การตัดฟอยล์สำหรับปั๊มร้อนเป็น "คอขวด" ของกระบวนการปั๊มร้อน หากคุณภาพการตัดไม่ได้มาตรฐาน เครื่องปั๊มร้อนในขั้นตอนถัดไปอาจหยุดทำงานบ่อยครั้ง ฟอยล์ขาด หรือวางตำแหน่งไม่ตรง หรือได้ลวดลายปั๊มร้อนที่ไม่สมบูรณ์ ส่งผลให้สิ้นเปลืองวัสดุฟอยล์ปั๊มร้อนราคาแพงจำนวนมากด้วยความเร็วสูง
คำถามที่พบบ่อยที่สุดในการเลือกเครื่องตัดคือ เครื่องนี้ตัดได้กว้างแค่ไหน? และทำงานได้เร็วแค่ไหน? แต่สิ่งที่ตัดสินว่าเครื่องตัดนั้น "ลงตัว" หรือไม่นั้น ไม่ใช่ค่าสัมบูรณ์ของพารามิเตอร์เพียงอย่างเดียว แต่คือตรรกะที่สอดคล้องกันระหว่างความกว้างและความเร็ว ความกว้างกำหนดความแข็งแรงและความแม่นยำในการแก้ไขของโครงสร้างอุปกรณ์ ในขณะที่ความเร็วทดสอบการตอบสนองแบบเรียลไทม์ของการควบคุมแรงดึง ทั้งสองอย่างนี้มีข้อจำกัดซึ่งกันและกันและต้องพิจารณาร่วมกัน
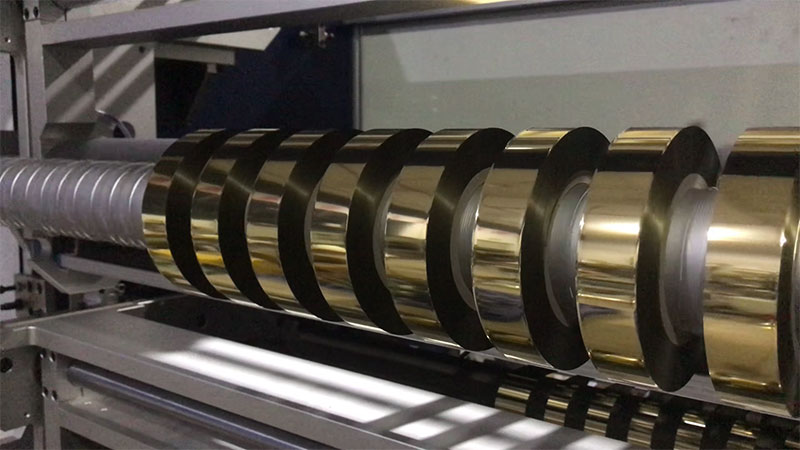
ความกว้างเป็นตัวกำหนดโครงสร้าง: กว้างให้ความแข็งแรง แคบให้ความแม่นยำ
ความกว้างของแผ่นฟอยล์สำหรับปั๊มร้อนนั้นแตกต่างกันอย่างมาก ตั้งแต่แถบแคบๆ เพียงไม่กี่มิลลิเมตรสำหรับเส้นละเอียด ไปจนถึงความกว้าง 1600 มิลลิเมตรสำหรับกระดาษการ์ดขนาดใหญ่ ซึ่งต้องใช้อุปกรณ์ที่แตกต่างกันอย่างมากเช่นกัน
ปัญหาหลักของการตัดแผ่นโลหะขนาดกว้าง (โดยทั่วไปหมายถึงขนาดมากกว่า 800 มม.) อยู่ที่การเสียรูปของเพลาเครื่องมือ ยิ่งความกว้างของการตัดมากเท่าไร เพลาเครื่องมือก็ยิ่งมีโอกาสงอเล็กน้อยตรงกลางภายใต้แรงกดดันสูง ส่งผลให้เกิดสถานการณ์ที่ไม่พึงประสงค์คือ "ไม่มีการเจาะตรงกลาง ขอบไม่ตรงแนว" ดังนั้น สำหรับรุ่นขนาดกว้าง จึงต้องให้ความสำคัญกับความแข็งแกร่งของตัวเครื่องและความแข็งแรงของเพลา โดยใช้แผงผนังเหล็กอัลลอยหนาและเพลาใบมีดขนาดใหญ่เป็นโครงสร้างพื้นฐาน ตัวอย่างเช่น อุปกรณ์ขนาด 1600 มม. มักต้องมีน้ำหนักหลายตันเพื่อรักษาเสถียรภาพที่ความเร็วสูง
หลักการตัดแผ่นโลหะแคบ (ต่ำกว่า 50 มม.) นั้นแตกต่างออกไปโดยสิ้นเชิง แผ่นโลหะแคบส่วนใหญ่ใช้สำหรับการปั๊มขึ้นรูปในลวดลายละเอียด ซึ่งมีความละเอียดอ่อนอย่างมากในเรื่องความเรียบและความแน่นของหน้าตัดเมื่อทำการรีด ในสถานการณ์เช่นนี้ เครื่องมือล็อคแบบแมนนวลมีแนวโน้มที่จะเกิดความคลาดเคลื่อนทางมิติเนื่องจากแรงล็อคที่ไม่สม่ำเสมอ เครื่องมือล็อคแบบไฮดรอลิกหรือเพลาเลื่อนที่มีความแม่นยำสูงจึงเป็นตัวเลือกที่เชื่อถือได้มากกว่า หากข้อกำหนดของคำสั่งซื้อเปลี่ยนแปลงบ่อยครั้ง คุณค่าของระบบการจัดวางเครื่องมืออัตโนมัติจะปรากฏชัดเจน—หลังจากป้อนค่าความกว้างแล้ว ตัวจับยึดเครื่องมือจะกำหนดตำแหน่งโดยอัตโนมัติ ช่วยลดเวลาในการเปลี่ยนคำสั่งซื้อจากหลายชั่วโมงเหลือเพียงไม่กี่นาที
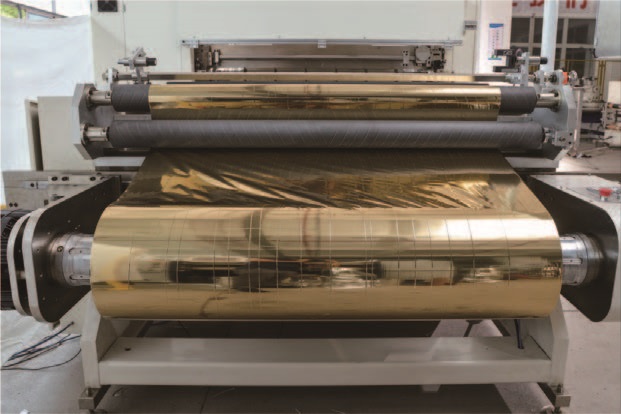
ความเร็วถูกควบคุมด้วยความเร็วคงที่: การควบคุมเซอร์โวจึงเป็นสิ่งจำเป็นสำหรับการจับคู่
ความเร็วไม่ได้เป็นเพียงตัวบ่งชี้กำลังการผลิตเท่านั้น แต่ยังเป็นตัวกำหนดระดับการกำหนดค่าของระบบขับเคลื่อนโดยตรง ปัจจุบัน ช่วงความเร็วของเครื่องตัดฟอยล์ปั๊มร้อนมีตั้งแต่ 20 เมตร/นาที ถึงมากกว่า 500 เมตร/นาที โดยช่วงความเร็วที่แตกต่างกันจะสอดคล้องกับรูปแบบการควบคุมแรงดึงที่แตกต่างกันอย่างสิ้นเชิง
อุปกรณ์ประหยัดความเร็วต่ำ (ต่ำกว่า 100 เมตร/นาที) มักใช้เบรกผงแม่เหล็กหรือระบบควบคุมแรงดึงแบบวงเปิด ซึ่งมีโครงสร้างที่เรียบง่ายและต้นทุนที่ควบคุมได้ เหมาะสำหรับงานผลิตจำนวนน้อย ความกว้างแคบ และเครื่องปั๊มร้อนความเร็วต่ำ อย่างไรก็ตาม เมื่อความเร็วเกิน 200 เมตร/นาที ความเร็วในการตอบสนองของระบบควบคุมแบบวงเปิดจะไม่สามารถตามทันการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางการรีดได้ รัศมีการม้วนจะแคบลงและกว้างขึ้น หากไม่สามารถชดเชยแรงดึงได้แบบเรียลไทม์ ผลที่ได้คือการยืดและการเสียรูปของแผ่นฟอยล์บาง หรือการหลวมและการย่นระหว่างการม้วนกลับ
การตัดด้วยความเร็วสูง (มากกว่า 200 เมตร/นาที) ต้องอาศัยระบบควบคุมแรงดึงเซอร์โวแบบวงปิดอัตโนมัติเต็มรูปแบบ หลักการสำคัญคือการกำหนดแรงดึงโดยการวัดความแตกต่างระหว่างความเร็วของสายการคลายและสายการม้วนอย่างแม่นยำ และด้วยการป้อนกลับแบบเรียลไทม์จากเซ็นเซอร์ลูกกลิ้งลอยตัว ระบบจะรักษาแรงดึงให้คงที่ในระหว่างขั้นตอนการเร่งความเร็ว การลดความเร็ว และการม้วนกลับ รุ่นระดับสูงใช้เทคโนโลยี "การควบคุมแรงดึงแบบเรียว" ซึ่งจะลดแรงดึงในการม้วนโดยอัตโนมัติเมื่อเส้นผ่านศูนย์กลางของขดลวดเพิ่มขึ้น ซึ่งเป็นกุญแจสำคัญในการรับประกันความแน่นที่สม่ำเสมอทั้งภายในและภายนอกขดลวดสำเร็จรูปโดยไม่เกิดการเสียรูป
สำหรับแผ่นรองพื้น PET บางพิเศษขนาด 12 ไมโครเมตร ที่พบได้ทั่วไปในฟอยล์ปั๊มร้อนนั้น ข้อกำหนดด้านความแม่นยำสำหรับการควบคุมแรงตึงจะเข้มงวดมากยิ่งขึ้น แรงตึงที่มากเกินไปจะทำให้ฟิล์มฐานยืดออกอย่างถาวร ทำให้การจัดตำแหน่งไม่แม่นยำระหว่างการปั๊มร้อน หากแรงตึงต่ำเกินไป อากาศอาจติดอยู่ระหว่างชั้นของแผ่นฟิล์ม ทำให้ชั้นอะลูมิเนียมถ่ายโอนหรือติดกัน นี่คือเหตุผลที่อุปกรณ์ที่มีความเร็วในการตัดสูงจึงต้องพึ่งพาเซอร์โวไดรฟ์และอัลกอริทึมควบคุมแรงตึงมากขึ้น

ข้อจำกัดไขว้ระหว่างความกว้างและความเร็ว
การแยกความกว้างและความเร็วออกจากกันนั้นไม่เพียงพอ จุดตัดระหว่างทั้งสองอย่างนี้เป็นจุดที่คุณมักจะพลาดพลั้งได้ง่ายที่สุดเมื่อเลือกรุ่นรถ
ความกว้างที่มากและความเร็วสูงคือบททดสอบขั้นสูงสุดของประสิทธิภาพโดยรวมของอุปกรณ์ ความกว้างที่มากขึ้นหมายถึงแรงเฉื่อยที่มากขึ้นและการกระจายแรงดึงด้านข้างที่ไม่สม่ำเสมอ ในขณะที่ความเร็วสูงจะขยายการสั่นสะเทือนทางกลหรือความผันผวนของแรงดึงเล็กน้อย เครื่องตัดที่มีความกว้าง 1600 มม. ที่ทำงานด้วยความเร็วเพียง 50 ม./นาที แทบจะไม่สามารถทำงานได้ด้วยการควบคุมแบบวงเปิด การทำงานที่ความเร็วเกิน 300 ม./นาที โดยไม่มีเซอร์โวไดรฟ์และการรองรับที่แข็งแรง คุณภาพการตัดที่เสถียรนั้นแทบจะเป็นไปไม่ได้เลย
ความท้าทายของการใช้แถบโลหะแคบและความเร็วสูงกำลังมาบรรจบกัน เมื่อแถบโลหะแคบหลายแถบถูกม้วนพร้อมกัน ความเบี่ยงเบนของแรงดึงในแถบใดแถบหนึ่งจะทำให้พื้นผิวปลายไม่เรียบ ที่ความเร็วสูง ความเร็วในการตอบสนองของเพลาเลื่อนหรือเพลาม้วนเซอร์โวอิสระต้องตามให้ทัน มิฉะนั้น แถบโลหะแคบจะเคลื่อนที่ไปทางซ้ายและขวาบนเพลาม้วน ทำให้คุณภาพของพื้นผิวปลายเป็นไปไม่ได้
หลักการจับคู่ที่มักถูกมองข้ามคือ ความเร็วในการตัดควรสูงกว่าความเร็วในการทำงานของเครื่องปั๊มร้อนที่อยู่ถัดไปเล็กน้อย หากเครื่องตัดมีความเร็วเท่ากับเครื่องปั๊มร้อน การม้วนกลับ การรับวัสดุ หรือการปรับลดความเร็วใดๆ ในระหว่างขั้นตอนการตัด อาจทำให้เครื่องปั๊มร้อน "หมดแรง" ได้ การออกแบบเครื่องตัดแบบสมัยใหม่ที่มีทั้งการตัดและการม้วนกลับในตัว และฟังก์ชันการม้วนกลับแบบไม่ต้องหยุดทำงาน ถูกออกแบบมาเพื่อขจัดจุดขัดจังหวะนี้ ทำให้มั่นใจได้ว่ากระบวนการตัดจะรักษาความสามารถในการป้อนวัสดุได้ "เร็วกว่า" เครื่องปั๊มร้อนเสมอ
รายการตรวจสอบการคัดเลือก
เมื่อทำการซื้อ ขอแนะนำให้ละเว้นตัวเลขโปรโมชั่น "ความเร็วสูงสุด" และ "ความกว้างสูงสุด" เพียงอย่างเดียว และตัดสินใจโดยพิจารณาจากคำถามต่อไปนี้:
หากการตัดแบบหน้ากว้างเป็นจุดสนใจหลัก: เส้นผ่านศูนย์กลางของแกนใบมีดและน้ำหนักของตัวเครื่องเป็นอุปสรรคแรก ตามด้วยการตรวจสอบว่าระบบแก้ไขนั้นติดตามขอบหรือเส้น เนื่องจากข้อผิดพลาดสะสมจากการจัดตำแหน่งวัสดุที่ไม่ตรงกันในแนวกว้างจะมีค่ามากกว่า
หากการเจาะช่องแคบเป็นเป้าหมายหลักวิธีการล็อคเครื่องมือมีความสำคัญมากกว่าพารามิเตอร์ความเร็ว การจัดวางเครื่องมืออัตโนมัติและการพันแบบสลิปมีผลโดยตรงต่อประสิทธิภาพการเปลี่ยนและคุณภาพของพื้นผิวชิ้นงาน
หากคุณต้องการการตัดเฉือนความเร็วสูง:อย่าดูแค่ความเร็วสูงสุดที่ระบุไว้เท่านั้น ให้สอบถามผู้ผลิตเกี่ยวกับความผันผวนของแรงดึงระหว่างช่วงเร่ง/ลดความเร็วและช่วงกรอกลับ รายงานความแตกต่างของความกว้างสำหรับการตัดต่อเนื่องที่ความยาวมากกว่า 500 เมตรนั้นมีค่ามากกว่าความเร็วสูงสุดที่วัดได้ในห้องปฏิบัติการ
หากความต้องการทั้งด้านความกว้างและความเร็วไม่สูงมากนัก:ควรจัดลำดับความสำคัญของงบประมาณสำหรับระบบควบคุมแรงตึงแบบวงปิดมากกว่าความเร็วสูงสุด เพราะเมื่อแรงตึงคงที่แล้ว คุณภาพสูงสุดของการตัดที่ความเร็วปานกลางและต่ำจะสูงขึ้น
หัวใจสำคัญของการเลือกเครื่องตัดฟอยล์ปั๊มร้อนคือปัญหาการจับคู่ที่เหมาะสม: ความกว้างเป็นตัวกำหนดขีดจำกัดล่างของอุปกรณ์ (โครงสร้างแข็งแรงพอหรือไม่) ความเร็วเป็นตัวกำหนดขีดจำกัดบน (การควบคุมแรงดึงต้องทัน) และการผสมผสานระหว่างความกว้างและความเร็วจะเป็นตัวกำหนดว่าเครื่องจักรนั้นเหมาะสมกับจังหวะการผลิตของคุณหรือไม่
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






