การตัดแผ่นฟอยล์สำหรับงานปั๊มร้อนเป็นขั้นตอนสำคัญในกระบวนการผลิตตั้งแต่แผ่นฟอยล์ต้นแบบจนถึงแผ่นฟอยล์สำเร็จรูป และคุณภาพของการตัดส่งผลโดยตรงต่อความแม่นยำและผลผลิตของชิ้นงานปั๊มร้อนในขั้นตอนต่อไป ในปี 2026 เมื่อคำสั่งซื้อแบบกำหนดเองจำนวนน้อยกลายเป็นเรื่องปกติ และวัสดุสำหรับงานปั๊มร้อนมีการพัฒนาไปสู่วัสดุที่บางลงและมีความละเอียดอ่อนมากขึ้น หลักการเลือกเครื่องตัดจึงมีการเปลี่ยนแปลงอย่างมาก บทความนี้จึงนำเสนอโครงร่างการเลือกในปัจจุบันจากสี่มิติ ได้แก่ ความเหมาะสมกับวัสดุ พารามิเตอร์หลัก การกำหนดค่าอัจฉริยะ และการประเมินต้นทุน
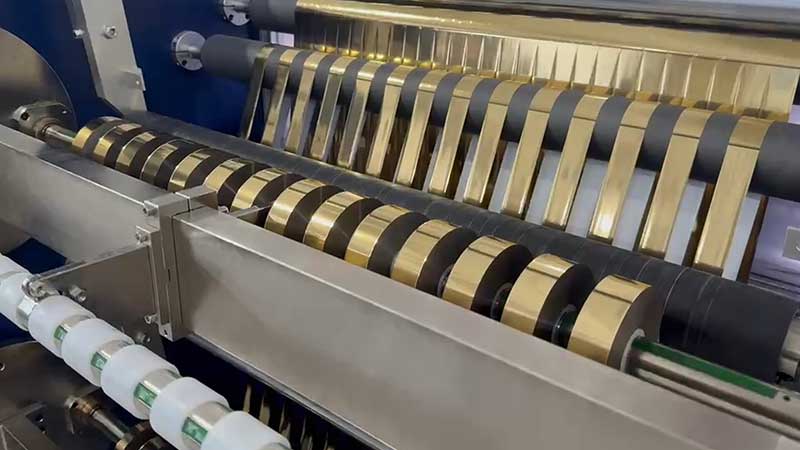
1. ขั้นแรก ให้คิดดูก่อนว่าคุณจะตัดอะไรบ้าง
ขั้นตอนแรกในการเลือกแบบจำลองไม่ใช่การพิจารณาพารามิเตอร์ของอุปกรณ์ แต่เป็นการทำความเข้าใจคุณลักษณะของวัสดุอย่างละเอียด องค์ประกอบทางกายภาพของฟอยล์ปั๊มร้อน—ฟิล์มพื้นฐาน (โดยปกติคือ PET) ชั้นปลดปล่อย ชั้นสี ชั้นเคลือบอะลูมิเนียม และชั้นกาว—เป็นตัวกำหนดความไวต่อกระบวนการตัด
ความหนาและความกว้างเป็นพารามิเตอร์พื้นฐาน ความหนาของฟอยล์ปั๊มร้อนทั่วไปในท้องตลาดอยู่ระหว่าง 4~30 ไมโครเมตร และความกว้างของม้วนหลักโดยทั่วไปอยู่ที่ 400~1400 มิลลิเมตร หากผลิตภัณฑ์หลักเป็นผลิตภัณฑ์สำเร็จรูปที่มีความกว้างแคบ เช่น ซองบุหรี่และฉลากสุรา ความกว้างของรอยตัดขั้นต่ำประมาณ 20 มิลลิเมตรถือเป็นข้อกำหนดที่เข้มงวด สำหรับการปั๊มร้อนข้อความขนาดเล็กบนบรรจุภัณฑ์หรูหรา ความคลาดเคลื่อนของความกว้างจะต้องถูกควบคุมอย่างเข้มงวดมากขึ้น
ชนิดของวัสดุมีความสัมพันธ์โดยตรงกับกระบวนการตัด ฟิล์มฟอยล์ร้อนทั่วไปค่อนข้าง "ทนทาน" แต่ฟิล์มเลเซอร์และฟิล์มโฮโลแกรมมีสารเคลือบโลหะหรือโครงสร้างตะแกรงบนพื้นผิว การสั่นสะเทือนเล็กน้อยที่เกิดจากการสัมผัสของใบมีดระหว่างการตัดอาจทำให้ชั้นใช้งานเป็นรอยได้ วัสดุเหล่านี้จึงต้องการเพลาใบมีดที่มีความแข็งเพียงพอและพื้นผิวลูกกลิ้งนำทางต้องได้รับการปรับปรุงเพื่อป้องกันรอยขีดข่วน มิเช่นนั้นผลผลิตที่ได้จะสูญเปล่าและมองไม่เห็น
มิติหนึ่งที่มักถูกมองข้ามคือโครงสร้างการสั่งซื้อ ความเป็นจริงในปี 2026 คือ ข้อกำหนดการสั่งซื้อฟอยล์ปั๊มร้อนได้เพิ่มขึ้นอย่างมากจากเพียงไม่กี่แบบดั้งเดิมไปเป็นหลายสิบแบบ ในขณะที่ขนาดการผลิตต่อชุดลดลงอย่างมากจากหลายหมื่นเมตรเหลือเพียงหลักร้อยหรือแม้แต่หลักสิบเมตร หากการเปลี่ยนอุปกรณ์เพียงครั้งเดียวต้องใช้เวลาหยุดทำงานมากกว่าครึ่งชั่วโมง การสั่งซื้อชุดเล็กๆ ก็ไม่สามารถสร้างกำไรได้ เมื่อเลือกแบบจำลอง "ความเร็วในการเปลี่ยนคำสั่งซื้อ" ต้องมีความสำคัญเท่าเทียมกับ "ความแม่นยำในการตัด"
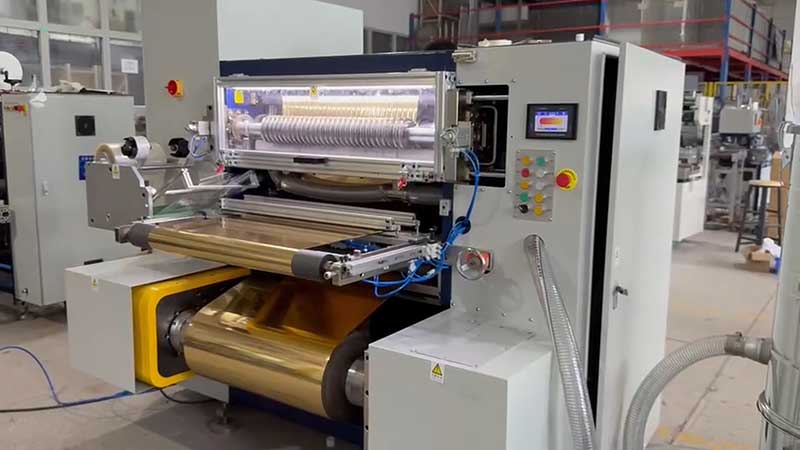
2. ปัจจัยหลักสี่ประการเป็นตัวกำหนดว่าอุปกรณ์นั้นสามารถใช้งานได้หรือไม่
ความแม่นยำ: ไม่ใช่การอ่านโบรชัวร์ แต่เป็นการตรวจสอบผลการทดลองตัดแต่งกิ่ง
ความแม่นยำในการตัดประกอบด้วยสองด้าน ได้แก่ ความคลาดเคลื่อนของความกว้างและคุณภาพของขอบ โดยปกติแล้วฟอยล์ปั๊มร้อนสำหรับบรรจุภัณฑ์ทั่วไปที่มีความคลาดเคลื่อน ±0.2 มม. ก็เพียงพอแล้ว แต่การปั๊มร้อนป้องกันการปลอมแปลงระดับสูงนั้นต้องการการควบคุมที่เข้มงวดกว่า คุณภาพของขอบจะถูกตรวจสอบเพื่อหาเสี้ยน รอยย่น หรือการลอกของสารเคลือบ ซึ่งข้อบกพร่องเหล่านี้สามารถขยายใหญ่ขึ้นจนกลายเป็นลวดลายที่ไม่สมบูรณ์ในระหว่างกระบวนการปั๊มร้อนในขั้นตอนต่อไป
การตัดด้วยใบมีดกลมยังคงเป็นวิธีการหลักสำหรับการปั๊มฟอยล์ทองคำร้อน เนื่องจากได้รอยตัดที่เรียบร้อยและอายุการใช้งานของใบมีดที่ควบคุมได้ค่อนข้างดีสำหรับใบมีดบนและล่าง อย่างไรก็ตาม ประสิทธิภาพของใบมีดกลมขึ้นอยู่กับความแข็งแรงของเพลาและความเร็วในการตอบสนองของระบบแก้ไขเป็นอย่างมาก เมื่อเลือกซื้อ ควรนำวัสดุที่ตัดยากที่สุดของคุณ—เช่น แผ่นเคลือบที่บางที่สุดและบอบบางที่สุด—ไปให้ผู้ผลิตทดลองตัดที่หน้างาน วัดความเบี่ยงเบนของความกว้างด้วยเวอร์เนียร์คาลิเปอร์ และตรวจสอบหน้าตัดด้วยแว่นขยาย
การควบคุมแรงตึง: จุดสำคัญของการตัดแผ่นฟอยล์ทองคำ
ฟิล์มฐานของฟอยล์ปั๊มร้อนนั้นบาง และสารเคลือบมีความไวต่อแรงดึง แรงดึงที่มากเกินไปเพียงเล็กน้อยก็อาจทำให้เกิดการยืด การเสียรูป หรือแม้กระทั่งการแตกร้าวของสารเคลือบได้ ในทางกลับกัน แรงดึงที่น้อยเกินไปจะทำให้การม้วนหลวมและการจัดเรียงปลายฟิล์มไม่ตรงกัน ระบบเบรกแบบแม่เหล็กแบบดั้งเดิมยังคงสามารถใช้งานได้ในสถานการณ์ความเร็วปานกลางและต่ำ แต่เมื่อต้องเผชิญกับการทำงานที่ความเร็วสูงหรือวัสดุที่บาง การควบคุมแรงดึงแบบเซอร์โวแบบวงปิดนั้นแทบจะเป็นสิ่งจำเป็น เนื่องจากสามารถปรับได้แบบเรียลไทม์ตลอดกระบวนการคลาย การตัด และการม้วนกลับ ทำให้ความผันผวนของแรงดึงอยู่ภายใน ±1%
ส่วนปลายของการม้วนก็มีความสำคัญไม่แพ้กัน เพลาเลื่อนที่ทำงานร่วมกับการควบคุมแรงดึงแบบเรียวช่วยให้มั่นใจได้ว่าม้วนที่เสร็จแล้วจะแน่นและหลวมจากด้านในสู่ด้านนอก ป้องกันปรากฏการณ์ "แน่นด้านใน หลวมด้านนอก" หรือ "แกนดอกเบญจมาศ" หากไม่สามารถปรับแรงดึงในการม้วนได้ การลื่นไถลระหว่างชั้นมีโอกาสสูงที่จะเกิดขึ้นเมื่อทำการตัดแคบๆ
ความเร็ว: สอดคล้องกับกำลังการผลิต ไม่ใช่การจ่ายเงินสำหรับประสิทธิภาพที่ใช้งานไม่ได้
โดยทั่วไปแล้ว ความเร็วที่ระบุไว้ของเครื่องตัดฟอยล์ปั๊มร้อนจะอยู่ที่ 50-500 เมตร/นาที อย่างไรก็ตาม "ความเร็วสูงสุด" ที่ระบุไว้เป็นค่าจำกัดภายใต้สภาวะที่เหมาะสมเท่านั้น ความเร็วในการทำงานที่เสถียรจริงเป็นจุดอ้างอิง การทำงานด้วยความเร็วสูงต้องการการควบคุมแรงตึง ความแม่นยำในการแก้ไข และความแข็งแกร่งของแร็คที่เพิ่มขึ้นอย่างมาก การไล่ตามความเร็วที่สูงขึ้นโดยไม่คิดไตร่ตรองอาจส่งผลให้หยุดทำงานและแก้ไขข้อผิดพลาดบ่อยครั้ง และเกิดเศษวัสดุจำนวนมาก
แนะนำให้คำนวณความเร็วที่ต้องการโดยพิจารณาจากผลผลิตรายวัน: ในกรณีการผลิตจำนวนน้อยและหลากหลายชนิด ความเร็วที่เหมาะสมทางเศรษฐกิจในช่วง 200-300 เมตร/นาที มักจะใช้งานได้จริงมากกว่าค่าที่ระบุไว้ที่ 500 เมตร/นาที
ระบบแก้ไขข้อผิดพลาด: พื้นฐานเพื่อรับประกันความถูกต้องแม่นยำ
การคลายและแก้ไขความคลาดเคลื่อนเป็นด่านแรกในการรับประกันความแม่นยำในการตัด ระบบแก้ไขด้วยแสง (การติดตามขอบ) และโหมดติดตามเส้นด้ายเป็นคุณสมบัติมาตรฐานสำหรับการตัดฟอยล์ปั๊มร้อน หากม้วนหลักมีคุณภาพการตัดที่ไม่สม่ำเสมอหรือขอบไม่เรียบ ความเร็วในการตอบสนองและระยะการแก้ไขของระบบแก้ไขจะกลายเป็นตัวแปรสำคัญ เมื่อเลือก ควรตรวจสอบยี่ห้อและระดับความแม่นยำของระบบแก้ไขให้ดี ไม่ใช่แค่ตอบว่า "ใช่/ไม่ใช่"
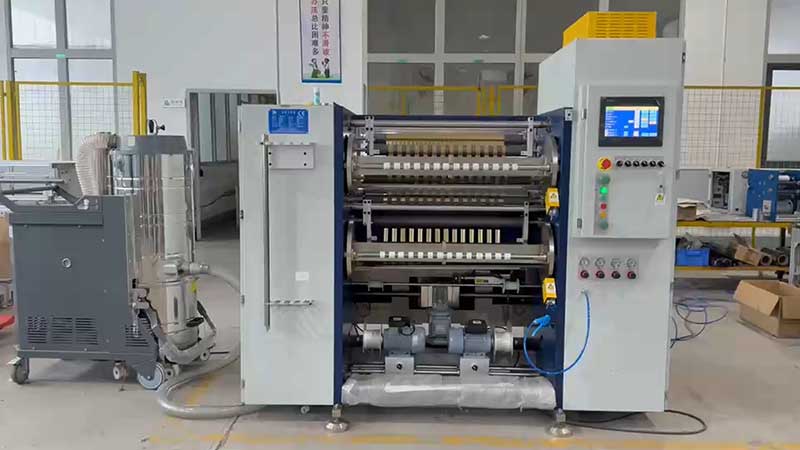
3. คุณสมบัติอัจฉริยะ: จาก "โบนัส" สู่ "ตัวเลือกที่จำเป็น"
สำหรับการเลือกเครื่องตัดแผ่นโลหะในปี 2026 ระบบอัจฉริยะจะไม่ใช่แค่ส่วนเสริมอีกต่อไป แต่เป็นความสามารถหลักสำหรับการปรับแต่งชิ้นงานจำนวนน้อย
ระบบเปลี่ยนชิ้นงานอย่างรวดเร็วเป็นตัวกำหนดความคุ้มค่าของคำสั่งซื้อจำนวนน้อยโดยตรง รุ่นที่มีหน่วยความจำพารามิเตอร์ที่ตั้งไว้ล่วงหน้าช่วยให้ผู้ปฏิบัติงานสามารถปรับระยะห่างของเครื่องมือและการตั้งค่าแรงตึงโดยอัตโนมัติหลังจากดึงข้อมูลจำเพาะของผลิตภัณฑ์แล้ว ซึ่งช่วยลดเวลาในการเปลี่ยนชิ้นงานจากหลายชั่วโมงเหลือเพียงไม่กี่นาที สำหรับโรงงานที่ต้องสลับระหว่างข้อกำหนดหลายแบบในแต่ละวัน คุณค่าของการกำหนดค่านี้คุ้มค่ามากกว่าต้นทุนที่เพิ่มขึ้นอย่างมาก
อินเทอร์เฟซการจัดการการผลิตอัจฉริยะผสานรวมเครื่องตัดเข้ากับโรงงานดิจิทัล อุปกรณ์ที่ผสานรวมกับระบบ MES สามารถรับคำสั่งอิเล็กทรอนิกส์ วางแผนการตัดที่เหมาะสมที่สุดโดยอัตโนมัติ และเรียกใช้พารามิเตอร์กระบวนการโดยอัตโนมัติตามประเภทวัสดุ ลดการพึ่งพาประสบการณ์ของผู้ปฏิบัติงาน สำหรับโหมดการผลิตที่มีหลากหลายชนิดและการสลับเปลี่ยนบ่อยครั้ง ความสามารถ "ขับเคลื่อนด้วยข้อมูล" นี้สามารถปรับปรุงผลผลิตโดยรวมได้ดีกว่าความแม่นยำทางกลไกเพียงอย่างเดียว
ระบบตรวจจับออนไลน์และการควบคุมแบบวงปิดกำลังแพร่หลายจากระดับไฮเอนด์ไปสู่ระดับกลาง บางรุ่นชั้นนำมีระบบตรวจสอบด้วยภาพในตัวที่สามารถระบุตำแหน่งขอบของขดลวดฟอยล์แบบเรียลไทม์และปรับเส้นทางการเคลื่อนที่ของเครื่องมือได้โดยอัตโนมัติ ช่วยลดอัตราการสูญเสียวัสดุในการปั๊มทองจากค่าเฉลี่ยของอุตสาหกรรมที่ 8% เหลือประมาณ 2% หากเป็นการประมวลผลฟอยล์เลเซอร์ที่มีมูลค่าสูงหรือฟอยล์ป้องกันการปลอมแปลง ระยะเวลาคืนทุนของการลงทุนสำหรับระบบนี้อาจสั้นกว่าที่คาดไว้
4. รายละเอียดที่ถูกมองข้าม: การกำจัดฝุ่น ไฟฟ้าสถิต และบริการหลังการขาย
ฝุ่นที่เกิดขึ้นระหว่างกระบวนการตัดแผ่นฟอยล์ปั๊มร้อนเป็นต้นทุนที่ซ่อนเร้น เศษผงเคลือบจะเกาะติดกับพื้นผิวของม้วนฟอยล์ที่เสร็จแล้ว ทำให้เกิดจุดขาวหรือการปั๊มที่ไม่สมบูรณ์ในขั้นตอนต่อไป รุ่นที่มีอุปกรณ์กำจัดฝุ่นแยกต่างหากสามารถลดความเสี่ยงด้านคุณภาพดังกล่าวได้อย่างมาก และสำหรับคำสั่งซื้อที่มีข้อกำหนดด้านคุณภาพพื้นผิวที่เข้มงวด การกำหนดค่านี้เป็นสิ่งที่ขาดไม่ได้
การกำจัดไฟฟ้าสถิตก็มีความสำคัญไม่แพ้กัน ฟิล์ม PET มีแนวโน้มที่จะสะสมไฟฟ้าสถิตในระหว่างการทำงานด้วยความเร็วสูง ทำให้ฝุ่นเกาะติดหรือทำให้การกลิ้งผิดแนว ควรตรวจสอบให้แน่ใจว่าแท่งกำจัดไฟฟ้าสถิตเป็นอุปกรณ์มาตรฐาน ไม่ใช่เป็นอุปกรณ์เสริมที่ต้องซื้อเพิ่ม
การตอบสนองของบริการหลังการขายเปรียบเสมือนแนวประกันสุดท้าย หากเครื่องตัดหยุดทำงาน กระบวนการปั๊มร้อนในขั้นตอนถัดไปอาจหยุดชะงักไปด้วย ดังนั้นในการเลือกแบบจำลอง จำเป็นต้องทำความเข้าใจถึงขีดความสามารถในการให้บริการของผู้ผลิตในพื้นที่นั้นๆ รอบการจัดหาชิ้นส่วนที่สึกหรอบ่อย (ใบมีด ซีลเพลาลม) และการรองรับการวินิจฉัยระยะไกล
รายการตรวจสอบการตัดสินใจคัดเลือก
สุดท้ายนี้ ให้สรุปประเด็นสำคัญข้างต้นเป็นรายการตรวจสอบที่สามารถนำไปปฏิบัติได้จริง:
สิ้นสุดวัสดุ:ประเภทวัสดุที่บางที่สุด/บอบบางที่สุด; ความกว้างสูงสุดและเส้นผ่านศูนย์กลางภายนอกของม้วนหลัก; ความกว้างขั้นต่ำและข้อกำหนดความคลาดเคลื่อนสำหรับผลิตภัณฑ์สำเร็จรูป; ความถี่ในการเปลี่ยนแปลงคำสั่งซื้อเฉลี่ยต่อวัน
ด้านประสิทธิภาพ: วัดค่าเบี่ยงเบนความกว้างและมวลหน้าตัดจริงเทียบกับขอบที่ตัดจริง; ประเภทของระบบควบคุมแรงดึง (แบบวงเปิด/แบบวงปิด); ความแตกต่างระหว่างความเร็วที่กำหนดและความเร็วคงที่; ความแม่นยำของระบบแก้ไข
ด้านการกำหนดค่า: เวลาในการเปลี่ยนรุ่น (การเปลี่ยนจากข้อกำหนดปัจจุบันไปเป็นข้อกำหนดถัดไป); รองรับการตั้งค่าพารามิเตอร์ล่วงหน้าและหน่วยความจำหรือไม่; ระบบกำจัดฝุ่นและไฟฟ้าสถิตเป็นคุณสมบัติมาตรฐานหรือไม่; การจัดเรียงเพลาขดลวด (เพลาลม/เพลาเลื่อน) และการควบคุมแรงดึงแบบเรียว
ด้านต้นทุน:ราคาอุปกรณ์และค่าพรีเมียมสำหรับคุณสมบัติอัจฉริยะ; ประหยัดวัสดุจากผลผลิตที่คาดว่าจะเพิ่มขึ้น; ประสิทธิภาพการเปลี่ยนงานที่ดีขึ้นช่วยเพิ่มกำลังการผลิต; ความรวดเร็วในการตอบสนองหลังการขายและต้นทุนอะไหล่
การเลือกเครื่องตัดฟอยล์ปั๊มร้อนนั้นโดยพื้นฐานแล้วเป็นเรื่องของการจับคู่—การจับคู่คุณลักษณะของวัสดุ โครงสร้างคำสั่งซื้อ และมาตรฐานคุณภาพของคุณ ในปี 2026 เมื่อการผลิตแบบกำหนดเองกลายเป็นเรื่องปกติ อุปกรณ์ที่ "เพียงพอและยืดหยุ่น" มักจะมีค่ามากกว่าอุปกรณ์ที่ "มีพารามิเตอร์สูงสุดแต่ยากต่อการเปลี่ยนแปลง"
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






