การตัดฟอยล์สำหรับงานปั๊มร้อนเป็นขั้นตอนที่ไม่สำคัญแต่มีความสำคัญอย่างยิ่งในห่วงโซ่การผลิตบรรจุภัณฑ์และการพิมพ์ ขั้นตอนนี้อยู่ต้นน้ำของกระบวนการปั๊มร้อน ซึ่งคุณภาพและประสิทธิภาพของการตัดจะส่งผลโดยตรงต่อจังหวะการผลิตและต้นทุนวัสดุของเครื่องปั๊มร้อนในขั้นตอนถัดไป อย่างไรก็ตาม เป็นเวลานานแล้วที่การปรับปรุงประสิทธิภาพในกระบวนการนี้ถูกมองว่าเป็นการ "เพิ่มความเร็วของเครื่องจักร" ความเร็วที่ระบุไว้ของเครื่องจักรถูกผลักดันจาก 200 เมตรต่อนาทีเป็น 500 เมตรต่อนาที แต่ผลผลิตที่ได้จริงมักถูกใช้ไปกับการหยุดทำงานเพื่อเปลี่ยนวัสดุ การทดลองตัดเพื่อจัดวางเครื่องมือ เศษฟอยล์ที่แตกหัก และการแก้ไขขอบที่ไม่เรียบร้อย
การปรับปรุงประสิทธิภาพอย่างแท้จริงจำเป็นต้องเปลี่ยนมุมมองจาก "เครื่องจักรทำงานเร็วแค่ไหน" ไปเป็น "แผ่นฟอยล์ทุกเมตรถูกใช้ประโยชน์อย่างคุ้มค่าแค่ไหน" อย่างแรกหมายถึงพารามิเตอร์ทางกล ในขณะที่อย่างหลังหมายถึงความสามารถของระบบ

สิ้นเปลืองและถูกกินอย่างรวดเร็ว
การสูญเสียประสิทธิภาพที่จุดตัดฟอยล์ปั๊มร้อนนั้น มักไม่ปรากฏให้เห็นในรูปแบบของ "ความล้มเหลวของอุปกรณ์" แต่ส่วนใหญ่มักซ่อนอยู่ในรายละเอียดเล็กๆ น้อยๆ ในชีวิตประจำวัน
การใช้เครื่องมือขึ้นอยู่กับประสบการณ์ และวัสดุส่วนขอบจะกว้างเพื่อ "ความปลอดภัย" ในการตัดแบบดั้งเดิม ผู้ปฏิบัติงานมักจะเว้นระยะขอบไว้มากทั้งสองด้านของม้วนหลักเพื่อให้แน่ใจว่าความกว้างของผลิตภัณฑ์สำเร็จรูปเป็นไปตามมาตรฐาน โดยอัตราการใช้ประโยชน์จากวัสดุจะอยู่ระหว่าง 85% ถึง 90% คำสั่งซื้อแผ่นโลหะแคบหลายขนาดที่มีคุณสมบัติแตกต่างกันนั้นเสียเปรียบเป็นพิเศษ การคำนวณตำแหน่งเครื่องมือด้วยตนเองทำให้ยากที่จะตรวจสอบทุกชุดค่าผสม และการสูญเสียวัสดุส่วนขอบกลายเป็นต้นทุนแฝง
การหยุดเพื่อเปลี่ยนม้วนกระดาษอย่างต่อเนื่องทำให้เสียเวลาทำงานที่มีประสิทธิภาพ หลังจากใช้ม้วนกระดาษหลักแต่ละม้วนแล้ว การใส่ฟอยล์ การจัดแนว การรับวัสดุ และการเร่งความเร็วอีกครั้ง ต้องใช้เวลาสิบถึงยี่สิบนาที แม้แต่กับคนงานที่มีทักษะ หากคุณเปลี่ยนม้วนกระดาษวันละสิบครั้ง ม้วนกระดาษก็จะหมดภายในเวลาเพียงสองชั่วโมงกว่าๆ นี่ยังไม่รวมถึงการจัดแนวใหม่และการตัดทดลองที่สูญเปล่าเนื่องจากการรับวัสดุที่ไม่ถูกต้อง
ความผันผวนของแรงดึงทำให้เกิด "เศษวัสดุที่มองไม่เห็น" วัสดุพื้นฐานของฟอยล์ปั๊มร้อนนั้นบางและสารเคลือบก็เปราะ แม้แต่ความผันผวนเล็กน้อยของแรงดึงก็อาจทำให้เกิดการยืด การเสียรูป หรือรอยย่นได้ ข้อบกพร่องเหล่านี้อาจไม่ปรากฏให้เห็นทันทีในระหว่างการตัด แต่สามารถกลายเป็นสาเหตุของการจัดตำแหน่งที่ไม่แม่นยำ การปั๊มทองที่ไม่สมบูรณ์ และการปั๊มที่ไม่เรียบร้อยในระหว่างกระบวนการปั๊มร้อนในขั้นตอนถัดไป เมื่อพบปัญหาแล้ว ม้วนฟอยล์ทั้งหมดก็ถูกตัดไปแล้ว
เมื่อแผ่นฟอยล์ขาด ระบบทั้งหมดจะถูกรีเซ็ตเป็นศูนย์ การสึกหรอของเครื่องมือ การดูดซับไฟฟ้าสถิต ลูกกลิ้งนำทางติดขัด คลัตช์ผงแม่เหล็กเสื่อมสภาพ—หากเกิดปัญหาใดปัญหาหนึ่งเหล่านี้ แผ่นฟอยล์จะขาดทันทีในระหว่างการทำงานด้วยความเร็วสูง และสายการผลิตทั้งหมดจะหยุดเพื่อป้อนวัสดุใหม่ สำหรับอุปกรณ์ที่แผ่นฟอยล์ขาดบ่อย แม้ว่าความเร็วจะสูงก็ไม่มีประโยชน์
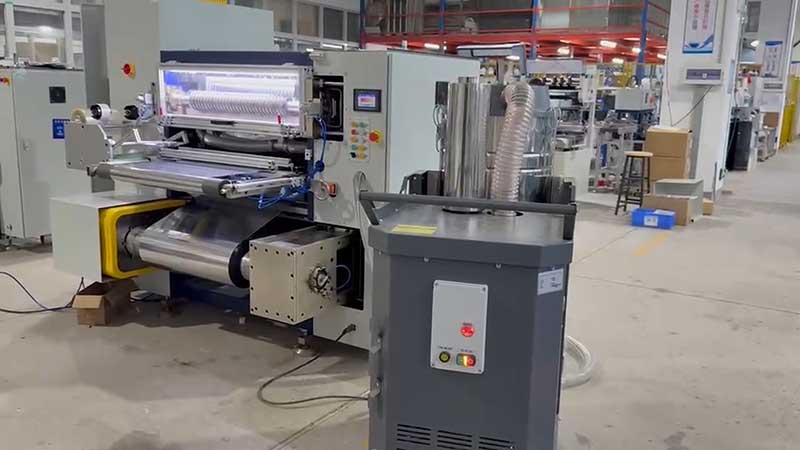
สามแนวทางคู่ขนานในการปรับปรุงประสิทธิภาพ
สำหรับจุดที่สูญเสียประสิทธิภาพเหล่านี้ มาตรการปรับปรุงประสิทธิภาพที่ใช้ได้จริงในปัจจุบันโดยทั่วไปแล้วจะแบ่งออกเป็นสามแนวทาง ได้แก่ การจัดวางใบเลื่อยให้ชาญฉลาดขึ้น การทำให้แรงดีดกลับเปลี่ยนแปลงอย่างต่อเนื่อง และการทำให้แรงตึงคงที่มากขึ้น การผสมผสานของทั้งสามสิ่งนี้จะนำไปสู่การเพิ่มผลผลิตอย่างมีประสิทธิภาพอย่างแท้จริง
ความชาญฉลาดของกระบวนการจัดวางเครื่องมือเป็นพื้นที่ที่มีศักยภาพมากที่สุดในการเพิ่มประสิทธิภาพการใช้ประโยชน์จากวัสดุหัวใจหลักของอัลกอริทึมการจัดวางเครื่องมือ AI นั้นไม่ลึกลับ: หลังจากป้อนค่าความกว้างที่ต้องการสำหรับผลิตภัณฑ์สำเร็จรูปแล้ว ระบบจะเลือกการจัดเรียงตำแหน่งเครื่องมือที่เป็นไปได้ทั้งหมดโดยอัตโนมัติเพื่อหาทางออกที่มีวัสดุเหลือน้อยที่สุด ยกตัวอย่างเช่น บัสบาร์กว้าง 1500 มม. การตัดขอบด้วยมืออาจเหลือวัสดุมากกว่า 10 มิลลิเมตร แต่ด้วยอัลกอริทึมอัจฉริยะสามารถลดให้เหลือเพียง 2 มิลลิเมตร ทำให้การใช้ประโยชน์จากวัสดุเพิ่มขึ้นจากต่ำกว่า 90% เป็นมากกว่า 98% ระบบที่ทันสมัยกว่านั้นยังผสานรวมการมองเห็นด้วยเครื่องจักร—กล้อง CCD สแกนฟอยล์แบบเรียลไทม์เพื่อระบุรอยสี ขอบเขตของลวดลาย และแม้แต่ข้อบกพร่องของการเคลือบ ในระหว่างการตัด ระบบจะหลีกเลี่ยงตำแหน่งที่มีข้อบกพร่องแทนที่จะกำจัดข้อบกพร่องเข้าไปในผลิตภัณฑ์สำเร็จรูปแล้วจึงค้นหาและนำกลับมาใช้ใหม่ ประสิทธิภาพของการผสมผสานนี้สะท้อนให้เห็นอย่างชัดเจนในข้อมูลจริง: อัตราการใช้ประโยชน์จากวัสดุโดยเฉลี่ยสำหรับคำสั่งซื้อหลายข้อกำหนดเพิ่มขึ้นสี่ถึงห้าเปอร์เซ็นต์ และอัตราของเสียลดลงจากมากกว่าแปดเปอร์เซ็นต์เหลือต่ำกว่าสี่เปอร์เซ็นต์
เทคโนโลยีการรับสัญญาณอัตโนมัติช่วยแก้ปัญหา "ช่องว่างที่สำคัญ" ของการปิดระบบเมื่อเปลี่ยนขดลวดอุปกรณ์เชื่อมต่อด้วยคลื่นอัลตราโซนิคหรือการเชื่อมด้วยความร้อนจะเชื่อมต่อขดลวดใหม่และเก่าเข้าด้วยกันโดยไม่ต้องหยุดการทำงานหรือมีการชะลอตัวเพียงเล็กน้อย ซึ่งช่วยลดเวลาในการเปลี่ยนวัสดุแต่ละครั้งจากยี่สิบนาทีเหลือเพียงประมาณสามสิบวินาที ข้อมูลการทดสอบจริงจากบริษัทบรรจุภัณฑ์แห่งหนึ่งในเจ้อเจียงแสดงให้เห็นว่าเวลาเฉลี่ยในการเปลี่ยนวัสดุลดลงจากเฉลี่ย 25 นาทีเหลือ 35 วินาที ส่งผลให้ผลผลิตต่อวันเพิ่มขึ้นมากกว่า 40% การปรับปรุงคุณภาพการเชื่อมต่อวัสดุยังส่งผลต่อเนื่องอีกด้วย กล่าวคือ รอยต่อเรียบและแข็งแรง ทำให้ฟอยล์มีโอกาสฉีกขาดน้อยลงระหว่างการตัด ลดเวลาหยุดทำงานรองที่เกิดจากปัญหาของรอยต่อ
การควบคุมแรงตึงที่แม่นยำช่วยรับประกันทั้งคุณภาพและประสิทธิภาพแรงตึงในสามส่วนของการคลาย การตัด และการม้วนนั้นถูกควบคุมอย่างอิสระ แต่ละส่วนจะถูกป้อนและปรับแต่งโดยมอเตอร์เซอร์โวที่ทำงานร่วมกับลูกกลิ้งลอยตัว ทำให้ความผันผวนของแรงตึงอยู่ภายในหนึ่งเปอร์เซ็นต์ สำหรับวัสดุที่มีความไวต่อแรงตึงสูง เช่น ฟอยล์ถ่ายโอนและฟอยล์เลเซอร์ การควบคุมแบบวงปิดมีความสำคัญเป็นพิเศษ—เพื่อให้ได้แรงตึงที่คงที่ ลดรอยย่นและการเสียรูปจากการดึง ลดครีบที่ขอบการตัด และปรับปรุงความสามารถในการปรับตัวสำหรับการปั๊มร้อนในเครื่องจักรต่อไป ในขณะเดียวกัน การกำจัดไฟฟ้าสถิตและการทำความสะอาดลูกกลิ้งนำทาง ซึ่งมักถูกมองข้ามในการบำรุงรักษาประจำวัน แท้จริงแล้วเป็นสาเหตุที่ซ่อนอยู่สองประการของการแตกหักของฟอยล์นอกเหนือจากแรงตึง แท่งลมไอออนด้านหน้าและด้านหลังตัวยึดใบมีด และการเช็ดพื้นผิวลูกกลิ้งเป็นประจำนั้นไม่แพง แต่สามารถลดการแตกหักของฟอยล์แบบสุ่มได้เป็นจำนวนมาก
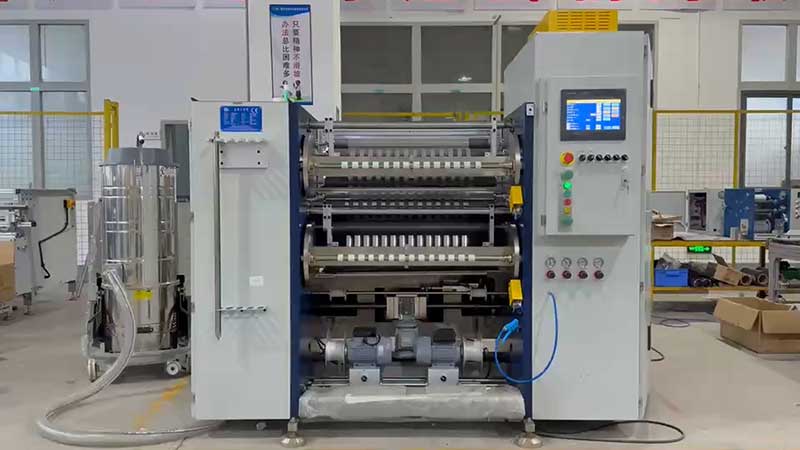
ขอบเขตของประสิทธิภาพไม่ได้อยู่ที่ใบมีด
ข้อเท็จจริงที่สำคัญคือ เมื่อความเร็วในการตัดเกินเกณฑ์ที่กำหนด ประโยชน์ที่ได้รับจากการเร่งความเร็วของเครื่องจักรจะลดลงอย่างรวดเร็ว ความเสี่ยงที่เพิ่มขึ้นของการฉีกขาดของแผ่นฟอยล์ ความยากลำบากในการควบคุมแรงดึง และความสม่ำเสมอในการม้วนที่ลดลง ล้วนเป็นปัจจัยที่ทำให้ความเร็วที่เพิ่มขึ้นนั้นสูญเปล่า สิ่งที่กำหนดประสิทธิภาพการทำงานของเครื่องตัดอย่างแท้จริงคือ ความสามารถในการทำงานอย่างต่อเนื่องและเสถียรโดยไม่หยุดชะงัก รวมถึงสัดส่วนของแต่ละม้วนจากม้วนหลักที่ถูกตัดเป็นผลิตภัณฑ์สำเร็จรูปที่มีคุณภาพ
จากมุมมองนี้ ตรรกะในการปรับปรุงประสิทธิภาพจึงเปลี่ยนไป ในอดีต การแข่งขันอยู่ที่ความแข็งของใบมีดและกำลังของมอเตอร์ แต่ปัจจุบัน เน้นไปที่ความแม่นยำในการวางตำแหน่งของอัลกอริทึม ความเร็วในการตอบสนองของเซ็นเซอร์ และความน่าเชื่อถือของการทำงานป้อนกระดาษ เครื่องจักรที่มีอัตราการทำงาน 500 เมตรต่อนาที อาจมีแผ่นฟอยล์ขาดทุกครึ่งชั่วโมง และต้องหยุด 20 นาทีหลังจากการเปลี่ยนม้วนแต่ละครั้ง ผลผลิตที่ได้จริงอาจแย่กว่าเครื่องจักรที่ทำงานต่อเนื่องแปดชั่วโมงโดยไม่หยุดพักที่ความเร็ว 300 เมตรต่อนาที
ราคาต่อหน่วยของฟอยล์ปั๊มร้อนนั้นไม่ถูก การสูญเสียเพียงหนึ่งนิ้วก็หมายถึงกำไร การลดวัสดุขอบจาก 8% เหลือ 2% การเปลี่ยนเวลาการม้วนฟอยล์จาก 20 นาทีเหลือครึ่งนาที และการลดการขาดของฟอยล์จาก "หลายครั้งต่อวัน" เหลือ "หลายครั้งต่อสัปดาห์" การปรับปรุงเล็กน้อยเหล่านี้เมื่อรวมกันแล้วจะช่วยเพิ่มประสิทธิภาพการตัดฟอยล์ได้อย่างแท้จริง สำหรับโรงงานที่ใช้ฟอยล์หลายล้านแผ่นต่อปี วิธีนี้มักจะคุ้มค่ากว่าการเปลี่ยนเครื่องจักรให้เร็วขึ้นมาก
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






