ความยากในการใช้งานเครื่องตัดฟอยล์ปั๊มร้อนไม่ได้อยู่ที่ "การรู้วิธีเปิดเครื่อง" แต่คือ "การตัดอย่างสม่ำเสมอ การรวบรวมอย่างเรียบร้อย และการป้องกันการเกิดครีบ" ฟอยล์ปั๊มร้อนมีวัสดุรองพื้นบางและสารเคลือบที่เปราะ ทำให้มีความไวต่อแรงดึง เครื่องมือตัด และไฟฟ้าสถิตสูง การเปลี่ยนไปใช้วัสดุฟอยล์ที่แตกต่างกันสำหรับอุปกรณ์เดียวกันอาจส่งผลให้ตรรกะของพารามิเตอร์แตกต่างกันอย่างสิ้นเชิง ต่อไปนี้จะแบ่งออกเป็นสองส่วน คือ ขั้นตอนปฏิบัติและเทคนิคสำคัญ โดยคำนึงถึงจุดเริ่มต้นสำหรับผู้เริ่มต้นพร้อมกับการคาดการณ์และการจัดการปัญหาที่พบบ่อย
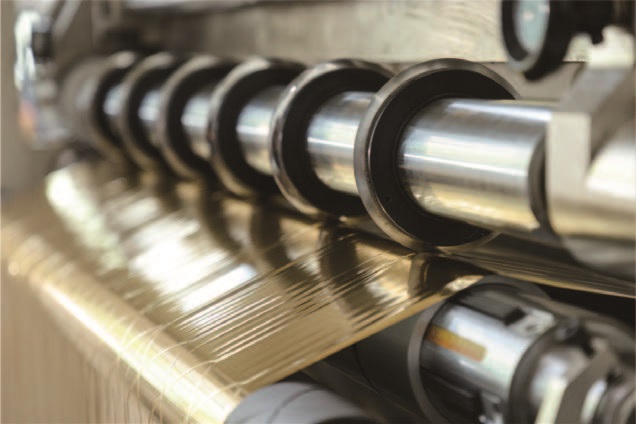
1. "สิทธิ์ยับยั้ง" ก่อนเริ่มการทำงาน: การตรวจสอบความปลอดภัยและสถานะ
ในมาตรฐานการใช้งานเครื่องตัดฟอยล์ ความปลอดภัยมีอำนาจสูงสุด เครื่องตัดฟอยล์ปั๊มร้อนมีจุดตัดหลายจุดและชิ้นส่วนหมุนความเร็วสูง ห้ามมิให้ใช้งานเพลาหมุนขณะสวมถุงมือโดยเด็ดขาด ผมยาวต้องรวบไว้ในหมวกและข้อมือต้องรัดให้แน่น นี่ไม่ใช่แค่พิธีการเท่านั้น เพราะฟอยล์มีความบางมาก และเมื่อถุงมือหรือเสื้อผ้าติดเข้าไปในฟอยล์แล้ว มักไม่มีเวลาที่จะหยุดได้อย่างทันท่วงที
การตรวจสอบสถานะอุปกรณ์จะเน้นที่สามประเด็นหลัก ได้แก่ เครื่องมือ แรงดันลม และปุ่มหยุดฉุกเฉิน ตรวจสอบรอยบิ่นที่ขอบของใบมีดกลมหรือใบมีดแบน แม้แต่รอยบิ่นเล็กๆ ก็อาจพัฒนาเป็นรอยขรุขระหรือการแตกหักของใบมีดได้เมื่อใช้ความเร็วสูง แรงดันลมในช่องทางเดินอากาศโดยทั่วไปต้องอยู่ที่ 0.5–0.7 MPa แรงดันลมไม่เพียงพอจะทำให้แรงยึดในหัวจับไม่เพียงพอ ส่งผลให้แกนหมุนเคลื่อนที่ระหว่างการทำงาน ต้องกดปุ่มหยุดฉุกเฉินหนึ่งครั้งเพื่อยืนยันว่าระบบขับเคลื่อนหลักสามารถตัดได้
2. การป้อนและการแทรกซึมของฟิล์ม: เส้นทางมีความสำคัญมากกว่าแรงที่ใช้
หัวใจสำคัญของงานนี้คือการจัดตำแหน่งศูนย์กลาง หลังจากติดตั้งลูกกลิ้งบนม้วนแล้ว ต้องล็อคหัวจับและปรับอุปกรณ์จัดตำแหน่งศูนย์กลางเพื่อให้จุดศูนย์กลางของม้วนฟอยล์ตรงกับเส้นศูนย์กลางของอุปกรณ์ ลูกกลิ้งหลักที่เยื้องศูนย์จะไม่แสดงความผิดปกติใดๆ ที่ความเร็วต่ำ แต่เมื่อความเร็วเพิ่มขึ้น แรงดึงในการม้วนจะผันผวนเป็นระยะๆ ซึ่งแสดงให้เห็นโดยตรงในลักษณะของปลายม้วนที่ม้วนแล้วมีลักษณะ "เป็นรูปทรงหอคอย" หรือ "บานออก"
เส้นทางการแทรกของฟิล์มจะแตกต่างกันเล็กน้อยในแต่ละรุ่น แต่ลำดับโดยทั่วไปคือ: ลูกกลิ้งนำทางคลายฟิล์ม → ลูกกลิ้งตรวจจับแรงตึง → กลุ่มใบมีดตัด → ลูกกลิ้งนำทางม้วนฟิล์ม รักษาแผ่นฟอยล์ให้เรียบขณะแทรกฟิล์ม โดยไม่บิดหรือพลิก ติดปลายวัสดุให้เรียบกับท่อแกนม้วนด้วยเทป โดยติดสองถึงสามจุด หากเทปหนาเกินไป อาจเกิดการนูนขึ้นเฉพาะจุดในช่วงเริ่มต้นของการม้วน ซึ่งจะยากต่อการกำจัดเมื่อกดลงไปในชั้นด้านในแล้ว
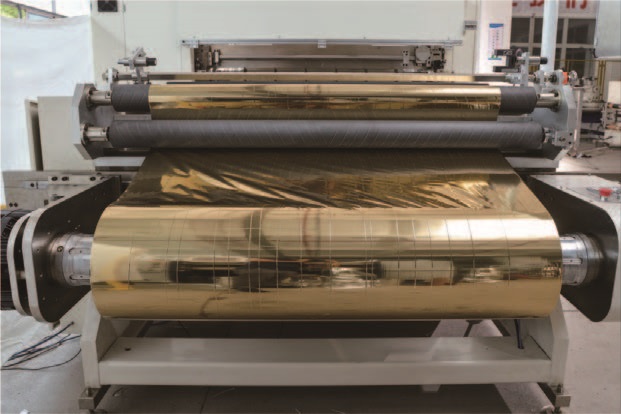
3. การตั้งค่าพารามิเตอร์: แรงตึงคือหัวใจ ความเร็วคือเกราะป้องกัน
ในหลักการกำหนดค่าพารามิเตอร์ของการตัดฟอยล์ปั๊มร้อน แรงดึงมีความสำคัญมากกว่าความเร็ว ข้อผิดพลาดทั่วไปสำหรับผู้เริ่มต้นคือการคัดลอกความเร็วสูงสุดที่ระบุไว้บนแผ่นป้ายชื่อเครื่องโดยไม่คำนึงถึงแรงดึงและวัสดุฟอยล์ที่เหมาะสม
การตั้งค่าแรงดึงเป็นไปตามหลักการ "น้อยไปมาก ต่ำก่อน แล้วค่อยปรับให้เหมาะสม" ยกตัวอย่างเช่น ฟอยล์ปั๊มร้อนแบบบางทั่วไป ค่าอ้างอิงสำหรับแรงดึงในการม้วนจะอยู่ระหว่าง 20–50N โดยสามารถปรับแต่งได้อย่างละเอียดขึ้นอยู่กับความหนาและความกว้างของวัสดุฟอยล์ สำหรับการตั้งค่าที่แม่นยำยิ่งขึ้น โปรดดูคุณลักษณะของวัสดุ: ฟอยล์ปั๊มร้อนที่ทำจาก PET มีความแข็งแรงดึงสูงกว่าและแรงดึงมากกว่าเล็กน้อย ฟอยล์ที่ทำจากกระดาษมีแนวโน้มที่จะเสียรูปทรงจากการยืดตัวและต้องรักษาแรงดึงให้ต่ำและคงที่ ฟอยล์ถ่ายโอนและฟอยล์เลเซอร์มีความไวต่อการเปลี่ยนแปลงของแรงดึงสูง ดังนั้นจึงแนะนำให้เปิดใช้งานการควบคุมแรงดึงแบบวงปิด แรงดึงในการม้วนโดยทั่วไปจะต่ำกว่าแรงดึงในการม้วนประมาณ 10%–15% และตั้งค่าการลดความเรียวลง 15%–25% เพื่อชดเชยการอัดรีดภายนอกที่เกิดจากเส้นผ่านศูนย์กลางของขดลวดที่เพิ่มขึ้น
แนะนำให้ควบคุมความเร็วเริ่มต้นในการตัดให้อยู่ระหว่าง 30–50 เมตรต่อนาที จุดประสงค์ของการทดลองตัดที่ความเร็วต่ำนั้นไม่ใช่เพื่อเพิ่มผลผลิต แต่เพื่อให้ผู้ปฏิบัติงานมีโอกาสสังเกตการณ์ เช่น ตรวจสอบว่าการตัดเรียบร้อยหรือไม่ มีเสียงผิดปกติใดๆ บนเพลาใบมีดหรือไม่ และพื้นผิวปลายม้วนเรียบหรือไม่ หลังจากตรวจสอบแล้วว่าทุกอย่างถูกต้อง จึงค่อยเพิ่มความเร็วทีละขั้น โดยแต่ละครั้งไม่ควรเกิน 20 เมตรต่อนาที
ระยะการตัดต้องปรับในขณะที่เครื่องหยุดสนิท ระยะห่างระหว่างใบมีดกับชิ้นงานโดยทั่วไปจะตั้งไว้ที่ 10%–15% ของความหนาของแผ่นฟอยล์ หากแน่นเกินไปจะทำให้สึกหรอเร็วขึ้น หากหลวมเกินไปจะตัดไม่ได้และทำให้เกิดเสี้ยน หลังจากปรับเครื่องมือแล้ว ให้ใช้เวอร์เนียร์คาลิเปอร์วัดระยะห่างระหว่างตัวจับยึดเครื่องมือ และตรวจสอบด้วยการหมุนดูเพื่อให้แน่ใจว่าเพลาของเครื่องมือไม่เลื่อน
4. การทดลองตัดและการตรวจสอบชิ้นงานชิ้นแรก: การหยุดชิ้นงานสำคัญกว่าการทำงานต่อเนื่อง
ขั้นตอนการตัดทดลองก่อนการผลิตจำนวนมากอย่างเป็นทางการนั้นเป็นเส้นแบ่งระหว่างการทำงานที่มีทักษะและการทำงานแบบไร้ทักษะ หลังจากตัดไปได้ 1-2 เมตร ให้หยุดทันทีและนำชิ้นงานตัวอย่างออกมาตรวจสอบสามตัวชี้วัด ได้แก่ การตัด ความกว้าง และพื้นผิว
การตัดควรเรียบร้อย ปราศจากเสี้ยนขรุขระ และปราศจากเศษผงอลูมิเนียมหรือผงที่หลุดลอก หากเกิดเสี้ยน ให้ตรวจสอบความคมของใบมีดและช่องว่างก่อนรีบปรับความตึง เพราะ 90% ของเสี้ยนที่เกิดขึ้นอย่างกะทันหันสามารถแก้ไขได้ด้วยการเปลี่ยนเครื่องมือ ความกว้างวัดด้วยเวอร์เนียร์คาลิเปอร์ โดยปกติแล้วความคลาดเคลื่อนจะอยู่ในช่วง ±0.5 มม. การตรวจสอบพื้นผิวเน้นที่การตรวจสอบรอยบุ๋มของลูกกลิ้งหรือการดูดซับไฟฟ้าสถิตของเศษฟอยล์ ซึ่งอาจทำให้เกิดคราบสกปรกในระหว่างการปั๊มขึ้นรูปในภายหลัง
หลังจากผ่านการทดลองตัดแล้ว ผู้ปฏิบัติงานต้องไม่ละทิ้งตำแหน่งของตนในระหว่างการทำงานของม้วนแรก ความผิดพลาดในการตัดฟอยล์ปั๊มร้อนมักเกิดขึ้นมากในช่วงเร่งความเร็ว ได้แก่ การเปลี่ยนแปลงของความตึง การตอบสนองการแก้ไขที่ล่าช้า และการสะสมไฟฟ้าสถิตที่เพิ่มขึ้น ซึ่งทั้งหมดนี้จะทวีความรุนแรงขึ้นหลังจากเร่งความเร็ว
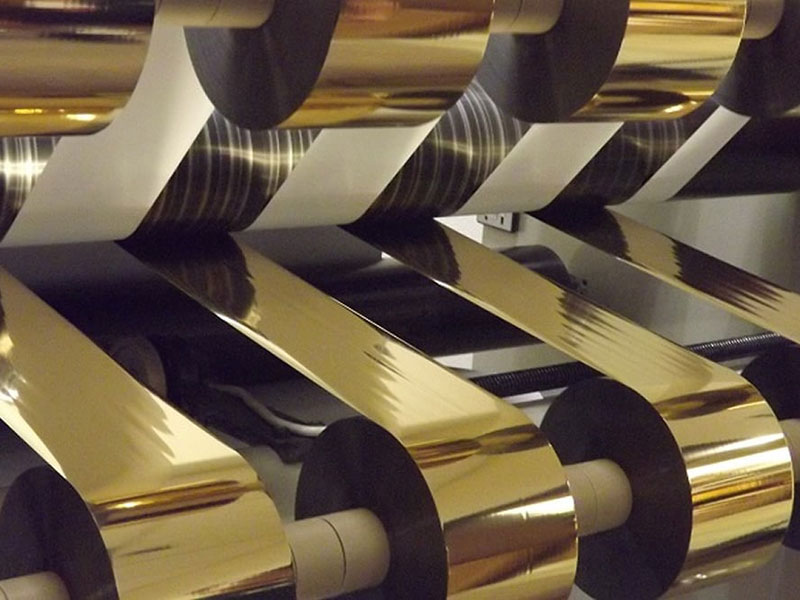
5. การประเมินและจัดการปัญหาที่เกิดขึ้นบ่อยครั้งอย่างรวดเร็ว
รอยบิ่นและรอยขีดข่วน: ขั้นแรก ให้ดูที่คมใบมีด ใช้แว่นขยายตรวจสอบใบมีดว่ามีรอยบิ่นหรือไม่ หากรู้สึกว่าคมมีดทื่อเมื่อสัมผัสเบาๆ แสดงว่าต้องเปลี่ยนใบมีด หากเครื่องมืออยู่ในสภาพดี ให้ตรวจสอบว่าช่องว่างกว้างเกินไปหรือไม่ แนะนำให้ตั้งช่องว่างของแผ่นฟอยล์บางๆ ไว้ที่ 1.2–1.5 เท่าของความหนาของวัสดุ ไฟฟ้าสถิตก็เป็นตัวกระตุ้นที่ซ่อนอยู่เช่นกัน การติดตั้งแท่งลมไอออนไว้ด้านหน้าและด้านหลังของตัวจับยึดเครื่องมือจะช่วยปรับปรุงได้อย่างมาก
แผ่นฟอยล์แตก: มักจะแตกที่คมตัด เนื่องมาจากแรงกดของมีดมากเกินไป หรือรอยบากบนใบมีด ทำให้เกิดรอยแตกเล็กๆ ที่รอยตัด แล้วขยายตัวและแตกภายใต้แรงดึง สำหรับกรณีที่แผ่นฟอยล์แตกแบบสุ่ม ให้ลองลดแรงดึงลงเพื่อตรวจสอบว่าการทำงานของเบรกผงแม่เหล็กไม่เสถียรหรือไม่
หน้าตัดปลายขดลวดไม่เรียบ: ขั้นแรกให้ตัดสาเหตุที่พบบ่อยที่สุดที่ทำให้เซ็นเซอร์แก้ไขถูกอุดตันด้วยเศษฟอยล์ออกไปก่อน จากนั้นตรวจสอบความขนานของลูกกลิ้งนำแต่ละตัว (ค่าความคลาดเคลื่อน ≤ 0.5 มม./เมตร) หากทั้งเครื่องมือและการแก้ไขเป็นปกติ ให้ค่อยๆ ปรับความเรียวของขดลวดอย่างละเอียดเพื่อให้ปัญหาหน้าตัดปลายขดลวดส่วนใหญ่คลี่คลายลงในขั้นตอนนี้
6. สรุปและกิจวัตรประจำวัน
เมื่อทำการขนถ่าย ให้วางลงบนถาดอย่างเบามือเพื่อหลีกเลี่ยงการทำให้ปลายม้วนเสียหาย ติดฉลากระบุรายละเอียด ความยาว และวันที่ เพื่อให้ง่ายต่อการตรวจสอบย้อนกลับ หลังจากการทำงานแต่ละกะ ให้ทำความสะอาดผงอลูมิเนียมและคราบกาวบนพื้นผิวของที่ยึดใบมีดและลูกกลิ้งนำทาง เศษฟอยล์จะสะสมในระดับหนึ่งและอาจทำให้พื้นผิวฟอยล์ถัดไปเป็นรอย ทำให้เกิดเศษวัสดุที่ซ่อนอยู่
สิ่งที่ทำให้ช่องว่างในทักษะการปฏิบัติงานกว้างขึ้นอย่างแท้จริงไม่ใช่จำนวนพารามิเตอร์ที่คุณจำได้ แต่เป็นการสร้างลำดับการจัดเรียงแบบ "หยุดก่อนดู ช้าก่อนเร็ว ใช้มีดก่อนดึง" ข้อบกพร่องด้านคุณภาพในการตัดฟอยล์ปั๊มร้อนนั้นไม่ค่อยเกิดจากสาเหตุเดียว: ครีบทำให้เกิดการสะสมของเศษวัสดุ เศษวัสดุนำไปสู่การวางแนวที่ไม่ถูกต้อง และการวางแนวที่ไม่ถูกต้องจะยิ่งเพิ่มการสึกหรอที่ด้านใดด้านหนึ่ง ทำให้เกิดวงจรที่เลวร้าย วิธีที่จะหยุดวงจรนี้ได้คือการหยุดตั้งแต่ขั้นตอนแรกและทำความสะอาดมันเสมอ
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






