การปั๊มฟอยล์ร้อนและการตัดเป็นขั้นตอนสำคัญในกระบวนการปั๊ม และคุณภาพของขั้นตอนเหล่านี้จะกำหนดอัตราความสำเร็จของผลิตภัณฑ์ปั๊มร้อนในขั้นตอนต่อไปโดยตรง มีคำกล่าวในอุตสาหกรรมว่า "30% คือความร้อน 70% คือการตัด" และหัวใจสำคัญของคุณภาพการตัดนั้นขึ้นอยู่กับการควบคุมแรงดึงเป็นอย่างมาก ฟอยล์ปั๊มร้อนมักทำจาก PET เป็นวัสดุพื้นฐาน โดยมีความหนารวมเพียง 12–30 ไมโครเมตร พื้นผิวเคลือบด้วยชั้นปลดปล่อย ชั้นสี ชั้นเคลือบอะลูมิเนียม และชั้นกาว มีโครงสร้างบางและชั้นเคลือบที่เปราะสูง ทำให้ไวต่อแรงทางกลมากกว่าฟิล์มบรรจุภัณฑ์ทั่วไป แรงดึงที่มากเกินไปจะทำให้วัสดุพื้นฐานยืดและเสียรูป เกิดรอยแตกของชั้นเคลือบ และการจัดเรียงปลอกไม่ตรงกันระหว่างการปั๊มร้อนของผลิตภัณฑ์สำเร็จรูป หากแรงดึงต่ำเกินไป ม้วนจะหลวม ปลายไม่เรียบ และอาจเกิดรอยย่นคล้าย "แกนดอกเบญจมาศ" ได้ สิ่งที่ท้าทายยิ่งกว่าคือ ความเร็วในการตัดได้ถูกผลักดันจากระดับดั้งเดิมที่ 100 เมตรต่อนาที ไปเป็น 300-500 เมตรต่อนาที และความผันผวนของแรงดึงในระดับมิลลิวินาทีอาจก่อให้เกิดความเสี่ยงด้านคุณภาพที่ไม่สามารถแก้ไขได้กับริบบิ้นฟอยล์หลายพันเมตร ดังนั้น เทคโนโลยีการควบคุมแรงดึงจึงก้าวข้ามแนวคิดแบบเดิมๆ ที่ว่า "การดึงฟอยล์ให้ตึง" และพัฒนาไปสู่ระบบควบคุมแบบเซอร์โวแบบวงปิดแบบไดนามิกที่ครอบคลุมกระบวนการทั้งหมด ตั้งแต่การคลาย การดึง และการม้วนกลับ
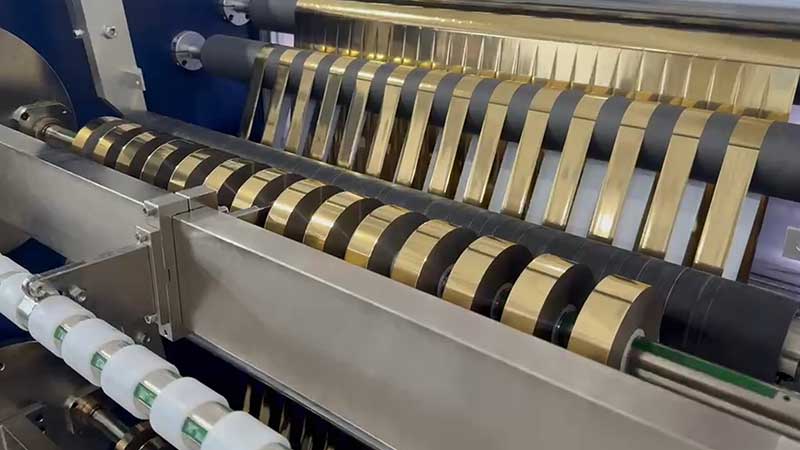
ส่วนการคลายเกลียว: การควบคุมป้องกันการบิดเบี้ยวและการแยกการรบกวน
การคลายม้วนเป็นจุดเริ่มต้นของแรงตึง และยังเป็นส่วนที่เส้นผ่านศูนย์กลางเปลี่ยนแปลงอย่างมากที่สุด จากม้วนเต็มไปจนถึงแกนกลวง เส้นผ่านศูนย์กลางของขดลวดจะมากกว่าอัตราส่วนปกติหลายเท่าหรือมากกว่าสิบเท่า และโมเมนต์ความเฉื่อยจะเปลี่ยนแปลงอย่างมาก หากปลายการคลายม้วนไม่สามารถปรับได้แบบเรียลไทม์ ความผันผวนของแรงตึงจะถูกส่งตรงไปยังใบมีดตัด ทำให้เกิดความคลาดเคลื่อนของขนาดในการตัดหรือวัสดุย่น วิธีแก้ปัญหาแบบดั้งเดิมส่วนใหญ่ใช้เบรกผงแม่เหล็กเพื่อให้แรงบิดย้อนกลับ ทำให้สามารถปรับได้อย่างต่อเนื่องโดยการปรับกระแสกระตุ้น อย่างไรก็ตาม ตรรกะการควบคุมไม่ได้มุ่งเน้นไปที่ "แรงตึงคงที่" ตรงกันข้าม ปลายการคลายม้วนต้องการการควบคุมป้องกันการเรียว: เมื่อเส้นผ่านศูนย์กลางของขดลวดลดลง แรงบิดเบรกจะลดลงโดยอัตโนมัติตามเส้นโค้งที่กำหนดไว้ล่วงหน้า เพื่อให้แน่ใจว่าฟอยล์ยังคงรักษาความเค้นพื้นผิวที่คล้ายกันในขณะที่แยกออกจากม้วนหลัก หากแรงบิดเบรกไม่ลดลงตามเส้นผ่านศูนย์กลางของขดลวด ชั้นล่างของขดลวดขนาดใหญ่จะยืดมากเกินไปได้ง่าย และจะปรากฏริ้วตามยาวเมื่อคลี่ออก แรงดึงอ้างอิงสำหรับการคลายฟอยล์ปั๊มร้อนโดยทั่วไปจะอยู่ในช่วง 3N ถึง 8N ที่ความเร็วสูง การสั่นสะเทือนด้านข้างอาจเพิ่มขึ้นเล็กน้อย 5%–10% แต่เมื่อสังเกตเห็นเส้นยืดตามแนวยาว จะต้องทำการปรับตั้งค่าใหม่ทันที นอกจากนี้ การแก้ไขการคลายฟอยล์และการควบคุมแรงดึงจะต้องแยกการทำงานออกจากกัน เซ็นเซอร์โฟโตอิเล็กทริกจะตรวจจับตำแหน่งขอบของม้วนตัวเมียและขับเคลื่อนที่นั่งคลายฟอยล์ให้เคลื่อนที่ไปด้านข้าง หากการตอบสนองการแก้ไขช้าเกินไป อาจทำให้เกิดการสะสมของค่าเบี่ยงเบน ในขณะที่แรงที่มากเกินไปอาจทำให้เกิดการสั่นแบบคดเคี้ยวขึ้นใหม่ แต่ละส่วนมีบทบาทของตนเองเพื่อให้ได้จุดเริ่มต้นที่มั่นคงสำหรับแรงดึงพื้นฐาน
ส่วนการพันขดลวด: กลยุทธ์การลดความเรียวและการแบ่งส่วน
การม้วนกลับเป็นขั้นตอนสุดท้ายของการควบคุมคุณภาพการตัด ในระหว่างการม้วน เส้นผ่านศูนย์กลางจะเพิ่มขึ้นจากกลวงเป็นเต็ม หากรักษาแรงตึงคงที่ วัสดุชั้นนอกจะบีบอัดชั้นในอย่างต่อเนื่อง ทำให้หน้าตัดเลื่อนได้ หรือแกนกลางถูกบีบอัดจนเป็นรอยย่นรูปดอกเบญจมาศ ดังนั้น การควบคุมแรงตึงแบบเรียวจึงกลายเป็นมาตรฐานในการม้วนฟอยล์ปั๊มร้อน: แรงตึงจะลดลงตามเส้นโค้งที่กำหนดไว้ล่วงหน้าเมื่อเส้นผ่านศูนย์กลางเพิ่มขึ้น ค่าสัมประสิทธิ์ความเรียวของฟอยล์ปั๊มร้อนโดยทั่วไปอยู่ที่ 0.5–0.8 โดยตั้งแรงตึงเริ่มต้นไว้ที่ 8%–12% ของแรงตึงที่ทำให้วัสดุขาด และแรงตึงสุดท้ายที่ 40%–70% ของค่าเริ่มต้น วิธีแก้ปัญหาที่ละเอียดกว่านั้นใช้การควบคุมแบบแบ่งส่วน: ส่วนเริ่มต้น (เส้นผ่านศูนย์กลางม้วน 0–20%) ช่วยให้แกนกลางเรียบและพอดีด้วยแรงตึงที่ต่ำกว่า ส่วนที่มีแรงตึงคงที่ (20%–70%) ช่วยรักษาแรงดันระหว่างชั้นให้คงที่ ส่วนลดความตึงแบบค่อยเป็นค่อยไป (70%–100%) จะค่อยๆ ลดแรงตึงลงเพื่อชดเชยผลกระทบจากการบีบอัดเพิ่มเติมที่เกิดจากน้ำหนักของวงแหวนด้านนอกที่มีต่อชั้นใน คุณค่าของกลยุทธ์แบบแบ่งส่วนนี้อยู่ที่การตระหนักว่าข้อกำหนดทางกลในแต่ละขั้นตอนของกระบวนการพันขดลวดนั้นแตกต่างกันโดยพื้นฐาน และเส้นโค้งลดความตึงแบบคงที่เพียงเส้นเดียวไม่สามารถบรรลุเป้าหมายสองประการพร้อมกันได้ คือการยึดติดของแกนกลางและการป้องกันการคลายตัวของชั้นนอก
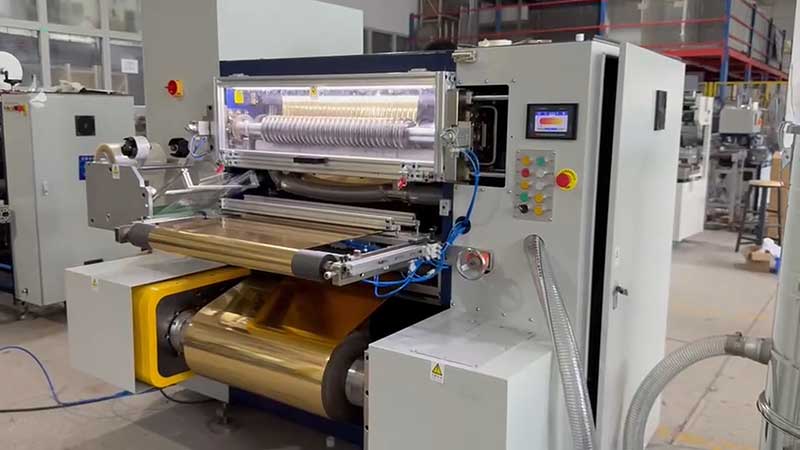
การทำงานร่วมกันของลูกกลิ้งแรงดันและแรงดึง: มิติแห่งการทำงานร่วมกันที่ถูกมองข้าม
การควบคุมแรงดึงไม่ได้ทำงานอย่างโดดเดี่ยว ลูกกลิ้งกดมีหน้าที่กดแผ่นฟอยล์ลงบนแกน ไล่อากาศระหว่างชั้น และสร้างแรงเสียดทาน มีความสัมพันธ์อย่างลึกซึ้งระหว่างสถานะของลูกกลิ้งกดและการตั้งค่าแรงดึง หากแกนของลูกกลิ้งกดและเพลาการม้วนไม่ขนานกัน และความเบี่ยงเบนของแรงดันเกิน 0.05 มม./เมตร พื้นผิวฟอยล์จะมีด้านหนึ่งแน่นและอีกด้านหนึ่งหลวม โดยด้านที่หลวมจะย่นได้ง่าย ความแข็งของลูกกลิ้งก็มีความสำคัญเช่นกัน ลูกกลิ้งที่แข็งเกินไปไม่สามารถปรับตัวให้เข้ากับการเปลี่ยนแปลงเล็กน้อยของความหนาของฟอยล์ได้ ในขณะที่ลูกกลิ้งที่อ่อนเกินไปจะเสียรูปได้ง่ายและทำให้การกระจายแรงดันไม่สม่ำเสมอ สำหรับฟอยล์ปั๊มร้อน แนะนำให้ใช้พื้นผิวลูกกลิ้งที่ทำจากโพลียูรีเทนหรือยางไนไตรล์ที่มีความแข็ง Shore 60–75 ปัญหาที่ซ่อนอยู่มากกว่านั้นคือการประสานงานของเวลาKระหว่างแรงดันและแรงดึง ในช่วงเริ่มต้นของการม้วน เส้นผ่านศูนย์กลางของขดลวดมีขนาดเล็ก จึงต้องการแรงดันสัมผัสสูงเพื่อไล่อากาศ ในช่วงหลังของการม้วน เส้นผ่านศูนย์กลางจะเพิ่มขึ้น และแรงดันสัมผัสควรค่อยๆ ลดลง หากความตึงของลวดลดลง แต่แรงกดบนลูกกลิ้งยังคงสูงอยู่ จะทำให้เกิดสภาวะที่ขัดแย้งกันคือ "ความตึงภายนอกต่ำและแรงกดบนลูกกลิ้งสูง" ซึ่งเป็นสาเหตุที่แท้จริงของปัญหาการเกิดรอยย่นมากมาย ไม่ใช่แค่การตั้งค่าความตึงที่ไม่ถูกต้อง ดังนั้น เครื่องตัดลวดระดับสูงจึงนำกลไกลูกกลิ้งแรงดันแบบลอยตัวมาใช้ ซึ่งจะปรับตำแหน่งโดยอัตโนมัติตามการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางของขดลวด รักษาองศาการพันและแรงกดสัมผัสให้คงที่ และเชื่อมโยงแรงกดบนลูกกลิ้งและความตึงในการพันอย่างเหมาะสมเพื่อแก้ไขความขัดแย้งนี้
ความเร็วในการตอบสนอง: จากความหน่วงของ PID ไปจนถึงระบบควบคุมแบบวงปิดระดับมิลลิวินาที
ไม่ว่าการออกแบบเส้นโค้งเรียวจะชาญฉลาดเพียงใด หากการตอบสนองของระบบควบคุมไม่สามารถตามทันการเปลี่ยนแปลงความเร็วได้ กลยุทธ์ทั้งหมดก็ล้มเหลว เครื่องตัดแบบดั้งเดิมอาศัยอัลกอริทึม PID ในการควบคุมแรงตึง โดยมีเวลาตอบสนองตั้งแต่ 200–500 มิลลิวินาที ในทางตรงกันข้าม การตัดฟอยล์ปั๊มร้อนใช้เวลาเพียงไม่กี่วินาทีตั้งแต่เริ่มต้นจนถึง 500 เมตร/นาที เมื่อม้วนวัสดุผ่านข้อต่อปลาย แรงตึงที่ผิดปกติจะแพร่กระจายไปทั่วเส้นทางของเทปภายใน 50 มิลลิวินาที ซึ่งหมายความว่าคำสั่งแก้ไข PID ยังไม่ถูกส่งออกไป และความผิดปกติได้ทำให้เกิดรอยย่นหรือการหลวมที่ปลายการม้วนแล้ว เครื่องรุ่นใหม่นี้แก้ปัญหาคอขวดนี้ได้ในสองมิติ: ด้านการทำงานใช้มอเตอร์แรงบิดแบบขับตรงที่มีการออกแบบโรเตอร์และรีลแบบรวม ช่วยขจัดปัญหาการคลายตัวของตัวลดเกียร์และการเสียรูปยืดหยุ่นของข้อต่อ ลดค่าคงที่เวลาเชิงกลที่ด้านการคลายจาก 80 มิลลิวินาทีเหลือ 12 มิลลิวินาที และลดความล่าช้าจากคำสั่งปรับแรงตึงไปจนถึงเอาต์พุตแรงบิดให้เหลือภายใน 5 มิลลิวินาที อัลกอริทึมควบคุมใช้โครงสร้างแบบซ้อนกันสามชั้น ได้แก่ "วงจรควบคุมกระแส - วงจรควบคุมความเร็ว - วงจรควบคุมแรงดึง" การตอบสนองของวงจรควบคุมกระแสที่น้อยกว่า 1 มิลลิวินาที จะควบคุมแรงบิดที่ส่งออกโดยตรง ในขณะที่วงจรควบคุมความเร็วที่น้อยกว่า 5 มิลลิวินาที จะลดการรบกวนที่เกิดจากความผันผวนของความเร็ว โมเดลชั้นนอกสุดจะคาดการณ์ล่วงหน้าและคำนวณการเปลี่ยนแปลงแรงบิดที่ต้องการล่วงหน้าโดยอิงจากการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางขดลวดและเส้นโค้งการเร่ง/ลดความเร็ว ข้อมูลที่วัดได้แสดงให้เห็นว่า ภายใต้สภาวะที่ความเร็วลดลงจาก 500 เมตร/นาที เหลือ 300 เมตร/นาที วิธีแก้ปัญหา PID แบบดั้งเดิมจะมีแรงดึงเกินประมาณ 3.5 นิวตัน และเวลาในการฟื้นตัวประมาณ 400 มิลลิวินาที ในขณะที่วิธีแก้ปัญหาแบบฟีดฟอร์เวิร์ดบวกกับวงจรปิดคู่จะมีแรงดึงเกินเพียง 0.8 นิวตัน และเวลาในการฟื้นตัวประมาณ 80 มิลลิวินาที ความแตกต่างขนาดนี้เป็นตัวกำหนดโดยตรงว่าแผ่นฟอยล์จะผ่านไปได้อย่างราบรื่นหรือขาดในระหว่างการตัดด้วยความเร็วสูง
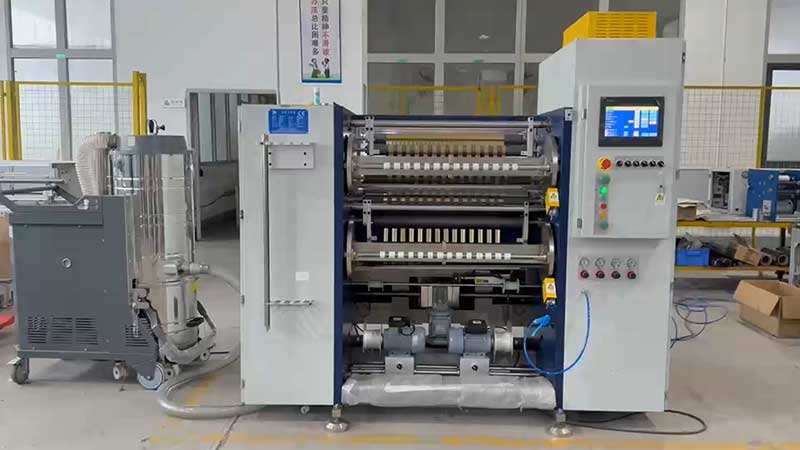
ความเหมาะสมของวัสดุ: ไม่มีสูตรความตึงที่ใช้ได้กับวัสดุทุกชนิด
แผ่นฟอยล์ทองคำปั๊มร้อนไม่ได้ทำจากวัสดุชนิดเดียว แผ่นฟอยล์ PET มีความแข็งแรงสูงและมีเสถียรภาพดี สามารถทนต่อแรงดึงสูงได้ แผ่นฟอยล์ที่ทำจากกระดาษค่อนข้างอ่อนนุ่ม ยืดและเสียรูปได้ง่าย จึงต้องการแรงดึงต่ำและรักษาเสถียรภาพ แผ่นฟอยล์แบบถ่ายโอนและแผ่นฟอยล์เคลือบด้วยเลเซอร์มีโครงสร้างที่ซับซ้อนและไวต่อการเปลี่ยนแปลงแรงดึงอย่างมาก จึงต้องการระบบควบคุมแบบวงปิดเพื่อควบคุมการเปลี่ยนแปลงให้น้อยที่สุด แผ่นฟอยล์เคลือบที่มีพื้นผิวโลหะมีความหนา และแรงดึงที่มากเกินไปอาจทำให้การเคลือบหลุดลอกได้ แม้แต่แผ่นฟอยล์ PET ชนิดเดียวกัน การตั้งค่าแรงดึงสำหรับความหนา 12 ไมโครเมตรและ 25 ไมโครเมตรก็แตกต่างกันอย่างสิ้นเชิง ดังนั้น ระบบควบคุมแรงดึงของเครื่องตัดสมัยใหม่จึงมักมีฟังก์ชันการจัดการสูตรกระบวนการ ทำให้ผู้ปฏิบัติงานสามารถตั้งค่าพารามิเตอร์แรงดึงและเส้นโค้งความเรียวสำหรับวัสดุ ความกว้าง และความหนาที่แตกต่างกันได้ ซึ่งสามารถเรียกใช้ได้ด้วยการคลิกเพียงครั้งเดียวในระหว่างการเปลี่ยนแปลงคำสั่งเพื่อลดข้อผิดพลาดในการตั้งค่าของมนุษย์ สิ่งนี้อาจดูเหมือนเป็นฟังก์ชันอำนวยความสะดวก แต่ในความเป็นจริงแล้ว มันคือการยอมรับอย่างเป็นทางการว่า "การควบคุมแรงดึงไม่สามารถแยกออกจากคุณสมบัติของวัสดุได้"
จากการควบคุมกระแสไฟฟ้าในเบรกอนุภาคแม่เหล็กไปจนถึงการตอบสนองแรงบิดระดับมิลลิวินาทีในเซอร์โวไดเร็กไดรฟ์ จากการตั้งค่าแรงตึงคงที่เพียงค่าเดียวไปจนถึงการเชื่อมโยงของส่วนเรียวและแรงกดลูกกลิ้ง วิวัฒนาการของเทคโนโลยีการควบคุมแรงตึงของเครื่องตัดฟอยล์ปั๊มร้อนสะท้อนให้เห็นถึงคำถามพื้นฐานที่สำคัญกว่านั้น นั่นคือ ในการประมวลผลวัสดุที่เปราะบางระดับไมครอน ขอบเขตระหว่าง "หลวม" และ "แน่น" นั้นแคบมาก และการทดสอบที่แท้จริงของเทคโนโลยีคือความสามารถในการรักษาแรงตึงให้คงที่ภายในช่วงเวลาที่แคบนั้นในระหว่างกระบวนการไดนามิกความเร็วสูง เมื่อความเร็วในการตัดเพิ่มสูงขึ้นเรื่อยๆ การแทรกแซงของเอดจ์คอมพิวติ้งและการควบคุมเชิงคาดการณ์ด้วย AI อาจช่วยลดเวลาตอบสนองลงเหลือต่ำกว่า 10 มิลลิวินาที แต่ตรรกะหลักยังคงไม่เปลี่ยนแปลง นั่นคือ เป้าหมายสูงสุดของการควบคุมแรงตึงคือการทำให้แน่ใจว่าแต่ละชั้นของฟอยล์รับแรงดึงในปริมาณที่เหมาะสมในระหว่างการม้วน ไม่หลวมหรือแน่นเกินไป และทำให้การเปลี่ยนจากม้วนหลักขนาดใหญ่ไปเป็นม้วนแคบที่มีความแม่นยำเสร็จสมบูรณ์ในสถานะที่เหมาะสม
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






