แผ่นฟอยล์สำหรับปั๊มร้อนเป็นวัสดุที่ตัดยากที่สุดชนิดหนึ่ง ที่ความหนา 12–25 ไมโครเมตร โครงสร้างหลายชั้นของ PET ซึ่งประกอบด้วยชั้นเคลือบ ชั้นสี ชั้นอะลูมิเนียม และกาว อาจเสียหายอย่างถาวรได้จากความผันผวนของแรงดึง ซึ่งจะไม่ส่งผลกระทบมากนักกับฟิล์มที่หนากว่า เครื่องจักรที่ทำงานได้อย่างไร้ที่ติบนฟอยล์มาตรฐาน 25 ไมโครเมตร อาจทำให้เกิดเสี้ยนขนาดเล็กและฝุ่นอะลูมิเนียมบนฟิล์มเลเซอร์ 12 ไมโครเมตร และเครื่องจักรที่ออกแบบมาสำหรับม้วนแม่แบบขนาด 1600 มม. มักจะล้มเหลวที่ความแม่นยำระดับแถบแคบ 10 มม.
คู่มือนี้จะอธิบายรายละเอียดข้อกำหนดต่างๆ ที่ส่งผลโดยตรงต่อผลผลิต คุณภาพขอบ และประสิทธิภาพการปั๊มขึ้นรูปในขั้นตอนต่อไป โดยจัดเรียงตามพารามิเตอร์ที่สำคัญที่สุดสำหรับผู้แปรรูปและผู้ผลิตฟอยล์
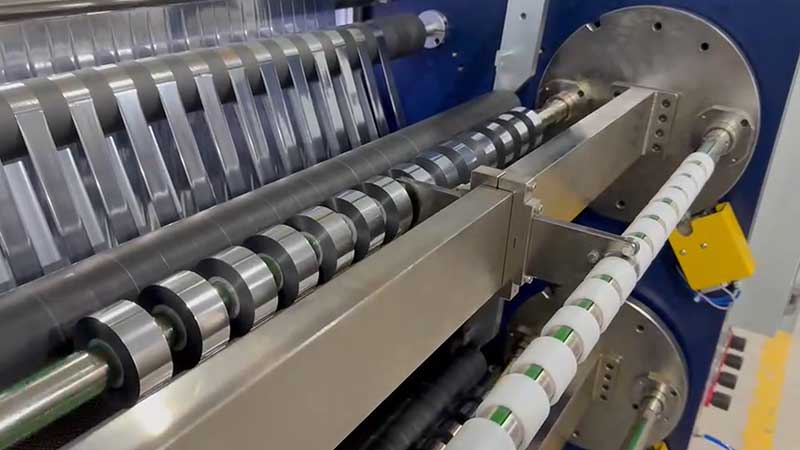
ความกว้างที่รับได้: เกินกว่าตัวเลขสูงสุด
ข้อกำหนดด้านความกว้างมีสองด้านที่ต้องสอดคล้องกับความเป็นจริงในการผลิตของคุณ ได้แก่ ความกว้างในการคลายม้วนสูงสุด และความกว้างในการตัดขั้นต่ำ ผู้จำหน่ายส่วนใหญ่โฆษณาเฉพาะด้านแรก ในขณะที่มองข้ามความยากลำบากของด้านหลัง
สำหรับงานตัดแผ่นวัสดุขนาดใหญ่ที่มีความกว้างถึง 1600 มม. ความแข็งแรงของโครงสร้างและเส้นผ่านศูนย์กลางของเพลาใบมีดมีความสำคัญอย่างยิ่ง การตัดที่กว้างขึ้นหมายถึงแรงกดบนเพลาใบมีดที่มากขึ้น หากเพลาใบมีดงอแม้เพียงเล็กน้อยภายใต้แรงกดในการตัด ส่วนกลางของแผ่นวัสดุจะไม่ถูกตัดขาด ในขณะที่ขอบจะถูกตัดมากเกินไป เครื่องจักรในระดับนี้มักมีน้ำหนักหลายตันและต้องใช้แผงผนังเหล็กอัลลอยที่หนาขึ้นและเพลาใบมีดขนาดใหญ่ที่มีการปรับสมดุลแบบไดนามิกเพื่อรักษาเสถียรภาพที่ความเร็วสูง
สำหรับการผลิตแผ่นโลหะแคบที่มีความกว้างต่ำกว่า 50 มม. ซึ่งพบได้ทั่วไปในเกลียวเพื่อความปลอดภัย แถบตกแต่ง และสายการผลิตปั๊มร้อนแคบๆ ลำดับความสำคัญจะเปลี่ยนไปเป็นความแม่นยำในการวางตำแหน่งเครื่องมือและการออกแบบป้องกันการบิดงอ ระบบล็อคแบบแมนนวลมีแนวโน้มที่จะเกิดการคลาดเคลื่อนของขนาดเนื่องจากแรงยึดที่ไม่สม่ำเสมอทำให้เกิดการเคลื่อนที่ตามแนวแกนในระหว่างการทำงาน ระบบล็อคไฮดรอลิกหรือเพลาเลื่อนที่มีความแม่นยำสูงเป็นตัวเลือกที่เชื่อถือได้เมื่อความกว้างของร่องวัดเป็นมิลลิเมตร หากลักษณะงานสั่งทำของคุณมีการเปลี่ยนความกว้างบ่อยครั้ง การวางตำแหน่งเครื่องมืออัตโนมัติสามารถลดเวลาในการเปลี่ยนจากหลายชั่วโมงเหลือเพียงไม่กี่นาที
เกณฑ์มาตรฐานที่ใช้งานได้จริง: หากม้วนต้นแบบของคุณยาว 640 มม. และม้วนสำเร็จรูปของคุณกว้าง 2 ซม. เครื่องจักรจะต้องรักษาความคลาดเคลื่อนได้ ±0.5 มม. ที่ความกว้างแคบนั้น การทดลองตัดด้วยวัสดุที่แคบที่สุดของคุณเป็นวิธีตรวจสอบที่เชื่อถือได้เพียงวิธีเดียว
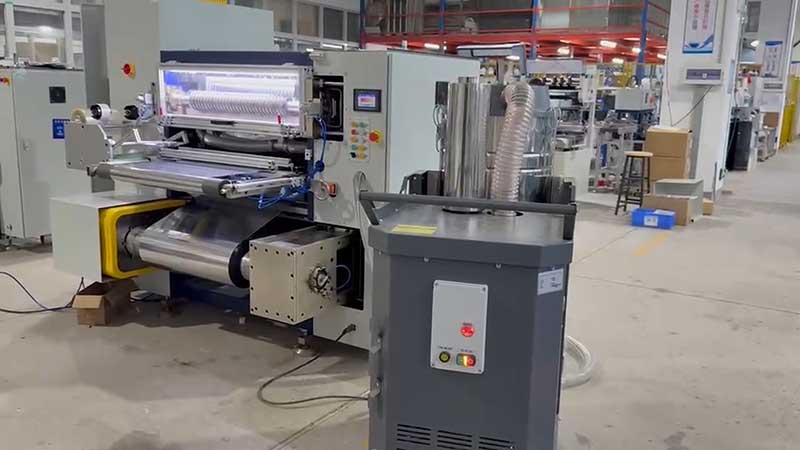
การควบคุมแรงตึง: คุณสมบัติที่กำหนดว่าฟอยล์ของคุณจะใช้งานได้นานแค่ไหน
โครงสร้างแบบหลายชั้นของฟอยล์ปั๊มร้อนมีความไวต่อแรงทางกลอย่างมาก การควบคุมแรงตึงไม่ใช่แค่คุณสมบัติเสริม แต่เป็นพื้นฐานสำคัญว่าเครื่องจักรจะผลิตสินค้าที่ขายได้หรือไม่
ระบบวงเปิดเทียบกับระบบวงปิดระบบควบคุมแบบวงเปิดที่อาศัยค่าที่ตั้งไว้ล่วงหน้าและเบรกอนุภาคแม่เหล็กนั้นเหมาะสมสำหรับการใช้งานที่ความเร็วต่ำและไม่สำคัญมากนักที่ต่ำกว่า 100 เมตร/นาที แต่ไม่สามารถชดเชยการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางระหว่างการม้วนหรือการรบกวนจากการเร่ง/ลดความเร็วได้ สำหรับฟอยล์ปั๊มร้อน ระบบควบคุมแรงดึงเซอร์โวแบบวงปิดโดยใช้เซ็นเซอร์วัดแรงดึงหรือลูกกลิ้งลอยตัวเป็นข้อกำหนดขั้นต่ำที่ยอมรับได้ ระบบที่มีคุณภาพจะรักษาความผันผวนของแรงดึงให้อยู่ภายใน ±1% ถึง ±3% ของค่าที่ตั้งไว้ ระบบระดับสูงจะมีความแม่นยำถึง ±0.5N
ความตึงของเรียวเป็นสิ่งที่ไม่สามารถต่อรองได้เมื่อเส้นผ่านศูนย์กลางของม้วนม้วนเพิ่มขึ้น การรักษาแรงดึงคงที่ทำให้ชั้นนอกกดทับชั้นใน ทำให้เกิดข้อบกพร่องแบบ "แกนดอกเบญจมาศ" อากาศที่ติดอยู่ หรือการถ่ายโอนชั้นอะลูมิเนียม แรงดึงแบบเรียวจะลดแรงดึงในการม้วนโดยอัตโนมัติตามเส้นโค้งที่ตั้งไว้เมื่อเส้นผ่านศูนย์กลางของม้วนเพิ่มขึ้น สำหรับฟอยล์ปั๊มร้อน แนะนำให้ใช้ค่าสัมประสิทธิ์ความเรียวระหว่าง 60% ถึง 80% โดยลดแรงดึงสุดท้ายลงเหลือ 40–70% ของค่าเริ่มต้น เครื่องจักรที่ไม่มีฟังก์ชันความเรียวไม่เหมาะสำหรับการผลิตฟอยล์ปั๊มร้อนที่มีคุณภาพ ไม่ว่าจะมีคุณสมบัติอื่นๆ ดีแค่ไหนก็ตาม
เพลาเลื่อนสำหรับงานผลิตแผ่นพิมพ์ขนาดกว้างและหลายแถบเมื่อแผ่นวัสดุที่มีความกว้างมากถูกแบ่งออกเป็นแถบแคบๆ หลายแถบ แต่ละแถบจะไม่ทำหน้าที่เป็นส่วนหนึ่งของแผ่นวัสดุที่ต่อเนื่องกันอีกต่อไป ความแตกต่างของความกว้างของแถบ การแทรกของใบมีด และเส้นผ่านศูนย์กลางการม้วน ทำให้เกิดแรงตึงที่ไม่เท่ากันระหว่างเส้นใยแต่ละเส้น หากไม่มีการชดเชยการลื่นไถลอย่างอิสระ แถบบางส่วนจะตึงในขณะที่บางส่วนยังคงหลวม เพลาลมเสียดทานแบบลื่นไถลขนาด 3 นิ้วสำหรับการม้วนกลับช่วยให้มั่นใจได้ถึงแรงตึงที่คงที่ทั่วทั้งม้วน
วิธีการกรีด: การตัดกับการฉีก
ความแตกต่างระหว่างขอบที่เรียบและขอบที่ขรุขระนั้นเปรียบเสมือนความแตกต่างระหว่างการตัดและการฉีกขาด ใบมีดที่ทื่อหรือรูปทรงใบมีดที่ไม่เหมาะสมจะกดและทำให้ฟอยล์แตกหักแทนที่จะตัดอย่างสะอาด ทำให้เกิดเสี้ยนขนาดเล็กและฝุ่นอลูมิเนียมที่ปนเปื้อนในแผ่นฟอยล์และก่อให้เกิดข้อบกพร่องในการปั๊มร้อน
การตัดด้วยเครื่องตัดวงกลมเป็นมาตรฐานอุตสาหกรรมสำหรับฟอยล์ปั๊มร้อน ใบมีดหมุนบนและล่างจะสร้างรอยตัดที่เรียบเนียนและสะอาด โดยมีการเสียรูปน้อยที่สุด ระบบใบมีดมีดโกนหรือระบบตัดแบบบีบอัดนั้นไม่เหมาะสมกับฟอยล์ PET เนื่องจากมีแนวโน้มที่จะทำให้ขอบเสียรูปหรือแยกออกจากกันไม่สมบูรณ์
| พารามิเตอร์ใบมีด | คำแนะนำเกี่ยวกับข้อกำหนด |
| วัสดุ | ทังสเตนคาร์ไบด์หรือเคลือบเพชรสำหรับ PET ที่ทนทานต่อการสึกหรอ |
| มุมมีดบน | ใช้มุม 15°–20° สำหรับฟอยล์ขนาด 12–30 μm เพื่อให้เกิดแรงเฉือนแทนการบีบอัด |
| ระยะห่าง/การทับซ้อน | ปรับได้อย่างแม่นยำ ไร้ขั้น |
| การเบี่ยงเบนของเพลา | ≤0.01 มม. เพื่อป้องกันการตัดที่ไม่สมบูรณ์ในตำแหน่งตรงกลาง |
สำหรับฟอยล์เลเซอร์และวัสดุโฮโลแกรมที่การสัมผัสใดๆ กับลูกกลิ้งอาจทำให้เกิดรอยขีดข่วนบนลวดลายการเลี้ยวเบน การตัดด้วยมีดลมเป็นทางเลือกขั้นสูงแบบไม่สัมผัส ซึ่งมีราคาแพงแต่จำเป็นสำหรับผลิตภัณฑ์ระดับพรีเมียม
เกณฑ์มาตรฐานความคลาดเคลื่อนของความกว้างอุปกรณ์ที่มีคุณภาพควรมีความคลาดเคลื่อนของความกว้างไม่เกิน ±0.1 มม. สำหรับการผลิตที่เน้นคุณภาพ ควรตั้งเป้าหมายไว้ที่ ±0.05 มม. และแนะนำให้มีค่า ±0.02 มม. สำหรับฟอยล์เลเซอร์และวัสดุพิเศษอื่นๆ การเบี่ยงเบนของหน้าตัดหลังจากม้วนควรอยู่ในช่วง ±0.2 มม. มิเช่นนั้น ม้วนอาจเคลื่อนที่ได้ไม่ดีบนเครื่องปั๊มร้อนและทำให้เกิดข้อผิดพลาดในการลงทะเบียน
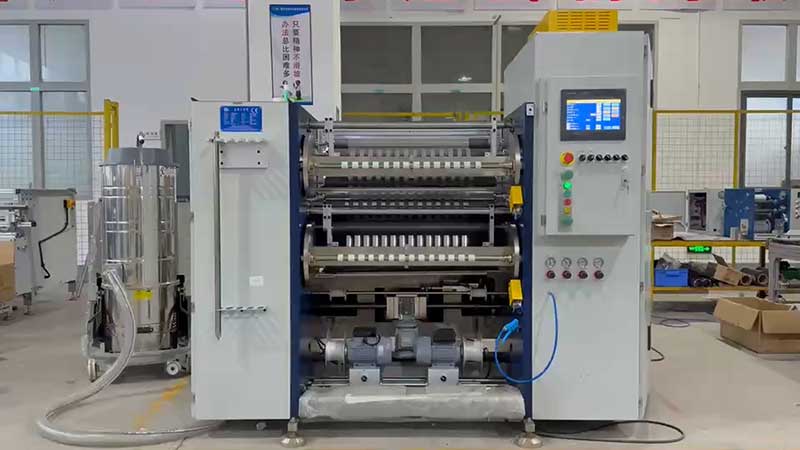
ลูกกลิ้งนำทางและความแข็งแกร่งทางกล: ปัจจัยคุณภาพที่มองไม่เห็น
ลูกกลิ้งทุกตัวที่สัมผัสกับพื้นผิวฟอยล์ล้วนเป็นแหล่งที่มาของรอยขีดข่วนหรือการสั่นสะเทือนเล็กน้อยที่อาจทำลายสารเคลือบได้ หลักการทางกลพื้นฐานเหล่านี้เป็นตัวกำหนดว่าความแม่นยำจะคงอยู่ได้ตลอดหลายปีของการผลิตหรือไม่
การตกแต่งพื้นผิวลูกกลิ้งนำทางทั้งหมดควรมีผิวเรียบลื่นเป็นพิเศษ โดยมีความหยาบผิว Ra ≤ 0.05 μm ลูกกลิ้งอลูมิเนียมอัลลอยด์มาตรฐานที่มีความแข็ง HV700 เป็นที่นิยมใช้กัน แต่ข้อกำหนดเรื่องผิวสำเร็จมีความสำคัญมากกว่าวัสดุสำหรับการป้องกันด้วยการเคลือบผิว
สมดุลไดนามิกลูกกลิ้งต้องได้รับการปรับสมดุลแบบไดนามิก (เกรด G2.5 หรือดีกว่า) เพื่อหลีกเลี่ยงการสั่นสะเทือนขนาดเล็กความถี่สูงที่อาจทำให้ชั้นการปั๊มร้อนเสียหายที่ความเร็วเกิน 200 เมตร/นาที
ความแข็งแกร่งของเพลาตัดสำหรับความกว้างที่มากกว่า 1.6 เมตร การโก่งตัวของเพลาภายใต้แรงกดตัดจะทำให้การตัดไม่สมบูรณ์ตรงกลาง ในขณะที่ขอบจะทะลุเกินไป แผงผนังเหล็กอัลลอยด์ที่หนาขึ้นและเพลาใบมีดขนาดใหญ่ที่สมดุลทางไดนามิกเป็นสิ่งจำเป็น ไม่ใช่ทางเลือกเสริม
การควบคุมตำแหน่งขอบ(EPC) ความแม่นยำในการแก้ไขภายใน ±0.5 มม. ช่วยป้องกันไม่ให้แผ่นฟอยล์เบี่ยงเบน ซึ่งหากไม่แก้ไขจะทำให้ขอบด้านหนึ่งเกิดรอยขรุขระ ในขณะที่ขอบด้านตรงข้ามยังคงเว้าแหว่งอยู่ ตัวนำทางขอบแบบอัลตราโซนิกเป็นที่นิยมมากกว่าเซ็นเซอร์แบบโฟโตอิเล็กทริกสำหรับแผ่นฟอยล์มันวาวที่สะท้อนแสงได้ไม่แน่นอน
ความเร็ว: วัดจากผลลัพธ์ที่ใช้งานได้จริง ไม่ใช่ค่าสูงสุดตามข้อกำหนด
ความเร็วเชิงกลของเครื่องตัดฟอยล์ปั๊มร้อนโดยทั่วไปอยู่ระหว่าง 200 ถึง 500 เมตร/นาที โดยบางรุ่นความเร็วสูงอาจมีความเร็วถึง 550 เมตร/นาทีหรือมากกว่านั้น อย่างไรก็ตาม ความสัมพันธ์ระหว่างความเร็วและคุณภาพนั้นไม่ใช่ความสัมพันธ์เชิงเส้นตรง
เมื่อความเร็วในการตัดเพิ่มขึ้น ข้อผิดพลาดแบบไดนามิกก็จะเพิ่มมากขึ้น การเบี่ยงเบนด้านข้างอาจแย่ลงจากประมาณ ±0.10 มม. ที่ความเร็วต่ำกว่า 100 ม./นาที ไปเป็น ±0.35 มม. ที่ความเร็วสูงกว่า 300 ม./นาที ความผันผวนของแรงดึงก็เพิ่มขึ้นเช่นกัน ซึ่งอาจทำให้เกิดการเสียรูปของขอบหรือข้อบกพร่องในการม้วน สำหรับฟอยล์บางพิเศษที่ต่ำกว่า 12 ไมโครเมตร อาจจำเป็นต้องใช้ความเร็วที่เหมาะสมเพื่อรักษาเสถียรภาพของขนาด
ประเมินผลลัพธ์ที่มีประสิทธิภาพมากกว่าความเร็วสูงสุดพิจารณาเวลาในการเปลี่ยนชิ้นงาน การป้อนวัสดุเข้าช่อง และการกำจัดของเสีย เครื่องจักรที่มีระบบจัดตำแหน่งเครื่องมืออัตโนมัติและระบบจับยึดแบบรวดเร็วสามารถลดเวลาในการเปลี่ยนชิ้นงานจาก 15 นาทีเหลือเพียง 3 นาที ซึ่งช่วยเพิ่มประสิทธิภาพการผลิตในโลกแห่งความเป็นจริงได้อย่างมาก แม้ว่าความเร็วสูงสุดจะอยู่ในระดับปานกลางก็ตาม
สรุปข้อกำหนดหลัก
| พารามิเตอร์ | ระดับเริ่มต้น | มุ่งเน้นคุณภาพ | ระดับไฮเอนด์ |
| ความคลาดเคลื่อนของความกว้างในการตัด | ±0.1 มม. | ±0.05 มม. | ±0.02 มม. |
| การควบคุมความตึง | วงปิด, ±3% | วงปิด, ±1% | เซอร์โวแบบวงปิด ±0.5N |
| แรงตึงเรียว | ไม่จำเป็น | มาตรฐาน 60–80% | เส้นโค้งที่ตั้งโปรแกรมได้ |
| ประเภทใบมีด | มีดโกนหรือเครื่องบด | เฉือนวงกลม | การตัดเฉือนแบบวงกลม คาร์ไบด์ |
| ความเร็วเชิงกลสูงสุด | 200 เมตร/นาที | 400–500 เมตร/นาที | 500–550 เมตร/นาที |
| เส้นผ่านศูนย์กลางการคลายออก | 600–800 มม. | 800–1000 มม. | 1000 มม. ขึ้นไป |
| ความกว้างช่องขั้นต่ำ | 30 มม. | 20 มม. | 10 มม. หรือน้อยกว่า |
| ความแม่นยำของ EPC | ±1 มม. | ±0.5 มม. | ±0.2 มม. |
ข้อมูลที่รวบรวมจากข้อกำหนดเฉพาะของอุตสาหกรรม
การจับคู่คุณสมบัติให้เข้ากับส่วนผสมของวัสดุของคุณ
ข้อผิดพลาดในการจัดซื้อที่พบบ่อยที่สุดคือ การเลือกเครื่องจักรที่ตรงกับความต้องการด้านความกว้างและความเร็วสูงสุด แต่ละเลยความต้องการด้านความแคบและความบางที่สุด เครื่องจักรขนาด 1600 มม. ที่มีอัตราความเร็ว 500 ม./นาที อาจไม่สามารถทำความเร็วได้ถึงระดับนั้นกับแผ่นฟอยล์เลเซอร์ขนาด 12 ไมโครเมตร ที่ความกว้าง 10 มม. หากไม่มีการควบคุมแรงตึงและความแข็งแรงของเพลาที่ดีเยี่ยม
ก่อนที่จะสรุปการซื้อ โปรดแจ้งรายละเอียดการผลิตจริงของคุณให้ซัพพลายเออร์ทราบ ได้แก่ ฟอยล์ที่กว้างที่สุดและแคบที่สุด ช่วงความหนา (รวมถึงเกรดสำหรับเลเซอร์หรือโฮโลแกรม) และปริมาณผลผลิตเป้าหมายต่อกะ ขอทดลองผลิตโดยใช้เกรดวัสดุเฉพาะของคุณ ตรวจสอบขอบที่ตัดแล้วภายใต้กล้องจุลทัศน์ ผลลัพธ์ที่เหมาะสมที่สุดคือหน้าตัดที่เรียบเนียน ไม่มีเศษผงสีขาว รอยหยักเล็กๆ หรือฝุ่นอลูมิเนียม
สำหรับผู้ผลิตที่ใช้ฟอยล์หลายประเภท ควรพิจารณาว่าเครื่องจักรเครื่องเดียวสามารถปรับแต่งด้วยระบบใบมีดที่เปลี่ยนได้ (เช่น ใบมีดตัดสำหรับฟอยล์มาตรฐาน และใบมีดลมสำหรับเลเซอร์) แทนที่จะเลือกใช้เพียงวิธีเดียว การลงทุนเพิ่มเติมในด้านความยืดหยุ่นมักจะคืนทุนได้เร็วกว่าการซื้อเครื่องจักรเฉพาะทางเครื่องที่สอง
พร้อมที่จะประเมินเครื่องตัดฟอยล์ปั๊มร้อนให้ตรงกับความต้องการในการผลิตของคุณแล้วหรือยัง?โปรดติดต่อทีมงานด้านเทคนิคของเราพร้อมแจ้งรายละเอียดวัสดุและเป้าหมายผลผลิตของคุณ เพื่อขอคำแนะนำเกี่ยวกับการกำหนดค่าและจัดเตรียมการทดลองตัด
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






