ความเสี่ยงที่ใหญ่ที่สุดในการซื้อเครื่องตัดริบบิ้นไม่ใช่ "เครื่องจะหมุนได้หรือไม่" แต่เป็น "ริบบิ้นที่แยกออกมาแล้วสามารถนำไปใช้งานได้หรือไม่หลังจากการหมุน" หลายบริษัทพบปัญหาพื้นผิวไม่เรียบ ครีบมากเกินไป และความตึงที่ไม่คงที่ก็ต่อเมื่อเครื่องมาถึงและเริ่มการผลิตแล้วเท่านั้น ความขัดแย้งเพิ่มเติมกับซัพพลายเออร์ในจุดนี้ไม่เพียงแต่ทำให้พวกเขาไม่ดำเนินการใดๆ แต่ยังก่อให้เกิดความสูญเสียจากการหยุดชะงักของการผลิตอีกด้วย
ชุดมาตรฐานการยอมรับที่บังคับใช้ได้มีจุดมุ่งหมายเพื่อกำหนดขอบเขตระหว่าง "ใช้งานได้" และ "ใช้งานไม่ได้" อย่างชัดเจนก่อนการจัดส่งหรือการผลิต ด้านล่างนี้ เราได้สรุปตัวชี้วัดการยอมรับที่สำคัญสำหรับเครื่องตัดริบบิ้นจากสี่มิติ ได้แก่ ความแม่นยำแบบคงที่ ประสิทธิภาพแบบไดนามิก คุณภาพของผลิตภัณฑ์สำเร็จรูป และการทำงานอย่างต่อเนื่อง
1. เหตุใดการตรวจสอบโรงงานจึงมีความสำคัญ?
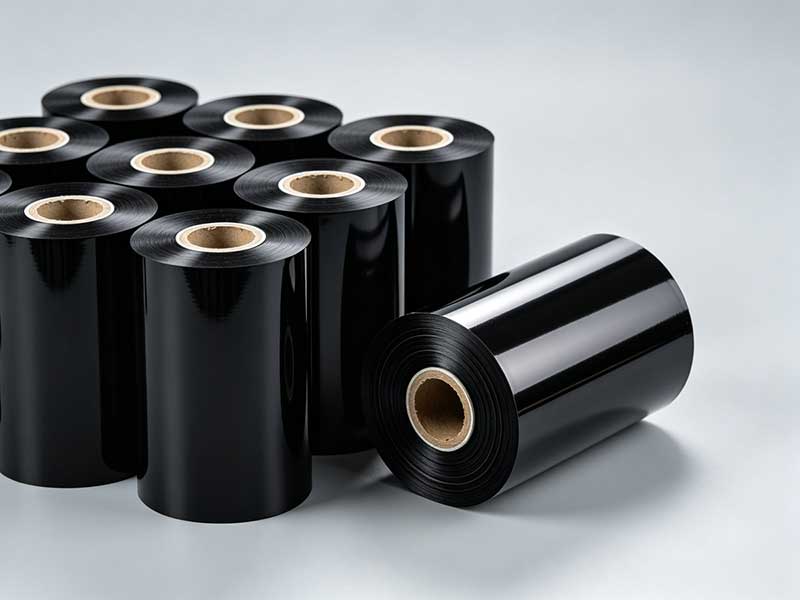
การตัดริบบิ้นเป็นขั้นตอนสุดท้ายที่สำคัญในการผลิตริบบิ้นสำหรับเครื่องพิมพ์ระบบถ่ายโอนความร้อน คุณภาพของการตัดส่งผลโดยตรงต่อความเรียบเนียนของริบบิ้นที่เสร็จสมบูรณ์ในเครื่องพิมพ์ ว่าขอบริบบิ้นจะทำให้หัวพิมพ์เสียหายหรือไม่ และความสม่ำเสมอของคุณภาพการพิมพ์ ความคลาดเคลื่อนของความกว้างที่มากเกินไป การเบี่ยงเบนของปลายริบบิ้นที่มากเกินไป และเสี้ยนที่ขอบ ล้วนอาจเป็นปัญหาที่พบได้ในระหว่างการใช้งานของลูกค้าปลายทาง
ดังนั้น หลักการสำคัญของการยอมรับสินค้าคือ: อย่าทำการทดสอบในโรงงานของคุณเองที่ควรทำในโรงงานของซัพพลายเออร์ การนำม้วนตัวอย่างหลักของคุณเองไปด้วยและทำการวัดตัวชี้วัดสำคัญให้เสร็จสิ้นก่อนออกจากโรงงานเป็นวิธีการควบคุมความเสี่ยงที่มีต้นทุนต่ำที่สุด
2. ความแม่นยำทางเรขาคณิตแบบคงที่: คำศัพท์พื้นฐาน
ความแม่นยำทางกายภาพเมื่ออุปกรณ์ไม่ได้เปิดใช้งานจะเป็นตัวกำหนด "ขีดจำกัดสูงสุด" ของความแม่นยำในการตัด หากโครงสร้างไม่เรียบหรือลูกกลิ้งนำทางไม่ขนานกัน ไม่ว่าการควบคุมแบบไดนามิกจะดีเพียงใด ก็ยากที่จะชดเชยได้
ความเรียบของโครงสร้างควรควบคุมให้อยู่ที่ ≤0.1 มม./เมตร นี่เป็นพื้นฐานสำคัญเพื่อให้แน่ใจว่าตัวเครื่องจักรจะไม่บิดเบี้ยว และยังส่งผลต่อความสม่ำเสมอของแรงที่กระทำต่อลูกกลิ้งนำทางแต่ละตัวด้วย
ความขนานระหว่างลูกกลิ้งนำทางและแกนหมุนเป็นตัวบ่งชี้ที่สำคัญ และความคลาดเคลื่อนต้องถูกควบคุมให้อยู่ภายใน ±0.05 มม. การไม่ตรงแนวของลูกกลิ้งนำทางเป็นสาเหตุหลักทางกายภาพของการเบี่ยงเบนของริบบิ้น ระบบแก้ไขสามารถแก้ไขได้เฉพาะ "การเบี่ยงเบน" เท่านั้น ไม่สามารถกำจัด "สาเหตุหลัก" ได้
ต้องตรวจสอบความแม่นยำในการสัมผัสของตัวจับยึดเครื่องมือด้วย ปริมาณการขบกันของใบมีดบนและล่างควรสม่ำเสมอ ไม่มีช่องว่างเปลี่ยนแปลง และรอยตัดควรปราศจากเสี้ยน สำหรับการตัดด้วยใบมีดกลม โดยทั่วไปจะตั้งการซ้อนทับของใบมีดไว้ที่ 10%~20% ของความหนาของริบบิ้น สำหรับการตัดด้วยใบมีดแบน ช่องว่างจะต้องตั้งค่าอย่างแม่นยำตามความหนาของวัสดุ
3. ความแม่นยำในการตัดแบบไดนามิก: ประสิทธิภาพหลัก
นี่เป็นขั้นตอนที่สำคัญที่สุดในการยอมรับผลิตภัณฑ์ ซึ่งเป็นตัวกำหนดโดยตรงว่าผลิตภัณฑ์สำเร็จรูปสามารถนำไปใช้กับการพิมพ์บาร์โค้ดคุณภาพสูงได้หรือไม่
ค่าความคลาดเคลื่อนของความกว้างในการตัดเป็นตัวบ่งชี้หลัก มาตรฐานความแม่นยำสูงของอุตสาหกรรมคือ ±0.1 มม. ตัวอย่างเช่น สำหรับริบบิ้นที่ตัดกว้าง 110 มม. การวัดควรอยู่ระหว่าง 109.9 มม. และ 110.1 มม. สำหรับเกรดเชิงพาณิชย์ทั่วไป ขีดจำกัดสามารถผ่อนปรนได้ถึง ±0.3~0.5 มม. แต่หากลูกค้าเป้าหมายเกี่ยวข้องกับฉลากอิเล็กทรอนิกส์ที่มีความแม่นยำสูง การตรวจสอบย้อนกลับของยา หรือสาขาที่คล้ายคลึงกัน ±0.1 มม. คือขีดจำกัดขั้นต่ำ
ความเบี่ยงเบนแบบคดเคี้ยว (การเบี่ยงเบนจากชั้นผิวหน้าของม้วน) สะท้อนถึงความสม่ำเสมอในการม้วน การเบี่ยงเบน ณ จุดใดๆ บนหน้าปลายของม้วนที่เสร็จแล้วควรควบคุมให้อยู่ภายใน ±0.5 มม. ความเบี่ยงเบนที่มากเกินไปมักบ่งชี้ถึงข้อบกพร่องในระบบควบคุมหรือแก้ไขแรงดึง
คุณภาพของขอบงานพิมพ์ต้องตรวจสอบด้วยสายตา ขอบงานพิมพ์ต้องไม่มีเสี้ยน ขอบขาว (การลอกของสารเคลือบ) หรือการปนเปื้อนของผงคาร์บอน ในระหว่างการตรวจสอบ คุณสามารถตรวจสอบด้วยแว่นขยาย 10 เท่า หรือทดสอบคุณภาพการพิมพ์โดยตรงด้วยการ์ดสีดำ ริบบิ้นที่มีเสี้ยนมากเกินไปอาจทำให้หัวพิมพ์เป็นรอยระหว่างการพิมพ์ ทำให้เกิดความเสียหายเกินกว่ามูลค่าที่แท้จริงของริบบิ้น
4. ระบบควบคุมแรงตึง: "หัวใจ" ของอุปกรณ์
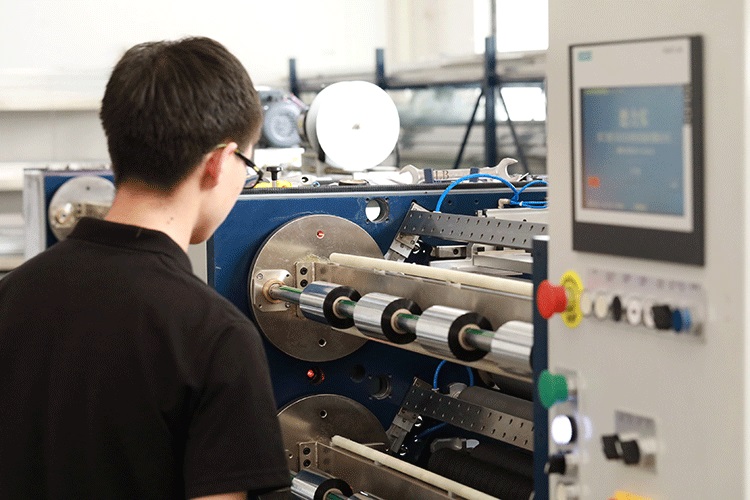
วัสดุรองรับที่เป็นริบบิ้นคือฟิล์ม PET ที่มีความหนาเพียง 4.5~20 ไมโครเมตร ซึ่งไวต่อแรงดึงอย่างมาก การเปลี่ยนแปลงแรงดึงที่มากเกินไปอาจทำให้ความแน่นของม้วนไม่สม่ำเสมอในกรณีที่ดีที่สุด หรือในกรณีที่รุนแรงอาจทำให้เกิดการยืด การเสียรูป และการหลุดร่วงของผงได้
ช่วงความผันผวนของแรงดึงเป็นตัวบ่งชี้หลักสำหรับการยอมรับเชิงปริมาณ ในระหว่างการเร่งความเร็วและการลดความเร็ว ความผันผวนระหว่างค่าแรงดึงที่ตั้งไว้กับค่าจริงควรถูกควบคุมให้อยู่ภายใน ±1.5% ถึง ±2% ซึ่งจำเป็นต้องใช้ระบบควบคุมแรงดึงแบบวงปิดอัตโนมัติเต็มรูปแบบ แทนที่จะเป็นระบบควบคุมแบบวงเปิดหรือแบบกึ่งวงปิดธรรมดา
ต้องตรวจสอบฟังก์ชันควบคุมความเรียว ความเรียวที่เกิดขึ้นจะทำให้ม้วนสำเร็จรูปอ่อนตัวลงจากส่วนแข็งไปยังส่วนเส้นผ่านศูนย์กลางภายนอก ป้องกันไม่ให้ริบบิ้นด้านในถูกบีบอัดหรือวงแหวนด้านนอกยุบตัว ในระหว่างการตรวจสอบ ให้สังเกตว่าระดับความแข็งของม้วนสำเร็จรูปนั้นเหมาะสมหรือไม่
การตอบสนองต่อการหยุดฉุกเฉินก็มีความสำคัญไม่แพ้กัน เมื่อหยุดรถกะทันหันด้วยความเร็วสูง ริบบิ้นไม่ควรหลวมหรือขาด อุปกรณ์คุณภาพสูงควรสามารถเบรกได้ทันทีและพร้อมกัน โดยรักษาความตึงของไดอะแฟรมไว้แทนที่จะยืดออก
5. ระบบแก้ไขและพันขดลวด
ความเร็วในการตอบสนองการแก้ไขควรไม่เกิน 0.3 วินาที หากริบบิ้นถูกขยับด้วยตนเองจนเบี่ยงเบนจากราง เซ็นเซอร์แก้ไขควรตอบสนองอย่างรวดเร็วและดึงริบบิ้นกลับเข้าที่ ความแม่นยำในการแก้ไขโดยทั่วไปจะถูกควบคุมไว้ที่ ±1 มิลลิเมตร
ความตรงของการม้วนริบบิ้นมีความสัมพันธ์โดยตรงกับการแก้ไขและความตึง เมื่อความเบี่ยงเบนของปลายริบบิ้นเกิน ±1 มม. ริบบิ้นมีแนวโน้มที่จะเบี่ยงเบนหรือเกิดเทปในระหว่างการคลายริบบิ้นเพื่อพิมพ์ในขั้นตอนต่อไป

6. การทดสอบการทำงานอย่างต่อเนื่อง: การตรวจสอบความน่าเชื่อถือ
การทดลองตัดที่ประสบความสำเร็จเพียงครั้งเดียวไม่ได้รับประกันความน่าเชื่อถือของอุปกรณ์ การทดสอบการทำงานอย่างต่อเนื่องเปรียบเสมือน "การแข่งขันความทนทาน" เพื่อตรวจสอบความเสถียร
แนะนำให้ทำการทดสอบการทำงานอย่างต่อเนื่องเป็นเวลา 8 ถึง 24 ชั่วโมง เพื่อจำลองจังหวะการผลิตจริง โดยมีเกณฑ์ดังนี้: ต้องไม่มีการหยุดทำงานโดยไม่ได้วางแผนไว้ในช่วงเวลาดังกล่าว (เช่น อุปกรณ์ขัดข้อง สัญญาณเตือนโอเวอร์โหลด เป็นต้น); อุณหภูมิของตลับลูกปืนแกนหมุนและมอเตอร์ต้องไม่เกินอุณหภูมิแวดล้อมที่ +15°C; ระดับเสียงในการทำงาน ≤75dB(A) โดยไม่มีเสียงผิดปกติ
7. การเตรียมการก่อนการยอมรับ
ประสิทธิภาพของการยอมรับขึ้นอยู่กับความพร้อมของงานเป็นอย่างมาก การพกม้วนตัวอย่างวัสดุหลักไปด้วยเป็นกฎเหล็ก—ไม่น้อยกว่า 2,000 เมตรของวัสดุตัวอย่าง พารามิเตอร์ที่ผู้จำหน่ายแสดงโดยใช้ "วัสดุในอุดมคติ" อาจไม่ตรงกับวัสดุจริงของคุณ
การตรวจสอบรายการส่วนประกอบก็มีความสำคัญไม่แพ้กัน ตรวจสอบกับสัญญาว่ายี่ห้อของเซอร์โวมอเตอร์ ตลับลูกปืน ใบพัด และระบบควบคุมนั้นตรงกันหรือไม่ ความแตกต่างของยี่ห้อของชิ้นส่วนหลักจะส่งผลกระทบอย่างมากต่อการใช้งานในระยะยาว ทั้งในแง่ของการรักษาความแม่นยำและอัตราการเสีย
สภาพแวดล้อมควรจำลองสภาพแวดล้อมในโรงงานจริงให้มากที่สุด โดยมีอุณหภูมิ 20±5°C และความชื้น 40%~60% เพื่อลดการรบกวนจากปัจจัยด้านสิ่งแวดล้อมต่อผลการทดสอบให้น้อยที่สุด
บทสรุป
เกณฑ์การยอมรับสำหรับเครื่องตัดริบบิ้นสามารถสรุปได้ด้วยหลักการง่ายๆ คือ ใช้วัตถุดิบของคุณเอง และตัดเป็นผลิตภัณฑ์สำเร็จรูปในโรงงานของซัพพลายเออร์ที่คุณยอมรับได้ ค่า ±0.1 มม. ในตารางพารามิเตอร์และค่า ±0.1 มม. ที่วัดได้นั้นแตกต่างกัน ค่าหลังมีความสำคัญกว่า การปฏิบัติตามตัวชี้วัดเหล่านี้ทีละข้อเท่านั้นที่จะช่วยป้องกันไม่ให้เครื่องจักร "ทำงานโดยมีข้อบกพร่อง" และลดความเฉื่อยชาในการผลิตครั้งต่อไปได้
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 เครื่องตัดริบบิ้น
 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS2 PLUS






