แผ่นฟอยล์สำหรับปั๊มร้อนโดยทั่วไปมีความหนารวมเพียง 12–30 ไมโครเมตร และประกอบด้วยฟิล์มฐาน PET ชั้นปลดปล่อย ชั้นสี ชั้นเคลือบอะลูมิเนียม และชั้นกาว วัสดุพื้นฐานบางและการเคลือบเปราะ ทำให้ไวต่อแรงดึง สภาพของเครื่องมือ และไฟฟ้าสถิตในระหว่างการตัดอย่างมาก มีคำกล่าวในอุตสาหกรรมว่า "การปั๊ม 30 เปอร์เซ็นต์ การตัด 70 เปอร์เซ็นต์" รอยขรุขระเล็กน้อยหรือความผันผวนของแรงดึงในระหว่างการตัดอาจทำให้ฟอยล์แตก การปั๊มไม่สมบูรณ์ หรือแม้กระทั่งทำให้สายการผลิตหยุดทำงานทั้งหมดในเครื่องปั๊มร้อนความเร็วสูง บทความนี้ได้จัดเรียงสาเหตุและมาตรการแก้ไขสำหรับปัญหาทั่วไป 5 ประการ ได้แก่ รอยขรุขระ การแตกของฟอยล์ รอยย่น การเบี่ยงเบน และพื้นผิวปลายม้วนที่ไม่สม่ำเสมอ ตามความถี่ของข้อผิดพลาดและลำดับความสำคัญในการแก้ไขปัญหา เพื่อเป็นข้อมูลอ้างอิงสำหรับผู้ปฏิบัติงานและเจ้าหน้าที่บำรุงรักษาในสถานที่
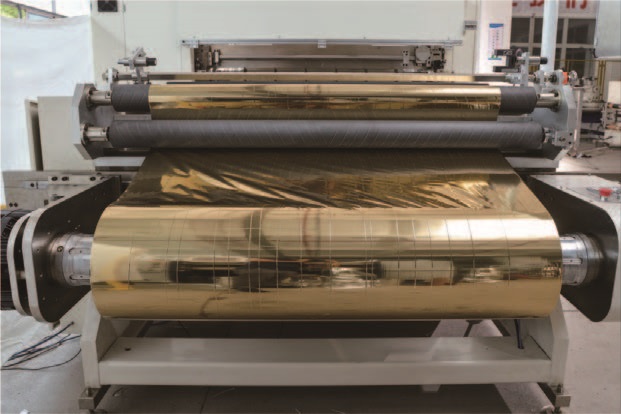
1. เสี้ยน เส้นใย และผงดินปืนร่วงบริเวณขอบร่อง
ครีบโลหะเป็นข้อบกพร่องด้านคุณภาพที่พบได้บ่อยที่สุดในกระบวนการตัดแบ่ง โดยปรากฏเป็นรอยตัดหยัก ครีบคล้ายเส้น หรือเศษผงอลูมิเนียมที่หลุดร่วงออกมา ในระหว่างกระบวนการปั๊มขึ้นรูปด้วยความร้อน เศษผงเหล่านี้จะก่อให้เกิดคราบสกปรกและทำให้การปั๊มขึ้นรูปไม่สมบูรณ์ ซึ่งส่งผลโดยตรงต่ออัตราผลผลิต
สภาพของเครื่องมือเป็นจุดตรวจสอบหลัก หลังจากใบมีดกลมหรือใบมีดแบนสึกหรอหรือบิ่น คมตัดจะไม่สามารถตัดฟอยล์ได้อย่างสะอาดด้วยการเฉือนอีกต่อไป แต่จะแยกวัสดุด้วยการฉีกขาด ทำให้เกิดรอยแตกเล็กๆ ที่ขอบซึ่งยากต่อการตรวจจับด้วยตาเปล่า วิธีการตรวจสอบนั้นง่ายมาก: หลังจากหยุดเครื่องแล้ว ให้แตะคมใบมีดเบาๆ ด้วยนิ้ว หากพบว่าทื่อหรือบิ่นอย่างเห็นได้ชัด ให้เปลี่ยนหรือลับคมใหม่ทันที ระยะห่างและการซ้อนทับของใบมีดก็มีความสำคัญเช่นกัน สำหรับฟอยล์ปั๊มร้อนบางๆ ระยะห่างของใบมีดควรตั้งไว้ที่ 1.2–1.5 เท่าของความหนาของวัสดุ และการซ้อนทับของใบมีดบนและล่างควรควบคุมให้อยู่ระหว่าง 0.05–0.1 มม. หากน้อยเกินไป ฟอยล์จะไม่ถูกตัดผ่าน หากมากเกินไป พื้นผิวของฟอยล์จะถูกบีบอัด การเบี่ยงเบนของเพลาใบมีดก็ไม่ควรมองข้ามเช่นกัน ให้ใช้เครื่องวัดแบบหน้าปัดวัด หากการเบี่ยงเบนในแนวรัศมีเกิน 0.02 มม. จำเป็นต้องแก้ไข
แรงดึงและไฟฟ้าสถิตเป็นปัจจัยรองแต่ก็ไม่ควรมองข้าม หากแรงดึงในการคลายหรือม้วนฟอยล์ต่ำเกินไป แผ่นฟอยล์จะสั่นในบริเวณที่ตัด ทำให้การตัดไม่สม่ำเสมอ ในทางกลับกัน หากแรงดึงสูงเกินไป จะเกิดการเสียรูปจากการยืดตัวและทำให้เกิดเสี้ยนมากขึ้น สำหรับฟอยล์ปั๊มร้อน แนะนำให้ควบคุมแรงดึงไว้ที่ 1.5–3 N/mm² โดยปรับแต่งอย่างละเอียดตามความหนาของฟอยล์และข้อมูลจากผู้ผลิต สำหรับไฟฟ้าสถิต ฟอยล์ปั๊มร้อนใช้ PET เป็นวัสดุพื้นฐาน ซึ่งมีคุณสมบัติเป็นฉนวนที่ดี ประจุที่เกิดจากแรงเสียดทานความเร็วสูงจะดึงดูดผงฟอยล์ไปยังขอบที่ตัดและพื้นผิวลูกกลิ้งนำทาง สามารถติดตั้งแท่งกำจัดไฟฟ้าสถิตหรือหัวฉีดลมไอออนก่อนและหลังใบมีดตัด และควรตรวจสอบให้แน่ใจว่าความต้านทานการต่อลงดินของอุปกรณ์น้อยกว่า 4 โอห์ม

2. ฟอยล์ฉีกขาดบ่อย
การแตกหักของแผ่นฟอยล์แบ่งออกเป็นสองประเภท: การแตกหักแบบปกติและการแตกหักแบบสุ่ม การแตกหักแบบปกติส่วนใหญ่บ่งชี้ถึงปัญหาของเครื่องมือ ในขณะที่การแตกหักแบบสุ่มต้องตรวจสอบลูกกลิ้งนำทาง ไฟฟ้าสถิต และระบบแรงดึงอย่างต่อเนื่อง
การที่ใบเลื่อยทื่อเป็นสาเหตุที่พบบ่อยที่สุดของการแตกหักของแผ่นฟอยล์ รอยแตกร้าวขนาดเล็กที่ขอบซึ่งเกิดจากใบเลื่อยทื่อ "ฉีก" ผิวแผ่นฟอยล์จะขยายตัวอย่างรวดเร็วจนแตกหักอย่างสมบูรณ์ภายใต้แรงดึงที่เกิดขึ้น หากตำแหน่งการแตกหักปรากฏที่แนวใบเลื่อยอย่างสม่ำเสมอ ควรให้ความสำคัญกับการเปลี่ยนใบเลื่อยและปรับเทียบการซ้อนทับใหม่ หากการแตกหักกระจายตัวแบบสุ่ม ควรเปลี่ยนไปตรวจสอบที่เส้นทางของวัสดุ: อนุภาคแข็งที่ฝังอยู่ในพื้นผิวลูกกลิ้งนำทาง การสะสมของคราบกาว หรือการติดขัดของแบริ่ง ล้วนสามารถทำให้เกิดรอยขีดข่วนเป็นระยะหรือแรงต้านเพิ่มเติมบนผิวแผ่นฟอยล์ ซึ่งนำไปสู่การกระจุกตัวของความเค้นเฉพาะจุดและการแตกหักได้
ไฟฟ้าสถิตเป็น "ภัยร้ายที่มองไม่เห็น" ที่มักถูกมองข้าม เมื่อไฟฟ้าสถิตสะสมถึงระดับหนึ่ง พื้นผิวของแผ่นฟอยล์อาจติดกับลูกกลิ้งนำทางหรือโครงเครื่องอย่างกะทันหัน ทำให้เกิดการเปลี่ยนแปลงความต้านทานอย่างฉับพลันและทำให้แผ่นฟอยล์ขาดทันที วิธีการวินิจฉัยอย่างง่าย: ใช้งานเครื่องในสภาพแวดล้อมที่มีแสงสลัว และสังเกตว่ามีประกายไฟสีน้ำเงินม่วงปรากฏขึ้นหรือไม่เมื่อแผ่นฟอยล์ออกจากลูกกลิ้งนำทาง หรือใช้เครื่องทดสอบไฟฟ้าสถิตเพื่อวัดศักย์ไฟฟ้าบนพื้นผิวของแผ่นฟอยล์ หากพบไฟฟ้าสถิต ให้ตรวจสอบว่าแท่งกำจัดไฟฟ้าสถิตมีฝุ่นสะสมและชำรุดหรือไม่ และตรวจสอบว่าเอาต์พุตของแหล่งจ่ายไฟแรงสูงเป็นปกติหรือไม่
ในระบบแรงดึง การเสื่อมสภาพของคลัตช์/เบรกผงแม่เหล็กเป็นปัญหาที่พบได้บ่อยที่สุด หลังจากใช้งานเป็นเวลานาน ผงแม่เหล็กอาจจับตัวเป็นก้อนหรือสูญหาย ทำให้แรงบิดที่ได้ไม่เป็นเชิงเส้น อาการทั่วไปคือ การทำงานปกติที่ความเร็วต่ำ แต่แผ่นฟอยล์จะขาดอย่างกะทันหันหลังจากเร่งความเร็วถึงระดับหนึ่ง การฟังเสียง "เสียดสี" ที่ผิดปกติหรือการกระตุกระหว่างการทำงานโดยพื้นฐานแล้วเป็นการยืนยันว่าจำเป็นต้องเปลี่ยนผงแม่เหล็กหรือชุดประกอบ หากเซ็นเซอร์แรงดึงถูกปกคลุมด้วยฝุ่นหรือติดขัดทางกลไก สัญญาณป้อนกลับจะผิดเพี้ยน และตัวควบคุมจะส่งคำสั่งที่ไม่ถูกต้องออกมา นอกจากนี้ยังจำเป็นต้องตรวจสอบการกลับสู่ตำแหน่งศูนย์โดยไม่มีโหลดและการปรับเทียบโหลดคงที่อย่างสม่ำเสมอด้วย
3. การเกิดรอยย่นบนแผ่นฟอยล์
สาเหตุหลักของการเกิดรอยย่นมักเกิดจากความตึง แต่การลดความตึงลงเพียงอย่างเดียวมักไม่ได้ผลมากนัก สิ่งที่ต้องตรวจสอบอย่างแท้จริงคือ ความตึงที่กระจายตัวมีความสอดคล้องกันหรือไม่ ลูกกลิ้งนำทางขนานกันหรือไม่ และแรงกดของลูกกลิ้งกดสม่ำเสมอหรือไม่
ลูกกลิ้งนำทางและเส้นทางการเคลื่อนที่ของวัสดุเป็นสาเหตุหลักที่ทำให้เกิดรอยย่นคงที่ หากรอยย่นปรากฏขึ้นที่ตำแหน่งเดิมอย่างสม่ำเสมอ ให้ตรวจสอบความขนานและสภาพพื้นผิวของลูกกลิ้งนำทางในส่วนนั้นเป็นลำดับแรก ลูกกลิ้งนำทางที่ไม่ขนานกัน รอยขีดข่วนบนพื้นผิว หรือคราบกาวสะสม และการติดขัดของตลับลูกปืน ล้วนทำให้เกิดแรงที่ไม่สม่ำเสมอในระหว่างการเคลื่อนที่ของแผ่นฟอยล์ ส่งผลให้เกิดรอยย่นแนวทแยงหรือรอยพับตามขวางคงที่ การตรวจสอบความขนานของลูกกลิ้งนำทางแต่ละตัว (ค่าความคลาดเคลื่อน ≤0.2 มม./เมตร) การทำความสะอาดสิ่งสกปรกบนพื้นผิวลูกกลิ้ง และการเปลี่ยนตลับลูกปืนที่ติดขัดโดยทันที เป็นขั้นตอนพื้นฐานในการกำจัดรอยย่นคงที่
รอยย่นที่เกิดขึ้นแบบสุ่มจำเป็นต้องปรับความตึงและแรงกดของลูกกลิ้ง หากความตึงในการคลายสูงเกินไป ฟอยล์จะถูกยืดออกก่อนเข้าสู่บริเวณการตัดและจะคืนตัวเป็นรอยย่นหลังจากออกจากใบมีด หากความตึงในการม้วนต่ำเกินไป อากาศระหว่างชั้นจะไม่สามารถระบายออกได้ และรอยย่นจะถูกกดลงบนม้วนอย่างถาวร สำหรับอะลูมิเนียมชุบอะโนไดซ์บาง ความตึงในการคลายควรอยู่ในระดับต่ำ โดยมีการควบคุมแบบแยกส่วนอิสระ—ปรับความตึงในการคลาย การตัด และการม้วนแยกกัน แรงกดของลูกกลิ้งม้วนก็มีความสำคัญเช่นกัน: แรงกดไม่เพียงพอจะทำให้อากาศคงอยู่ ในขณะที่แรงกดมากเกินไปจะทำให้เกิดรอยพับตามขวาง สำหรับวัสดุบาง เช่น ฟอยล์ปั๊มร้อน แรงกดเชิงเส้นของลูกกลิ้งสามารถเริ่มต้นที่ 0.3–0.5 กก./ซม. สำหรับการปรับทดลอง สำหรับการตัดที่มีความกว้างมาก แนะนำให้ใช้ลูกกลิ้งกดแบบแยกส่วน เพื่อให้สามารถปรับแรงกดในแต่ละพื้นที่แคบของม้วนได้อย่างอิสระ
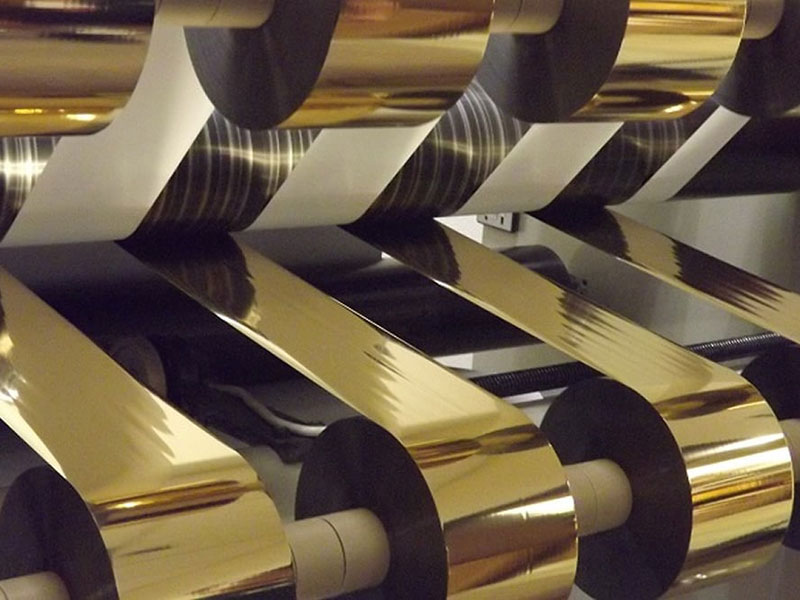
4. การเบี่ยงเบนและพื้นผิวปลายขดลวดที่ไม่เรียบ
ความเบี่ยงเบนจะปรากฏให้เห็นในลักษณะที่แผ่นฟอยล์เคลื่อนที่ไปด้านข้างขณะทำงาน โดยปลายด้านที่ม้วนจะดูเหมือน "หอคอย" หรือ "ปากระฆัง" ปัญหานี้มักมีความสัมพันธ์แบบเหตุและผลซึ่งกันและกันกับครีบคม: เศษครีบคมที่สะสมอยู่บนลูกกลิ้งนำทางหรือเซ็นเซอร์แก้ไขความเบี่ยงเบนทำให้เกิดความเบี่ยงเบน ในขณะที่ความเบี่ยงเบนทำให้แผ่นฟอยล์เข้าสู่ใบมีดในมุมที่ไม่เหมาะสม ซึ่งทำให้ครีบคมแย่ลง ดังนั้น การแก้ไขปัญหาควรทำตามขั้นตอนวนซ้ำดังนี้ "ทำความสะอาดเครื่องจักรทั้งหมด → ตรวจสอบเครื่องมือ → ปรับเทียบการจัดแนว → ปรับความตึงให้เหมาะสม → ตรวจสอบการแก้ไขความเบี่ยงเบน"
สาเหตุโดยตรงที่พบบ่อยที่สุดคือระบบแก้ไขความคลาดเคลื่อนล้มเหลว เซ็นเซอร์แบบโฟโตอิเล็กทริกหรืออัลตราโซนิกถูกปิดกั้นด้วยฝุ่นหรือเศษฟอยล์ ทำให้ระบบแก้ไข "มองไม่เห็น" ควรทำความสะอาดเลนส์โพรบเป็นประจำ ปรับตำแหน่งโพรบให้อยู่ที่จุดกึ่งกลางของขอบฟอยล์ และตั้งค่าโซนตาย ±1 มม. เพื่อหลีกเลี่ยงการทำงานบ่อยครั้ง ความขนานของลูกกลิ้งนำทางที่ไม่ดีและการจัดแนวการคลายที่ไม่เหมาะสมเป็นสาเหตุเชิงโครงสร้าง: หากศูนย์กลางของลูกกลิ้งหลักไม่ตรงกับแกนหมุนในระหว่างการโหลด หรือหากแกนของลูกกลิ้งนำทางไม่ขนานกัน ฟอยล์จะได้รับแรงด้านข้างอย่างต่อเนื่องในระหว่างการเคลื่อนที่และค่อยๆ เบี่ยงเบนไป
หากตรวจสอบแล้วว่าการแก้ไขความเบี่ยงเบนและลูกกลิ้งนำทางไม่ได้ผล แต่พื้นผิวปลายยังคงไม่เรียบ ปัญหาอาจอยู่ที่ลูกกลิ้งดึงและลูกกลิ้งกดในการม้วน ข้อห้ามที่สำคัญที่สุดในการตัดฟอยล์แบบปั๊มร้อนคือ "การใช้ค่าความตึงค่าเดียวตลอดกระบวนการ" เนื่องจากเส้นผ่านศูนย์กลางการม้วนเพิ่มขึ้นจากแกนเปล่าไปจนถึงม้วนเต็ม อัตราส่วนเส้นผ่านศูนย์กลางอาจสูงถึง 5:1 หากความตึงคงที่ การสั่นจะเกิดขึ้นที่เส้นผ่านศูนย์กลางขนาดเล็ก และชั้นนอกจะแน่นเกินไปที่เส้นผ่านศูนย์กลางขนาดใหญ่ วิธีแก้คือการควบคุมความตึงแบบเรียว ลดความตึงเมื่อม้วนเต็มลงเหลือ 60%–80% ของค่าเริ่มต้น ความเบี่ยงเบนของความขนานของลูกกลิ้งกดเป็นอีกกับดักที่ถูกมองข้าม: หากแกนของลูกกลิ้งกดไม่ขนานกับเพลาการม้วน ปลายด้านหนึ่งจะแน่นและอีกด้านหนึ่งหลวม และม้วนฟิล์มจะเลื่อนเล็กน้อยในแต่ละรอบ ทำให้เกิดรูปทรงคล้ายหอคอยอย่างรวดเร็ว ในระหว่างการตรวจสอบแบบคงที่ ให้ใช้เกจวัดความหนาเพื่อวัดช่องว่างระหว่างปลายทั้งสองของลูกกลิ้งกดและเพลาการม้วน ข้อผิดพลาดควรควบคุมให้อยู่ภายใน 0.05 มม./เมตร
5. จุดสำคัญในการบำรุงรักษาประจำวัน
ความผิดพลาดในการตัดส่วนใหญ่ไม่ได้เกิดขึ้นอย่างฉับพลัน แต่เป็นผลสะสมจากการเสื่อมสภาพอย่างต่อเนื่อง เช่น การสึกหรอของเครื่องมือ การปนเปื้อนของพื้นผิวลูกกลิ้ง และการเสื่อมสภาพของผงแม่เหล็ก การตรวจสอบสามรายการต่อไปนี้เป็นประจำทุกวันสามารถลดความถี่ของการหยุดทำงานโดยไม่คาดคิดได้อย่างมีนัยสำคัญ:
เครื่องมือและเพลาใบมีด: หลังจากปิดเครื่องในแต่ละกะ ให้ตรวจสอบความคมของขอบใบมีดด้วยการสัมผัส และตรวจสอบความคลาดเคลื่อนของเพลาใบมีดทุกสัปดาห์โดยใช้เครื่องวัดความคลาดเคลื่อนแบบหน้าปัด ลูกกลิ้งนำทางและไฟฟ้าสถิต: ทุกวัน ให้เช็ดพื้นผิวลูกกลิ้งนำทางแต่ละตัวด้วยผ้าขาวและตรวจสอบความหยาบหรือบริเวณที่เหนียว ทำความสะอาดฝุ่นจากแท่งกำจัดไฟฟ้าสถิตทุกสัปดาห์ ส่วนประกอบแรงดึง: ทุกเดือน ให้ฟังเสียงการทำงานของคลัตช์ผงแม่เหล็ก ทุกไตรมาส ตรวจสอบการกลับสู่ตำแหน่งศูนย์เมื่อไม่มีโหลดและความเป็นเส้นตรงของการโหลดของเซ็นเซอร์แรงดึง สำหรับเบรกผงแม่เหล็กที่ใช้งานมานานกว่าหนึ่งปี สามารถเพิ่มกระแสไฟฟ้าที่ตั้งไว้ได้ 10%–15% เพื่อชดเชยการเสื่อมสภาพตามธรรมชาติของประสิทธิภาพผงแม่เหล็ก
หัวใจสำคัญของการแก้ไขปัญหาการตัดเฉือนอยู่ที่ลำดับขั้นตอน ขั้นแรก ตรวจสอบว่าคมใบมีดมีการบิ่นหรือไม่ จากนั้นตรวจสอบว่าลูกกลิ้งนำทางและเส้นทางของวัสดุสะอาดและเรียบหรือไม่ ต่อมาตรวจสอบความลาดชันของแรงดึงและสถานะการกำจัดไฟฟ้าสถิต และสุดท้าย ตรวจสอบการแก้ไขความเบี่ยงเบนและความแม่นยำในการจัดตำแหน่งลูกกลิ้งแรงดันการม้วนอีกครั้ง ลำดับนี้ครอบคลุมแหล่งที่มาของปัญหาหลักตั้งแต่เครื่องมือไปจนถึงแรงดึง และจากกลไกไปจนถึงไฟฟ้าสถิต ช่วยให้บุคลากรในสถานที่สามารถระบุปัญหาได้ในเวลาที่สั้นที่สุด และลดชั่วโมงการทำงานและวัสดุที่สูญเปล่าไปกับการปรับพารามิเตอร์แบบสุ่มสี่สุ่มห้า
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
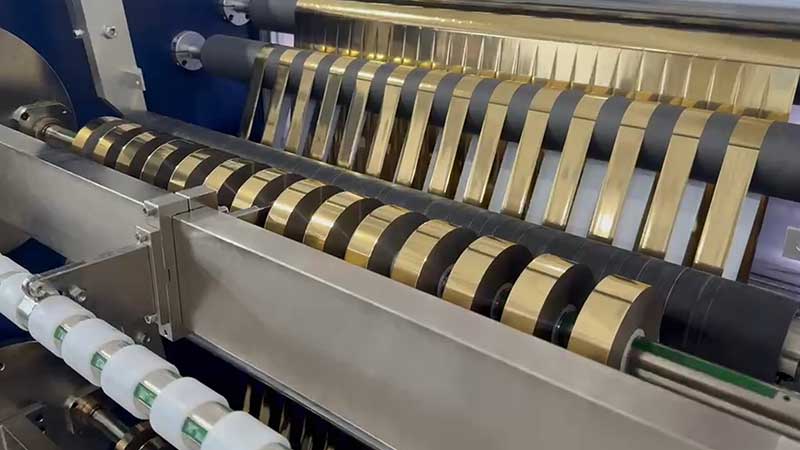
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






