ในอุตสาหกรรมการพิมพ์ร้อน มีคำกล่าวโบราณว่า “การพิมพ์ 30 เปอร์เซ็นต์ การตัด 70 เปอร์เซ็นต์” คุณภาพของกระบวนการตัดของคุณเป็นตัวกำหนดโดยตรงว่าฟอยล์ของคุณจะทำงานได้ตามที่ต้องการในเครื่องพิมพ์ร้อนหรือไม่ และท้ายที่สุดแล้ว ลูกค้าของคุณจะยอมรับงานที่เสร็จสมบูรณ์หรือไม่ เครื่องตัดที่เหมาะสมกับลักษณะวัสดุและจังหวะการผลิตของคุณจะเปลี่ยนม้วนมาสเตอร์ขนาดใหญ่ให้เป็นแถบสำเร็จรูปที่ไร้ที่ติ ในทางกลับกัน เครื่องตัดที่ไม่เหมาะสมจะทำให้เกิดรอยขรุขระ รอยขีดข่วน และทำให้เครื่องหยุดทำงานอยู่ตลอดเวลา ซึ่งเป็นการสิ้นเปลืองฟอยล์ราคาแพงและลดกำไรของคุณ
คู่มือนี้จะอธิบายขั้นตอนการเลือกซื้อโดยละเอียดถึงมิติที่สำคัญสำหรับผู้ซื้อที่ไม่สามารถคาดเดาได้

เริ่มต้นด้วยวัสดุของคุณ ไม่ใช่เอกสารข้อมูลจำเพาะ
ฟอยล์ปั๊มร้อนไม่ใช่ผลิตภัณฑ์เดียว โครงสร้างของมัน—โดยทั่วไปคือฟิล์มฐาน PET ที่มีชั้นสารกันติด สี และกาว—ทำให้มันไวต่อการสัมผัสมากกว่ากระดาษหรือฟิล์มทั่วไป ประเภทของฟอยล์ที่คุณใช้งานบ่อยที่สุดควรเป็นตัวกำหนดลำดับความสำคัญของอุปกรณ์ที่คุณใช้
ฟอยล์สีมาตรฐานเป็นวัสดุที่ให้อภัยข้อผิดพลาดได้มากที่สุด มีความต้านทานต่อการเปลี่ยนแปลงแรงดึงในระดับปานกลาง และใช้งานได้ดีกับอุปกรณ์ที่มีความแม่นยำมาตรฐานที่ใช้การตัดด้วยใบมีดวงกลมและการกำจัดไฟฟ้าสถิตขั้นพื้นฐาน
ฟอยล์เลเซอร์และโฮโลแกรมวัสดุเหล่านี้เป็นความท้าทายที่ยิ่งใหญ่ที่สุด พื้นผิวของพวกมันมีโครงสร้างจุลภาคแบบการเลี้ยวเบนที่ละเอียดมาก ซึ่งสามารถเกิดรอยขีดข่วนได้ง่ายจากการสัมผัสใดๆ สำหรับวัสดุเหล่านี้ การตัดด้วยลม (แบบไม่สัมผัส) จึงมีความจำเป็นอย่างยิ่ง และลูกกลิ้งนำทางทุกตัวในเส้นทางของวัสดุควรได้รับการขัดเงาเหมือนกระจกเพื่อป้องกันการสึกหรอในระดับจุลภาค
ฟอยล์บาง (12–19 ไมโครเมตร)ต้องการการควบคุมแรงตึงที่เหนือกว่า ฟิล์มฐานจะยืดตัวอย่างถาวรหากแรงตึงสูงเกินไปแม้เพียงเล็กน้อย ทำให้เกิดข้อผิดพลาดในการจัดเรียงในขั้นตอนต่อไป หากแรงตึงต่ำเกินไป อากาศจะถูกกักอยู่ระหว่างชั้นที่ม้วน ทำให้เกิดการยืดหดและการเลื่อนตัวระหว่างชั้น
ฟอยล์ที่มีกาวเหนียวมากเศษวัสดุมักจะติดขัดบริเวณคมตัด ใบมีดเคลือบเทฟลอนและลูกกลิ้งขัดเงาช่วยป้องกันการติดขัด ในขณะที่ระบบแรงตึงขนาดเล็กที่ได้รับการปรับแต่งอย่างพิถีพิถันจะช่วยหลีกเลี่ยงการยืดตัวที่ทำให้กาวทำงานก่อนเวลาอันควร
ก่อนเปรียบเทียบรุ่นเครื่องจักร โปรดบันทึกรายละเอียดของวัสดุที่คุณต้องการใช้งานจริง เช่น ช่วงความหนาโดยทั่วไป ประเภทฟิล์มฐาน ความไวต่อพื้นผิว และความกว้างที่แคบที่สุดที่คุณต้องการผลิต นำข้อมูลนี้ไปแสดงให้ผู้จำหน่ายทุกรายดูในการสาธิตผลิตภัณฑ์

วิธีการตัด: ทางเลือกที่กำหนดคุณภาพของคมมีด
กลไกการตัดจะควบคุมการเกิดเสี้ยน การเกิดฝุ่น และอายุการใช้งานของใบมีดโดยตรง มีวิธีการหลักอยู่สามวิธี ซึ่งแต่ละวิธีเหมาะสมกับลักษณะการผลิตที่แตกต่างกัน
การตัดเฉือน (ใบมีดวงกลม)(การใช้ใบมีดตัดแบบจานหมุน) ยังคงเป็นตัวเลือกหลักสำหรับการพิมพ์ฟอยล์ร้อน ใบมีดบนและล่างทำงานคล้ายกรรไกร ทำให้ได้ขอบที่เรียบเนียนและมีฝุ่นน้อยที่สุด อายุการใช้งานของใบมีดค่อนข้างยาวนาน และวิธีการนี้สามารถใช้ได้กับความหนาที่หลากหลาย ข้อเสียคือความซับซ้อนทางกลที่สูงขึ้น ความแข็งแรงของเพลาตัดมีความสำคัญอย่างยิ่ง โดยเฉพาะอย่างยิ่งสำหรับความกว้างที่มากกว่า 800 มม. ซึ่งการโก่งตัวตรงกลางเพลาอาจทำให้การตัดไม่สมบูรณ์
การกรีดใบมีดโกนเป็นตัวเลือกที่ประหยัด เหมาะสำหรับงานที่มีความกว้างแคบและการผลิตในปริมาณน้อย อย่างไรก็ตาม ใบมีดโกนจะทำให้เกิดฝุ่นและเสี้ยนมากกว่าบนฟอยล์ที่หนากว่า และต้องเปลี่ยนใบมีดบ่อย สำหรับโรงงานที่ผลิตฟอยล์บรรจุภัณฑ์มาตรฐานในปริมาณไม่มากนัก ยังคงเป็นตัวเลือกที่คุ้มค่าและประหยัดต้นทุน
มีดลม (แบบไม่สัมผัส)การตัดด้วยลมแรงดันสูงใช้แรงดันอากาศสูงในการแยกวัสดุออกจากกัน วิธีนี้ช่วยขจัดรอยขีดข่วนที่เกิดจากใบมีดได้อย่างสมบูรณ์ ทำให้เป็นวิธีที่ปลอดภัยที่สุดสำหรับการตัดด้วยเลเซอร์และแผ่นฟิล์มโฮโลแกรมที่มีโครงสร้างพื้นผิวที่บอบบาง ข้อเสียคือต้นทุนเริ่มต้นที่สูงกว่าและเหมาะสำหรับวัสดุที่มีความหนาบางเป็นหลัก
สำหรับโรงงานที่ใช้ฟอยล์ทั้งแบบมาตรฐานและแบบพิเศษ เครื่องตัดแบบเฉือนที่มีชุดใบมีดเปลี่ยนเร็วจะให้ความสมดุลที่ดีที่สุดระหว่างความอเนกประสงค์และคุณภาพของขอบตัด
การควบคุมแรงตึง: ปัจจัยที่มองไม่เห็น แต่เป็นตัวกำหนดคุณภาพ
หากจะมีข้อกำหนดทางเทคนิคข้อใดที่แยกแยะเครื่องตัดฟอยล์ที่ดีออกจากเครื่องตัดฟอยล์ที่ยอดเยี่ยมได้ นั่นก็คือการควบคุมแรงดึง ฟอยล์สำหรับงานปั๊มร้อนนั้นไวต่อแรงดึงมาก ความผิดพลาดเพียงเล็กน้อยในเรื่องแรงดึงจะทำให้เกิดการยืด การย่น หรือการหดตัว ซึ่งจะเห็นได้ชัดเจนก็ต่อเมื่อนำไปใช้งานกับเครื่องปั๊มร้อนแล้วเท่านั้น
การควบคุมแรงตึงแบบวงเปิดระบบนี้อาศัยค่าที่ตั้งไว้ล่วงหน้าและเบรกอนุภาคแม่เหล็ก เหมาะสำหรับงานที่ความเร็วต่ำและไม่สำคัญมากนัก ที่ความเร็วต่ำกว่าประมาณ 100 เมตร/นาที แต่ไม่สามารถชดเชยการเปลี่ยนแปลงเส้นผ่านศูนย์กลางระหว่างการม้วน หรือการรบกวนจากการเร่ง/ลดความเร็วได้
แรงตึงเซอร์โวแบบวงปิดระบบควบคุมใช้เซ็นเซอร์วัดแรงดึงหรือลูกกลิ้งปรับแรงดึงแบบลอยตัวเพื่อวัดแรงดึงจริงแบบเรียลไทม์และปรับการคลายและม้วนฟิล์มตามนั้น สำหรับฟิล์มปั๊มร้อน นี่คือข้อกำหนดขั้นต่ำที่ยอมรับได้ ระบบควบคุมแบบวงปิดที่มีคุณภาพจะรักษาระดับความผันผวนของแรงดึงให้อยู่ภายใน ±1% ถึง ±3% ของค่าที่ตั้งไว้ สำหรับ PET บางพิเศษ 12 ไมโครเมตร ระดับการควบคุมนี้ไม่ใช่สิ่งฟุ่มเฟือย แต่เป็นความแตกต่างระหว่างฟิล์มที่ขายได้กับเศษวัสดุ
แรงตึงเรียวความตึงในการม้วนมีความสำคัญไม่แพ้กัน เมื่อม้วนที่เสร็จแล้วมีเส้นผ่านศูนย์กลางใหญ่ขึ้น ความตึงในการม้วนจะต้องลดลงตามเส้นโค้งที่กำหนดไว้ หากไม่มีความตึงที่เหมาะสม ชั้นด้านในจะถูกบีบอัด ทำให้เกิดข้อบกพร่องแบบ "แกนดอกเบญจมาศ" หรือการลื่นไถลระหว่างชั้นในระหว่างการตัดแคบๆ สำหรับฟอยล์ปั๊มร้อน แนะนำให้ใช้ค่าสัมประสิทธิ์ความเรียวระหว่าง 60% ถึง 80% โดยลดความตึงสุดท้ายลงเหลือ 40–70% ของค่าเริ่มต้น
เมื่อทำการประเมินเครื่องจักร ให้สอบถามข้อมูลจำเพาะเกี่ยวกับความแม่นยำในการควบคุมแรงดึง และขอสาธิตการใช้งานกับวัสดุที่บางที่สุดและไวต่อแรงดึงมากที่สุด

ความกว้างในการรับน้ำหนักและความแม่นยำในการตัดช่องแคบ
ข้อกำหนดด้านความกว้างของเครื่องตัดแผ่นวัสดุมีสองมิติ ได้แก่ ความกว้างสูงสุดของแผ่นวัสดุที่คลายออก และความกว้างต่ำสุดของการตัด ทั้งสองมิติต้องสอดคล้องกับความเป็นจริงในกระบวนการผลิตของคุณ
สำหรับงานตัดแผ่นวัสดุขนาดใหญ่ที่มีความยาวสูงสุดถึง 1600 มม. หรือ 2000 มม. คุณสมบัติที่สำคัญคือความแข็งแรงของโครงสร้างและเส้นผ่านศูนย์กลางของเพลาใบมีด การตัดที่กว้างขึ้นหมายถึงแรงกดบนเพลาใบมีดที่มากขึ้น หากเพลาใบมีดงอแม้เพียงเล็กน้อยภายใต้แรงกด ส่วนกลางของแผ่นวัสดุจะไม่ถูกตัดขาด ในขณะที่ขอบจะถูกตัดมากเกินไป ควรเลือกเครื่องจักรที่มีแผงผนังเหล็กอัลลอยหนาและเพลาใบมีดขนาดใหญ่ที่สมดุลทางไดนามิก
สำหรับการผลิตแผ่นโลหะแคบที่มีความกว้างต่ำกว่า 50 มม. ซึ่งพบได้ทั่วไปในสายการผลิตปั๊มร้อนสำหรับบรรจุภัณฑ์บุหรี่ ฉลากสุรา และงานด้านความปลอดภัย ลำดับความสำคัญจะเปลี่ยนไปเป็นความแม่นยำในการวางตำแหน่งเครื่องมือและการออกแบบป้องกันการบิดงอ ระบบล็อคแบบแมนนวลมีแนวโน้มที่จะเกิดการคลาดเคลื่อนของขนาดเนื่องจากแรงยึดที่ไม่สม่ำเสมอทำให้เกิดการเคลื่อนที่ตามแนวแกนในระหว่างการทำงาน ระบบล็อคไฮดรอลิกหรือเพลาเลื่อนที่มีความแม่นยำสูงเป็นตัวเลือกที่เชื่อถือได้มากกว่าเมื่อความกว้างของร่องวัดเป็นมิลลิเมตร หากโปรไฟล์การสั่งซื้อของคุณมีการเปลี่ยนแปลงความกว้างบ่อยครั้ง ระบบวางตำแหน่งเครื่องมืออัตโนมัติสามารถลดเวลาในการเปลี่ยนจากหลายชั่วโมงเหลือเพียงไม่กี่นาที
ตัวอย่างที่เป็นรูปธรรม: หากม้วนต้นแบบของคุณมีความยาว 640 มม. และม้วนสำเร็จรูปมีความกว้าง 20 มม. เครื่องจักรจะต้องสามารถรองรับความคลาดเคลื่อน ±0.5 มม. ที่ความกว้างแคบนั้นได้
การให้คำแนะนำบนเว็บไซต์: ปัจจัยด้านเสถียรภาพที่มักถูกมองข้าม
ระบบนำทางขอบช่วยให้มั่นใจได้ว่าแผ่นฟอยล์จะรักษาแนวการจัดเรียงด้านข้างที่ถูกต้องตลอดกระบวนการตัด การจัดเรียงที่ไม่ถูกต้องจะส่งผลให้พื้นผิวปลายไม่เรียบ เกิดการเลื่อนเข้าออก และปัญหาการป้อนวัสดุในขั้นตอนถัดไปที่เครื่องปั๊มขึ้นรูป
สำหรับฟอยล์ปั๊มร้อน โดยเฉพาะอย่างยิ่งชนิดโฮโลแกรมและชนิดเคลือบโลหะ เซ็นเซอร์อัลตราโซนิกเป็นที่นิยมมากกว่าเซ็นเซอร์โฟโตอิเล็กทริก การตรวจจับด้วยโฟโตอิเล็กทริกอาจไม่น่าเชื่อถือกับวัสดุสะท้อนแสงหรือโลหะ ในขณะที่การตรวจจับอัลตราโซนิกไม่ได้รับผลกระทบจากสี ความโปร่งใส หรือการสะท้อนแสงของพื้นผิว นอกจากนี้ควรสอบถามเกี่ยวกับความเร็วในการตอบสนองของตัวปรับแก้ด้วย ต้องสามารถปรับได้ในระดับมิลลิวินาทีในระหว่างการทำงานด้วยความเร็วสูง
ระดับการทำงานอัตโนมัติ: การผสานความชาญฉลาดของเครื่องจักรเข้ากับโปรไฟล์คำสั่งซื้อของคุณ
เศรษฐกิจของการผลิตฟอยล์ปั๊มร้อนนั้นให้ความสำคัญกับความยืดหยุ่นมากกว่าความเร็วในการผลิต ข้อกำหนดการสั่งซื้อเพิ่มขึ้นจากแบบดั้งเดิมเพียงไม่กี่แบบไปเป็นหลายสิบแบบ ในขณะที่ขนาดของล็อตการผลิตลดลงอย่างมาก หากการเปลี่ยนอุปกรณ์เพียงครั้งเดียวต้องใช้เวลาหยุดทำงานมากกว่าครึ่งชั่วโมง การสั่งซื้อล็อตเล็กๆ ก็ไม่สามารถสร้างกำไรได้
คุณสมบัติการทำงานอัตโนมัติที่สำคัญที่ควรพิจารณา ได้แก่ การวางตำแหน่งเครื่องมืออัตโนมัติสำหรับการเปลี่ยนความกว้างอย่างรวดเร็ว การม้วนกลับด้วยระบบเซอร์โวพร้อมการควบคุมแรงตึงอิสระสำหรับม้วนแต่ละม้วนที่เสร็จสมบูรณ์ และการจัดเก็บสูตรการทำงานที่ตั้งโปรแกรมได้สำหรับรูปแบบการสั่งซื้อที่เกิดขึ้นซ้ำ เครื่องจักรที่มีการควบคุมที่ตั้งโปรแกรมได้สามารถลดการปรับแต่งด้วยตนเอง ช่วยประหยัดเวลาในการตั้งค่าได้ถึง 30% เมื่อเทียบกับเครื่องจักรที่ไม่สามารถตั้งโปรแกรมได้
อย่างไรก็ตาม อย่าจ่ายเงินซื้อระบบอัตโนมัติที่คุณไม่ได้ใช้ โรงงานแปรรูปที่ผลิตสินค้าจำนวนมากในขนาดความกว้างเดิมๆ อาจพบว่าการจัดวางตำแหน่งด้วยมือก็เพียงพอแล้ว ในขณะที่โรงงานรับจ้างผลิตบรรจุภัณฑ์ที่ให้บริการลูกค้าหลากหลายรายจะสามารถคืนทุนจากการลงทุนในระบบเปลี่ยนชิ้นงานเร็วได้อย่างรวดเร็ว
ความเร็ว: ต้องสอดคล้องกับศักยภาพ ไม่ใช่ตัวเลขทางการตลาด
โดยทั่วไปแล้ว ความเร็วที่ระบุไว้ของเครื่องตัดฟอยล์ปั๊มร้อนจะอยู่ที่ 200–600 เมตร/นาที อย่างไรก็ตาม “ความเร็วสูงสุด” ที่ระบุไว้เป็นค่าจำกัดภายใต้สภาวะที่เหมาะสมเท่านั้น ความเร็วในการทำงานที่เสถียรจริงต่างหากที่เป็นจุดอ้างอิง การทำงานด้วยความเร็วสูงต้องการการควบคุมแรงตึง ความแม่นยำในการแก้ไข และความแข็งแกร่งของแร็ค ซึ่งจะเพิ่มขึ้นอย่างมากตามความเร็ว การไล่ตามความเร็วที่สูงขึ้นโดยไม่พิจารณาอาจส่งผลให้หยุดทำงานบ่อยครั้ง ต้องแก้ไขข้อผิดพลาด และมีเศษวัสดุจำนวนมาก
ขอให้ผู้จำหน่ายสาธิตการทำงานของเครื่องจักรกับวัสดุที่คุณใช้ด้วยความเร็วที่คุณต้องการใช้งานจริง สังเกตคุณภาพของขอบและขนาดที่สม่ำเสมอในการทำงานต่อเนื่องอย่างน้อยหนึ่งชั่วโมง ไม่ใช่แค่ในช่วงเริ่มต้นการทำงานเท่านั้น เครื่องจักรที่ทำงานได้ดีกับวัสดุที่เหมาะสมอาจทำงานได้ไม่ดีกับวัสดุเคลือบและวัสดุพื้นผิวที่คุณใช้เป็นประจำ
คำถามที่ควรสอบถามซัพพลายเออร์ทุกรายก่อนตัดสินใจทำสัญญา
ในตลาดมีเครื่องจักรหลากหลายประเภทที่มีความสามารถและราคาแตกต่างกัน เพื่อหลีกเลี่ยงความผิดพลาดที่อาจทำให้เสียค่าใช้จ่ายสูง ควรเตรียมรายการคำถามที่เป็นระบบไว้ล่วงหน้าในการสนทนากับผู้จำหน่ายทุกราย:
ในเรื่องความแม่นยำ“คุณสามารถสาธิตความแม่นยำในการตัดแบบไดนามิกที่ความเร็วการผลิตเต็มที่โดยใช้ตัวอย่างฟอยล์ของเราได้หรือไม่” โปรดแยกแยะความแตกต่างระหว่างความแม่นยำแบบคงที่ในเอกสารข้อมูลจำเพาะและประสิทธิภาพในโลกแห่งความเป็นจริงภายใต้แรงดึงและความเร็ว
เกี่ยวกับการควบคุมแรงตึง:“ระบบเป็นแบบวงปิดสมบูรณ์หรือไม่ และมีฟังก์ชันควบคุมแรงดึงแบบเรียวหรือไม่” ขอข้อมูลจำเพาะเกี่ยวกับการผันผวนของแรงดึง และยืนยันการควบคุมอิสระสำหรับโซนการคลาย การตัด และการม้วนกลับ
บนใบมีด“ใบมีดทำจากวัสดุอะไรและเคลือบอย่างไร และอายุการใช้งานของใบมีดที่คาดหวังเมื่อใช้กับสูตรกาวของเราคือเท่าไร?” ใบมีดเคลือบเพชรหรือคาร์ไบด์มีอายุการใช้งานยาวนานกว่าและให้การตัดที่สม่ำเสมอกว่าเหล็กมาตรฐานอย่างเห็นได้ชัด นอกจากนี้ควรสอบถามเกี่ยวกับช่วงการสัมผัสของใบมีดด้วย—สำหรับฟอยล์ปั๊มร้อน โดยทั่วไปจะอยู่ที่ 0.02–0.05 มม. พร้อมความสามารถในการปรับแต่งอย่างแม่นยำ
ในเรื่องความเรียบร้อยที่คดเคี้ยว“ค่าความคลาดเคลื่อนของแนวหน้าตัดที่ระบุไว้คือเท่าไร?” เครื่องจักรคุณภาพสูงควรมีค่าความคลาดเคลื่อนของแนวหน้าตัดไม่เกิน 0.1 มม. สอบถามว่าเพลาการม้วนกลับเป็นเพลาลม เพลาแรงเสียดทานแบบลื่น หรือทั้งสองอย่าง และม้วนสำเร็จรูปแต่ละม้วนสามารถเลื่อนได้อย่างอิสระเพื่อชดเชยความแปรผันของความหนาเล็กน้อยหรือไม่
เกี่ยวกับการให้การสนับสนุน:“ระยะเวลารออะไหล่นานแค่ไหน และคุณให้บริการติดตั้งและฝึกอบรมในภูมิภาคของเราหรือไม่?” เครื่องจักรจะดีได้ก็ต่อเมื่อได้รับการสนับสนุนที่ดี ตรวจสอบเงื่อนไขการรับประกัน ความพร้อมในการให้บริการในพื้นที่ และตรวจสอบว่ามีอะไหล่สิ้นเปลืองและชิ้นส่วนสึกหรอในสต็อกในภูมิภาคหรือไม่
สรุปแล้ว
การเลือกเครื่องตัดฟอยล์ปั๊มร้อนไม่ได้หมายถึงการหาเครื่องที่มีความเร็วสูงสุดหรือโบรชัวร์ที่น่าประทับใจที่สุด แต่หมายถึงการจับคู่ความสามารถของอุปกรณ์กับวัสดุเฉพาะของคุณ รูปแบบการสั่งซื้อ และข้อกำหนดด้านคุณภาพในขั้นตอนต่อไป เครื่องที่ทำงานได้อย่างไร้ที่ติกับฟอยล์มาตรฐาน 25 ไมโครเมตร อาจทำงานได้ไม่ดีกับฟิล์มเลเซอร์ 12 ไมโครเมตร เครื่องที่ออกแบบมาสำหรับม้วนมาสเตอร์ขนาดกว้าง 1600 มม. อาจไม่ให้ความแม่นยำที่จำเป็นสำหรับการผลิตแถบแคบ 10 มม.
เริ่มต้นด้วยวัสดุของคุณ กำหนดความกว้างที่แคบที่สุดและฟอยล์ที่ไวต่อแรงดึงมากที่สุด ขอสาธิตการใช้งานจริงโดยใช้ตัวอย่างของคุณเอง และจำไว้ว่าในการพิมพ์แบบปั๊มร้อน เครื่องตัดไม่ใช่เพียงอุปกรณ์เสริม แต่เป็นจุดเริ่มต้นของคุณภาพงานสำเร็จรูปของคุณ
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
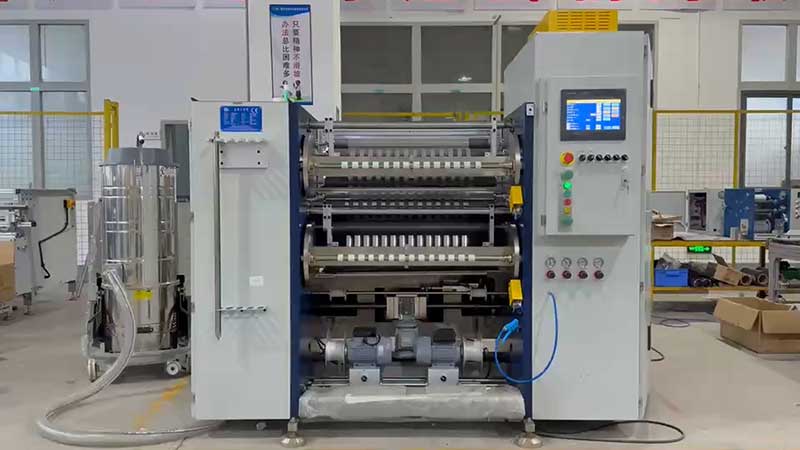
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






