การเบี่ยงเบนของการม้วนและการเกิดเสี้ยนเป็นสองปัญหาคุณภาพที่พบได้บ่อยที่สุดในการตัดฟอยล์ปั๊มร้อน ปัญหาเหล่านี้มักไม่เกิดขึ้นเพียงลำพัง เสี้ยนที่เกิดจากใบมีดที่สึกหรออาจสะสมอยู่บนลูกกลิ้งนำทางและดันแผ่นฟอยล์ออกนอกเส้นทาง ในขณะที่แผ่นฟอยล์ที่เบี่ยงเบนเข้าสู่เครื่องตัดในมุมที่ไม่เหมาะสมจะทำให้ใบมีดรับน้ำหนักไม่สม่ำเสมอและก่อให้เกิดเสี้ยนใหม่ การแก้ไขปัญหาเหล่านี้แยกกันมักนำไปสู่การแก้ไขชั่วคราวที่ล้มเหลวภายในไม่กี่ชั่วโมง
คู่มือนี้จะอธิบายถึงสาเหตุหลักและวิธีแก้ไขที่ผ่านการทดสอบภาคสนามแล้วสำหรับทั้งสองปัญหา โดยปฏิบัติตามลำดับการตรวจสอบเดียวกันกับที่ผู้ปฏิบัติงานที่มีประสบการณ์ใช้ คือ ตรวจสอบการจัดแนวเชิงกลก่อน ตรวจสอบความเสถียรของแรงดึงเป็นลำดับที่สอง และแก้ไขปัญหาทางไฟฟ้าเป็นลำดับสุดท้าย
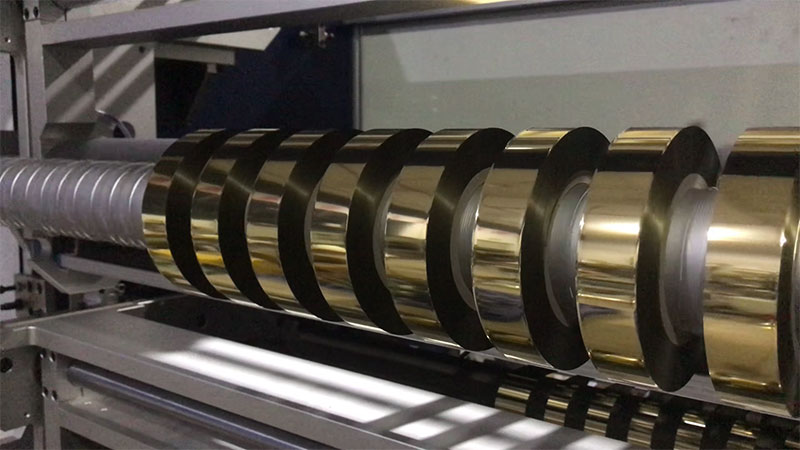
เหตุใดจึงเกิดหนาม และวิธีป้องกันไม่ให้เกิดหนาม
รอยขรุขระบนแผ่นฟอยล์ปั๊มร้อนปรากฏเป็นเส้นใยคล้ายขนปุย ลวดลายคล้ายฟันเลื่อย หรือเศษวัสดุที่หลุดร่วงตามขอบรอยตัด เนื่องจากแผ่นฟอยล์ปั๊มร้อนโดยทั่วไปมีความหนา 6–20 ไมโครเมตร และมีพื้นผิวเป็น PET แม้แต่ข้อบกพร่องเล็กน้อยบนใบมีดก็ทำให้เกิดข้อบกพร่องที่มองเห็นได้ชัดเจนเกินกว่าสัดส่วน
เริ่มตรวจสอบที่ใบมีดก่อน ไม่ใช่การตั้งค่า ใบมีดทื่อหรือบิ่นเป็นสาเหตุที่พบบ่อยที่สุด ใบมีดที่สึกหรอจะไม่สามารถตัดได้อย่างสะอาดอีกต่อไป มันจะฉีกฟอยล์ ทำให้เกิดรอยแตกเล็กๆ ที่จะขยายใหญ่ขึ้นเป็นเสี้ยนหรือขาดอย่างสมบูรณ์ระหว่างการใช้งานในครั้งต่อไป ตรวจสอบใบมีดทั้งด้านบนและด้านล่างว่ามีรอยบิ่นหรือไม่ภายใต้แสงสว่างที่เพียงพอ
การซ้อนทับของใบมีดและการเว้นระยะห่างด้านข้างต้องตรงกับความหนาของฟอยล์ สำหรับฟอยล์ปั๊มร้อน การซ้อนทับในแนวตั้งระหว่างใบมีดบนและล่างโดยทั่วไปจะอยู่ระหว่าง 0.5 ถึง 1.5 มม. โดยวัสดุที่บางกว่าจะใช้ค่าต่ำสุดของช่วงนั้น การเว้นระยะห่างด้านข้างควรอยู่ที่ 0.03–0.08 มม. ซึ่งโดยประมาณคือความหนาของกระดาษ A4 หนึ่งแผ่น สำหรับฟอยล์ที่มีความหนาน้อยกว่า 12 ไมโครเมตร ควรเลือกค่าความคลาดเคลื่อนที่แคบที่สุดเท่าที่จะเป็นไปได้ เพียงพอที่จะตัดได้อย่างสะอาดโดยไม่บีบวัสดุ
การเบี่ยงเบนของเพลาใบมีดเป็นปัจจัยสำคัญอย่างยิ่งแต่หลายครั้งมักถูกมองข้าม ให้ใช้เครื่องวัดการเบี่ยงเบนแบบหน้าปัด (dial indicator) วัดการเบี่ยงเบนในแนวรัศมีที่ขอบใบมีด หากเกิน 0.02 มม. เพลาจำเป็นต้องได้รับการปรับเทียบหรือตลับลูกปืนจำเป็นต้องได้รับการตรวจสอบ เพลาที่หมุนได้ตรงแต่ใบมีดบิ่นจะยังคงทำให้เกิดรอยขรุขระ ทั้งสองสภาวะนี้ต้องได้รับการแก้ไข
ไฟฟ้าสถิตจะขยายสาเหตุอื่นๆ ทุกอย่างให้รุนแรงขึ้นแผ่นฟิล์มพลาสติกที่ใช้เป็นวัสดุรองรับของฟอยล์ปั๊มร้อนจะเกิดไฟฟ้าสถิตอย่างรวดเร็วในระหว่างการตัดด้วยความเร็วสูง ไฟฟ้าสถิตนี้จะดึงดูดฝุ่นและเศษผงจากฟอยล์ไปยังขอบที่ตัดใหม่โดยตรง ทำให้เกิดการฝังตัวและดูเหมือนเป็นรอยขรุขระ ควรติดตั้งแท่งกำจัดไฟฟ้าสถิตหรือหัวฉีดพ่นลมไอออนไนซ์ทันทีก่อนและหลังเครื่องตัด และตรวจสอบให้แน่ใจว่าความต้านทานการต่อลงดินของเครื่องต่ำกว่า 4 โอห์ม หากไม่มีการควบคุมไฟฟ้าสถิต แม้แต่ใบมีดที่คมกริบก็อาจทำให้ขอบดูหยาบได้
สภาพของลูกกลิ้งมีความสำคัญมากกว่าที่ผู้ใช้งานส่วนใหญ่คาดคิดสิ่งแปลกปลอม กาวแห้ง หรือความเสียหายบนพื้นผิวของลูกกลิ้งนำทางใดๆ จะทำให้เกิดแรงดันที่ไม่สม่ำเสมอในบริเวณนั้น ซึ่งจะรบกวนการเคลื่อนที่ของวัสดุขณะเข้าสู่บริเวณตัด ควรเช็ดลูกกลิ้งด้วยผ้าสะอาดที่ไม่เป็นขุยทุกวัน และเปลี่ยนลูกกลิ้งยางที่เริ่มแข็งตัวหรือมีรอยแบน
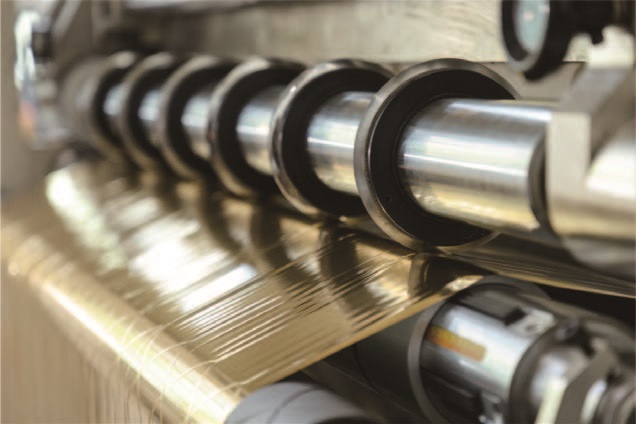
การวินิจฉัยความผิดปกติของขดลวดก่อนที่จะกลายเป็นเศษเหล็ก
ความเบี่ยงเบนของการม้วน—ซึ่งมักเรียกว่า “การม้วนแบบหอคอย” หรือ “การม้วนแบบยืดหดได้” เมื่อรุนแรง—ปรากฏให้เห็นเป็นหน้าตัดที่ไม่เรียบ โดยแถบแต่ละแถบจะเลื่อนไปตามแนวแกนสัมพันธ์กัน บนแผ่นฟอยล์สำหรับการปั๊มร้อน ซึ่งวัสดุแทบไม่มีความแข็งแรงในการดัดงอ แม้แต่การเปลี่ยนแปลงความตึงเพียงเล็กน้อยก็ส่งผลให้เกิดการเบี่ยงเบนที่มองเห็นได้
ตรวจสอบ “ดวงตา” ของระบบแก้ไขสายตาก่อนเซ็นเซอร์แบบโฟโตอิเล็กทริกหรืออัลตราโซนิกที่ใช้ติดตามขอบของวัสดุนั้นมีความเสี่ยงต่อการปนเปื้อน ฝุ่นจากฟอยล์และอนุภาคกาวในอากาศจะเคลือบเลนส์เซ็นเซอร์ ทำให้ระบบปรับแก้สูญเสียการอ้างอิงขอบ ควรทำความสะอาดเลนส์เซ็นเซอร์เป็นประจำ วางตำแหน่งเซ็นเซอร์ไว้ที่จุดกึ่งกลางของขอบฟอยล์ และตั้งค่าช่วงที่ไม่ตอบสนองประมาณ ±1 มม. เพื่อป้องกันไม่ให้ลูกกลิ้งปรับแก้แกว่งไปมาตลอดเวลา
ตรวจสอบความขนานของลูกกลิ้งนำทางหากลูกกลิ้งนำทางตัวใดตัวหนึ่งวางตัวไม่ขนานกับแกนเพลาหมุนแม้เพียงเล็กน้อย แผ่นฟอยล์จะได้รับแรงตามแนวแกนอย่างต่อเนื่องและ "เลื่อน" ไปทางด้านใดด้านหนึ่ง ให้ใช้เครื่องมือวัดความขนานด้วยเลเซอร์หรือวิธีการใช้เชือกเพื่อตรวจสอบความขนานตลอดแนวแผ่นฟอยล์ โดยทั่วไปค่าความคลาดเคลื่อนที่ยอมรับได้คือ ≤0.2 มม./เมตร และสำหรับการใช้งานที่มีความแม่นยำสูง ควรมีค่าความคลาดเคลื่อนไม่เกิน ≤0.05 มม./เมตร นอกจากนี้ ให้ตรวจสอบพื้นผิวลูกกลิ้งว่ามีการสึกหรอไม่สม่ำเสมอหรือมีเศษสิ่งสกปรกเกาะติดอยู่หรือไม่ ซึ่งจะสร้างแรงเสียดทานที่แตกต่างกันและผลักแผ่นฟอยล์ไปทางด้านที่มีแรงเสียดทานสูงกว่า
ความไม่เสถียรของแรงตึงคือสาเหตุหลักที่ซ่อนอยู่ผู้ปฏิบัติงานจำนวนมากปรับเซ็นเซอร์แก้ไขซ้ำ ๆ โดยไม่พิจารณาถึงวงจรปิดควบคุมแรงตึง และค่าเบี่ยงเบนจะกลับมาทันทีที่ความเร็วสายการผลิตเปลี่ยนแปลง ฟอยล์ปั๊มร้อนต้องการช่วงแรงตึงประมาณ 1.5–3 N/mm² ซึ่งตั้งค่าตามความหนาของฟอยล์และข้อมูลของผู้ผลิต โหมดความล้มเหลวที่พบบ่อยมีสองแบบ:
• แรงตึงต่ำเกินไป:แผ่นฟอยล์สั่นหรือเคลื่อนที่ไปมาภายในบริเวณการตัด ทำให้เกิดขอบหยักและม้วนที่ไม่สม่ำเสมอ
• ความตึงเครียดสูงเกินไป:แผ่นฟอยล์มีความยืดหยุ่น และเมื่อแรงดึงที่แกนม้วนคลายออก ชั้นที่ยืดออกจะหดตัวไม่สม่ำเสมอ ทำให้เกิดการเลื่อนตัวระหว่างชั้น
การทดสอบความเร็วต่ำอย่างง่ายจะช่วยให้ทราบถึงความสม่ำเสมอของแรงดึง: ทำการทดสอบที่ความเร็ว 10–20 เมตร/นาที แล้วเปรียบเทียบความตึงของแถบแต่ละแถบด้วยตนเอง หากแถบตรงกลางตึงกว่าแถบขอบ แสดงว่าต้องปรับมุมลูกกลิ้งปรับระดับหรือการตั้งค่าความเรียว
แท่นวางม้วนสายต้องตั้งฉากและมั่นคงเพลาลมที่รั่วหรือจับยึดไม่สม่ำเสมอจะทำให้ม้วนหลักเลื่อนเล็กน้อยระหว่างการคลายม้วน ตรวจสอบว่าเพลาลมรักษาแรงดันได้หรือไม่ หากแรงดันลดลงเกิน 0.05 MPa ภายในห้านาที แสดงว่ามีการรั่วไหล ม้วนหลักต้องอยู่ตรงกลางเพลา หากม้วนไม่อยู่ตรงกลางจะทำให้เกิดการสั่นสะเทือนด้านข้าง ซึ่งระบบแก้ไขใดๆ ที่อยู่ถัดไปไม่สามารถกำจัดได้อย่างสมบูรณ์
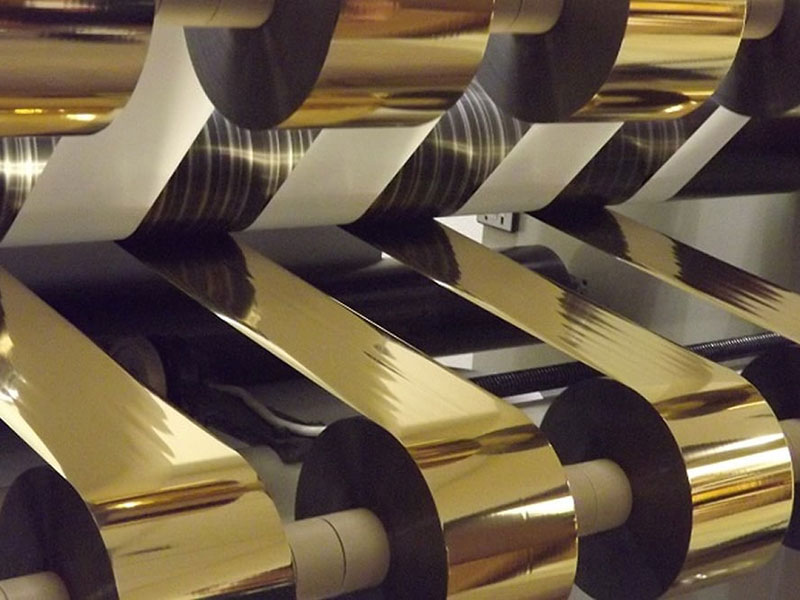
ปฏิสัมพันธ์ระหว่างหนามแหลมและการเบี่ยงเบน
ข้อผิดพลาดทั้งสองนี้ก่อให้เกิดวงจรป้อนกลับที่สามารถทำให้ผู้ปฏิบัติงานวนลูปได้หากไม่พบความเชื่อมโยง เศษวัสดุที่เกิดจากการตัดจะตกลงบนลูกกลิ้งนำทางและเลนส์เซ็นเซอร์ ลูกกลิ้งและเซ็นเซอร์ที่ปนเปื้อนจะทำให้แผ่นวัสดุเบี่ยงเบน แผ่นวัสดุที่เบี่ยงเบนจะเข้าสู่เครื่องตัดในมุมที่ไม่สมดุล ทำให้แรงกดไปอยู่ที่ด้านใดด้านหนึ่งของใบมีด แรงกดที่ไม่สม่ำเสมอนี้จะเร่งการสึกหรอของใบมีดและทำให้เกิดเศษวัสดุมากขึ้น
การหยุดวงจรนี้ต้องอาศัยลำดับการตรวจสอบที่ครบถ้วน แทนที่จะปรับแต่งเพียงบางส่วน: ทำความสะอาดเส้นทางของเว็บทั้งหมด ตรวจสอบและแก้ไขสภาพของใบมีด ตรวจสอบการจัดแนวของลูกกลิ้งนำทาง ปรับความตึงให้คงที่ จากนั้นตรวจสอบความถูกต้องของระบบแก้ไข การปรับแต่งเพียงองค์ประกอบเดียวในห่วงโซ่นี้มักจะให้ผลลัพธ์ที่ดีขึ้น แต่กลับแย่ลงอีกครั้งภายในกะการผลิตเดียว
จังหวะการป้องกันที่ได้ผล
ผู้ปฏิบัติงานที่สามารถรักษาคุณภาพการตัดได้สม่ำเสมอ จะถือว่าการบำรุงรักษาเป็นกิจกรรมที่วางแผนไว้ล่วงหน้า ไม่ใช่การตอบสนองต่อความล้มเหลว
รายวันทำความสะอาดขอบใบมีด ลูกกลิ้งนำทาง และเลนส์เซ็นเซอร์ ตรวจสอบรอยบิ่นของใบมีดที่เห็นได้ชัด ตรวจสอบแรงดันอากาศให้อยู่ที่ 0.5–0.7 MPa และระบายความชื้นออกจากตัวดักความชื้น
รายสัปดาห์เช็ดลูกกลิ้งทางเดินเว็บทั้งหมดด้วยแอลกอฮอล์ปราศจากน้ำ ตรวจสอบการตอบสนองของระบบปรับความตึงโดยการทดสอบการเร่งและลดความเร็วเป็นช่วงสั้นๆ ตรวจสอบสกรูยึดใบมีดและความแน่นของข้อต่อ
รายเดือนตรวจสอบความคลาดเคลื่อนของเพลาใบมีดและความขนานของลูกกลิ้ง ตรวจสอบจุดศูนย์ของเซ็นเซอร์แรงดึง ตรวจสอบประสิทธิภาพของคลัตช์หรือเบรกแบบแม่เหล็ก เนื่องจากชิ้นส่วนเหล่านี้จะเสื่อมสภาพลงเรื่อยๆ และทำให้เกิดการเปลี่ยนแปลงของแรงดึง ซึ่งอาจเข้าใจผิดว่าเป็นสาเหตุอื่นๆ ได้
ไตรมาสควรเปลี่ยนใบเลื่อยตามกำหนดเวลาโดยพิจารณาจากระยะทางที่ตัดได้ ไม่ใช่จากความเสียหายที่มองเห็นได้ ใบเลื่อยที่ดูเหมือนใช้งานได้ดีเมื่อตรวจสอบอย่างคร่าวๆ อาจเริ่มมีขอบที่เริ่มมีปัญหาและทำให้เสียหายในขั้นตอนต่อไปได้
จดบันทึกข้อบกพร่อง การตั้งค่าแรงดึง และหมายเลขล็อตวัสดุ จะเห็นรูปแบบได้ชัดเจนอย่างรวดเร็ว เช่น ความแปรปรวนของความหนาจากผู้ผลิตฟอยล์รายใดรายหนึ่ง การเปลี่ยนแปลงความชื้นตามฤดูกาลที่ทำให้ไฟฟ้าสถิตแย่ลง หรือการตั้งค่าแรงดึงที่ทำให้เกิดข้อผิดพลาดเฉพาะกับคำสั่งซื้อที่มีความกว้างแคบเท่านั้น
ควรโทรขอรับบริการเมื่อใด
ปัญหาเรื่องครีบและค่าเบี่ยงเบนส่วนใหญ่สามารถแก้ไขได้ด้วยการปรับแก้ทางกลและแรงตึงตามที่อธิบายไว้ข้างต้น หากปัญหายังคงอยู่หลังจากเปลี่ยนใบมีด ตรวจสอบการจัดแนวลูกกลิ้ง การปรับเทียบแรงตึง และการกำจัดไฟฟ้าสถิตแล้ว สาเหตุอาจอยู่ที่ปัญหาทางกลที่ซับซ้อนกว่า เช่น ตลับลูกปืนเพลาตัดสึกหรอ ลูกกลิ้งนำทางงอ หรือตัวกระตุ้นการแก้ไขที่มีระยะคลอนมากเกินไป ซึ่งจำเป็นต้องส่งซ่อมที่โรงงานผู้ผลิตมากกว่าการปรับแต่งเองในภาคสนาม
วิธีที่น่าเชื่อถือที่สุดในการรักษาคุณภาพให้สม่ำเสมอคือการมองเครื่องตัดเป็นระบบแบบบูรณาการ ใบมีดที่ตัดได้อย่างสมบูรณ์แบบบนเครื่องที่ไม่ได้แนวก็ยังคงทำให้เกิดรอยขรุขระ ระบบแก้ไขที่ทำงานได้อย่างไร้ที่ติบนแรงดึงที่ไม่คงที่ก็ยังคงทำให้เกิดการม้วนเป็นเกลียว แก้ไขปัญหาพื้นฐานตามลำดับ แล้วคุณภาพของขอบและการม้วนที่สม่ำเสมอจะตามมาเอง
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






