รอยขรุขระขนาดใหญ่บนคมตัดของแผ่นฟอยล์สำหรับงานปั๊มร้อนเป็นปัญหาเรื้อรังสำหรับผู้ใช้งานหลายราย รอยขรุขระเหล่านี้ไม่เพียงแต่ส่งผลต่อรูปลักษณ์ของผลิตภัณฑ์สำเร็จรูปเท่านั้น แต่ยังอาจทำให้ผงอลูมิเนียมหลุดร่วงระหว่างขั้นตอนการปั๊มร้อนในภายหลัง ทำให้แผ่นปั๊มร้อนปนเปื้อนและเกิด "จุดด่าง" และในกรณีที่รุนแรง อาจทำให้แผ่นฟอยล์แตกและเครื่องหยุดทำงานได้ หลายคนมักจะลับคมและเปลี่ยนมีดทันทีเมื่อเห็นรอยขรุขระ แต่ปัญหามักจะเกิดขึ้นซ้ำอีก สาเหตุที่แท้จริงคือ...รอยขรุขระที่เกิดขึ้นนั้นมักไม่ได้เกิดจากปัจจัยเพียงอย่างเดียว แต่โดยปกติแล้วมักเกิดจากการทำงานร่วมกันของหลายปัจจัย เช่น สภาพของเครื่องมือ ความแม่นยำของระยะห่าง การเปลี่ยนแปลงของแรงดึง และการดูดซับไฟฟ้าสถิต
ด้านล่างนี้ เราจะนำเสนอแนวทางปฏิบัติสำหรับการสืบสวนและแก้ไขปัญหาจากสี่มิติหลัก

ขั้นตอนที่ 1: ขั้นแรกให้ตัดสินใจว่าจะ "ตัด" หรือ "ฉีก"
แผ่นฟอยล์ปั๊มร้อนเป็นวัสดุคอมโพสิตบางหลายชั้นทั่วไป ความแข็งและความเหนียวของฟิล์มฐาน PET ชั้นปลดปล่อย และชั้นเคลือบอะลูมิเนียมนั้นแตกต่างกันมาก แต่ความหนารวมมักอยู่ที่เพียง 12~25 ไมโครเมตร เมื่อเครื่องมืออยู่ในสภาพดี วัสดุจะถูก "ตัด" และแยกออกจากกันอย่างสะอาดหมดจด โดยมีรอยตัดที่เรียบเนียน เมื่อคมมีดเกิดการเสื่อมสภาพหรือช่องว่างไม่สมดุล วัสดุจะได้รับแรงอัดและแรงดึง ภายใต้แรงดึง ชั้นเคลือบอะลูมิเนียมจะเกิดการเสียรูปพลาสติก และขอบที่ฉีกขาดและแยกออกจากกันจะแสดงรอยหยักหรือรอยขรุขระเป็นเส้นใยตามธรรมชาติ
ดังนั้นคำตัดสินแรกจึงง่ายมาก:หากพบเสี้ยนเกิดขึ้นอย่างกะทันหันและในบริเวณกว้าง ควรตรวจสอบเครื่องมือเป็นอันดับแรกในกว่า 90%ในบางกรณี มีดทื่อไม่สามารถตัดฟอยล์ได้อย่างมีประสิทธิภาพ มันจะแค่ "ลอดผ่าน" เท่านั้น ขอแนะนำให้จดบันทึกการใช้งานใบมีดและเปลี่ยนใบมีดตามจำนวนเมตรที่ตัดโดยใช้เครื่องวัดความยาวใบมีด แทนที่จะรอจนกว่าจะตัดไม่ได้แล้วจึงค่อยเปลี่ยน
หลังจากเปลี่ยนเครื่องมือแล้ว ความแม่นยำที่แท้จริงอยู่ที่การปรับระยะห่าง ระยะห่างด้านข้างสำหรับใบมีดกลมสำหรับงานปั๊มฟอยล์ร้อนนั้น แนะนำให้ควบคุมไว้ที่ 0.02~0.05 มม. โดยมีระยะซ้อนทับ (ความลึกของใบมีด) อยู่ในช่วง 0.01~0.03 มม. ช่องว่างที่มากเกินไปจะทำให้วัสดุฉีกขาด หากช่องว่างแคบเกินไป ใบมีดจะขัดกันและสึกหรอเร็วขึ้น ซึ่งจะทำให้เกิดเสี้ยนอัดด้วย วิธีการตรวจสอบที่ใช้งานได้จริงคือ: วางกระดาษถ่ายเอกสารบางๆ ระหว่างใบมีดบนและล่างแล้วดึง หากคุณรู้สึกถึงแรงต้านแต่สามารถตัดได้อย่างราบรื่น แสดงว่าอยู่ในตำแหน่งที่เหมาะสมแล้ว
นอกจากนี้ เพลาการวิ่งออกนอกเส้นทางเป็นตัวทำลายความแม่นยำที่ถูกมองข้ามไปใช้เกจวัดระยะเพื่อตรวจวัดการเบี่ยงเบนในแนวรัศมีของเพลาเครื่องมือ จำเป็นต้องทำการปรับเทียบหากค่าเบี่ยงเบนเกิน 0.02 มม. การเคลื่อนที่ในแนวแกนของใบมีดฐาน (ลูกกลิ้งรองรับ) ก็มีความสำคัญเช่นกัน เมื่อเข็มแกว่งเกิน 0.03 มม. ต้องขันฝาครอบตลับลูกปืนให้แน่นขึ้น ความไม่เรียบของขอบที่เกิดขึ้นจากการเคลื่อนที่ส่วนใหญ่เกิดจากใบมีดฐานมากกว่าใบมีดด้านบน
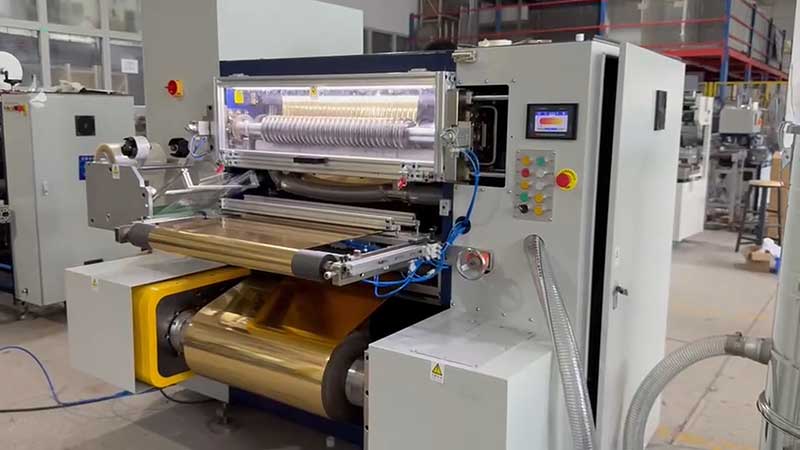
ขั้นตอนที่ 2: หากไม่สามารถรักษาความตึงให้คงที่ได้ ไม่ว่าจะปรับมีดให้แม่นยำแค่ไหนก็ไร้ประโยชน์
การควบคุมแรงตึงที่ไม่เหมาะสมอาจไม่ทำให้เกิดรอยขรุขระที่เห็นได้ชัดเหมือนมีดทื่อ แต่จะทำให้รอยขรุขระ "เกิดขึ้นเป็นระยะ" ซึ่งทำให้การแก้ไขปัญหาทำได้ยากขึ้น หากแรงตึงต่ำเกินไป แถบฟอยล์จะสั่นในบริเวณที่ตัด และใบมีดจะตัดซ้ำๆ เหมือนเลื่อย ทำให้ขอบไม่เรียบ ในทางกลับกัน หากแรงตึงมากเกินไป จะทำให้ฟิล์มฐาน PET ยืดและเสียรูป ทำให้เกิดความเครียดภายในบริเวณรอยตัด และทำให้ขอบแตกง่าย
ช่วงแรงดึงที่แนะนำสำหรับฟอยล์ปั๊มร้อนคือประมาณ 1.5~3 N/mm² แต่กลยุทธ์แรงดึงเรียวสิ่งที่สำคัญยิ่งกว่าคือ เมื่อเส้นผ่านศูนย์กลางการพันเพิ่มขึ้น แรงดึงควรลดลงตามเส้นโค้งที่กำหนดไว้ล่วงหน้า เพื่อหลีกเลี่ยงไม่ให้ชั้นนอกกดทับชั้นใน ซึ่งอาจทำให้เกิดรอยย่นหรือการถ่ายโอนชั้นอะลูมิเนียมได้ โดยทั่วไปแล้ว แรงดึงจะอยู่ที่ระหว่าง 15% ถึง 25% ในทางปฏิบัติ การใช้เครื่องวัดแรงดึงเพื่อวัดแรงดึงบนพื้นผิวของแผ่นฟอยล์ หากความผันผวนถูกควบคุมให้อยู่ภายใน ±0.5N ถือว่าได้มาตรฐาน หากอุปกรณ์มีตัวควบคุมแรงดึงอัตโนมัติ และความเบี่ยงเบนระหว่างค่าที่ตั้งไว้กับค่าป้อนกลับจริงเกิน 10% ให้ตรวจสอบว่าเพลาขยายตัวของอากาศรั่วหรือไม่ หรือเอาต์พุตของเบรกผงแม่เหล็กมีความเสถียรหรือไม่
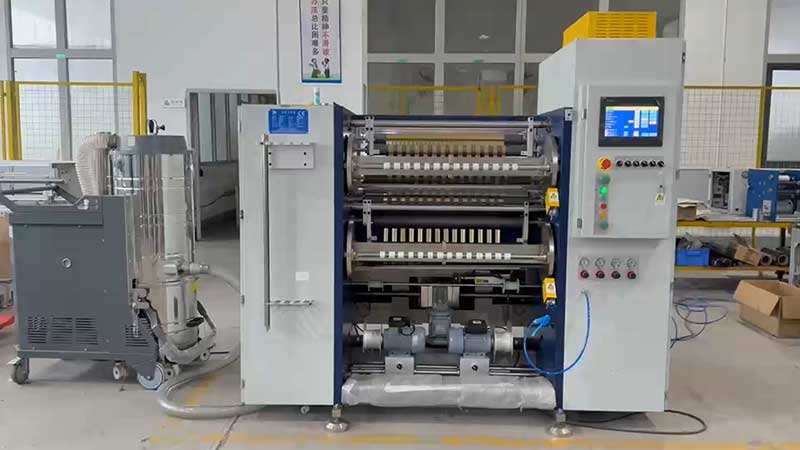
ขั้นตอนที่ 3: ความเสียหายรองจากไฟฟ้าสถิตและเศษฝุ่นมักถูกประเมินต่ำเกินไป
แผ่นฟอยล์ปั๊มร้อนใช้ฟิล์มพลาสติกเป็นวัสดุพื้นฐาน ซึ่งมีคุณสมบัติเป็นฉนวนที่ดี ในระหว่างการตัดด้วยความเร็วสูง ไฟฟ้าสถิตที่เกิดจากแรงเสียดทานสามารถดึงดูดเศษโลหะและผงอลูมิเนียมได้ อนุภาคเหล่านี้จะกดลงบนขอบที่ตัดใหม่ซ้ำๆ ทำให้เกิด "ครีบรอง" ซึ่งเป็นสาเหตุโดยตรงของจุดปั๊มร้อน ที่ความเร็วในการทำงาน 200-400 เมตรต่อนาที ผลกระทบของไฟฟ้าสถิตจะทวีความรุนแรงมากขึ้น
วิธีแก้ปัญหานี้จำเป็นต้องมีการสนับสนุนการใช้งาน: การติดตั้งแบบคงที่แท่งกำจัดหรือหัวฉีดไอออนก่อนและหลังการตัด จะต้องประสานงานกับระบบดูดฝุ่นเป่าขอบเพื่อกำจัดเศษวัสดุออกทันที พร้อมทั้งตรวจสอบให้แน่ใจว่าความต้านทานการต่อลงดินของอุปกรณ์น้อยกว่า 4Ω ขั้นตอนนี้ไม่สิ้นเปลืองค่าใช้จ่าย แต่ผลลัพธ์ในการปรับปรุงรอยขรุขระมักเห็นได้ทันที
ขั้นตอนที่ 4: สร้างนิสัยการตรวจสอบแบบ "ตรวจสอบแบบคงที่ก่อน แล้วค่อยตรวจสอบแบบไดนามิก"
เมื่อไม่สามารถระบุตำแหน่งของปัญหาที่เกิดจากเศษโลหะได้โดยตรง การปฏิบัติตามลำดับขั้นตอนที่กำหนดไว้จะมีประสิทธิภาพมากกว่าการเดาจากประสบการณ์:ขั้นแรก ให้หยุดเครื่องเพื่อตรวจสอบการบิ่นของคมตัด วัดช่องว่างและการซ้อนทับ และทำความสะอาดพื้นผิวของลูกกลิ้งกดและลูกกลิ้งนำทาง จากนั้น เดินเครื่องด้วยความเร็วต่ำโดยไม่มีโหลด โดยใช้เครื่องวัดความคลาดเคลื่อนแบบหน้าปัดเพื่อวัดการเบี่ยงเบนของเพลาเครื่องมือและฐานใบมีด สุดท้าย ใช้เศษฟอยล์ทดสอบการตัด และสังเกตลักษณะหน้าตัดภายใต้แว่นขยาย—หากมีเสี้ยนเกิดขึ้นบ่อยครั้งที่ด้านใดด้านหนึ่ง แสดงว่าใบมีดไม่ขนานกับฐานใบมีด หากมีเสี้ยนเรียบลื่นเหมือนกำมะหยี่ทั้งสองด้าน แสดงว่าใบมีดผ่านกระบวนการทำให้เกิดชั้นฟิล์มป้องกันการกัดกร่อน หรือมุมการตัดแคบเกินไป
สภาพของลูกกลิ้งก็เป็นสิ่งสำคัญที่ควรตรวจสอบเป็นระยะเช่นกัน วัตถุแปลกปลอมหรือความเสียหายบนพื้นผิวลูกกลิ้งอาจทำให้แรงกดไม่สม่ำเสมอ ส่งผลให้ขอบตัดไม่เรียบ ลูกกลิ้งกดควรใช้ยางโพลียูรีเทนที่มีความแข็ง Shore A 60-75 ความแข็งหรือความอ่อนเกินไปอาจทำให้การกระจายแรงกดไม่สมดุล
สรุป
การจัดการขั้นพื้นฐานของครีบที่เกิดจากการตัดในฟอยล์ปั๊มร้อนนั้น เป็นไปตามมาตรฐานในสี่มิติโดยพื้นฐานแล้ว: ความแม่นยำทางเรขาคณิตของเครื่องมือ ความเสถียรของแรงดึง การกำจัดไฟฟ้าสถิต และการจัดแนววัสดุการคาดหวังว่าใบมีดใหม่จะแก้ปัญหาได้ในครั้งเดียว มักจะทำให้พบปัญหาเดิมซ้ำอีกในการผลิตครั้งต่อไป จึงแนะนำให้บันทึกพารามิเตอร์สำหรับการตรวจสอบแต่ละครั้ง เช่น การใช้งานมิเตอร์วัดใบมีด ค่าระยะห่าง การตั้งค่าแรงดึง อัตราส่วนความเรียว เพื่อสร้าง "ตารางพารามิเตอร์การตัด" ของเครื่องจักร เมื่อพบเสี้ยนอีกครั้ง ให้ทำการกำจัดเสี้ยนทีละรายการในบันทึกอ้างอิง ซึ่งจะช่วยให้สามารถค้นหาและแก้ไขข้อผิดพลาดส่วนใหญ่ได้ในเวลาอันสั้น
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






