ฟอยล์ปั๊มร้อนเป็นวัสดุตกแต่งที่มีมูลค่าสูง และกระบวนการตัดฟอยล์นั้นมีความสำคัญอย่างยิ่งในขั้นตอนระหว่างการจัดหาแผ่นฟอยล์หลักและการผลิตงานปั๊มร้อนในขั้นตอนต่อไป หากแผ่นฟอยล์ถูกตัดไม่ดี ไม่ว่าจะเป็นเพราะรอยขรุขระ ขอบเบี่ยงเบน หรือแรงตึงไม่สม่ำเสมอ อาจทำให้เกิด "เศษฟอยล์กระเด็น" ฟอยล์ขาด และสายการผลิตหยุดชะงักทั้งหมดในระหว่างการปั๊มร้อนด้วยความเร็วสูง สำหรับผู้ผลิต โรงพิมพ์ฉลาก และโรงงานบรรจุภัณฑ์ในต่างประเทศที่กำลังมองหาเครื่องตัดฟอยล์ปั๊มร้อน การตัดสินใจนั้นขึ้นอยู่กับมากกว่าแค่ความเร็วหรือราคาที่เสนอ บทความนี้จะอธิบายถึงเกณฑ์ทางเทคนิคที่กำหนดคุณภาพการตัดฟอยล์ รูปแบบความผิดพลาดที่บ่งบอกถึงจุดอ่อนของอุปกรณ์ และจุดประเมินผู้จำหน่ายที่จะช่วยปกป้องการลงทุนของคุณ

เหตุใดคุณภาพการตัดจึงส่งผลต่อผลผลิตของการปั๊มขึ้นรูป
คำกล่าวในวงการอุตสาหกรรมที่ว่า “การปั๊มขึ้นรูปสามส่วน การตัดเจ็ดส่วน” สะท้อนความเป็นจริงที่ผู้ซื้อหลายรายเพิ่งรู้หลังจากติดตั้งเสร็จแล้ว ฟอยล์ปั๊มร้อนโดยทั่วไปมีความหนาตั้งแต่ 4 ถึง 30 ไมโครเมตร ประกอบด้วยฟิล์มฐาน PET ชั้นปลดปล่อย ชั้นสี ชั้นเคลือบอะลูมิเนียม และชั้นกาว ที่ความหนาระดับนี้ วัสดุมีความไวต่อการเปลี่ยนแปลงแรงดึงและการสัมผัสกับใบมีดอย่างมาก
เมื่อการตัดทำให้เกิดเสี้ยนหรือฝุ่นโลหะ ข้อบกพร่องเหล่านั้นจะแพร่กระจายไปยังขั้นตอนต่อไป ในระหว่างการปั๊มร้อนความเร็วสูง เสี้ยนอาจทำให้การถ่ายโอนไม่สมบูรณ์ ในขณะที่ฝุ่นฟอยล์จะปนเปื้อนแม่พิมพ์และทำให้ต้องหยุดทำความสะอาดโดยไม่คาดคิด การเบี่ยงเบนของขอบ—ซึ่งลูกกลิ้งตัดมีลักษณะเป็น "หอคอย" หรือ "ระฆัง"—นำไปสู่การไม่ตรงแนวในระบบป้อนอัตโนมัติ ทำให้สิ้นเปลืองวัสดุและลดความแม่นยำในการจัดตำแหน่ง สำหรับโรงงานที่ผลิตบรรจุภัณฑ์หรูหรา ฉลากยาสูบ หรือโฮโลแกรมรักษาความปลอดภัย ซึ่งอาจต้องมีความคลาดเคลื่อนของความกว้างภายใน ±0.1 มม. เครื่องตัดจึงกลายเป็นเครื่องมือสำคัญที่เพิ่มผลผลิตมากกว่าเครื่องจักรเสริม

พารามิเตอร์หลักที่แยกแยะเครื่องที่มีประสิทธิภาพออกจากเครื่องที่ถูกบุกรุก
ความแม่นยำในการตัดและคุณภาพของขอบ
ตัวเลขความแม่นยำของแผ่นพับแบบคงที่นั้นมีความหมายน้อยหากปราศจากการตรวจสอบแบบไดนามิก เครื่องตัดที่ระบุความแม่นยำไว้ที่ ±0.1 มม. ต้องรักษาค่าความคลาดเคลื่อนนั้นไว้ได้ในระหว่างการเร่งความเร็ว การลดความเร็ว และการเปลี่ยนม้วนกระดาษ พื้นฐานทางกลสองประการที่สำคัญที่สุดคือ การเบี่ยงเบนรัศมีของเพลาใบมีด ซึ่งควรควบคุมให้อยู่ภายใน 0.02 มม. และการตอบสนองของตัวนำเว็บ ซึ่งเซ็นเซอร์อัลตราโซนิกมีประสิทธิภาพเหนือกว่าเซ็นเซอร์แบบโฟโตอิเล็กทริกบนฟอยล์สะท้อนแสงหรือโฮโลแกรม
สำหรับคุณภาพของขอบชิ้นงาน วิธีการตัดนั้นมีความสำคัญอย่างยิ่ง การตัดแบบโรตารี่ชีท (ซึ่งใบมีดวงกลมด้านบนและด้านล่างซ้อนทับกันและหมุนเหมือนกรรไกร) ยังคงเป็นมาตรฐานสำหรับการตัดฟอยล์ร้อน ส่วนการตัดแบบใบมีดแบน (flat-blade crush cutting) มักจะทำให้เกิดรอยกดทับและทำให้ใบมีดบิ่นเร็วขึ้นเมื่อตัดผ่านชั้นอลูมิเนียม ทำให้เหมาะสำหรับฟอยล์ที่หนาหรือชุดทดลองขนาดเล็กมากเท่านั้น เมื่อเลือกใช้ระบบโรตารี่ชีท ควรตรวจสอบให้แน่ใจว่าระยะห่างด้านข้างระหว่างใบมีดตั้งไว้ที่ประมาณ 5–10% ของความหนาของฟอยล์ โดยทั่วไปคือ 0.02–0.05 มม. และวัสดุของใบมีดเป็นคาร์ไบด์หรือเคลือบเพชรแทนที่จะเป็นเหล็กกล้าคาร์บอนธรรมดา
การควบคุมแรงตึง: ข้อกำหนดที่ไม่สามารถต่อรองได้
ฟิล์มฐาน PET หนา 12 ไมโครเมตรนั้นบางกว่าเส้นผมมนุษย์ แรงดึงที่มากเกินไปเล็กน้อยจะทำให้ฟิล์มยืดออก ในทางกลับกัน แรงดึงที่น้อยเกินไปจะทำให้เกิดรอยย่นและการเคลื่อนตัวไปด้านข้าง ระบบเบรกแบบวงเปิดหรือแบบอนุภาคแม่เหล็กตอบสนองช้าเกินไปเมื่อความเร็วเปลี่ยนแปลง ทำให้ได้ม้วนฟิล์มที่แน่นด้านในและหลวมด้านนอก ในทางตรงกันข้าม การควบคุมแรงดึงแบบเซอร์โววงปิดจะปรับแบบเรียลไทม์ด้วยการตอบสนองระดับมิลลิวินาที ทำให้ความผันผวนของแรงดึงอยู่ภายใน ±0.5 นิวตันในระบบที่ได้รับการออกแบบมาอย่างดี
สิ่งที่สำคัญไม่แพ้กันคือแรงดึงแบบเรียว เมื่อเส้นผ่านศูนย์กลางการม้วนเพิ่มขึ้น แรงดึงคงที่บีบอัดชั้นด้านใน ทำให้เสี่ยงต่อการถ่ายโอนกาวหรือการอุดตัน ฟังก์ชันแรงดึงแบบเรียวจะลดแรงดึงตามเส้นโค้งที่ตั้งไว้ล่วงหน้า ซึ่งโดยทั่วไปจะลดลง 15% ถึง 25% เพื่อให้ม้วนที่เสร็จแล้วยังคงม้วนอย่างสม่ำเสมอจากแกนกลางถึงพื้นผิว ข้อมูลภาคสนามที่ผู้ผลิตอุปกรณ์อ้างถึงชี้ให้เห็นว่าคุณสมบัติเพียงอย่างเดียวนี้สามารถลดเศษวัสดุที่เกิดจากการคลาดเคลื่อนของขอบได้ 40% ถึง 60% สำหรับการตัดแคบหลายเลน เพลาเลื่อนที่มีการปรับสถานีอิสระจะป้องกันไม่ให้แถบแต่ละแถบม้วนด้วยแรงดึงที่แตกต่างกันเนื่องจากความหนาที่แตกต่างกันเล็กน้อย
การจัดอันดับความเร็วและความเป็นจริงของการผลิตในปริมาณน้อย
ความเร็วที่ระบุไว้ในเอกสารข้อมูลจำเพาะของเครื่องจักรหลายฉบับอยู่ที่ 300–500 เมตร/นาที แต่ความเร็วในการทำงานที่เสถียรภายใต้สภาวะการผลิตต่างหากที่สำคัญ การทำงานด้วยความเร็วสูงต้องการความแข็งแกร่ง การตอบสนองต่อแรงดึง และความแม่นยำในการนำทางของวัสดุที่มากขึ้นอย่างมาก เครื่องจักรที่ใช้งานเกินขีดจำกัดความเสถียรจะทำให้เกิดการหยุดทำงานบ่อยครั้งและมีของเสีย สำหรับผู้ผลิตที่เผชิญกับความเป็นจริงของตลาดในปี 2026 ซึ่งข้อกำหนดของคำสั่งซื้อเพิ่มขึ้นหลายเท่าและขนาดของชุดการผลิตลดลงเหลือเพียงหลักร้อยหรือแม้แต่หลักสิบเมตร ความเร็วในการเปลี่ยนคำสั่งซื้อจึงควรมีความสำคัญเท่าเทียมกับปริมาณงานสูงสุด หากการเปลี่ยนแปลงข้อกำหนดต้องใช้เวลาหยุดทำงานมากกว่าครึ่งชั่วโมง คำสั่งซื้อชุดเล็กจะไม่สามารถสร้างกำไรได้ไม่ว่าเครื่องจักรจะทำงานเร็วแค่ไหนก็ตามในขณะที่กำลังทำงานอยู่

รูปแบบความผิดปกติที่บ่งชี้ถึงจุดอ่อนของอุปกรณ์
ข้อบกพร่องที่พบบ่อยที่สุดสามประการของเครื่องตัดแผ่นฟอยล์ ได้แก่ ครีบคม การเบี่ยงเบนของขอบ และการแตกหักของแผ่นฟอยล์ ไม่ได้เกิดขึ้นโดยบังเอิญ แต่เป็นไปตามลำดับที่คาดการณ์ได้ ซึ่งชี้ตรงไปยังข้อบกพร่องในการออกแบบหรือการบำรุงรักษา
หนามโดยส่วนใหญ่แล้ว สาเหตุหลักมักมาจากสภาพของใบมีด: ขอบที่สึกหรอหรือบิ่นจะทำให้เกิดการฉีกขาดแทนที่จะตัด ส่งผลให้เกิดข้อบกพร่องเป็นเส้นใย แต่ความไม่เสถียรของแรงตึง การสะสมของไฟฟ้าสถิต และลูกกลิ้งที่ปนเปื้อนก็มีส่วนทำให้เกิดปัญหาเช่นกัน ฟอยล์ที่ใช้ในการปั๊มร้อนจะเกิดไฟฟ้าสถิตได้ง่ายในระหว่างการเสียดสีด้วยความเร็วสูง หากไม่มีแท่งกำจัดไฟฟ้าสถิตที่ต่อลงดินหรือหัวฉีดลมไอออนไนซ์ที่ติดตั้งไว้ก่อนและหลังใบมีด ผงฟอยล์จะเกาะติดกับขอบและก่อให้เกิดสิ่งที่ผู้ปฏิบัติงานมองเห็นเป็นเสี้ยน
การเบี่ยงเบนของขอบโดยทั่วไป การตรวจสอบจะเริ่มต้นด้วยเซ็นเซอร์นำทางเว็บ ฝุ่นหรือเศษฟอยล์บนหัววัดอัลตราโซนิกหรือโฟโตอิเล็กทริกจะทำให้เกิด "การบอด" และระบบแก้ไขจะสูญเสียจุดอ้างอิง ความขนานของลูกกลิ้งนำทาง (ค่าความคลาดเคลื่อนควรอยู่ที่ ≤0.2 มม./เมตร) และระยะห่างตามแนวแกนของเพลาใบมีด (≤0.03 มม.) เป็นการตรวจสอบทางกลขั้นที่สอง เครื่องตัดที่เบี่ยงเบนหลังจากใช้งานไปเพียงไม่กี่ชั่วโมง แสดงว่าโครงสร้างการตรวจจับและการแก้ไขของเครื่องนั้นไม่ได้ปิดผนึกให้สนิทกับสภาพแวดล้อมการทำงาน
การแตกของฟอยล์มันทำงานด้วยตรรกะที่แตกต่างออกไป ใบมีดที่ทื่อแล้วจะไม่สามารถตัดได้อีกต่อไป แต่จะฉีกขาด ทำให้เกิดรอยแตกเล็กๆ ที่ขอบ ซึ่งจะขยายตัวภายใต้แรงดึงจนกระทั่งแผ่นวัสดุขาดออกจากกัน ต้องรักษาระยะซ้อนทับระหว่างใบมีดบนและล่าง ซึ่งโดยปกติอยู่ที่ 0.05–0.1 มม. แรงกดที่มากเกินไปหรือน้อยเกินไปจะเร่งการแตกหัก ตลับลูกปืนนำทางที่ฝืดหรือพื้นผิวลูกกลิ้งที่มีคราบกาวสะสมจะทำให้เกิดแรงดึงเฉพาะจุดที่ทำให้แผ่นฟอยล์บางๆ ขาดได้
การประเมินผู้จำหน่าย นอกเหนือจากเอกสารข้อมูลจำเพาะ
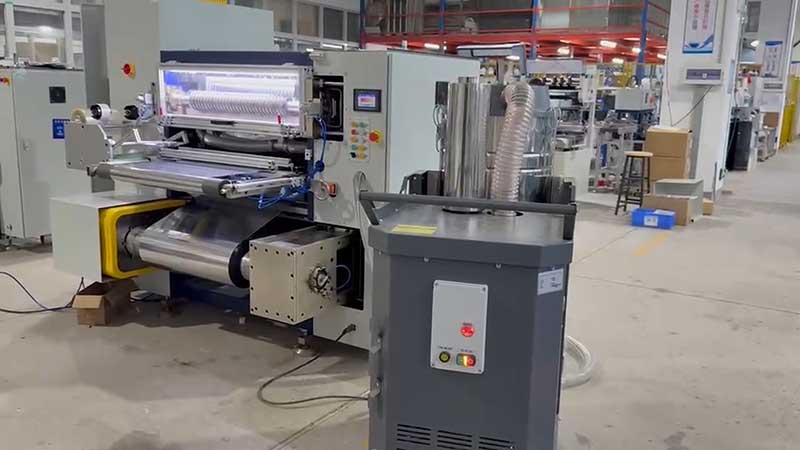
เครื่องตัดฟอยล์ปั๊มร้อนไม่ใช่สินค้าที่หาซื้อได้ทั่วไป พารามิเตอร์ที่ระบุไว้เหมือนกันอาจให้คุณภาพการผลิตที่แตกต่างกันอย่างมาก และความรู้ด้านการใช้งานของผู้จำหน่ายมักมีความสำคัญพอๆ กับตัวเครื่องจักรเอง
เรียกร้องให้มีการทดลองวัสดุนำแผ่นฟอยล์ที่บางที่สุดและไวต่อการสัมผัสที่สุดของคุณ—เช่น แผ่นฟอยล์สำหรับเลเซอร์หรือแผ่นฟอยล์โฮโลแกรมหากคุณใช้—ไปที่โรงงานของผู้จำหน่าย หรือขอทดลองใช้แบบวิดีโอด้วยวัสดุของคุณ วัดความเบี่ยงเบนของความกว้างด้วยเวอร์เนียร์คาลิเปอร์ในหลายจุดตลอดความยาวอย่างน้อย 500 เมตร และตรวจสอบพื้นผิวด้านปลายด้วยแว่นขยายเพื่อหาเสี้ยนและการจัดเรียงชั้น ตัวเลข "ความแม่นยำ" แบบคงที่จากโบรชัวร์นั้นใช้ไม่ได้กับวัสดุจริง
ตรวจสอบโครงสร้างแรงดึงสอบถามให้แน่ชัดว่าระบบใช้การควบคุมเซอร์โวแบบวงปิดหรือแบบวงเปิด ขอทราบช่วงการปรับความตึงของเรียว และยืนยันว่าสถานีการกรอแต่ละจุดบนเพลาเลื่อนสามารถปรับได้อย่างอิสระ ผู้จำหน่ายที่ไม่สามารถอธิบายรายละเอียดเหล่านี้ในเชิงการใช้งานได้นั้น มีแนวโน้มที่จะประกอบชิ้นส่วนมากกว่าออกแบบทางวิศวกรรม
ประเมินความเป็นจริงของการบริการและอะไหล่ใบมีด ลูกกลิ้งนำทาง และเซ็นเซอร์วัดแรงตึง เป็นชิ้นส่วนสิ้นเปลืองหรือชิ้นส่วนสึกหรอ โปรดตรวจสอบระยะเวลารอคอยสำหรับใบมีดทดแทน ว่าผู้จำหน่ายมีสินค้าในสต็อกในภูมิภาคหรือไม่ และมีเอกสารทางเทคนิคและการสนับสนุนทางไกลในภาษาของคุณหรือไม่ สำหรับผู้ซื้อในเอเชียตะวันออกเฉียงใต้ ตะวันออกกลาง หรือละตินอเมริกา การมีศูนย์บริการในพื้นที่หรือพันธมิตรในภูมิภาคที่ตอบสนองได้ดี อาจหมายถึงความแตกต่างระหว่างการหยุดทำงานเพียงวันเดียวกับการรอคอยเป็นเดือน
การเลือกเครื่องจักรให้เหมาะสมกับความเป็นจริงในการผลิตของคุณ
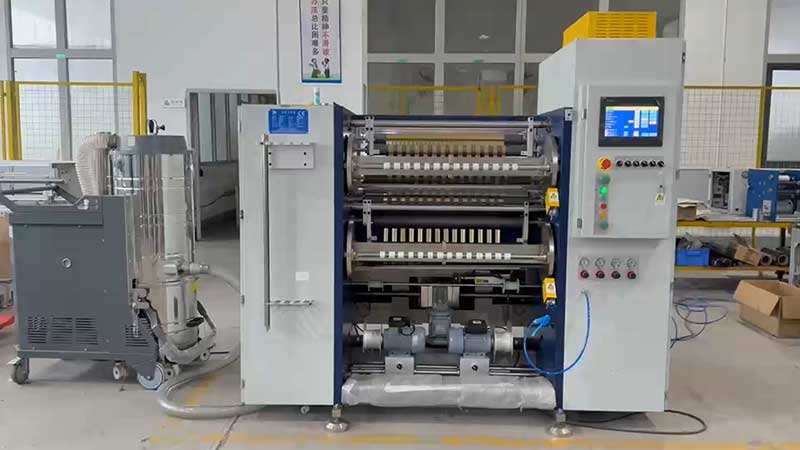
ก่อนขอใบเสนอราคา โปรดระบุตัวแปรภายในสามประการที่จะช่วยคัดกรองตัวเลือกได้อย่างรวดเร็ว
ส่วนผสมของวัสดุแผ่นฟอยล์ทองคำธรรมดา แผ่นฟอยล์เลเซอร์ และแผ่นฟอยล์สี มีพฤติกรรมที่แตกต่างกันในบริเวณการตัด แผ่นฟอยล์เลเซอร์และแผ่นฟอยล์โฮโลแกรมมีโครงสร้างเป็นโลหะหรือเป็นตะแกรง ซึ่งการสั่นสะเทือนขนาดเล็กสามารถทำให้เกิดรอยขีดข่วนได้ ชั้นผิวของแผ่นฟอยล์เหล่านี้จึงต้องการใบมีดที่แข็งกว่าและลูกกลิ้งนำทางที่ผ่านการปรับสภาพพื้นผิว หากผลิตภัณฑ์ของคุณมีวัสดุที่บอบบางเหล่านี้ ควรเลือกเครื่องจักรที่มีประสบการณ์ในการใช้งานในกลุ่มผลิตภัณฑ์นั้นๆ
ความกว้างและลักษณะของชุดการผลิตโดยทั่วไปแล้ว ความกว้างของม้วนกระดาษหลักจะอยู่ระหว่าง 400 ถึง 1400 มม. และความกว้างของการตัดสำเร็จอาจลดลงเหลือ 20 มม. สำหรับการใช้งานกับฉลากบุหรี่หรือสุรา หากคำสั่งซื้อของคุณมีแนวโน้มไปสู่ความกว้างที่แคบลงและจำนวนชุดที่น้อยลง ความสะดวกในการเปลี่ยนงานและความเสถียรที่ความเร็วต่ำจะมีความสำคัญมากกว่าความเร็วสูงสุด 400 เมตร/นาที ซึ่งคุณแทบจะไม่ถึงเลย
ระบบอัตโนมัติปลายน้ำม้วนตัดจะสามารถป้อนเข้าเครื่องปั๊มขึ้นรูปด้วยมือหรือสายการผลิตอัตโนมัติความเร็วสูงที่มีช่วงการลงทะเบียนที่แคบได้หรือไม่? แบบหลังต้องการความคลาดเคลื่อนของความกว้างที่แคบกว่า ขอบที่เรียบกว่า และความหนาแน่นของการม้วนที่สม่ำเสมอกว่า โปรดแจ้งเรื่องนี้ให้ผู้จำหน่ายทราบ เครื่องจักรที่กำหนดค่าไว้สำหรับการตัดแบบทั่วไปอาจต้องมีการปรับปรุงข้อกำหนดในส่วนของแรงดึงและส่วนนำทางเพื่อให้ตรงตามข้อกำหนดการป้อนอัตโนมัติ
บทสรุป
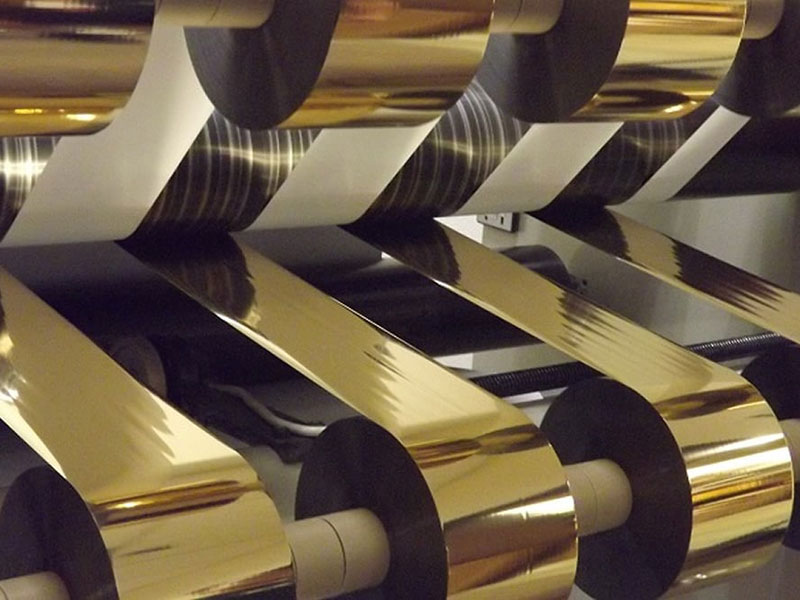
การเลือกเครื่องตัดฟอยล์ปั๊มร้อนนั้นเป็นเรื่องของการจับคู่ความแม่นยำทางกลกับความละเอียดอ่อนของวัสดุ พารามิเตอร์ที่สำคัญ—แรงดึงแบบวงปิด รูปทรงการตัดแบบหมุน ความคลาดเคลื่อนของความกว้างแบบไดนามิก และความเร็วในการเปลี่ยนชิ้นงาน—ไม่ใช่พารามิเตอร์ที่มักถูกพิจารณาจากใบเสนอราคาราคาถูก สำหรับผู้ซื้อในต่างประเทศ วิธีที่น่าเชื่อถือที่สุดคือการทดสอบด้วยวัสดุของตนเอง ตรวจสอบแรงดึงและโครงสร้างการนำทางอย่างละเอียด แทนที่จะยอมรับความเร็วที่ระบุไว้ และประเมินความสามารถในการสนับสนุนในภูมิภาคของผู้จำหน่ายด้วยความเข้มงวดเช่นเดียวกับข้อกำหนดของเครื่องจักร เครื่องตัดที่รักษาความเสถียรของความตึง ±0.1 มม. และ ±0.5 นิวตัน ตลอดทั้งกะการทำงาน จะคุ้มค่ากับราคาที่สูงกว่าหลายเท่าตัว ด้วยการลดของเสียจากฟอยล์และทำให้การปั๊มขึ้นรูปไม่สะดุด
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






