เครื่องตัดฟอยล์สำหรับงานปั๊มร้อนนั้นอยู่ในสถานะที่ค่อนข้างลำบากมานานแล้ว กล่าวคือ มันเป็นขั้นตอนเตรียมการที่ขาดไม่ได้ในงานปั๊มร้อน แต่กลับไม่ค่อยได้รับความสนใจในการอภิปรายทางเทคนิคมากนัก เป็นเวลานานแล้วที่ความคาดหวังของอุตสาหกรรมต่อเครื่องตัดฟอยล์ยังคงอยู่ที่ระดับ "ตัดตรงและม้วนอย่างเรียบร้อย" อย่างไรก็ตาม เมื่อความหนาของฟอยล์เข้าใกล้ขีดจำกัดทางกายภาพ การแบ่งส่วนคำสั่งซื้อกลายเป็นเรื่องปกติ และแรงกดดันด้านต้นทุนวัสดุยังคงเพิ่มสูงขึ้น เนื้อหาทางเทคนิคของกระบวนการตัดฟอยล์จึงได้รับการพิจารณาใหม่ เครื่องตัดฟอยล์ไม่ได้เป็นเพียง "ส่วนสนับสนุน" ในสายการผลิตปั๊มร้อนอีกต่อไป แต่กำลังกลายเป็นจุดสำคัญที่กำหนดการใช้ประโยชน์จากวัสดุและความเสถียรของคุณภาพ
ในอีกไม่กี่ปีข้างหน้า ทิศทางการพัฒนาของเครื่องตัดฟอยล์ปั๊มร้อนจะชี้ไปในสามทิศทางอย่างชัดเจน:ตัวชี้วัดความแม่นยำจะเปลี่ยนจากระดับมหภาคไปสู่ระดับจุลภาค ตรรกะการควบคุมจะเปลี่ยนจากประสบการณ์ไปสู่การใช้อัลกอริทึม และบทบาทของอุปกรณ์จะเปลี่ยนจากส่วนที่แยกโดดเดี่ยวไปสู่ส่วนที่เป็นจุดเชื่อมต่อ

ความแม่นยำ: มีเกณฑ์ที่ชัดเจนตั้งแต่ "ระดับเส้นไหม" ไปจนถึง "ระดับไมครอน"
ความหนาของฟอยล์ปั๊มร้อนโดยทั่วไปอยู่ระหว่าง 4 ไมโครเมตรถึง 30 ไมโครเมตร โดยมีฟิล์มฐานเป็น PET และพื้นผิวถูกเคลือบด้วยชั้นปลดปล่อย ชั้นสี ชั้นเคลือบอะลูมิเนียม และชั้นกาว โครงสร้างคอมโพสิตหลายชั้นนี้มีความไวต่อแรงทางกลอย่างมาก หากแรงดึงสูงเกินไปเล็กน้อย วัสดุจะยืดและเสียรูป และชั้นเคลือบจะแตก หากแรงดึงน้อยเกินไป การม้วนจะหลวม และปลายไม่เรียบ อุปกรณ์ตัดแบบดั้งเดิมมีระดับความคลาดเคลื่อน ± 0.5 มิลลิเมตร ซึ่งแทบจะไม่สามารถรองรับสถานการณ์การปั๊มร้อนบรรจุภัณฑ์ทั่วไปได้ อย่างไรก็ตาม สำหรับคำสั่งซื้อที่มีมูลค่าเพิ่มสูง เช่น การปั๊มร้อนเพื่อกำหนดตำแหน่งแบบโฮโลแกรมและการปั๊มร้อนเส้นละเอียด ความคลาดเคลื่อน 0.1 มิลลิเมตรก็เพียงพอที่จะทำให้ไมโครแพทเทิร์นป้องกันการปลอมแปลงเบลอและไม่สมบูรณ์
มาตรฐานหลักสำหรับปี 2026 ได้ผลักดันความแม่นยำในการตัดให้สูงขึ้นถึง ±0.03 มม. โดยอุปกรณ์ระดับสูงบางรุ่นสามารถทำได้ถึง ±0.01 มม. ถึง ±0.02 มม. เบื้องหลังความก้าวหน้านี้คือการพัฒนาควบคู่กันไปของระบบควบคุมแรงตึงเซอร์โวแบบวงปิดเต็มรูปแบบ ใบมีดกลมคาร์ไบด์ และเพลาเครื่องมือที่มีความแข็งแรงสูง การเบี่ยงเบนของใบมีดถูกควบคุมให้อยู่ภายใน 0.005 มม. ความเรียบของการตัดถึง Ra≤0.4μm วิธีการตัดเปลี่ยนจาก "การฉีก" เป็น "การเฉือน" อย่างแท้จริง และเศษโลหะและฝุ่นละอองถูกกำจัดออกไปในระดับกายภาพ สำหรับงานที่ต้องการความแม่นยำสูงในการปั๊มฟอยล์ เช่น ซองบุหรี่ ฉลากสุรา และบรรจุภัณฑ์เครื่องสำอาง การตัดระดับไมครอนกำลังเปลี่ยนจาก "ข้อดี" ไปเป็น "ข้อกำหนดเบื้องต้น"

อัลกอริทึม: เมื่อเครื่องตัดเริ่ม "คิด"
การปรับปรุงความแม่นยำช่วยแก้ปัญหาเรื่อง "การตัดที่ดี" ในขณะที่อัลกอริทึมจะพิจารณาว่า "การตัดนั้นคุ้มค่าหรือไม่" ฟอยล์ปั๊มร้อนเป็นวัสดุที่มีมูลค่าเพิ่มสูงโดยทั่วไป การลดการสูญเสียวัสดุทุกๆ หนึ่งเปอร์เซ็นต์จะส่งผลให้ประหยัดต้นทุนได้จริง
การจัดวางเครื่องมือแบบดั้งเดิมอาศัยประสบการณ์ของช่างฝีมือผู้เชี่ยวชาญ โดยมักเว้นระยะเผื่อไว้มากเพื่อให้มั่นใจในคุณภาพของผลิตภัณฑ์สำเร็จรูป และอัตราการใช้ประโยชน์จากวัสดุจะอยู่ที่ระหว่าง 85% ถึง 90% การนำอัลกอริทึมการจัดวางเครื่องมือด้วย AI มาใช้กำลังเปลี่ยนแปลงสถานการณ์นี้ ระบบจะแก้ปัญหาการตัดที่เหมาะสมที่สุดโดยอัตโนมัติโดยพิจารณาจากความกว้างของม้วนหลักและข้อกำหนดของคำสั่งซื้อ ยกตัวอย่างเช่น ม้วนเดิมที่มีความกว้าง 1500 มม. อัลกอริทึมสามารถสร้างแผนการตัด "แถบ 10 มม. × 100 + แถบ 5 มม. × 100" โดยเหลือวัสดุขอบเพียง 2 มม. ทำให้อัตราการใช้ประโยชน์เพิ่มขึ้นเป็นมากกว่า 98% ในขณะเดียวกัน ระบบวิชั่นของเครื่องจักรจะตรวจจับรอยขีดข่วน ฟองอากาศ และการชุบที่ไม่สม่ำเสมอบนพื้นผิวฟอยล์ด้วยความแม่นยำมากกว่า 99.5% หลีกเลี่ยงตำแหน่งที่มีข้อบกพร่องระหว่างการตัดอย่างมีประสิทธิภาพเพื่อป้องกันไม่ให้ข้อบกพร่องติดอยู่ในม้วนสำเร็จรูป การบูรณาการการหลีกเลี่ยงข้อบกพร่อง การเพิ่มประสิทธิภาพการจัดวางเครื่องมือ และการบำรุงรักษาเชิงคาดการณ์ โรงงานแปรรูปขนาดกลางสามารถประหยัดค่าใช้จ่ายด้านวัสดุได้มากกว่า 750,000 หยวนต่อปี
การเปลี่ยนแปลงที่ลึกซึ้งกว่านั้นเกิดขึ้นในระดับสถาปัตยกรรมควบคุม การควบคุมแรงตึงแบบ PID แบบดั้งเดิมจะเกิดความล่าช้าในการตอบสนองต่อการทำงานที่ความเร็วสูงถึง 500 เมตร/นาที ทำให้ยากที่จะตอบสนองต่อคุณลักษณะที่ละเอียดอ่อนของฟอยล์ปั๊มร้อน การประมวลผลแบบ Edge computing จะกระจายพลังการประมวลผลไปยังฝั่งอุปกรณ์ ร่วมกับมอเตอร์แรงบิดแบบขับตรงและสถาปัตยกรรมควบคุมแบบ "feedforward + dual closed-loop" ทำให้ความล่าช้าจากคำสั่งปรับแรงตึงไปจนถึงเอาต์พุตแรงบิดลดลงเหลือภายใน 5 มิลลิวินาที ทำให้ความผันผวนของแรงตึงมีเสถียรภาพภายใน ±0.5% ซึ่งหมายความว่าเครื่องตัดฟอยล์จะไม่ใช่เครื่องจักรที่ทำตามคำสั่งตัดแบบ passively อีกต่อไป แต่ได้กลายเป็นสิ่งมีชีวิตอัจฉริยะที่มีการรับรู้แบบเรียลไทม์และความสามารถในการตัดสินใจแบบไดนามิก
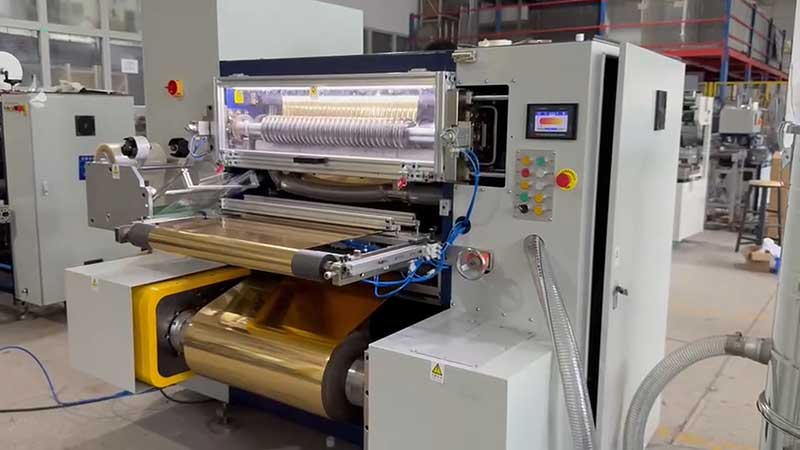
ความยืดหยุ่น: คำสั่งซื้อที่กระจัดกระจายกำลังผลักดันให้เกิดการเปลี่ยนแปลงครั้งใหญ่
โครงสร้างความต้องการปลายทางสำหรับฟอยล์ปั๊มร้อนกำลังเปลี่ยนแปลงไปอย่างมาก คำสั่งซื้อจำนวนมากแบบดั้งเดิมสำหรับซองบุหรี่และฉลากสุรายังคงมีอยู่ แต่การปั๊มร้อนข้อความขนาดเล็กบนบรรจุภัณฑ์หรูหรา การปั๊มสั้น ๆ บนผลิตภัณฑ์รุ่นลิมิเต็ด และการปรับแต่งฉลากส่วนบุคคลในปริมาณน้อย กำลังผลักดันข้อกำหนดการสั่งซื้อจากเพียงไม่กี่ชิ้นเป็นหลักสิบ โดยความยาวของแต่ละชุดการผลิตลดลงอย่างมากจากหลักหมื่นเมตรเหลือเพียงหลักร้อยหรือแม้แต่หลักสิบเมตร
สิ่งนี้ทำให้เครื่องตัดฟอยล์ต้องปรับความเร็วในการเปลี่ยนคำสั่งอย่างมาก หากการเปลี่ยนแปลงข้อกำหนดแต่ละครั้งต้องใช้เวลาหยุดทำงานครึ่งชั่วโมงเพื่อแก้ไขข้อผิดพลาด กำไรจากคำสั่งซื้อจำนวนน้อยจะหายไปอย่างสิ้นเชิง ระบบวางตำแหน่งเครื่องมืออัตโนมัติใช้มอเตอร์เซอร์โวในการขับเคลื่อนตัวจับยึดเครื่องมือเพื่อการวางตำแหน่งอัตโนมัติ ลดเวลาในการเปลี่ยนคำสั่งเหลือต่ำกว่า 5 นาที ในขณะเดียวกันก็หลีกเลี่ยงการจัดตำแหน่งผิดพลาดด้วยตนเอง การจัดการสูตรพารามิเตอร์การผลิตช่วยให้ผู้ปฏิบัติงานสามารถตั้งค่าล่วงหน้าและเรียกใช้พารามิเตอร์แรงตึง ความเร็ว และการบีบอัดของใบมีดได้ด้วยการคลิกเพียงครั้งเดียว สำหรับฟอยล์ที่มีวัสดุ ความกว้าง และความหนาต่างกัน เปลี่ยนประสบการณ์การปรับแต่งเครื่องจักรจาก "ความจำของกล้ามเนื้อของช่างฝีมือ" ให้กลายเป็นสินทรัพย์ดิจิทัลที่สามารถทำซ้ำและสืบทอดได้ ความยืดหยุ่นจึงไม่ใช่แค่โบนัสอีกต่อไป แต่เป็นทักษะพื้นฐานสำหรับอุปกรณ์ที่จะอยู่รอดในตลาดที่แตกแยก
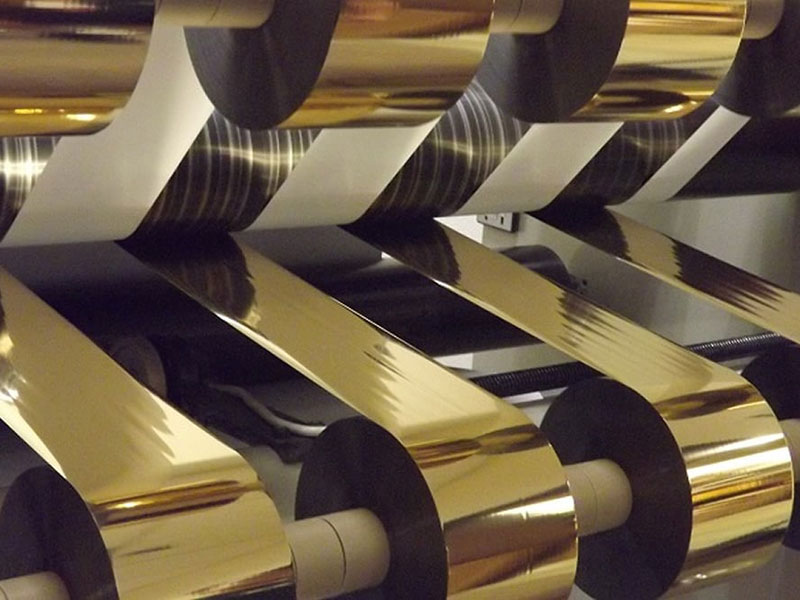
การเชื่อมต่อ: เครื่องตัดแผ่นโลหะไม่ได้เป็นแหล่งข้อมูลที่แยกส่วนอีกต่อไป
ในบริบทของโรงงานอัจฉริยะ ตำแหน่งของเครื่องตัดแผ่นโลหะกำลังได้รับการกำหนดใหม่ ในอดีต เครื่องตัดแผ่นโลหะเป็นเพียงอุปกรณ์ประมวลผลที่แยกตัวออกมา โดยข้อมูลการผลิตจะถูกบันทึกด้วยตนเอง และสถานะของอุปกรณ์จะถูกตรวจสอบโดยการตรวจสอบ ในอนาคต เครื่องตัดแผ่นโลหะจำเป็นต้องกลายเป็นส่วนสำคัญในกระแสข้อมูลของสายการผลิต
อุปกรณ์ที่รองรับโปรโตคอล OPC UA หรือ MQTT สามารถอัปโหลดความคืบหน้าการผลิต บันทึกการแจ้งเตือน และข้อมูลการใช้พลังงานแบบเรียลไทม์ไปยังระบบ MES หรือ ERP ได้ การบำรุงรักษาเชิงคาดการณ์จะตรวจสอบการสึกหรอของเครื่องมือและสถานะของแบริ่งอย่างต่อเนื่องผ่านเซ็นเซอร์การสั่นสะเทือน กระแสไฟฟ้า และอุณหภูมิ โดยจะแจ้งเตือนการบำรุงรักษาก่อนที่จะเกิดข้อผิดพลาด เพื่อป้องกันการหยุดทำงานโดยไม่คาดคิด สำหรับองค์กรที่ดำเนินการแปรรูปด้วยการปั๊มร้อน นั่นหมายความว่ากระบวนการตัดสามารถปรับให้สอดคล้องกับการใช้งานจริงของเครื่องปั๊มร้อนในขั้นตอนถัดไป ลดปริมาณสินค้าคงคลังระหว่างทาง นอกจากนี้ยังหมายความว่าสามารถตรวจสอบประวัติการประมวลผลทั้งหมดของม้วนฟอยล์สำเร็จรูปแต่ละม้วนได้ ซึ่งเป็นข้อมูลสนับสนุนสำหรับการวิเคราะห์ความผิดปกติของคุณภาพ เครื่องตัดได้เปลี่ยนจาก "จุดสิ้นสุดของการดำเนินการ" ไปเป็น "แหล่งข้อมูล" ซึ่งขยายขอบเขตคุณค่าของมันอย่างมาก
บทสรุป
วิวัฒนาการของเครื่องตัดฟอยล์ปั๊มร้อนสะท้อนให้เห็นถึงรูปแบบทั่วไปในสาขาการผลิตชิ้นส่วนที่มีความแม่นยำสูงทั้งหมด นั่นคือ เมื่อต้นทุนวัสดุสูงพอ ความต้องการความแม่นยำเข้มงวดพอ และโครงสร้างคำสั่งซื้อกระจัดกระจายมากพอ กระบวนการใดๆ ที่เคยถูกมองว่าเป็น "ส่วนเสริม" จะถูกผลักดันไปสู่แนวหน้าของการยกระดับเทคโนโลยี ความแม่นยำระดับไมครอนช่วยแก้ปัญหาเรื่องคุณภาพขั้นพื้นฐาน อัลกอริทึม AI และการประมวลผลแบบเอดจ์ช่วยแก้ปัญหาเรื่องต้นทุนสูงสุด และการเปลี่ยนแปลงคำสั่งซื้อที่ยืดหยุ่นและการเชื่อมต่อข้อมูลช่วยแก้ปัญหาเรื่องความสามารถในการปรับตัวของตลาด
เครื่องตัดแผ่นโลหะในอนาคตจะไม่ใช่จุดขายเพียงอย่างเดียวของ "ความเร็วที่สูงขึ้น" สิ่งที่สำคัญอย่างแท้จริงคือว่ามันสามารถรักษาความผันผวนของแรงตึงให้อยู่ภายใน ±0.5% ที่ความเร็ว 500 เมตร/นาทีได้หรือไม่ สามารถลดเวลาหยุดทำงานระหว่างการเปลี่ยนคำสั่งซื้อให้เหลือเพียงเวลาเท่ากับการดื่มกาแฟหนึ่งแก้วได้หรือไม่ และสามารถติดตามทิศทางของทุกมิลลิเมตรได้อย่างแม่นยำก่อนที่จะตัดม้วนหลักได้หรือไม่การตัดอย่างแม่นยำคือหัวใจสำคัญ การคำนวณอย่างรอบคอบคือปราการด่านสุดท้าย
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






