ในภาพรวมของการบรรจุภัณฑ์และการพิมพ์ การปั๊มร้อนมักเป็นขั้นตอนสุดท้ายที่ทำให้ผลิตภัณฑ์ดู "พรีเมียม" มากขึ้น อย่างไรก็ตาม น้อยคนนักที่จะใส่ใจว่าความเงางามของโลหะนี้ดูเรียบเนียนหรือหยาบกระด้าง ไม่ใช่ตัวเครื่องปั๊มร้อนเอง แต่เป็นขั้นตอนเบื้องต้น นั่นคือการตัดฟอยล์ปั๊มร้อน ฟอยล์ปั๊มร้อนมีความหนาเพียงไม่กี่ไมครอนถึงยี่สิบไมครอน มีสารเคลือบที่บอบบาง ยืดและย่นได้ง่าย ทำให้เครื่องตัดฟิล์มแบบธรรมดาไม่เพียงพอ ในช่วงไม่กี่ปีที่ผ่านมา เนื่องจากอุตสาหกรรมบรรจุภัณฑ์ได้เปลี่ยนไปสู่การพัฒนาที่ทันสมัยและยืดหยุ่นมากขึ้น เครื่องตัดฟอยล์ปั๊มร้อนจึงได้รับการยกระดับจากอุปกรณ์เสริมไปเป็นจุดควบคุมหลักสำหรับคุณภาพและต้นทุน กรณีศึกษาการใช้งานสามกรณีต่อไปนี้จะแสดงให้เห็นถึงการปฏิวัติประสิทธิภาพที่กำลังเกิดขึ้นในด้านนี้
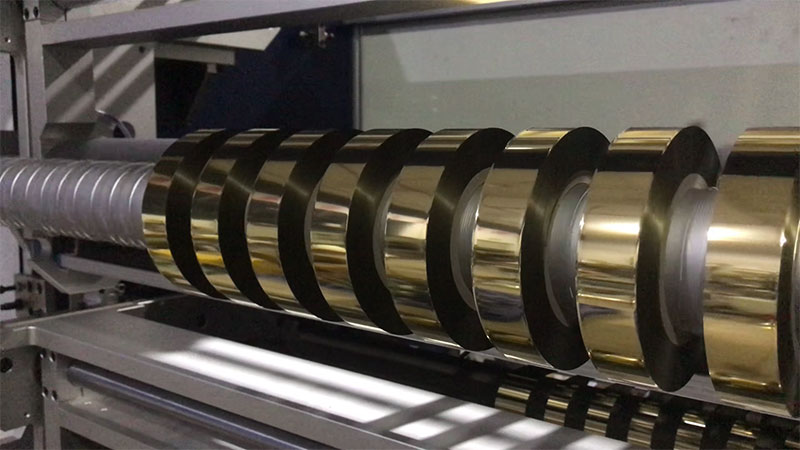
กรณีที่ 1: การลดปริมาณของเสียและการพัฒนาอย่างรวดเร็วของบริษัทผู้ผลิตบรรจุภัณฑ์และการพิมพ์
ในวงการการพิมพ์บรรจุภัณฑ์ การควบคุมต้นทุนสำหรับฟอยล์ปั๊มร้อนเป็นความท้าทายสำหรับผู้จัดการมานานแล้ว อุปกรณ์ตัดแบบดั้งเดิมมีปัญหาหลักสองประการ ได้แก่ อัตราเศษขอบสูงและความเร็วในการทำงานที่จำกัด ผู้ผลิตฟอยล์ปั๊มร้อนชั้นนำได้นำเสนอรายงานที่มีคุณค่าผ่านการพัฒนานวัตกรรมอุปกรณ์อย่างเป็นระบบ: สัดส่วนของเศษขอบลดลงจาก 8% เหลือ 5.6% ลดลง 30%; ความเร็วในการตัดเพิ่มขึ้นจาก 120 เมตรต่อนาทีเป็น 180 เมตรต่อนาที เพิ่มขึ้น 50%
รากฐานของการเปลี่ยนแปลงนี้อยู่ที่การนิยามใหม่ของ "ความแม่นยำ" เซ็นเซอร์ปรับขอบแบบกลไกแบบดั้งเดิมนั้นได้รับผลกระทบได้ง่ายจากการสะท้อนของฟอยล์หรือความผันผวนของแรงดึง ทำให้ขอบไม่ตรงแนวและบังคับให้ผู้ปฏิบัติงานต้องเผื่อระยะปลอดภัย 3 มิลลิเมตร โซลูชันที่เป็นนวัตกรรมใหม่นี้ได้นำระบบวิชั่น CCD คู่และโมดูลวัดระยะด้วยเลเซอร์มาใช้เพื่อตรวจจับความเบี่ยงเบนระดับไมครอนที่ขอบของแถบฟอยล์แบบเรียลไทม์ และซิงโครไนซ์กับลูกกลิ้งแก้ไขแบบเซอร์โวเพื่อการแก้ไขแบบไดนามิก ลดระยะเผื่อขอบเหลือ 2 มิลลิเมตรโดยไม่ต้องเผื่อระยะปลอดภัย ในขณะเดียวกัน ซอฟต์แวร์การจัดวางเครื่องมืออัจฉริยะจะคำนวณตำแหน่งเครื่องมือที่ "ลดการสูญเสียขอบให้น้อยที่สุด" โดยอัตโนมัติสำหรับคำสั่งซื้อแถบแคบแบบหลายข้อกำหนด เพิ่มอัตราการใช้ประโยชน์วัสดุโดยเฉลี่ยสำหรับคำสั่งซื้อแบบหลายข้อกำหนดได้ถึง 4.2 เปอร์เซ็นต์
การเพิ่มความเร็วขึ้นอยู่กับการเปลี่ยนระบบขับเคลื่อนขั้นพื้นฐาน มอเตอร์ซิงโครนัสแม่เหล็กถาวรแบบขับตรงที่จับคู่กับลูกกลิ้งนำทางคาร์บอนไฟเบอร์ช่วยลดแรงเฉื่อยลง 40% เมื่อรวมกับการคลายม้วนแบบสองสถานีและอุปกรณ์ยึดติดฟอยล์อัตโนมัติแบบดูดซับสุญญากาศ เวลาในการเปลี่ยนม้วนลดลงจาก 4 นาทีเหลือ 30 วินาที และความเร็วในการทำงานโดยรวมเพิ่มขึ้นกว่า 55% บริษัทลงทุนประมาณ 70,000 ดอลลาร์ในการปรับปรุง โดยประหยัดค่าใช้จ่ายจากการลดของเสียเพียงอย่างเดียวก็สร้างรายได้ต่อปี 5,000 ดอลลาร์ และมีระยะเวลาคืนทุนประมาณ 9 เดือน บทเรียนจากกรณีนี้คือ ระยะเวลาคืนทุนสำหรับการลงทุนในการเปลี่ยนแปลงทางเทคโนโลยีในขั้นตอนการตัดมักจะสั้นกว่าที่คาดไว้
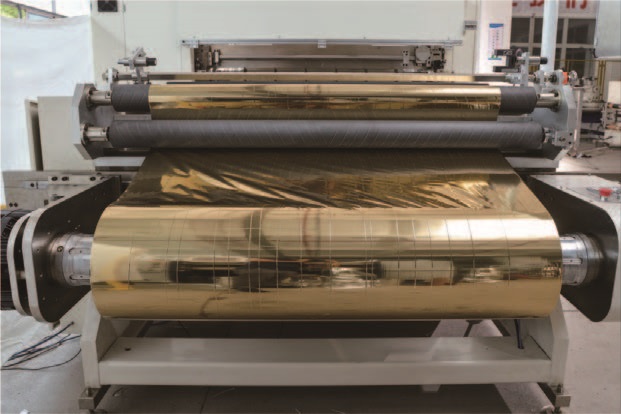
กรณีที่ 2: "ความท้าทายด้านอัตราผลผลิต" ของซัพพลายเออร์วัสดุปั๊มร้อนในเมืองเหวินโจว
หากกรณีศึกษาก่อนหน้านี้เน้นที่ประสิทธิภาพและต้นทุน กรณีศึกษาของบริษัทผลิตวัสดุปั๊มร้อนแห่งหนึ่งในเหวินโจวชี้ให้เห็นถึงคุณภาพเป็นสำคัญ บริษัทนี้จัดหาวัสดุฟอยล์ปั๊มร้อนสำหรับลูกค้าในอุตสาหกรรมบรรจุภัณฑ์และการพิมพ์ โดยนำเสนอผลิตภัณฑ์หลากหลายขนาดและคุณสมบัติ เพื่อรองรับการตัดแบบแคบและขนาดกลางสำหรับกล่องของขวัญและกล่องสีต่างๆ ปัญหาที่พบจากอุปกรณ์เดิมนั้นค่อนข้างชัดเจน ได้แก่ ความตึงของฟอยล์ไม่สม่ำเสมอหลังการตัด การลอกของผิวเคลือบง่าย การเบี่ยงเบนบ่อยครั้งระหว่างการตัดแบบกว้าง และไม่ตรงตามมาตรฐานที่ลูกค้ากลุ่มบรรจุภัณฑ์ระดับสูงยอมรับได้
ปัญหาสำคัญอยู่ที่การสูญเสียการควบคุมแรงตึงและความแม่นยำในการแก้ไขพร้อมกัน โครงสร้างคอมโพสิตหลายชั้นของฟอยล์ปั๊มร้อนมีความไวต่อความผันผวนของแรงตึงอย่างมาก การรวมกันของแรงตึงทำให้เกิดการยืด การเสียรูป หรือรอยย่นที่ขอบ ซึ่งเป็นสาเหตุหลักของขอบเศษวัสดุที่ไม่สม่ำเสมอและความเสียหายของสารเคลือบ เครื่องตัดแบบเซอร์โวอัตโนมัติเต็มรูปแบบของบริษัทแบ่งเส้นทางการม้วนออกเป็นสามโซนแรงตึงอิสระ โดยแต่ละโซนควบคุมด้วยมอเตอร์เซอร์โวอิสระและระบบป้อนกลับลูกกลิ้งลอยตัว ทำให้ขจัดผลกระทบจากการรวมกันของแรงตึงได้อย่างสมบูรณ์ เมื่อรวมกับระบบแก้ไขด้วยแสงที่นำเข้าและระบบม้วนและคลายแบบยืดหยุ่นแรงตึงต่ำ ช่วงการตัดจึงครอบคลุมตั้งแต่ 5 มม. ถึง 1300 มม. และรองรับการบันทึกพารามิเตอร์อัจฉริยะและการเปลี่ยนแปลงข้อกำหนดด้วยการคลิกเพียงครั้งเดียว
ผลลัพธ์ในทันที: อัตราผลผลิตเพิ่มขึ้นเป็น 99.8% ระยะเวลาในการเปลี่ยนคำสั่งซื้อสั้นลง 60% และประสิทธิภาพการผลิตดีขึ้น 35% การเพิ่มอุปกรณ์กำจัดไฟฟ้าสถิตช่วยขจัดข้อบกพร่องด้านรูปลักษณ์ที่เกิดจากการดูดซับฝุ่นไฟฟ้าสถิตในวัสดุฟอยล์ ส่งผลให้บริษัทสามารถเชื่อมต่อกับบริษัทจดทะเบียนในตลาดหลักทรัพย์ด้านบรรจุภัณฑ์ระดับไฮเอนด์หลายแห่งได้สำเร็จ และปริมาณการสั่งซื้อยังคงเติบโตอย่างต่อเนื่อง กรณีศึกษานี้แสดงให้เห็นว่าสำหรับวัสดุปั๊มร้อนที่มีมูลค่าเพิ่มสูง ความแม่นยำในการตัดกำหนดโดยตรงว่าผลิตภัณฑ์จะสามารถเข้าสู่ห่วงโซ่อุปทานระดับไฮเอนด์ได้หรือไม่

กรณีที่ 3: "แนวป้องกันระดับไมครอน" ในสถานการณ์เฉพาะของซองบุหรี่
บรรจุภัณฑ์ยาสูบมีข้อกำหนดที่เข้มงวดมากเกี่ยวกับคุณภาพของการปั๊มร้อน ปัญหาที่มักเกิดขึ้นในโรงงานปั๊มฟอยล์บุหรี่คือ หลังจากปั๊มด้วยความเร็วสูง ฟอยล์ราคาแพงจะเกิดร่องรอย "ผงทอง" ละเอียด หรือขอบหยักตามขอบ ซึ่งในวงการเรียกว่า "ผงทองปลิว" หรือ "ขอบหยาบ" ผู้จัดการฝ่ายคุณภาพมักตรวจสอบเครื่องปั๊มร้อนซ้ำแล้วซ้ำเล่า แต่ก็ไม่พบสาเหตุที่แท้จริง ปัญหาที่แท้จริงอยู่ที่กระบวนการตัดฟอยล์ก่อนหน้านั้น
ความหนาของแผ่นฟอยล์ทองคำที่ใช้ปั๊มร้อนบนซองบุหรี่โดยทั่วไปอยู่ระหว่าง 10 ถึง 20 ไมครอน เครื่องตัดแบบดั้งเดิมมีความคลาดเคลื่อนทางกลไก ± 0.5 มิลลิเมตร ซึ่งจะถูกขยายใหญ่ขึ้นเป็นการเบี่ยงเบนของการจัดวางลวดลายในระหว่างกระบวนการปั๊ม แม้แต่การเบี่ยงเบนเพียง 0.1 มิลลิเมตรในพื้นผิวไมโครเพื่อความปลอดภัยหรือโลโก้ที่ซับซ้อนบนซองบุหรี่ระดับไฮเอนด์ก็เพียงพอที่จะทำให้ภาพไม่สมบูรณ์และไม่คมชัด ด้วยเหตุนี้ เครื่องตัดซองบุหรี่รุ่นใหม่จึงรักษาความแม่นยำในระยะยาวไว้ได้ภายใน ±0.1 มิลลิเมตร โดยอุปกรณ์ระดับสูงสุดบางรุ่นสามารถทำได้ถึง ±0.02 มิลลิเมตร ความก้าวหน้านี้อาศัยเสาหลักทางเทคโนโลยีที่สำคัญสามประการ ได้แก่ การควบคุมแรงตึงแบบวงปิดเต็มรูปแบบที่ปรับแรงตึงแบบไดนามิกภายในมิลลิวินาที ทำให้มั่นใจได้ว่าฟอยล์จะไม่ยืด การลื่นไถลของขอบเครื่องมือเคลือบเพชรถูกควบคุมภายใน 0.005 มิลลิเมตร ขจัดเสี้ยนที่ระดับกายภาพ และระบบแก้ไขการเบี่ยงเบนอัจฉริยะที่ติดตามขอบฟอยล์แบบเรียลไทม์ ขจัดการเบี่ยงเบนแบบคดเคี้ยวได้อย่างสมบูรณ์
ในแง่ของประสิทธิภาพ ลักษณะ "รอบการผลิตสั้น หลายชุด" ของคำสั่งซื้อซองบุหรี่ต้องการการเปลี่ยนคำสั่งซื้อที่รวดเร็วยิ่งขึ้น เครื่องตัดแบบครบวงจรใช้ระบบกำหนดตำแหน่งอัตโนมัติเต็มรูปแบบและฟังก์ชันการจัดเก็บสูตรเพื่อลดเวลาการเปลี่ยนคำสั่งซื้อจาก 30 นาทีเหลือต่ำกว่า 3 นาที การตัดที่แม่นยำยังช่วยลดการสูญเสียวัสดุจาก 8%–10% แบบดั้งเดิมเหลือต่ำกว่า 2% ซึ่งเป็นการประหยัดต้นทุนอย่างมากสำหรับบริษัทพิมพ์ซองบุหรี่ที่ใช้ฟอยล์หลายร้อยตันต่อปี ที่สำคัญกว่านั้น ขอบม้วนที่เรียบมากและความกว้างที่สม่ำเสมอที่ได้จากการตัดช่วยให้การจัดวางที่สมบูรณ์แบบระหว่างรูปแบบการพิมพ์โฮโลแกรมด้วยความร้อนและแบบพิมพ์ ทำให้วิธีการป้องกันการปลอมแปลงขั้นสูง เช่น ข้อความขนาดเล็กและรูปแบบกลวงสามารถนำเสนอได้อย่างชัดเจน ซึ่งช่วยเสริมฟังก์ชันการป้องกันการปลอมแปลงของซองบุหรี่โดยตรง
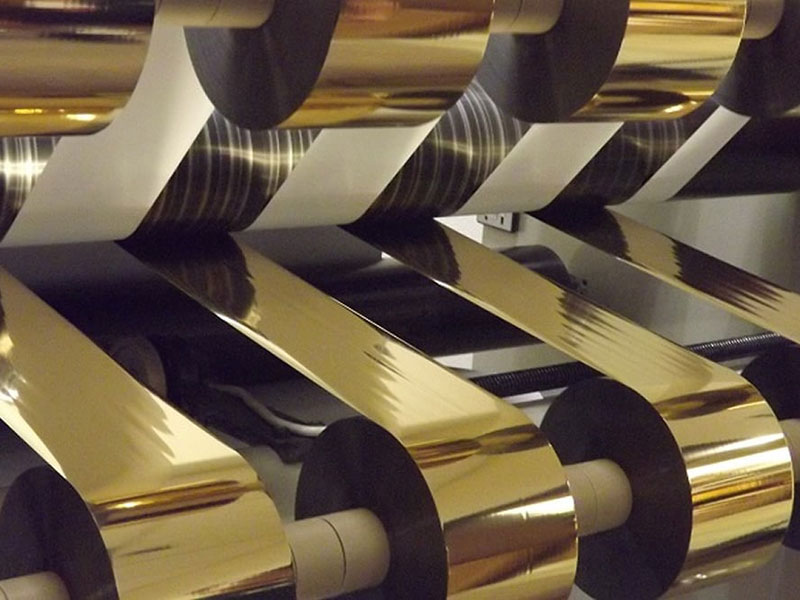
ข้อมูลเชิงลึกจากกรณีศึกษา: การประเมินมูลค่าเชิงกลยุทธ์ใหม่ในขั้นตอนการตัดแบ่งชิ้นงาน
เมื่อพิจารณากรณีต่างๆ ข้างต้น จะเห็นภาพรวมที่ชัดเจนขึ้น นั่นคือ เครื่องตัดฟอยล์ปั๊มร้อนไม่ได้เป็นเพียง "เครื่องมือตัด" ธรรมดาอีกต่อไป แต่ได้กลายเป็นศูนย์กลางประสิทธิภาพที่เชื่อมโยงการจัดหาวัสดุและการใช้งานในกระบวนการผลิต
สำหรับบริษัทผู้ผลิตบรรจุภัณฑ์และการพิมพ์ ความสามารถในการผลิตที่ยืดหยุ่นซึ่งเกิดจากเครื่องตัดฟอยล์ที่เป็นกรรมสิทธิ์ของตนเองกำลังเปลี่ยนแปลงตรรกะการจัดซื้อ ในอดีต ซัพพลายเออร์ต้องสั่งซื้อฟอยล์สำเร็จรูปที่มีข้อกำหนดต่างๆ ซึ่งเปลืองพื้นที่จัดเก็บและทำให้เกิดสินค้าค้างส่งได้ง่าย แต่ปัจจุบัน เพียงแค่สั่งซื้อฟอยล์ขนาดกว้างก็เพียงพอแล้ว โดย "ตัดตามความต้องการ" ทำให้เวลาในการส่งมอบลดลงจากหลายวันเหลือเพียงไม่กี่ชั่วโมง และปรับปรุงการตอบสนองต่อคำสั่งซื้อที่ไม่เป็นไปตามมาตรฐาน เช่น บรรจุภัณฑ์รูปทรงไม่สม่ำเสมอและความกว้างพิเศษได้อย่างมีนัยสำคัญ หลังจากที่ได้นำเครื่องตัดฟอยล์อัจฉริยะความเร็วสูงมาใช้กับบริษัทพิมพ์ที่เชี่ยวชาญด้านบรรจุภัณฑ์ไวน์ในภาคตะวันออกของจีน อัตราการสูญเสียในกระบวนการปั๊มร้อนลดลงจาก 5%–8% เหลือเพียง 2% ผลิตภัณฑ์ชิ้นเดียวนี้ช่วยประหยัดค่าใช้จ่ายประจำปีได้มากกว่า 45,000 ดอลลาร์สหรัฐ และเพิ่มอัตราการหมุนเวียนสินค้าคงคลังได้ถึง 40%
จากมุมมองของการพัฒนาทางเทคโนโลยี เครื่องตัดฟอยล์สำหรับงานปั๊มร้อนกำลังเปลี่ยนจากความแม่นยำเชิงกลไปสู่ความแม่นยำอัจฉริยะ การขยายฟังก์ชันต่างๆ เช่น การตรวจสอบด้วยภาพ CCD การควบคุมแรงดึงของแผ่นฟอยล์ และการจัดการพารามิเตอร์สูตร ได้ลด "ช่องว่างด้านกำลังการผลิตระหว่างมือใหม่และช่างเทคนิคที่มีประสบการณ์" ลงอย่างมาก ทำให้คุณภาพการตัดเปลี่ยนจากการพึ่งพาประสบการณ์ไปเป็นการพึ่งพาระบบ สำหรับอุตสาหกรรมบรรจุภัณฑ์และการพิมพ์ ซึ่งปัจจุบันอยู่ในยุคที่กำไรน้อย ความเสถียรของคุณภาพที่ทำซ้ำได้และคาดการณ์ได้นี้ อาจมีความสำคัญเชิงกลยุทธ์มากกว่าการเพิ่มกำลังการผลิตเพียงอย่างเดียว เพราะท้ายที่สุดแล้ว ในงานปั๊มร้อน ซึ่งเป็นงานฝีมือที่ให้ความสำคัญกับความเงางามและพื้นผิว การสิ้นเปลืองวัสดุหรือความผิดพลาดเพียงเล็กน้อยในการจัดตำแหน่ง จะปรากฏให้เห็นอย่างชัดเจนบนชั้นวางสินค้าของผลิตภัณฑ์ขั้นสุดท้าย
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






