การเลือกเครื่องตัดฟอยล์ปั๊มร้อนโดยพิจารณาจากความเร็วสูงสุดเพียงอย่างเดียวเป็นความผิดพลาดที่สิ้นเปลือง ควรเรียนรู้วิธีการเลือกความเร็วในการตัดให้เหมาะสมกับวัสดุที่ใช้จริง ความกว้างที่ต้องการ และความต้องการของลูกค้าในขั้นตอนต่อไป เพื่อหลีกเลี่ยงการจ่ายเงินเกินสำหรับกำลังการผลิตที่ไม่ได้ใช้ หรือปัญหาคอขวดในการผลิต
กับดักความเร็วในการตัดฟอยล์ปั๊มร้อน
เมื่อทีมจัดซื้อประเมินเครื่องตัดฟอยล์ปั๊มร้อน ข้อกำหนดด้านความเร็วกลายเป็นจุดสำคัญของการเจรจาต่อรองบ่อยครั้ง ผู้จำหน่ายจะระบุตัวเลขเช่น 300 เมตร/นาที 500 เมตร/นาที หรือสูงกว่านั้น สมมติฐานนั้นง่ายๆ คือ เครื่องจักรที่เร็วขึ้นหมายถึงผลผลิตที่สูงขึ้น ซึ่งหมายถึงผลตอบแทนจากการลงทุนที่ดีขึ้น
ในความเป็นจริง ความสัมพันธ์ระหว่างความเร็วในการตัดและกำลังการผลิตที่ใช้งานได้จริงนั้นไม่ได้เป็นเส้นตรงเสมอไป เครื่องจักรที่มีอัตราความเร็ว 500 เมตร/นาที อาจผลิตฟอยล์สำเร็จรูปได้น้อยกว่าเครื่องที่มีอัตราความเร็ว 250 เมตร/นาที ต่อกะ หากความเร็วที่สูงขึ้นทำให้เกิดข้อบกพร่องด้านคุณภาพ ต้องใช้เวลาในการเปลี่ยนงานมากเกินไป หรือต้องใช้เกรดวัสดุที่งบประมาณของคุณไม่สามารถรองรับได้ การทำความเข้าใจว่าความเร็วมีปฏิสัมพันธ์กับความกว้าง การควบคุมแรงดึง และลักษณะการสั่งซื้อจริงของคุณอย่างไร คือความแตกต่างระหว่างการลงทุนเชิงกลยุทธ์และสินทรัพย์ที่มีราคาแพงแต่ใช้งานไม่คุ้มค่า
เหตุใดการพิมพ์ฟอยล์ร้อนจึงต้องการตรรกะความเร็วที่แตกต่างออกไป
ฟอยล์ปั๊มร้อนไม่ใช่ฟิล์มทั่วไป ชั้นใช้งาน—ไม่ว่าจะเป็นอะลูมิเนียม เม็ดสี หรือโฮโลแกรม—จะวางอยู่บนแผ่นรองรับ PET ซึ่งโดยทั่วไปมีความหนาตั้งแต่ 12 ไมโครเมตรถึง 25 ไมโครเมตร ที่ความหนาระดับนี้ วัสดุรองรับมีความไวสูงต่อการเปลี่ยนแปลงแรงดึง ความผันผวนของอุณหภูมิ และการสั่นสะเทือนทางกล
เมื่อความเร็วในการตัดเพิ่มขึ้น ข้อผิดพลาดแบบไดนามิกก็จะเพิ่มขึ้นตามไปด้วย การเบี่ยงเบนด้านข้างอาจแย่ลงจากประมาณ ±0.10 มม. ที่ความเร็วต่ำกว่า 100 ม./นาที ไปเป็น ±0.35 มม. ที่ความเร็วสูงกว่า 300 ม./นาที สำหรับผู้ผลิตที่ส่งฟอยล์ไปยังเครื่องพิมพ์ร้อนความเร็วสูงที่ใช้สำหรับบรรจุภัณฑ์บุหรี่หรือฉลากสินค้าหรูหรา การเบี่ยงเบน 0.25 มม. ไม่ใช่ปัญหาความคลาดเคลื่อนเล็กน้อย แต่เป็นข้อผิดพลาดในการจัดตำแหน่งที่ส่งผลโดยตรงต่อการสิ้นเปลืองฟอยล์ การหยุดทำงานของเครื่องพิมพ์ และสินค้าสำเร็จรูปที่ถูกปฏิเสธ
ในทางปฏิบัติแล้ว ความเร็วสูงสุดเป็นเพียงขีดจำกัดทางทฤษฎี ไม่ใช่เป้าหมายในการผลิต ความเร็วที่เครื่องจักรของคุณสามารถทำงานได้โดยยังคงรักษาคุณภาพของขอบ การม้วนที่สม่ำเสมอ และความแม่นยำของขนาดไว้ได้ คือตัวเลขเดียวที่สำคัญสำหรับการวางแผนกำลังการผลิต

ความเร็วทั้งสามระดับและสิ่งที่แต่ละระดับมอบให้ได้จริง
เครื่องตัดฟอยล์ปั๊มร้อนโดยทั่วไปแบ่งออกเป็นสามระดับการทำงาน ซึ่งแต่ละระดับนั้นไม่ได้ถูกกำหนดด้วยตัวเลขในเอกสารข้อมูลจำเพาะมากนัก แต่จะถูกกำหนดด้วยสถาปัตยกรรมควบคุมที่จำเป็นในการบรรลุเป้าหมายนั้นมากกว่า
ระดับเริ่มต้น: ต่ำกว่า 100 เมตร/นาที
เครื่องจักรเหล่านี้โดยทั่วไปใช้เบรกผงแม่เหล็กหรือระบบควบคุมแรงตึงแบบวงเปิด โครงสร้างเรียบง่าย ต้นทุนควบคุมได้ และการบำรุงรักษาไม่ซับซ้อน สำหรับผู้ผลิตที่ผลิตฟอยล์หน้าแคบจำนวนน้อยสำหรับการใช้งานบรรจุภัณฑ์ทั่วไป เครื่องจักรในระดับนี้มักเป็นการลงทุนที่คุ้มค่าที่สุด เครื่องจักรที่ทำงานที่ความเร็ว 80 เมตร/นาที โดยมีเวลาหยุดทำงานน้อยที่สุดและการเปลี่ยนงานที่รวดเร็ว สามารถทำงานได้ดีกว่าเครื่องจักรความเร็วสูงที่ต้องปรับแรงตึงและควบคุมคุณภาพอย่างต่อเนื่อง
ข้อจำกัดนี้เกิดขึ้นเมื่อปริมาณการสั่งซื้อเพิ่มขึ้น หรือเมื่อลูกค้าเริ่มร้องขอวัสดุที่มีความหนาบางลง ที่ความหนา 12 ไมโครเมตร แม้แต่การเพิ่มความเร็วเพียงเล็กน้อยก็อาจทำให้เห็นถึงความไม่เพียงพอของการตอบสนองแรงดึงแบบวงเปิดได้
ช่วงกลาง: 100–200 เมตร/นาที
นี่คือช่วงเปลี่ยนผ่านที่การออกแบบเครื่องจักรเริ่มมีความสำคัญอย่างมาก ที่ความเร็วระดับนี้ การควบคุมแรงดึงแบบวงปิดกลายเป็นสิ่งที่ขาดไม่ได้ รัศมีการม้วนจะเปลี่ยนแปลงอย่างต่อเนื่อง ตั้งแต่แกนว่างเปล่าไปจนถึงม้วนเต็ม และแรงดึงจะต้องชดเชยแบบเรียลไทม์เพื่อป้องกันการยืด การย่น หรือการหดตัว
สำหรับโรงงานตัดแผ่นโลหะอิสระและแผนกแปรรูปภายในองค์กรหลายแห่ง กลุ่มผลิตภัณฑ์นี้ถือเป็นจุดที่เหมาะสมที่สุดในทางปฏิบัติ ให้ผลผลิตที่เพียงพอต่อความต้องการในการปั๊มร้อนเชิงพาณิชย์ส่วนใหญ่ โดยไม่ต้องลงทุนด้านเงินทุนและโครงสร้างพื้นฐานด้านการบำรุงรักษาที่สูงเหมือนระบบเซอร์โวความเร็วสูง
ความเร็วสูง: มากกว่า 200 เมตร/นาที
การควบคุมแรงดึงด้วยเซอร์โวแบบวงปิดอย่างสมบูรณ์เป็นสิ่งจำเป็นในที่นี้ โดยมักเสริมด้วยเทคโนโลยีแรงดึงแบบเรียวที่ช่วยลดแรงดึงในการม้วนโดยอัตโนมัติเมื่อเส้นผ่านศูนย์กลางของม้วนเพิ่มขึ้น สิ่งนี้มีความสำคัญอย่างยิ่งสำหรับฟอยล์บางๆ ที่ความเสียหายจากการอัดตัวของชั้นในอาจทำให้ม้วนที่เสร็จแล้วใช้งานไม่ได้ทั้งหมด
ข้อควรระวังที่สำคัญ:ความเร็วสูงจะเกิดขึ้นได้ก็ต่อเมื่อใช้ความกว้างและวัสดุที่เหมาะสมเท่านั้นเครื่องจักรที่มีความกว้าง 1600 มม. และทำงานด้วยความเร็ว 300 ม./นาที ต้องการความแข็งแกร่งของตัวเครื่องและความแข็งแรงของเพลาเป็นพิเศษ เพื่อป้องกันการโก่งตัวบริเวณกลางลำตัว หากปราศจากรากฐานโครงสร้างเหล่านี้ ความเร็วในการทำงานจะกลายเป็นภาระมากกว่าข้อดี
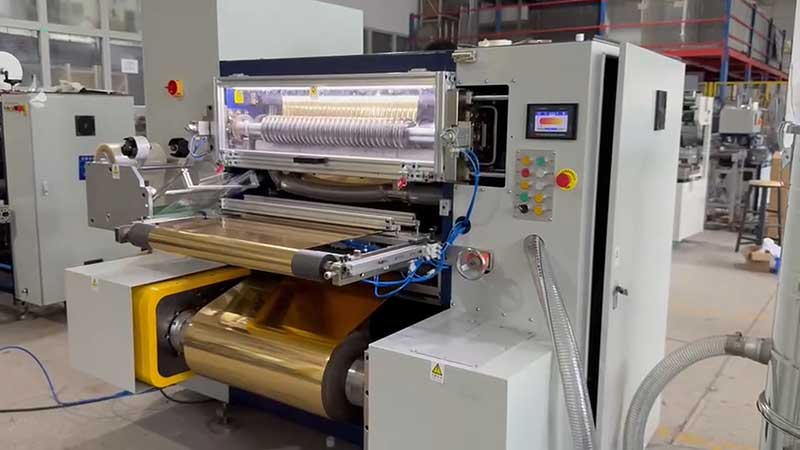
ข้อจำกัดไขว้: ความกว้างเปลี่ยนแปลงสมการความเร็วอย่างไร
ข้อผิดพลาดในการกำหนดคุณสมบัติที่พบบ่อยที่สุดคือ เมื่อผู้ซื้อประเมินความเร็วและความกว้างแยกจากกัน ในทางปฏิบัติแล้ว ความเร็วและความกว้างมีความสัมพันธ์กันอย่างใกล้ชิด
การตัดแผ่นวัสดุขนาดกว้าง (800 มม. ขึ้นไป)(ข้อความต้นฉบับไม่ชัดเจน) ระบุว่าการโก่งตัวของเพลาเครื่องมือเป็นปัจจัยจำกัดหลัก ภายใต้แรงกดในการตัด เพลาที่กว้างอาจโค้งงอเล็กน้อยตรงกลาง ทำให้การเจาะไม่สมบูรณ์ที่กลางชิ้นงาน ในขณะที่ขอบได้รับแรงมากเกินไป ผลที่ได้คือคุณภาพการตัดที่ไม่สม่ำเสมอทั่วความกว้าง เพื่อให้ทำงานได้กว้างและเร็ว เครื่องจักรต้องสร้างด้วยแผ่นด้านข้างเหล็กอัลลอยที่หนาขึ้นและเพลาใบมีดที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ เครื่องจักรขนาด 1600 มม. มักมีน้ำหนักหลายตันอย่างแม่นยำเพื่อรักษาเสถียรภาพที่ความเร็วสูง
การตัดแผ่นวัสดุแบบแคบ (ต่ำกว่า 50 มม.)ระบบนี้เปลี่ยนข้อจำกัดจากความแข็งแกร่งของเพลาไปเป็นความแม่นยำในการวางตำแหน่งเครื่องมือและความสม่ำเสมอของแรงดึงในการพันลวด แถบแคบๆ สำหรับงานตกแต่งหรือเพื่อความปลอดภัยที่ต้องการความเรียบของพื้นผิวที่ดีเยี่ยม การล็อคเครื่องมือด้วยมือมีแนวโน้มที่จะเกิดการคลาดเคลื่อนของขนาด การล็อคด้วยระบบไฮดรอลิกหรือเพลาเลื่อนที่มีความแม่นยำสูงจึงกลายเป็นสิ่งจำเป็น หากคำสั่งซื้อของคุณมีการเปลี่ยนความกว้างบ่อยครั้ง ระบบวางตำแหน่งเครื่องมืออัตโนมัติสามารถลดเวลาการเปลี่ยนจากหลายชั่วโมงเหลือเพียงไม่กี่นาที ซึ่งเป็นการเพิ่มประสิทธิภาพการผลิตที่มักจะคุ้มค่ากว่าความเร็วสูงสุดที่สูงขึ้น
กฎปฏิบัติ:ระบุความเร็วที่ความกว้างเฉลี่ยที่คุณคาดหวัง ไม่ใช่ความกว้างสูงสุดของคุณเครื่องจักรที่สามารถผลิตได้ 400 เมตร/นาที บนวัสดุขนาด 300 มม. อาจผลิตได้ไม่เกิน 150 เมตร/นาที บนวัสดุขนาด 1200 มม. โดยไม่ทำให้คุณภาพลดลง
การคำนวณความจุที่แท้จริง: นอกเหนือจากอัตราความเร็ว
เพื่อให้กำลังการผลิตของเครื่องจักรตรงกับความต้องการ ให้แปลงข้อกำหนดด้านความเร็วเป็นผลผลิตที่มีประสิทธิภาพต่อกะโดยใช้กรอบการทำงานนี้:
ผลผลิตที่มีประสิทธิภาพ = (ความเร็วในการทำงาน × ชั่วโมงการทำงาน × ปัจจัยประสิทธิภาพ) ÷ อัตราการใช้ความกว้าง
ที่ไหน:
• ความเร็วในการทำงานคือความเร็วที่ยั่งยืนสำหรับการใช้งานกับวัสดุและความกว้างทั่วไป ไม่ใช่ความเร็วสูงสุด
• ปัจจัยประสิทธิภาพซึ่งรวมถึงเวลาในการเปลี่ยนชิ้นงาน การร้อยด้ายเข้าเครื่อง การกำจัดของเสีย และการตรวจสอบคุณภาพ เครื่องจักรที่มีระบบจัดตำแหน่งเครื่องมืออัตโนมัติและระบบจับยึดแบบรวดเร็วสามารถลดเวลาในการเปลี่ยนชิ้นงานจาก 15 นาทีเหลือเพียง 3 นาที ซึ่งช่วยเพิ่มประสิทธิภาพได้ 5-10 เปอร์เซ็นต์
• อัตราส่วนการใช้ประโยชน์ด้านความกว้างตัวเลขนี้สะท้อนให้เห็นว่าโดยทั่วไปแล้วคำสั่งซื้อของคุณใช้ความกว้างสูงสุดของเครื่องจักรไปมากน้อยแค่ไหน เครื่องจักรขนาด 1600 มม. ที่ส่วนใหญ่ทำงานกับคำสั่งซื้อขนาด 400 มม. จะใช้ความกว้างเพียง 25% เท่านั้น ซึ่งหมายความว่าต้นทุนด้านเงินทุนสำหรับความกว้างที่เพิ่มขึ้นนั้นไม่ได้ให้ประโยชน์ด้านปริมาณงานแต่อย่างใด
ตัวอย่าง:โรงงานผลิตฟอยล์ต้องผลิตฟอยล์ขนาด 25 มม. จำนวน 50,000 เมตรต่อกะ (8 ชั่วโมง)
• เครื่องจักร A: ความเร็วสูงสุด 300 เมตร/นาที, การเปลี่ยนชิ้นงานด้วยมือ (20 นาที), ประสิทธิภาพ 85% ที่ขนาด 25 มม. → ประสิทธิภาพโดยรวมประมาณ 255 เมตร/นาที → ผลิตได้ประมาณ 122,400 เมตร ใน 8 ชั่วโมง เกินกำลังการผลิต
• เครื่องจักร B: ความเร็วสูงสุด 150 เมตร/นาที, ระบบกำหนดตำแหน่งอัตโนมัติ (เปลี่ยนชิ้นงานใน 5 นาที), ประสิทธิภาพ 92% → ผลผลิตจริงประมาณ 138 เมตร/นาที → ผลิตได้ประมาณ 66,240 เมตร ใน 8 ชั่วโมง เหมาะสมลงตัวแล้ว
เครื่องจักร B มีต้นทุนต่ำกว่า ใช้พลังงานน้อยกว่า และใช้พื้นที่น้อยกว่า ความเร็วที่สูงกว่าของเครื่องจักร A ไม่ได้ให้ประโยชน์ใดๆ สำหรับคำสั่งซื้อนี้
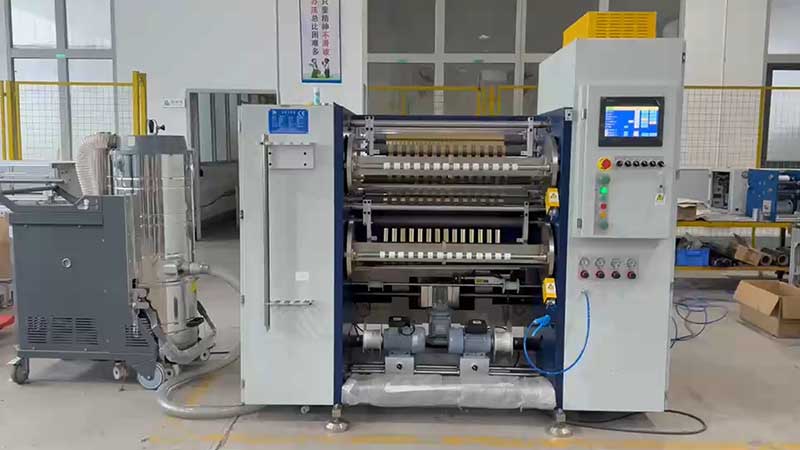
กรอบการตัดสินใจด้านความเร็ว: สามคำถามที่ควรพิจารณา
ก่อนที่จะสรุปรายละเอียดของเครื่องจักร โปรดตอบคำถามสามข้อต่อไปนี้อย่างตรงไปตรงมา:
1. คุณจะกรีดไม้ด้วยความกว้างที่แคบที่สุดเท่าใดเป็นประจำ?
หากชิ้นงานในพอร์ตโฟลิโอของคุณมีความกว้างต่ำกว่า 20 มม. ให้ให้ความสำคัญกับความแม่นยำของเครื่องมือและความเสถียรของแรงดึงมากกว่าความเร็วสูงสุด เครื่องจักรความเร็ว 200 เมตร/นาที ที่มีระบบล็อคเครื่องมือไฮดรอลิกและลูกกลิ้งกดแบบแยกแต่ละตัว จะทำงานได้ดีกว่าเครื่องจักรความเร็ว 400 เมตร/นาที ที่ตั้งค่าด้วยตนเอง สำหรับงานสั่งทำที่มีความกว้างแคบและความแม่นยำสูง
2. ฟอยล์ที่ส่งมามีความหนาอยู่ในช่วงใด?
สำหรับฟิล์ม PET หนา 12 ไมโครเมตรมาตรฐาน การใช้ความเร็วที่เหมาะสมพร้อมการควบคุมแรงดึงที่ดีเยี่ยมจะปลอดภัยกว่าการใช้ความเร็วสูงเกินไป สำหรับฟิล์มคอมโพสิตที่หนากว่า (20 ไมโครเมตรขึ้นไป) ความเร็วที่สูงขึ้นจะเหมาะสมกว่า เนื่องจากวัสดุสามารถทนต่อแรงดึงได้มากขึ้นโดยไม่เสียรูปถาวร
3. คุณจะเปลี่ยนแปลงข้อกำหนดในการสั่งซื้อบ่อยแค่ไหน?
หากกระบวนการผลิตของคุณเกี่ยวข้องกับการเปลี่ยนความกว้างบ่อยครั้ง ซึ่งเป็นเรื่องปกติในการตัดแผ่นโลหะตามสั่งหรือโรงงานแปรรูปที่ให้บริการลูกค้าบรรจุภัณฑ์หลายราย ข้อได้เปรียบด้านความเร็วของเครื่องจักรระดับสูงอาจถูกลดทอนลงด้วยเวลาหยุดทำงานเพื่อเปลี่ยนชิ้นงาน ระบบการจัดวางเครื่องมืออัตโนมัติและระบบจับยึดอย่างรวดเร็วจะให้กำลังการผลิตที่แท้จริงมากกว่าความเร็วเพียงอย่างเดียว
สรุป: ความเร็วเป็นเพียงเครื่องมือ ไม่ใช่ตัวชี้วัด
ความเร็วในการตัดที่เหมาะสมสำหรับการดำเนินงานของคุณ คือความเร็วที่เครื่องจักรของคุณสามารถผลิตม้วนสำเร็จรูปที่พร้อมจำหน่ายได้ โดยมีของเสียให้น้อยที่สุด เวลาหยุดทำงานน้อยที่สุด และการแทรกแซงจากผู้ปฏิบัติงานน้อยที่สุด ตัวเลขนั้นอาจเป็น 80 เมตร/นาที หรือ 350 เมตร/นาที แต่ความเร็วนี้ถูกกำหนดโดยส่วนผสมของวัสดุ ความต้องการความกว้าง และมาตรฐานคุณภาพ ไม่ใช่โดยการเปรียบเทียบข้อมูลจำเพาะกับคู่แข่ง
ในการประเมินซัพพลายเออร์ ให้ขอทดลองใช้งานโดยใช้เกรดฟอยล์จริงและความกว้างที่ต้องการ ตรวจสอบขอบรอยตัดด้วยกล้องจุลทัศน์เพื่อดูว่ามีเสี้ยนหรือการแยกชั้นหรือไม่ วัดความเรียบของหน้าตัดปลายม้วนที่เสร็จแล้ว ตรวจสอบความสม่ำเสมอของแรงดึงจากแกนกลางถึงพื้นผิว การสังเกตเหล่านี้จะบอกคุณได้มากกว่าเกี่ยวกับกำลังการผลิตที่แท้จริงของเครื่องจักร มากกว่าตัวเลขความเร็วสูงสุดใดๆ ก็ตาม
เกี่ยวกับผู้เขียน
บริษัท เซียะเหมิน เดลิช ออโต้ เอ็กซ์พอยท์เมนต์ จำกัด จัดหาโซลูชันการตัดและม้วนซ้ำที่มีความแม่นยำสูงสำหรับอุตสาหกรรมฟอยล์ปั๊มร้อน บรรจุภัณฑ์แบบยืดหยุ่น และฟิล์มชนิดพิเศษ ทีมงานด้านเทคนิคของเราให้ความช่วยเหลือผู้ผลิตในการจับคู่ข้อกำหนดของเครื่องจักรกับความต้องการการผลิตจริง เพื่อหลีกเลี่ยงทั้งปัญหาคอขวดด้านกำลังการผลิตที่ไม่เพียงพอและการลงทุนเกินความจำเป็น ติดต่อเราเพื่อหารือเกี่ยวกับวัสดุและขนาดความกว้างที่คุณต้องการ
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






