การแนะนำ
หากคุณทำงานเกี่ยวกับการพิมพ์ฟอยล์ร้อน คุณคงรู้ความจริงอยู่แล้วว่า คุณภาพขั้นสุดท้ายของการพิมพ์นั้นขึ้นอยู่กับสิ่งที่เกิดขึ้นก่อนที่ฟอยล์จะไปถึงเครื่องพิมพ์เป็นอย่างมาก ขั้นตอนการตัดฟอยล์—ซึ่งเป็นขั้นตอนที่ม้วนฟอยล์ขนาดใหญ่ถูกแปลงเป็นขนาดที่ต้องการ—เป็นขั้นตอนที่ความแม่นยำจะประสบความสำเร็จหรือล้มเหลว ดังคำกล่าวในวงการที่ว่า “30% คือความร้อน 70% คือการตัด”
แผ่นฟอยล์สำหรับปั๊มร้อนโดยทั่วไปมีความหนาเพียง 12–30 ไมโครเมตร ประกอบด้วยหลายชั้น ได้แก่ ฟิล์มฐาน PET ชั้นปลดปล่อย ชั้นสี การเคลือบอะลูมิเนียม และกาว โครงสร้างที่บอบบางนี้ทำให้ไวต่อการเปลี่ยนแปลงความตึง การสั่นสะเทือนทางกล และแม้แต่สภาพแวดล้อม เมื่อเครื่องตัดทำงานที่ความเร็ว 200–400 เมตร/นาที โดยต้องการความแม่นยำ ±0.1 มิลลิเมตร ปัญหาเล็กๆ น้อยๆ จะสะสมอย่างรวดเร็วกลายเป็นของเสียที่มีราคาแพง
คู่มือนี้ครอบคลุมปัญหาที่พบบ่อยที่สุดที่คุณจะพบเจอในเครื่องตัดฟอยล์ปั๊มร้อน และนำเสนอวิธีแก้ปัญหาที่ใช้งานได้จริงและผ่านการทดสอบภาคสนามแล้ว ไม่ว่าคุณจะใช้งานสายการผลิตตัดฟอยล์เองหรือจัดหาแผ่นฟอยล์จากซัพพลายเออร์ การทำความเข้าใจโหมดความล้มเหลวเหล่านี้จะช่วยให้คุณรักษาคุณภาพและลดเวลาหยุดทำงานได้

1. เสี้ยนและขอบหยาบ: ข้อร้องเรียนที่พบบ่อยที่สุด
ลักษณะเป็นอย่างไร:ขอบรอยกรีดแสดงให้เห็นร่องรอยของเศษผงเป็นเส้นๆ คล้ายฟันเลื่อย หรือเศษวัสดุที่หลุดร่วงออกมา นอกจากนี้ พื้นผิวฟอยล์อาจดึงดูดผงที่รบกวนการปั๊มขึ้นรูปในขั้นตอนต่อไปได้
สาเหตุที่เกิดขึ้น:โดยส่วนใหญ่แล้ว รอยขีดข่วนมักเกิดจากสาเหตุหลัก 4 ประการ ได้แก่ สภาพของใบมีด ความไม่เสถียรของแรงตึง ไฟฟ้าสถิต หรือปัญหาที่พื้นผิวลูกกลิ้ง
วิธีแก้ปัญหา:
เริ่มจากใบมีดก่อนใบมีดทื่อหรือบิ่นเป็นสาเหตุหลัก ใบมีดที่สึกหรอจะไม่สามารถตัดฟอยล์ได้อย่างสะอาดอีกต่อไป แต่จะฉีกขาด ทำให้เกิดรอยแตกเล็กๆ ตามขอบ ซึ่งจะขยายใหญ่ขึ้นกลายเป็นเสี้ยนหรือขาดอย่างสมบูรณ์ ตรวจสอบการบิ่นของขอบและวัดระยะซ้อนทับระหว่างใบมีดบนและล่าง โดยทั่วไปจะอยู่ที่ 0.5–1.5 มม. ขึ้นอยู่กับความหนาของฟอยล์ โดยวัสดุที่บางกว่าจะใช้ค่าต่ำสุดของช่วงนั้น ระยะห่างด้านข้างระหว่างใบมีดควรอยู่ที่ 0.03–0.08 มม. ซึ่งประมาณความหนาของกระดาษ A4 หนึ่งแผ่น สำหรับฟอยล์ที่มีความหนาน้อยกว่า 12 ไมโครเมตร ให้เลือกค่าความคลาดเคลื่อนที่แคบที่สุดเท่าที่จะเป็นไปได้ เพียงแค่ตัดได้อย่างสะอาดโดยไม่ต้องบีบ
รักษาความตึงให้คงที่ความตึงที่ไม่คงที่คือสาเหตุที่ซ่อนอยู่ซึ่งมักถูกมองข้ามมากที่สุด เมื่อความตึงในการคลายแผ่นฟอยล์ผันผวน แผ่นฟอยล์จะขยับเล็กน้อยในบริเวณที่ตัด ทำให้เกิดขอบหยักหรือขอบไม่สม่ำเสมอ ตรวจสอบว่าเบรกการคลายแผ่นฟอยล์หรือตัวควบคุมความตึงทำงานได้อย่างคงที่หรือไม่ การทดสอบง่ายๆ คือ เดินเครื่องด้วยความเร็วต่ำ (10–20 เมตร/นาที) และสังเกตว่าแผ่นฟอยล์ที่ตัดแล้วทุกแผ่นมีความตึงเท่ากันหรือไม่ หากแผ่นตรงกลางตึงและแผ่นที่ขอบหลวม แสดงว่ามุมของลูกกลิ้งปรับระดับหรือการตั้งค่าความเรียวจำเป็นต้องได้รับการปรับแต่ง
กำจัดไฟฟ้าสถิตแผ่นฟอยล์ปั๊มร้อนผลิตจากแผ่นฟิล์มพลาสติก และแรงเสียดทานความเร็วสูงจะสร้างไฟฟ้าสถิตซึ่งดึงดูดฝุ่นและเศษผงจากฟอยล์ไปยังขอบที่ตัด ติดตั้งแท่งกำจัดไฟฟ้าสถิตหรือหัวฉีดพ่นลมไอออนไนซ์ก่อนและหลังเครื่องตัด และตรวจสอบให้แน่ใจว่าความต้านทานการต่อลงดินของเครื่องต่ำกว่า 4 โอห์ม
ทำความสะอาดและตรวจสอบลูกกลิ้งสิ่งแปลกปลอมหรือคราบกาวที่สะสมอยู่บนพื้นผิวลูกกลิ้งจะทำให้แรงกดไม่สม่ำเสมอ เช็ดลูกกลิ้งนำทางด้วยผ้าสะอาดที่ไม่เป็นขุย และตรวจสอบดูว่ามีเศษผงฝังอยู่หรือไม่ ซึ่งอาจทำให้พื้นผิวฟอยล์เป็นรอยได้
2. การชำรุดของแผ่นฟอยล์: เมื่อการผลิตหยุดลง
ลักษณะเป็นอย่างไร:แผ่นฟอยล์ฉีกขาดหรือหักระหว่างการตัด ทำให้สายการผลิตหยุดชะงัก ส่งผลให้สิ้นเปลืองวัสดุ ลดประสิทธิภาพการผลิต และมักเกิดขึ้นซ้ำแล้วซ้ำอีกเมื่อเริ่มเกิดขึ้นแล้ว
เหตุใดจึงเกิดขึ้น: ผู้ใช้งานหลายคนมักปรับความตึงของฟอยล์โดยอัตโนมัติเมื่อฟอยล์ขาด แต่ความตึงเป็นเพียงหนึ่งในสี่สาเหตุที่เป็นไปได้ การตรวจสอบสาเหตุเหล่านี้ตามลำดับจะช่วยแก้ปัญหาการขาดของฟอยล์ได้มากกว่า 90%
วิธีแก้ปัญหา:
ตรวจสอบใบมีดก่อนใบมีดทื่อไม่สามารถตัดได้ แต่จะฉีกขาด รอยแตกที่เกิดขึ้นตามขอบจะขยายตัวภายใต้แรงดึงจนกระทั่งแผ่นโลหะขาดในที่สุด หากขอบใบมีดรู้สึกทื่อหรือมีรอยบิ่นเมื่อคุณลองลูบเบาๆ ด้วยนิ้ว (อย่างระมัดระวัง!) ให้เปลี่ยนใบมีดใหม่ ตรวจสอบการซ้อนทับของใบมีดด้วย ซึ่งโดยทั่วไปจะอยู่ที่ 0.05–0.1 มม. สำหรับฟอยล์ปั๊มร้อน และแรงกดด้านข้าง ซึ่งควรสม่ำเสมอทั่วทั้งความกว้าง
ตรวจสอบลูกกลิ้งนำทางและลูกกลิ้งฟอยล์รอยขีดข่วน สิ่งแปลกปลอม หรือคราบกาวที่สะสมอยู่บนพื้นผิวลูกกลิ้งจะทำหน้าที่เหมือนใบมีดขนาดเล็ก คอยขูดฟอยล์ซ้ำๆ การติดขัดของตลับลูกปืนจะสร้างแรงเสียดทานที่ทำให้ฟอยล์ "ลื่น" และขาดเมื่อถูกดึง หมุนลูกกลิ้งนำทางแต่ละตัวด้วยมือเพื่อตรวจสอบการเคลื่อนไหวที่ราบรื่น และทำความสะอาดพื้นผิวด้วยตัวทำละลายที่เหมาะสม
ทดสอบระบบกำจัดไฟฟ้าสถิตไฟฟ้าสถิตที่เกิดขึ้นจะทำให้แผ่นฟอยล์ติดกับลูกกลิ้งหรือโครงเครื่อง ทำให้เกิดแรงต้านที่ไม่สม่ำเสมอ ซึ่งอาจทำให้แผ่นฟอยล์ขาดได้ทันที เมื่อใช้งานในที่แสงน้อย ให้สังเกตประกายไฟสีม่วงน้ำเงินบริเวณที่แผ่นฟอยล์ออกจากลูกกลิ้ง ตรวจสอบว่าแท่งดักไฟฟ้าสถิตมีฝุ่นสะสมและประสิทธิภาพลดลงหรือไม่ และตรวจสอบแหล่งจ่ายไฟแรงสูงและการต่อสายดิน
จากนั้นตรวจสอบระบบแรงดึงหากการตรวจสอบสามข้อแรกผ่านแล้ว ให้ตรวจสอบเซ็นเซอร์วัดแรงตึง (มีฝุ่นเกาะหรือติดขัดทางกลไก) คลัตช์/เบรกแบบผงแม่เหล็ก (การเสื่อมสภาพตามอายุทำให้แรงบิดที่ได้ไม่เป็นเชิงเส้น) และการตั้งค่าความเรียว คลัตช์ที่ทำงานได้ปกติที่ความเร็วต่ำ แต่แผ่นฟอยล์ขาดหลังจากเร่งความเร็ว เป็นสัญญาณคลาสสิกของการเสื่อมสภาพของผงแม่เหล็ก
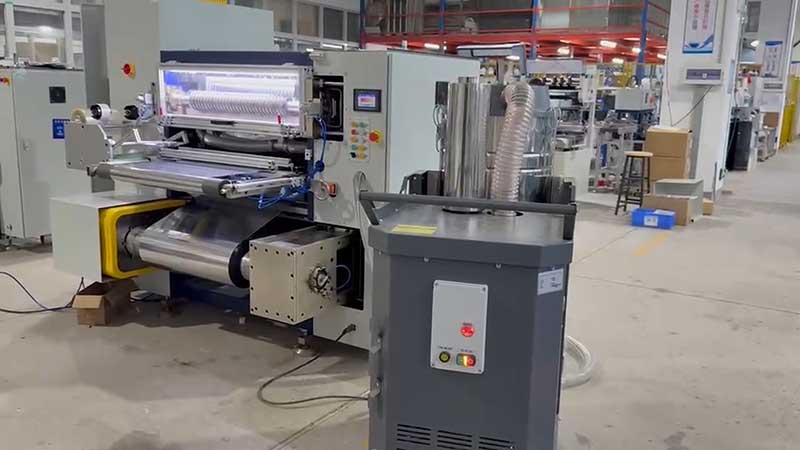
3. การเยื้องศูนย์ของขอบและการม้วนแบบ "หอคอย"
มันมีลักษณะอย่างไรในระหว่างการตัดหรือม้วนแผ่นฟอยล์ แผ่นฟอยล์จะเลื่อนไปด้านข้าง ทำให้ปลายม้วนที่เสร็จแล้วมีลักษณะเป็นรูปทรงหอคอยหรือรูปทรงระฆัง และขอบอาจชนกันและทำให้แผ่นฟอยล์เสียหายได้
สาเหตุที่เกิดขึ้น:ระบบแก้ไขขอบ, ความขนานของลูกกลิ้งนำทาง หรือการจัดแนวการคลายม้วนมีปัญหา
วิธีแก้ปัญหา:
เริ่มต้นด้วยเซ็นเซอร์ปรับแก้หัววัดแบบโฟโตอิเล็กทริกและอัลตราโซนิกมักถูกอุดตันด้วยฝุ่นหรือเศษฟอยล์ ซึ่งเป็น "จุดบอด" ทั่วไปที่ทำให้ระบบแก้ไขทำงานไม่ได้อย่างมีประสิทธิภาพ ควรทำความสะอาดเลนส์หัววัดเป็นประจำและวางตำแหน่งไว้ที่กึ่งกลางของขอบฟอยล์ ตั้งค่าโซนที่ไม่ตอบสนองประมาณ ±1 มม. เพื่อป้องกันการแก้ไขที่เกิดขึ้นบ่อยครั้งและไม่หยุดนิ่ง
ตรวจสอบความขนานของลูกกลิ้งนำทางลูกกลิ้งที่ไม่ขนานกันจะดันแผ่นฟอยล์ไปด้านข้าง ใช้เครื่องมือจัดแนวด้วยเลเซอร์หรือวิธีการใช้ลวดตรวจสอบว่าแกนลูกกลิ้งขนานกันภายใน 0.2 มม./เมตร ให้ความสนใจเป็นพิเศษกับลูกกลิ้งแรงดัน ลูกกลิ้งดึง และลูกกลิ้งที่อยู่ก่อนและหลังใบมีดตัด
ตรวจสอบการจัดแนวการคลายม้วนขนาดใหญ่ต้องอยู่ตรงกลางของเพลาคลาย หากแกนของม้วนไม่อยู่ตรงกลางหรือเพลาไม่ตรงแนว ฟอยล์จะไหลออกมาในมุมที่การแก้ไขใดๆ ในขั้นตอนถัดไปก็ไม่สามารถชดเชยได้อย่างสมบูรณ์
ตรวจสอบแรงด้านข้างที่ตัวยึดใบมีดแรงกดที่ไม่สมมาตรจากใบมีดด้านบนและด้านล่างอาจดันแผ่นโลหะไปด้านใดด้านหนึ่ง ตรวจสอบระยะห่างตามแนวแกนของเพลาใบมีด—ควรมีค่า ≤0.03 มม.—และตรวจสอบให้แน่ใจว่าตัวยึดเครื่องมือจัดวางอย่างสมมาตร
4. รอยย่นและปลายม้วนที่ไม่เรียบ
มันมีลักษณะอย่างไรม้วนกระดาษที่พันกันมีพื้นผิวย่น การเลื่อนตัวของชั้นกระดาษ หรือปลายด้านหนึ่งไม่เรียบ เป็นแอ่ง หรือมีลวดลายคล้าย "แกนดอกเบญจมาศ" ใกล้กับแกนกลาง
เหตุใดจึงเกิดขึ้นปัญหานี้ส่วนใหญ่เกิดจากการควบคุมแรงดึง โดยเฉพาะอย่างยิ่งแรงดึงที่ไม่เพียงพอหรือแรงกดในการพันที่ไม่ถูกต้อง
วิธีแก้ปัญหา:
ปรับความตึงของหัวเรียวให้ถูกต้องเมื่อเส้นผ่านศูนย์กลางของม้วนเพิ่มขึ้น การรักษาแรงดึงให้คงที่หมายความว่าชั้นนอกจะบีบอัดชั้นใน ทำให้เกิดรอยย่น แรงดึงแบบเรียวจะลดแรงดึงลงเมื่อเส้นผ่านศูนย์กลางเพิ่มขึ้น โดยทั่วไปจะมีค่าสัมประสิทธิ์การเรียวอยู่ที่ 15–25% เริ่มต้นด้วยแรงดึงเริ่มต้นประมาณ 8–12% ของความแข็งแรงในการแตกหักของวัสดุ และลดลงเหลือ 40–70% ของค่าดังกล่าวเมื่อถึงปลายม้วน
ปรับแรงดันลูกกลิ้งให้เหมาะสมกับเส้นผ่านศูนย์กลางของลูกกลิ้งลูกกลิ้งแรงดันคงที่แบบดั้งเดิมก่อให้เกิดความขัดแย้ง: เมื่อม้วนขยายใหญ่ขึ้น แรงตึงภายนอกจะลดลง แต่แรงดันของลูกกลิ้งยังคงสูง ทำให้เกิดรอยย่น กลไกลูกกลิ้งแรงดันแบบลอยตัวที่ปรับตำแหน่งโดยอัตโนมัติเป็นแนวทางที่ดีกว่า หากเครื่องของคุณมีลูกกลิ้งแบบคงที่ ให้ตั้งค่าแรงดันไว้ที่ช่วงต่ำสุดสำหรับม้วนขนาดใหญ่
ตรวจสอบเซ็นเซอร์แรงดึงของขดลวดเซ็นเซอร์วัดแรงตึงหรือลูกกลิ้งปรับความตึงที่ปกคลุมไปด้วยฝุ่นหรือติดขัดทางกลไกจะส่งข้อมูลที่ไม่ถูกต้องไปยังตัวควบคุม ตรวจสอบว่าหน้าจอแสดงผลแรงตึงกลับไปที่ศูนย์เมื่อเครื่องไม่ได้ใช้งานและเปลี่ยนแปลงอย่างเป็นเส้นตรงภายใต้ภาระคงที่

5. ความกว้างในการตัดที่ไม่สม่ำเสมอและการเบี่ยงเบนของขนาด
มันมีลักษณะอย่างไรความกว้างของรอยตัดไม่สม่ำเสมอตั้งแต่ต้นจนจบ หรือม้วนที่ได้ไม่เป็นรูปทรงสี่เหลี่ยมจัตุรัส ด้านหนึ่งอาจกว้างกว่าอีกด้านหนึ่ง
เหตุใดจึงเกิดขึ้น: สาเหตุส่วนใหญ่มักเกิดจากการเบี่ยงเบนของเพลาใบมีด การจัดแนวของลูกกลิ้งนำทางที่ไม่ถูกต้อง หรือแรงตึงที่ไม่ถูกต้อง ทำให้แผ่นโลหะเบี่ยงเบนไปจากแนวตรง
วิธีแก้ปัญหา:
วัดค่าการเบี่ยงเบนของเพลาใบพัดนี่เป็นปัญหาเรื่องความแม่นยำที่มองข้ามได้ง่าย ให้ใช้เครื่องวัดความคลาดเคลื่อนแบบหน้าปัด (dial indicator) ตรวจสอบความคลาดเคลื่อนในแนวรัศมีของเพลาใบมีด สำหรับการตัดที่ต้องการความแม่นยำสูง ความคลาดเคลื่อนควรอยู่ภายใน 0.003 มม. การสึกหรอของแบริ่งหรือเพลาที่งอจะทำให้แรงกดในการตัดเปลี่ยนแปลงไปในแต่ละรอบการหมุน ส่งผลให้ขอบชิ้นงานเป็นคลื่นหรือหยัก
ตรวจสอบการจัดแนวเส้นทางของวัสดุโดยรวมใช้ตลับเมตรหรือเลเซอร์วัดระยะเพื่อตรวจสอบว่าลูกกลิ้งนำทางทั้งหมดขนานกับระนาบอ้างอิงของเครื่องจักรหรือไม่ หากมีความแตกต่างมากกว่า 0.5 มม./เมตร ในแนวกว้าง จะทำให้วัสดุเลื่อนไปด้านใดด้านหนึ่ง
ตรวจสอบว่าระบบแก้ไขข้อผิดพลาดทำงานอยู่ ไม่ใช่แค่กด "เปิด" ไว้“ระบบปรับแก้ที่ตอบสนองช้าหรือปรับแก้มากเกินไปอาจทำให้ความกว้างไม่สม่ำเสมอขณะที่เครื่องพยายามหาจุดศูนย์กลาง ให้ลองกระตุ้นเซ็นเซอร์ด้วยตนเองโดยปิดด้านใดด้านหนึ่ง แล้วสังเกตดูว่าลูกกลิ้งปรับแนวตอบสนองได้อย่างราบรื่นในทิศทางตรงกันข้ามหรือไม่”
6. การบำรุงรักษาเชิงป้องกัน: ทางออกที่แท้จริง
ปัญหาการตัดส่วนใหญ่ไม่ได้เกิดขึ้นอย่างฉับพลัน แต่จะค่อยๆ พัฒนาขึ้นตามกาลเวลาเมื่อใบมีดสึกหรอ ลูกกลิ้งสะสมเศษสิ่งสกปรก และชิ้นส่วนปรับความตึงเสื่อมสภาพ การบำรุงรักษาอย่างง่ายๆ จะช่วยป้องกันการชำรุดฉุกเฉินส่วนใหญ่ได้:
รายวัน:ทำความสะอาดใบมีด ลูกกลิ้งนำทาง และเลนส์เซ็นเซอร์ ตรวจสอบดูว่ามีรอยบิ่นที่เห็นได้ชัดหรือไม่
รายสัปดาห์ตรวจสอบระบบลมและส่วนประกอบระบบส่งกำลัง ตรวจสอบการตอบสนองของระบบแรงดึง ตรวจสอบการทำงานของการกำจัดไฟฟ้าสถิต
รายเดือน:ปรับเทียบความแม่นยำของเครื่องจักร ตรวจสอบการเบี่ยงเบนของเพลาใบมีดและความขนานของลูกกลิ้ง ตรวจสอบประสิทธิภาพของคลัตช์/เบรกผงแม่เหล็ก
ไตรมาสเปลี่ยนน้ำมันหล่อลื่นและไส้กรอง ตรวจสอบบันทึกอายุการใช้งานของใบมีดและเปลี่ยนใบมีดตามกำหนดเวลา แทนที่จะรอจนกว่าจะเกิดความเสียหาย
จดบันทึกข้อผิดพลาด พารามิเตอร์ และล็อตวัสดุอย่างง่ายๆ จะเห็นรูปแบบได้ชัดเจน เช่น ผู้จำหน่ายฟอยล์รายใดรายหนึ่ง การตั้งค่าแรงดึงที่เฉพาะเจาะจง หรือการเปลี่ยนแปลงความชื้นตามฤดูกาลที่สัมพันธ์กับปัญหาด้านคุณภาพ
สรุป: ความแม่นยำเป็นระบบ ไม่ใช่การตั้งค่า
ปัญหาการตัดฟอยล์ปั๊มร้อนมักไม่ได้มีสาเหตุเดียว รอยขรุขระอาจเริ่มต้นจากการสึกหรอของใบมีด แย่ลงเนื่องจากแรงดึงดูดไฟฟ้าสถิต และอาจแตกหักเมื่อแรงตึงเพิ่มขึ้นอย่างฉับพลันระหว่างการเร่งความเร็ว ผู้ปฏิบัติงานและผู้ผลิตที่ได้คุณภาพสม่ำเสมอที่สุดจะมองการตัดเป็นระบบ: ใบมีด แรงตึง ลูกกลิ้ง การควบคุมไฟฟ้าสถิต และการจัดการวัสดุ ล้วนทำงานร่วมกัน
สำหรับธุรกิจที่จัดหาฟอยล์ปั๊มร้อนแบบตัด ฟอยล์แต่ละแบบก็มีความสำคัญเช่นกัน ซัพพลายเออร์ที่เข้าใจรูปทรงของใบมีด แรงดึงของใบมีด และการจัดการไฟฟ้าสถิต จะผลิตม้วนฟอยล์ที่ทำงานได้สะอาดกว่าบนเครื่องปั๊มของคุณ มีการแตกหักน้อยลง และเวลาหยุดทำงานน้อยลง เมื่อประเมินซัพพลายเออร์ฟอยล์ ให้สอบถามเกี่ยวกับกระบวนการตัดและระบบควบคุมคุณภาพ คำตอบมักจะอธิบายถึงความแตกต่างระหว่างฟอยล์ที่ตรงตามข้อกำหนดเท่านั้นกับฟอยล์ที่ใช้งานได้จริง
มีปัญหาเกี่ยวกับการตัดชิ้นงานโดยเฉพาะหรือไม่? ทีมงานด้านเทคนิคของเราสามารถช่วยคุณวิเคราะห์สาเหตุที่แท้จริงและแนะนำวิธีแก้ไขที่เหมาะสมได้ [ติดต่อเรา] เพื่อขอคำปรึกษา
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






