การเลือกเครื่องตัดฟอยล์ปั๊มร้อนที่เหมาะสมนั้น ไม่ได้หมายถึงการหาเครื่องที่มีความเร็วสูงสุดหรือสเปคที่น่าประทับใจที่สุด แต่หมายถึงการจับคู่ความสามารถของอุปกรณ์กับวัสดุ รูปแบบการสั่งซื้อ และข้อกำหนดด้านคุณภาพในขั้นตอนต่อไป เครื่องที่ทำงานได้อย่างไร้ที่ติกับฟอยล์มาตรฐาน 25 ไมโครเมตร อาจทำงานได้ไม่ดีกับฟิล์มเลเซอร์ 12 ไมโครเมตร และเครื่องที่ออกแบบมาสำหรับม้วนมาสเตอร์ขนาดกว้าง 1600 มม. อาจไม่ให้ความแม่นยำที่จำเป็นสำหรับการผลิตแถบแคบ 10 มม.
คู่มือนี้จะอธิบายรายละเอียดข้อกำหนดที่สำคัญอย่างแท้จริง โดยจัดเรียงตามพารามิเตอร์ที่ส่งผลโดยตรงต่อผลผลิต ประสิทธิภาพ และผลกำไรของคุณ
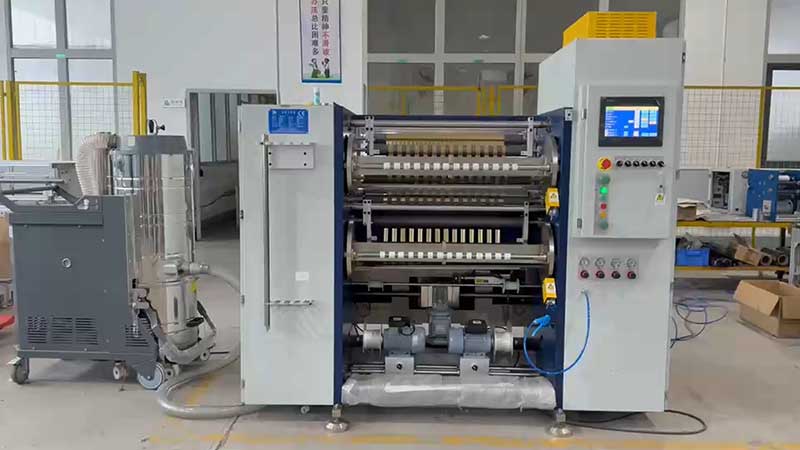
ความกว้างที่เครื่องสามารถผลิตได้: เลือกเครื่องให้เหมาะสมกับม้วนกระดาษต้นแบบและผลิตภัณฑ์สำเร็จรูปของคุณ
ข้อกำหนดด้านความกว้างของเครื่องตัดแผ่นวัสดุมีสองมิติ ได้แก่ ความกว้างสูงสุดของแผ่นวัสดุที่คลายออก และความกว้างต่ำสุดของการตัด ทั้งสองมิติต้องสอดคล้องกับความเป็นจริงในกระบวนการผลิตของคุณ
สำหรับงานตัดแผ่นวัสดุขนาดใหญ่ที่กว้างถึง 1600 มม. คุณสมบัติที่สำคัญคือความแข็งแรงของโครงสร้างและเส้นผ่านศูนย์กลางของเพลาใบมีด การตัดที่กว้างขึ้นหมายถึงแรงกดบนเพลาใบมีดที่มากขึ้น หากเพลาใบมีดงอแม้เพียงเล็กน้อยภายใต้แรงกด ส่วนกลางของแผ่นวัสดุจะไม่ถูกตัดขาด ในขณะที่ขอบจะถูกตัดมากเกินไป ควรเลือกเครื่องจักรที่มีแผงผนังเหล็กอัลลอยหนาและเพลาใบมีดขนาดใหญ่ที่สมดุลทางไดนามิก เครื่องจักรขนาด 1600 มม. มักต้องมีน้ำหนักหลายตันเพื่อรักษาเสถียรภาพที่ความเร็วสูง
สำหรับการผลิตแผ่นโลหะแคบที่มีความกว้างต่ำกว่า 50 มม. ลำดับความสำคัญจะเปลี่ยนไปเป็นการกำหนดตำแหน่งเครื่องมือที่แม่นยำและการออกแบบป้องกันการบิดงอ ระบบล็อคแบบแมนนวลมีแนวโน้มที่จะเกิดการคลาดเคลื่อนของขนาด เนื่องจากแรงยึดที่ไม่สม่ำเสมอทำให้เกิดการเคลื่อนที่ตามแนวแกนระหว่างการทำงาน ระบบล็อคไฮดรอลิกหรือเพลาเลื่อนที่มีความแม่นยำสูงเป็นตัวเลือกที่เชื่อถือได้มากกว่าเมื่อความกว้างของร่องวัดเป็นมิลลิเมตร หากลักษณะงานสั่งทำของคุณมีการเปลี่ยนแปลงความกว้างบ่อยครั้ง ระบบกำหนดตำแหน่งเครื่องมืออัตโนมัติสามารถลดเวลาในการเปลี่ยนงานจากหลายชั่วโมงเหลือเพียงไม่กี่นาที โดยการเคลื่อนย้ายตัวยึดใบมีดไปยังตำแหน่งที่ตั้งโปรแกรมไว้
เกณฑ์มาตรฐานเชิงปฏิบัติ: หากม้วนต้นแบบของคุณมีความยาว 640 มม. และม้วนสำเร็จรูปมีความกว้าง 2 ซม. (ซึ่งเป็นเรื่องปกติสำหรับสายการผลิตปั๊มร้อน) เครื่องจักรจะต้องสามารถรักษาค่าความคลาดเคลื่อนได้ ±0.5 มม. ที่ความกว้างแคบนั้น
การควบคุมแรงตึง: คุณสมบัติที่กำหนดว่าฟอยล์ของคุณจะทนทานต่อกระบวนการได้หรือไม่
แผ่นฟอยล์ปั๊มร้อนโดยทั่วไปมีความหนา 12–25 ไมโครเมตร ประกอบด้วยฟิล์มฐาน PET ชั้นปลดปล่อย ชั้นสี ชั้นเคลือบอะลูมิเนียม และชั้นกาว โครงสร้างนี้มีความไวต่อแรงทางกลอย่างมาก การควบคุมแรงตึงไม่ใช่เพียงแค่คุณสมบัติ แต่เป็นพื้นฐานว่าเครื่องจักรจะผลิตสินค้าที่ขายได้หรือไม่
ระบบเปิดเทียบกับระบบปิด: ความแตกต่างที่ไม่สามารถต่อรองได้
การควบคุมแรงตึงแบบวงเปิดระบบนี้อาศัยค่าที่ตั้งไว้ล่วงหน้าและเบรกอนุภาคแม่เหล็ก เหมาะสำหรับงานที่ความเร็วต่ำและไม่สำคัญมากนักที่ความเร็วต่ำกว่า 100 เมตร/นาที แต่ไม่สามารถชดเชยการเปลี่ยนแปลงเส้นผ่านศูนย์กลางระหว่างการม้วนหรือการรบกวนจากการเร่ง/ลดความเร็วได้
การควบคุมแรงตึงเซอร์โวแบบวงปิดระบบนี้ใช้เซ็นเซอร์วัดแรงดึงหรือลูกกลิ้งลอยเพื่อวัดแรงดึงจริงแบบเรียลไทม์และปรับการคลายและม้วนฟิล์มตามนั้น สำหรับฟิล์มปั๊มร้อน นี่คือข้อกำหนดขั้นต่ำที่ยอมรับได้ ระบบวงปิดคุณภาพสูงจะรักษาความผันผวนของแรงดึงให้อยู่ภายใน ±1% ถึง ±3% ของค่าที่ตั้งไว้ ระบบระดับสูงจะมีความแม่นยำถึง ±0.5N
แรงดึงแบบเรียว: เหตุใดแรงดึงคงที่จึงล้มเหลว
เมื่อเส้นผ่านศูนย์กลางของม้วนม้วนเพิ่มขึ้น การรักษาแรงดึงคงที่ทำให้ชั้นนอกกดทับชั้นใน ส่งผลให้เกิดข้อบกพร่องแบบ “แกนดอกเบญจมาศ” อากาศติดอยู่ หรือการถ่ายโอนชั้นอะลูมิเนียม การควบคุมแรงดึงแบบเรียวจะลดแรงดึงในการม้วนโดยอัตโนมัติตามเส้นโค้งที่ตั้งไว้ล่วงหน้าเมื่อเส้นผ่านศูนย์กลางของม้วนเพิ่มขึ้น สำหรับฟอยล์ปั๊มร้อน แนะนำให้ใช้ค่าสัมประสิทธิ์ความเรียวระหว่าง 60% ถึง 80% โดยลดแรงดึงสุดท้ายลงเหลือ 40–70% ของค่าเริ่มต้น เครื่องจักรที่ไม่มีฟังก์ชันความเรียวไม่เหมาะสมสำหรับการผลิตฟอยล์ปั๊มร้อนที่มีคุณภาพ ไม่ว่าจะมีคุณสมบัติอื่นๆ ดีแค่ไหนก็ตาม
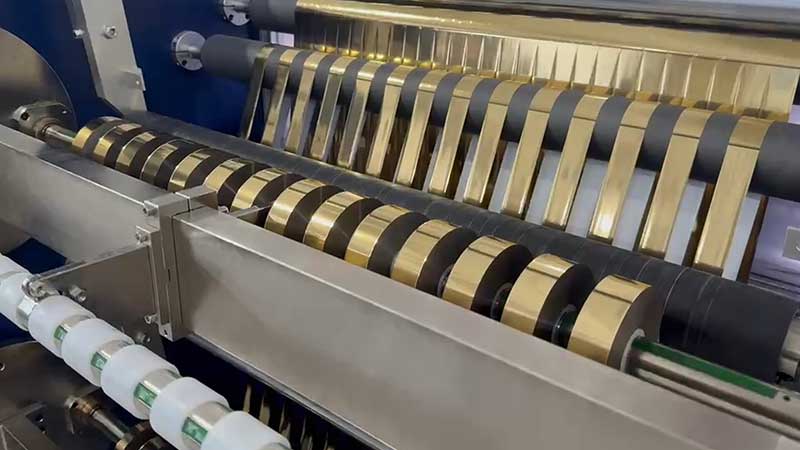
วิธีการกรีดและระบบใบมีด: การตัดกับการฉีก
ความแตกต่างระหว่างขอบที่เรียบและขอบที่ขรุขระนั้นเปรียบเสมือนความแตกต่างระหว่าง “การตัด” และ “การฉีก” ใบมีดที่ทื่อหรือรูปทรงใบมีดที่ไม่เหมาะสมจะกดและทำให้ฟอยล์แตกหักแทนที่จะตัดอย่างสะอาด ทำให้เกิดเสี้ยนขนาดเล็กและฝุ่นอลูมิเนียมที่ปนเปื้อนในแผ่นฟอยล์และก่อให้เกิดข้อบกพร่องในการปั๊มร้อน
สำหรับฟอยล์ปั๊มร้อน การตัดแบบเฉือนเป็นวงกลม (ใบมีดหมุนบนและล่าง) เป็นมาตรฐานอุตสาหกรรม วิธีนี้ให้การตัดที่เรียบเนียนและสะอาด โดยมีการเสียรูปน้อยที่สุด ระบบการตัดด้วยใบมีดโกนหรือการตัดแบบบดขยี้ไม่เหมาะสมกับฟอยล์ PET เนื่องจากมีแนวโน้มที่จะทำให้ขอบเสียรูปหรือแยกออกจากกันไม่สมบูรณ์
ข้อมูลจำเพาะที่สำคัญของใบมีดที่ต้องตรวจสอบ:
• วัสดุของใบมีด:ใบมีดที่ทำจากทังสเตนคาร์ไบด์หรือเคลือบด้วยเพชร ให้ความทนทานต่อการสึกหรอที่จำเป็นสำหรับฟิล์มฐาน PET
• การปรับใบมีดระยะห่างและการซ้อนทับระหว่างใบมีดบนและล่างต้องสามารถปรับได้อย่างแม่นยำ ระยะห่างมากเกินไปจะทำให้การตัดไม่สมบูรณ์ ระยะห่างน้อยเกินไปจะทำให้สึกหรอเร็วขึ้น
• ความแข็งแรงของแกนใบพัด:สำหรับความกว้างที่มากกว่า 800 มม. จำเป็นต้องใช้เพลาขนาดใหญ่ที่มีการปรับสมดุลแบบไดนามิกเพื่อป้องกันการโก่งงอและความลึกในการตัดที่ไม่สม่ำเสมอทั่วทั้งแผ่นวัสดุ
การนำทางเว็บและการควบคุมขอบ: ป้องกันการเบี่ยงเบนก่อนที่จะกลายเป็นความสูญเปล่า
แม้จะควบคุมแรงตึงได้อย่างสมบูรณ์แบบแล้วก็ตาม แผ่นฟอยล์ก็อาจเลื่อนไปด้านข้างได้ในระหว่างการทำงานด้วยความเร็วสูง ระบบควบคุมตำแหน่งขอบ (EPC) ช่วยให้มั่นใจได้ว่าแผ่นฟอยล์จะยังคงอยู่ในแนวเดียวกันขณะเข้าสู่สถานีตัด
สำหรับฟอยล์ปั๊มร้อน โดยเฉพาะอย่างยิ่งชนิดเคลือบโลหะและโฮโลแกรม เซ็นเซอร์ขอบแบบอัลตราโซนิกเป็นคุณสมบัติที่นิยมใช้มากที่สุด เนื่องจากไม่ได้รับผลกระทบจากพื้นผิวสะท้อนแสงของฟอยล์ ซึ่งอาจทำให้เซ็นเซอร์แบบออปติคอลทำงานผิดพลาดได้ สำหรับการใช้งานที่ต้องการการจัดตำแหน่งที่แม่นยำกับเครื่องหมายที่พิมพ์ ระบบวิชั่น CCD จะช่วยตรวจจับขอบหรือเส้นโดยอัตโนมัติ
เวลาตอบสนองในการแก้ไขต้องสอดคล้องกับความเร็วในการตัด ที่ความเร็ว 300 เมตร/นาทีขึ้นไป ตัวกระตุ้นต้องทำการแก้ไขให้เสร็จสิ้นภายในมิลลิวินาที มิเช่นนั้นจะไม่สามารถระงับการสั่นของขอบได้อย่างมีประสิทธิภาพ
ระดับความเร็ว: ตีความตัวเลขให้ถูกต้อง
ผู้ผลิตโฆษณาความเร็วเชิงกลสูงสุดตั้งแต่ 50 เมตร/นาที สำหรับรุ่นประหยัด ไปจนถึง 500 เมตร/นาที สำหรับเครื่องจักรประสิทธิภาพสูง อย่างไรก็ตาม ความเร็วในการทำงานที่เสถียรคือคุณสมบัติที่สำคัญที่สุด
เครื่องจักรที่มีอัตราความเร็ว 500 เมตร/นาที อาจทำงานได้อย่างเสถียรและปราศจากข้อบกพร่องที่ความเร็ว 300–350 เมตร/นาที เมื่อใช้ฟอยล์บาง เมื่อประเมินข้อกำหนดด้านความเร็ว ควรสอบถามข้อมูลต่อไปนี้:
• ความเร็วในการทำงานที่เสถียรสำหรับความหนาของวัสดุที่คุณต้องการโดยเฉพาะ
• ข้อมูลการผันผวนของแรงตึงในระหว่างการเร่งความเร็ว การลดความเร็ว และสภาวะคงที่
• แสดงให้เห็นถึงผลการปฏิบัติงานระหว่างการทดลองตัดจริง ไม่ใช่ตามเงื่อนไขในโบรชัวร์
ความเร็วมีความสัมพันธ์อย่างแยกไม่ออกกับความกว้างและวัสดุ เครื่องจักรขนาด 1600 มม. ที่ใช้ฟอยล์โฮโลแกรมบางๆ ที่ความเร็ว 400 ม./นาที ถือเป็นความท้าทายทางวิศวกรรมที่แตกต่างอย่างสิ้นเชิงจากเครื่องจักรขนาด 400 มม. ที่ใช้ฟอยล์มาตรฐานที่ความเร็วเดียวกัน ยิ่งวัสดุมีความกว้างและบางมากเท่าใด ระบบขับเคลื่อน อัลกอริทึมการปรับความตึง และความแข็งแรงของโครงสร้างเครื่องจักรก็ยิ่งต้องชดเชยมากขึ้นเท่านั้น
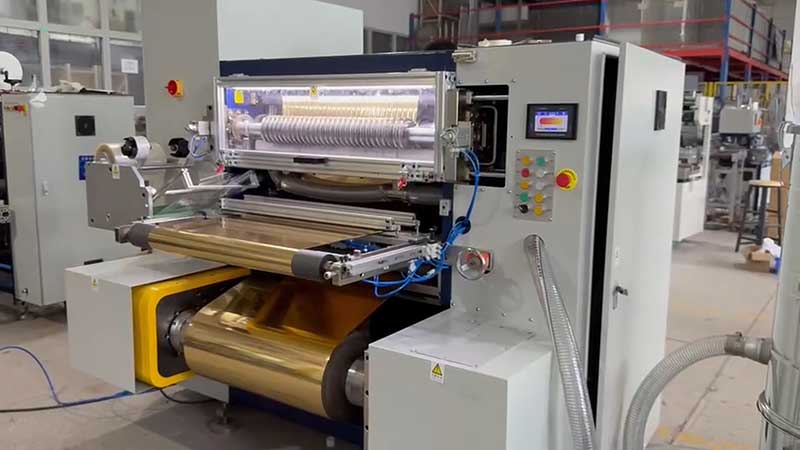
ระบบอัตโนมัติและประสิทธิภาพในการเปลี่ยนกะงาน: ปัจจัยต้นทุนที่ซ่อนอยู่
รูปแบบการสั่งซื้อฟอยล์ปั๊มร้อนได้เปลี่ยนไปสู่การผลิตเป็นล็อตเล็ก ๆ และมีความหลากหลายมากขึ้น เครื่องจักรที่ต้องใช้เวลาหลายชั่วโมงในการเปลี่ยนจากความกว้างหนึ่งไปอีกความกว้างหนึ่งจึงไม่สามารถให้บริการตลาดนี้ได้อย่างคุ้มค่า ไม่ว่าจะมีความแม่นยำสูงเพียงใดก็ตาม
การกำหนดตำแหน่งเครื่องมืออัตโนมัติระบบนี้ช่วยให้ผู้ปฏิบัติงานสามารถป้อนความกว้างของร่องที่ต้องการได้ จากนั้นตัวยึดใบมีดแบบมอเตอร์จะเคลื่อนไปยังตำแหน่งที่ตั้งโปรแกรมไว้ ซึ่งช่วยลดเวลาในการเปลี่ยนชิ้นงานจาก 30-60 นาที เหลือต่ำกว่า 5 นาที และขจัดข้อผิดพลาดในการกำหนดตำแหน่งจากมนุษย์
การจัดการสูตรอาหารระบบจะบันทึกค่าความตึง ความเร็ว และแรงกดของใบมีดสำหรับวัสดุและความกว้างแต่ละแบบ ทำให้สามารถเรียกใช้งานได้ด้วยการกดเพียงครั้งเดียวสำหรับการสั่งซื้อซ้ำ
การควบคุมฝุ่นและไฟฟ้าสถิต: ปกป้องพื้นผิวที่คุณมองไม่เห็น
การตัดเฉือนทำให้เกิดอนุภาคอะลูมิเนียมและพลาสติกขนาดเล็กจากขอบที่ตัด หากอนุภาคเหล่านี้เกาะติดกับพื้นผิวฟอยล์ จะกลายเป็น "รูเล็กๆ" ในขั้นตอนการปั๊มร้อนขั้นสุดท้าย ไฟฟ้าสถิต โดยเฉพาะอย่างยิ่งกับฟิล์ม PET จะดึงดูดและยึดสิ่งปนเปื้อนเหล่านี้ไว้
คุณสมบัติที่ควรพิจารณา:
• แท่งไอออนไนซ์ที่จุดตัดและก่อนม้วนกลับเพื่อกำจัดประจุไฟฟ้าสถิต
• ลูกกลิ้งทำความสะอาดแบบสัมผัสเมื่อรวมกับการดูดสุญญากาศบริเวณใบพัดเพื่อดักจับอนุภาคตั้งแต่ต้นกำเนิด
• แปรงป้องกันไฟฟ้าสถิตบนลูกกลิ้งนำทางเพื่อป้องกันการสะสมประจุตามแนวทางเดินของเว็บ
คุณสมบัติที่วัดไม่ได้: ประสิทธิภาพการตัดทดลอง
ไม่มีเอกสารข้อมูลจำเพาะใดทดแทนการทดสอบใช้งานจริงกับวัสดุของคุณได้ ก่อนซื้อ ควรทดลองใช้กับฟอยล์ที่ยากที่สุดของคุณก่อน เช่น ฟอยล์ที่บางที่สุด ฟอยล์ที่เกิดไฟฟ้าสถิตได้ง่ายที่สุด หรือฟอยล์ที่มีการเคลือบผิวที่ไวต่อการเปลี่ยนแปลงมากที่สุด ตรวจสอบขอบที่ตัดด้วยกล้องจุลทัศน์เพื่อหารอยแตกขนาดเล็ก วัดความกว้างที่สม่ำเสมอทั่วทั้งม้วน ตรวจสอบความแน่นของม้วนที่ม้วนแล้วจากแกนกลางถึงพื้นผิว
เครื่องจักรที่ตรงตามข้อกำหนดทุกอย่างบนกระดาษ แต่กลับทำให้ขอบชิ้นงานไม่เรียบ หรือแรงดึงไม่สม่ำเสมอเมื่อใช้กับวัสดุของคุณ นั่นคือเครื่องจักรที่ไม่เหมาะสม ข้อกำหนดต่างๆ มีความสำคัญเพราะมันช่วยให้เครื่องจักรทำงานได้ แต่การทดลองตัดต่างหากที่จะพิสูจน์ประสิทธิภาพได้อย่างแท้จริง
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






