เนื่องจากการปั๊มร้อนยังคงครองตลาดบรรจุภัณฑ์ระดับพรีเมียม การติดฉลาก และการตกแต่งขั้นสุดท้าย คุณภาพของฟอยล์ที่ตัดแล้วจึงเป็นตัวกำหนดผลผลิตของกระบวนการปั๊มในขั้นตอนต่อไปโดยตรง ในปี 2026 ตลาดเครื่องตัดฟอยล์ปั๊มร้อนได้เติบโตเต็มที่แล้ว แต่ด้วยการเติบโตนั้นก็มาพร้อมกับตัวเลือกทางเทคนิค ระดับการทำงานอัตโนมัติ และช่วงราคาที่หลากหลายมากขึ้น ซึ่งอาจทำให้การตัดสินใจเลือกสเปคทำได้ยากขึ้น
คู่มือนี้ให้กรอบการทำงานที่เป็นระบบสำหรับการประเมินเครื่องตัดฟอยล์ปั๊มร้อน โดยครอบคลุมถึงความเป็นจริงของวัสดุที่กำหนดการออกแบบเครื่องจักร พารามิเตอร์หลักที่แยกเครื่องจักรที่มีประสิทธิภาพออกจากเครื่องจักรที่มีปัญหา และคุณสมบัติการทำงานอัตโนมัติที่กำหนดว่าการดำเนินงานของคุณสามารถรองรับรูปแบบการสั่งซื้อสมัยใหม่ได้อย่างมีกำไรหรือไม่
ทำความเข้าใจเกี่ยวกับวัสดุ: เหตุใดฟอยล์ปั๊มร้อนจึงต้องการการตัดแบบพิเศษ
ก่อนที่จะประเมินคุณสมบัติของเครื่องจักร จำเป็นอย่างยิ่งที่จะต้องเข้าใจว่าอะไรที่ทำให้ฟอยล์ปั๊มร้อนแตกต่างจากฟิล์มและกระดาษมาตรฐานโดยพื้นฐาน ฟอยล์ปั๊มร้อนเป็นวัสดุเคลือบหลายชั้น ประกอบด้วยฟิล์มฐาน PET (โดยทั่วไปมีความหนา 12–25 ไมโครเมตร) ชั้นปลดปล่อย ชั้นสีหรือชั้นเคลือบอะลูมิเนียม และชั้นกาว
โครงสร้างนี้ก่อให้เกิดจุดอ่อนเฉพาะบางประการในระหว่างการตัด:
• ความไวต่อแรงตึงแผ่นฐาน PET ที่บางจะยืดตัวเมื่อถูกดึงมากเกินไป ทำให้เกิดข้อผิดพลาดในการจัดวางและรอยแตกของสารเคลือบ ในทางกลับกัน หากดึงไม่เพียงพอ จะทำให้ม้วนหลวมและยืดหดได้
• ความเปราะบางของสารเคลือบชั้นสีและชั้นเคลือบโลหะสามารถเกิดรอยขีดข่วนได้ง่ายจากการสัมผัสกับลูกกลิ้งหรือใบมีด โดยเฉพาะอย่างยิ่งฟอยล์เลเซอร์และฟอยล์โฮโลแกรมที่มีลวดลายการเลี้ยวเบนนั้นมีความเสี่ยงเป็นพิเศษ
• การเกิดฝุ่นละออง:แรงเสียดทานจากการตัดทำให้เกิดผงอลูมิเนียมขนาดเล็กและฝุ่น PET หากไม่กำจัดออก การปนเปื้อนนี้จะทำให้เกิด "รูเล็กๆ" และ "จุดสีทอง" ระหว่างการปั๊มขึ้นรูป
คุณลักษณะของวัสดุเหล่านี้อธิบายได้ว่าทำไมเครื่องตัดฟิล์มทั่วไปจึงมักให้ผลลัพธ์ที่ยอมรับได้กับฟอยล์ปั๊มร้อน เครื่องจักรต้องได้รับการกำหนดค่าเฉพาะสำหรับการจัดการที่อ่อนโยนและแม่นยำ

พารามิเตอร์หลักที่ 1: ความแม่นยำในการตัดและคุณภาพของขอบ
ความแม่นยำในการตัดแผ่นฟอยล์มีผลโดยตรงต่อความเสถียรของการไหลของแผ่นฟอยล์ในระหว่างกระบวนการปั๊มร้อน ข้อผิดพลาดด้านความกว้างที่ดูเหมือนเล็กน้อยในขั้นตอนการตัด มักจะปรากฏออกมาในรูปแบบของการวางตำแหน่งที่ไม่ตรงกัน การแตกหักของแผ่นฟอยล์ หรือลวดลายที่ไม่สมบูรณ์ในขั้นตอนถัดไป
สิ่งที่ต้องตรวจสอบ:
• ค่าความคลาดเคลื่อนของความกว้าง: การกำหนดค่าระดับเริ่มต้นในปี 2026 ควรมีความคลาดเคลื่อนภายใน ±0.05 มม. การดำเนินงานที่เน้นคุณภาพควรตั้งเป้าหมายไว้ที่ ±0.02 มม. ในขณะที่แอปพลิเคชันป้องกันการปลอมแปลงระดับสูงอาจต้องการการควบคุมที่เข้มงวดกว่านั้น
• ความเรียบร้อยของพื้นผิวปลายหลังจากม้วนกลับแล้ว ความคลาดเคลื่อนของหน้าตัดปลายม้วนที่เสร็จสมบูรณ์ควรอยู่ในช่วง ±0.2 มม. คุณภาพหน้าตัดปลายที่ไม่ดีจะทำให้ม้วนเบี่ยงเบนหรือเคลื่อนที่ได้ไม่ดีบนเครื่องปั๊ม
• คุณภาพขอบรอยตัดควรเรียบเนียน ไม่มีเสี้ยน ขอบขาว รอยยืด หรือรอยแตกเล็กๆ
เคล็ดลับการตรวจสอบเชิงปฏิบัติในระหว่างการทดลองตัด ให้เลือกวัสดุที่ยากที่สุดที่คุณใช้ในการตัด ซึ่งก็คือสารเคลือบที่บางที่สุดและบอบบางที่สุด และตรวจสอบขอบที่ตัดด้วยแว่นขยาย ผลลัพธ์ที่สมบูรณ์แบบคือหน้าตัดที่เรียบเนียนปราศจากความขรุขระ หากมีรอยหยักหรือเสี้ยนเล็กๆ แสดงว่าความแม่นยำทางกลไม่เพียงพอ
พารามิเตอร์หลักที่ 2: ระบบควบคุมแรงตึง
การควบคุมแรงตึงถือเป็นปัจจัยสำคัญที่สุดเพียงอย่างเดียวที่แยกแยะเครื่องตัดฟอยล์ธรรมดาออกจากเครื่องตัดฟอยล์ประสิทธิภาพสูง ฟอยล์สำหรับงานปั๊มร้อนนั้นต้องการการดูแลที่ผู้เชี่ยวชาญในอุตสาหกรรมเรียกว่า "การดูแลด้วยความระมัดระวังเป็นพิเศษ"
ปัญหาของการควบคุมแรงตึงที่ไม่เพียงพอ:
แรงดึงที่มากเกินไปจะทำให้แผ่น PET ยืดออก ทำลายตะแกรงเลเซอร์ และทำให้เกิดข้อผิดพลาดในการจัดตำแหน่ง ในทางกลับกัน แรงดึงที่น้อยเกินไปจะทำให้ม้วนหลวมและเลื่อนหรือเบี่ยงเบนระหว่างการคลายออก ความท้าทายนี้ยิ่งซับซ้อนขึ้นไปอีกเนื่องจากแรงดึงที่เหมาะสมจะเปลี่ยนแปลงไปตามขนาดเส้นผ่านศูนย์กลางของม้วนที่คลายออก
ระบบที่เหมาะสมควรมีลักษณะดังนี้:
• การควบคุมแบบวงปิด:เครื่องจักรควรใช้เซ็นเซอร์วัดแรงดึงที่มีความแม่นยำสูง (ลูกกลิ้งลอยตัวหรือโหลดเซลล์) พร้อมระบบควบคุมแบบวงปิดอิสระสำหรับการคลาย การดึง และการม้วนกลับ ระบบควบคุมแบบวงเปิดธรรมดานั้นไม่เพียงพอสำหรับฟอยล์บาง
• ความแม่นยำของแรงดึง:มองหาอุปกรณ์ควบคุมที่มีความแม่นยำภายใน ±0.5N หรือ ±5% พร้อมความเร็วในการตอบสนองระดับมิลลิวินาที
• แรงดึงเรียว:เมื่อเส้นผ่านศูนย์กลางการม้วนกลับเพิ่มขึ้น แรงตึงควรลดลงโดยอัตโนมัติตามเส้นโค้งที่กำหนดไว้ ซึ่งจะช่วยป้องกันปรากฏการณ์ “แน่นด้านใน หลวมด้านนอก” ที่ทำให้เกิดการเลื่อนหลุดระหว่างชั้นในการตัดแคบๆ
• เพลาเลื่อนสำหรับวัสดุที่มีความกว้างมากเมื่อทำการตัดม้วนกว้างที่มีความคลาดเคลื่อนของความหนา ชุดควบคุมการลื่นไถลแบบอิสระบนเพลาม้วนกลับจะช่วยขจัดปัญหาการเกิดฟองอากาศและการม้วนที่ไม่สม่ำเสมอ
ระบบเบรกอนุภาคแม่เหล็กแบบดั้งเดิมยังคงใช้งานได้ดีในสถานการณ์ความเร็วปานกลางและต่ำ แต่การควบคุมแรงตึงแบบเซอร์โวแบบวงปิดนั้นมีความจำเป็นอย่างยิ่งสำหรับการทำงานที่ความเร็วสูงหรือวัสดุที่บางมาก

พารามิเตอร์หลักที่ 3: การกำหนดค่าระบบการตัด
กลไกการตัดเป็นตัวกำหนดทั้งคุณภาพของคมตัดและข้อกำหนดในการบำรุงรักษา โดยมีรูปแบบหลักอยู่สามแบบ แต่ละแบบเหมาะสมกับวัสดุที่แตกต่างกัน
การตัดเฉือน (ใบมีดทรงกลม)
โดยทั่วไปแล้ว การตัดด้วยใบมีดวงกลมแบบเฉือนเป็นวิธีที่แนะนำสำหรับฟอยล์ปั๊มร้อน วิธีนี้ใช้ใบมีดแบบแผ่นบนและแผ่นล่างที่ทำงานคล้ายกรรไกร ทำให้ได้รอยตัดที่สะอาดกว่า มีฝุ่นน้อยกว่า และอายุการใช้งานของใบมีดยาวนานกว่าใบมีดโกน การทำงานแบบกรรไกรนี้สร้างแรงเฉือนที่แท้จริง ไม่ใช่การ "บีบ" ที่ทำให้วัสดุเสียรูป
สำหรับแผ่นฟอยล์บาง (12–30 ไมโครเมตร) มักแนะนำให้ใช้มุมใบมีดด้านบนที่ 15°–20° วัสดุใบมีดควรเป็นคาร์ไบด์ซีเมนต์หรือเคลือบเซรามิกเพื่อความทนทานต่อการสึกหรอ เหล็กกล้าคาร์บอนธรรมดาจะทื่อเร็วและเกิดครีบหลังจากใช้งานเพียงไม่กี่กิโลเมตรเท่านั้น
การกรีดใบมีดโกน
ใบมีดโกนมีราคาถูกกว่าและเหมาะสำหรับความกว้างแคบ แต่จะทำให้เกิดฝุ่นและเศษโลหะมากกว่าเมื่อใช้กับแผ่นฟอยล์ที่หนากว่า จึงควรสงวนไว้สำหรับการใช้งานที่ประหยัดหรือการใช้งานเฉพาะด้านที่มีความกว้างแคบ เช่น เกลียวรักษาความปลอดภัย
การตัดด้วยมีดลม (แบบไม่สัมผัส)
สำหรับแผ่นฟอยล์เลเซอร์และแผ่นฟอยล์โฮโลแกรมที่มีโครงสร้างจุลภาคบนพื้นผิวที่ละเอียดอ่อน แม้แต่การสัมผัสเพียงเล็กน้อยจากใบมีดหรือลูกกลิ้งก็อาจทำให้เกิดรอยขีดข่วนได้ การตัดด้วยมีดลมใช้แรงดันอากาศสูงในการตัดวัสดุโดยไม่ต้องสัมผัสทางกายภาพ จึงช่วยขจัดรอยขีดข่วนที่เกิดจากใบมีดได้อย่างสมบูรณ์ นี่คือเทคโนโลยีขั้นสูงที่มีราคาแพงและสงวนไว้สำหรับวัสดุที่ไวต่อความเสียหายมากที่สุด
พารามิเตอร์หลักที่ 4: ลูกกลิ้งนำทางและความแข็งแกร่งทางกล
ลูกกลิ้งทุกตัวที่สัมผัสกับพื้นผิวฟอยล์ล้วนเป็นแหล่งที่มาของรอยขีดข่วนหรือการสั่นสะเทือนขนาดเล็กที่อาจทำลายผิวเคลือบได้ “พื้นฐาน” ทางกลศาสตร์เป็นตัวกำหนดว่าการตัดด้วยความแม่นยำสูงจะสามารถคงอยู่ได้ตลอดหลายปีของการผลิตหรือไม่
ข้อกำหนดเฉพาะของลูกกลิ้งที่ต้องการ:
• การตกแต่งพื้นผิวลูกกลิ้งนำทางทั้งหมดควรมีพื้นผิวเรียบลื่นเป็นพิเศษ โดยมีความหยาบผิว Ra ≤ 0.05 μm เพื่อป้องกันรอยขีดข่วนบนสารเคลือบที่บอบบาง
• สมดุลแบบไดนามิกลูกกลิ้งต้องผ่านการปรับสมดุลแบบไดนามิก (โดยทั่วไปคือเกรด G2.5) เพื่อหลีกเลี่ยงการสั่นสะเทือนขนาดเล็กความถี่สูงที่อาจทำให้ชั้นการปั๊มร้อนเสียหายที่ความเร็วสูง
• ความแข็งแกร่งของเพลาใบมีด: การเบี่ยงเบนของเพลาใบมีดควรควบคุมให้อยู่ภายใน 0.01 มม. ความแข็งแรงของเพลาที่ไม่เพียงพอจะทำให้ส่วนกลางของเพลาโก่งงอในเครื่องจักรที่มีขนาดกว้าง ส่งผลให้การตัดไม่สมบูรณ์
พารามิเตอร์หลักที่ 5: การกำจัดฝุ่นและไฟฟ้าสถิต
ในระหว่างการตัดเฉือน แรงเสียดทานที่ขอบตัดจะก่อให้เกิดผงอลูมิเนียมขนาดเล็กและฝุ่น PET หากฝุ่นเหล่านี้เกาะติดกับพื้นผิวฟอยล์ จะทำให้เกิด "จุดด่าง" หรือ "จุดสีทอง" ในระหว่างกระบวนการปั๊มร้อน ส่งผลให้ผลิตภัณฑ์ถูกปฏิเสธ
ระบบดูดฝุ่นแบบครบวงจรที่มีช่องดูดฝุ่นเฉพาะอยู่ใกล้บริเวณตัดนั้นมีความสำคัญอย่างยิ่ง เครื่องจักรขั้นสูงบางรุ่นแทบไม่มีฝุ่นเลยในระหว่างการทำงาน ด้วยการผสมผสานระหว่างใบมีดวงกลมทำมุมพิเศษและระบบดูดฝุ่น
การกำจัดไฟฟ้าสถิตก็มีความสำคัญไม่แพ้กัน การสะสมของไฟฟ้าสถิตจะดึงดูดฝุ่นและทำให้แถบกระดาษติดกับลูกกลิ้งหรือติดกันเอง ส่งผลให้การม้วนกระดาษไม่ราบรื่น ควรติดตั้งแปรงป้องกันไฟฟ้าสถิตหรือแท่งไอออนไนซ์ไว้ในจุดสำคัญต่างๆ ในเส้นทางของวัสดุ

ระบบอัตโนมัติและประสิทธิภาพในการเปลี่ยนงาน: สิ่งสำคัญในปี 2026
ความเป็นจริงของการสั่งซื้อฟอยล์ปั๊มร้อนในปี 2026 คือ ข้อกำหนดต่างๆ ได้เพิ่มขึ้นอย่างมาก จากแบบดั้งเดิมเพียงไม่กี่แบบ ไปเป็นหลายสิบแบบ ในขณะที่ขนาดการผลิตต่อล็อตลดลงอย่างมาก จากหลายหมื่นเมตร เหลือเพียงหลักร้อยหรือแม้แต่หลักสิบเมตร หากการเปลี่ยนอุปกรณ์เพียงครั้งเดียวต้องใช้เวลาหยุดทำงานมากกว่าครึ่งชั่วโมง การสั่งซื้อล็อตเล็กๆ ก็ไม่สามารถสร้างกำไรได้
การกำหนดตำแหน่งเครื่องมืออัตโนมัติ
การกำหนดตำแหน่งเครื่องมือด้วยตนเองนั้นช้าและมีโอกาสเกิดข้อผิดพลาดจากมนุษย์สูง การกำหนดตำแหน่งเครื่องมืออัตโนมัติด้วยระบบเซอร์โวช่วยให้ผู้ปฏิบัติงานสามารถป้อนความกว้างของการตัดที่ต้องการลงใน HMI จากนั้นตัวจับยึดเครื่องมือจะเคลื่อนที่ไปยังตำแหน่งที่ถูกต้องโดยอัตโนมัติ ซึ่งสามารถลดเวลาในการเปลี่ยนคำสั่งซื้อจาก 15 นาทีเหลือต่ำกว่า 3 นาที
ระบบล็อคเครื่องมือแบบไฮดรอลิกหรือนิวแมติก
ระบบเหล่านี้ช่วยให้แรงดันสม่ำเสมอทั่วทุกกลุ่มใบมีดและป้องกันการเลื่อนตามแนวแกนในระหว่างการทำงานด้วยความเร็วสูง ซึ่งรับประกันความกว้างของรอยตัดที่สม่ำเสมอ
คุณสมบัติการเปลี่ยนอย่างรวดเร็วที่ควรพิจารณา:
• ระบบคลายม้วนแบบไร้เพลา พร้อมระบบยกไฮดรอลิก ช่วยให้โหลดม้วนขนาดใหญ่ได้อย่างรวดเร็ว
• อุปกรณ์กำหนดตำแหน่งแกนด้วยเลเซอร์สำหรับการติดตั้งแกนกระดาษ/พลาสติกอย่างรวดเร็ว
• เรียกคืนค่าพารามิเตอร์แรงดึงอัตโนมัติสำหรับวัสดุและความกว้างที่แตกต่างกัน
การจับคู่ข้อกำหนดกับความเป็นจริงในการผลิตของคุณ
หากผลิตภัณฑ์หลักของคุณเป็นสินค้าสำเร็จรูปที่มีความกว้างแคบ (เช่น ซองบุหรี่ ฉลากเหล้า เส้นด้ายนิรภัย) ความกว้างของการตัดขั้นต่ำถือเป็นข้อกำหนดที่สำคัญ มาตรฐานขั้นต่ำของอุตสาหกรรมอยู่ที่ประมาณ 20-30 มม. แต่เครื่องบางรุ่นมีโมดูลเสริมสำหรับการตัดความกว้างแคบ 8 มม. การควบคุมความคลาดเคลื่อนของความกว้างต้องเข้มงวดมากขึ้นสำหรับการปั๊มร้อนข้อความขนาดเล็กบนบรรจุภัณฑ์หรูหรา
หากคุณทำการประมวลผลด้วยเลเซอร์หรือฟอยล์โฮโลแกรมการตัดด้วยมีดลมหรือเครื่องจักรที่มีการจัดการวัสดุอย่างอ่อนโยนเป็นพิเศษนั้นเป็นสิ่งที่ขาดไม่ได้ การตัดด้วยแรงเฉือนแบบมาตรฐานอาจทำให้เกิดรอยขีดข่วนบนลวดลายการเลี้ยวเบน ส่งผลให้ผลผลิตลดลงโดยที่มองไม่เห็น
หากคำสั่งซื้อของคุณมีสินค้าหลากหลายประเภทคุณสมบัติการวางตำแหน่งเครื่องมืออัตโนมัติในปริมาณน้อยและการเปลี่ยนชิ้นงานอย่างรวดเร็ว ควรได้รับการพิจารณาอย่างจริงจังเช่นเดียวกับความแม่นยำในการตัด สมการกำไรสำหรับการผลิตในปริมาณน้อยขึ้นอยู่กับการลดเวลาหยุดทำงานระหว่างคำสั่งซื้อให้น้อยที่สุด
หากคุณดำเนินการผลิตในปริมาณมากอย่างต่อเนื่องการควบคุมแรงตึงเซอร์โวแบบวงปิด การดูดฝุ่นที่เชื่อถือได้ และอายุการใช้งานของใบมีดที่สม่ำเสมอ กลายเป็นสิ่งสำคัญลำดับต้นๆ พิจารณาเครื่องจักรที่มีความสามารถในการบำรุงรักษาเชิงคาดการณ์ ซึ่งจะตรวจสอบการสั่นสะเทือน กระแสไฟฟ้า และอุณหภูมิ เพื่อคาดการณ์การสึกหรอของเครื่องมือหรือความเสียหายของแบริ่ง
ข้อควรพิจารณาด้านต้นทุนและภาพรวมตลาด
ตลาดเครื่องตัดฟอยล์ปั๊มร้อนในปี 2026 ครอบคลุมช่วงราคาที่หลากหลาย รุ่นเริ่มต้นที่มีการวางตำแหน่งเครื่องมือแบบแมนนวลและการควบคุมแรงดึงแบบวงเปิด อาจเหมาะสำหรับงานพื้นฐาน แต่จะไม่สามารถตอบสนองความต้องการด้านความแม่นยำและการเปลี่ยนชิ้นงานในการผลิตฟอยล์สมัยใหม่ได้ เครื่องจักรระดับกลางที่มีการควบคุมแรงดึงแบบวงปิดและระบบอัตโนมัติที่เหมาะสม มักจะให้ความสมดุลที่ดีที่สุดระหว่างประสิทธิภาพและการลงทุน ส่วนรุ่นระดับสูงที่มีระบบขับเคลื่อนเซอร์โวเต็มรูปแบบ การวางตำแหน่งเครื่องมืออัตโนมัติ และระบบตรวจสอบด้วยภาพ จะมีราคาสูงกว่า แต่จะให้ความแม่นยำและประสิทธิภาพที่จำเป็นสำหรับงานที่ต้องการความแม่นยำสูง
สำหรับผู้ซื้อในอเมริกาเหนือและยุโรป ตัวเลือกผู้จำหน่ายประกอบด้วยผู้ผลิตโมดูลเครื่องตัดและระบบครบวงจรที่มีชื่อเสียง รวมถึงตัวเลือกการนำเข้าจากผู้ผลิตในเอเชียซึ่งมีระดับความสามารถทางเทคนิคและโครงสร้างพื้นฐานด้านการสนับสนุนที่แตกต่างกันไป
ข้อแนะนำสุดท้าย:ก่อนตัดสินใจซื้อเครื่องจักรใดๆ ควรทดสอบการตัดด้วยวัสดุของคุณเองก่อน วัดความคลาดเคลื่อนของความกว้างด้วยเวอร์เนียร์คาลิเปอร์ และตรวจสอบหน้าตัดด้วยแว่นขยาย ตรวจสอบข้อมูลการทำงานต่อเนื่องอย่างน้อย 500 เมตร โดยให้ความสำคัญเป็นพิเศษกับความเสถียรของความแม่นยำในระหว่างการเร่งความเร็ว การลดความเร็ว และการเปลี่ยนลูกกลิ้ง เครื่องจักรที่ทำงานได้ดีในการทดสอบภาคปฏิบัติเหล่านี้ จะใช้งานได้อย่างน่าเชื่อถือไปอีกนานหลังจากที่ข้อมูลจำเพาะในโบรชัวร์เลือนหายไปจากความทรงจำ
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
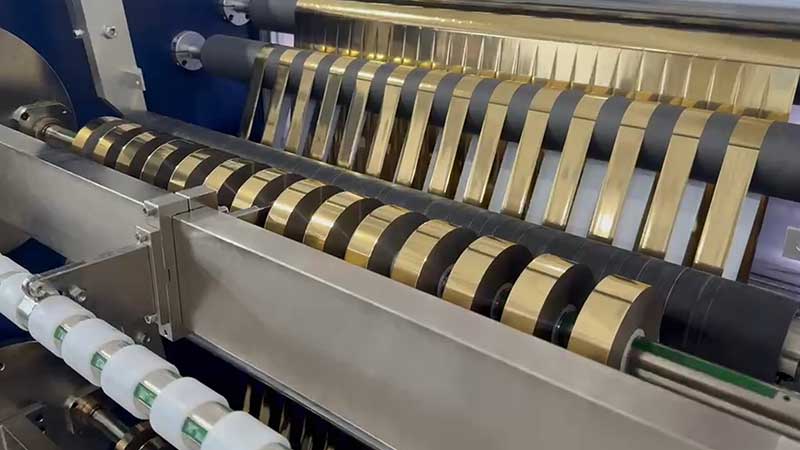
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






