การเลือกเครื่องตัดฟอยล์ปั๊มร้อนที่เหมาะสมเป็นหนึ่งในการตัดสินใจด้านอุปกรณ์ที่สำคัญที่สุดที่โรงงานของคุณจะทำ เครื่องตัดที่ตรงกับลักษณะวัสดุและจังหวะการผลิตของคุณจะเปลี่ยนม้วนแม่แบบขนาดใหญ่ให้กลายเป็นแถบสำเร็จรูปที่ไร้ที่ติ ในทางกลับกัน เครื่องที่ไม่เหมาะสมจะทำให้เกิดรอยขรุขระ รอยขีดข่วน และทำให้เครื่องจักรหยุดทำงานอยู่ตลอดเวลา ซึ่งเป็นการสิ้นเปลืองฟอยล์ราคาแพงและลดกำไรของคุณ
คู่มือนี้จะแบ่งการตัดสินใจออกเป็นสี่มิติเชิงปฏิบัติ ได้แก่ ความเข้ากันได้ของวัสดุ วิธีการตัด การควบคุมแรงดึง และระดับของระบบอัตโนมัติ
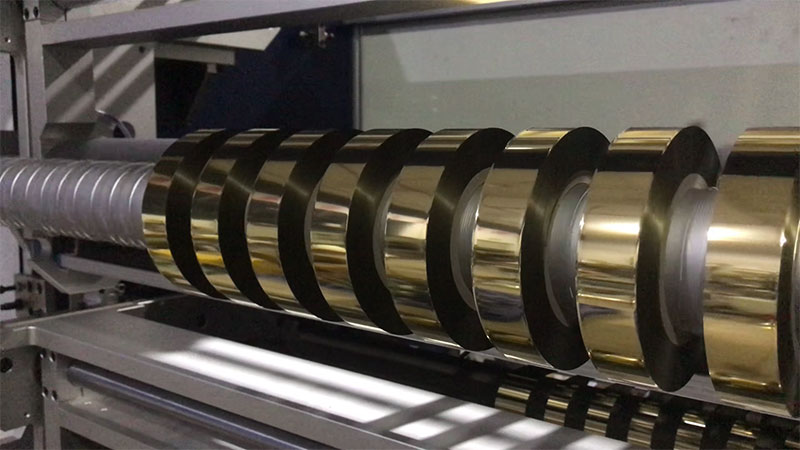
เริ่มต้นด้วยวัสดุของคุณ ไม่ใช่เอกสารข้อมูลจำเพาะของเครื่องจักร
ฟอยล์ปั๊มร้อนไม่ใช่ผลิตภัณฑ์เดียว โครงสร้างของมัน—โดยทั่วไปคือฟิล์มฐาน PET ที่มีชั้นสารกันติด สี และกาว—ทำให้มันไวต่อการสัมผัสมากกว่ากระดาษหรือฟิล์มทั่วไป ประเภทของฟอยล์ที่คุณใช้งานบ่อยที่สุดควรเป็นตัวกำหนดลำดับความสำคัญของอุปกรณ์ที่คุณใช้
ฟอยล์สีมาตรฐานเป็นวัสดุที่ให้อภัยข้อผิดพลาดได้มากที่สุด มีความต้านทานต่อการเปลี่ยนแปลงแรงดึงในระดับปานกลาง และใช้งานได้ดีกับอุปกรณ์ที่มีความแม่นยำมาตรฐานที่ใช้การตัดด้วยใบมีดวงกลมและการกำจัดไฟฟ้าสถิตขั้นพื้นฐาน
ฟอยล์เลเซอร์และโฮโลแกรมวัสดุเหล่านี้เป็นความท้าทายที่ยิ่งใหญ่ที่สุด พื้นผิวของพวกมันมีโครงสร้างจุลภาคแบบการเลี้ยวเบนที่ละเอียดมาก ซึ่งสามารถเกิดรอยขีดข่วนได้ง่ายจากการสัมผัสใดๆ สำหรับวัสดุเหล่านี้ การตัดด้วยลม (แบบไม่สัมผัส) จึงมีความจำเป็นอย่างยิ่ง และลูกกลิ้งนำทางทุกตัวในเส้นทางของวัสดุควรได้รับการขัดเงาเหมือนกระจกเพื่อป้องกันการสึกหรอในระดับจุลภาค
ฟอยล์บาง (12–19 ไมโครเมตร)ต้องการการควบคุมแรงตึงที่เหนือกว่า ฟิล์มฐานจะยืดตัวอย่างถาวรหากแรงตึงสูงเกินไปแม้เพียงเล็กน้อย ทำให้เกิดข้อผิดพลาดในการจัดเรียงในขั้นตอนต่อไป หากแรงตึงต่ำเกินไป อากาศจะถูกกักอยู่ระหว่างชั้นที่ม้วน ทำให้เกิดการยืดหดและการเลื่อนตัวระหว่างชั้น
แผ่นฟิล์มที่มีกาวเหนียวหรือแผ่นฟิล์มพลาสติกเศษวัสดุมักจะติดขัดบริเวณคมตัด ใบมีดเคลือบเทฟลอนและลูกกลิ้งขัดเงาช่วยป้องกันการติดขัด ในขณะที่ระบบแรงตึงขนาดเล็กที่ได้รับการปรับแต่งอย่างพิถีพิถันจะช่วยหลีกเลี่ยงการยืดตัวที่ทำให้กาวทำงานก่อนเวลาอันควร
ก่อนเปรียบเทียบรุ่นเครื่องจักร โปรดบันทึกรายละเอียดของวัสดุที่คุณต้องการใช้งานจริง เช่น ช่วงความหนาโดยทั่วไป ประเภทฟิล์มฐาน ความไวต่อพื้นผิว และความกว้างที่แคบที่สุดที่คุณต้องการผลิต นำข้อมูลนี้ไปแสดงให้ผู้จำหน่ายทุกรายดูในการสาธิตผลิตภัณฑ์

วิธีการตัด: ทางเลือกที่กำหนดคุณภาพของคมมีด
กลไกการตัดจะควบคุมการเกิดเสี้ยน การเกิดฝุ่น และอายุการใช้งานของใบมีดโดยตรง มีวิธีการหลักอยู่สามวิธี ซึ่งแต่ละวิธีเหมาะสมกับลักษณะการผลิตที่แตกต่างกัน
การตัดเฉือน (ใบมีดทรงกลม)ยังคงเป็นตัวเลือกหลักสำหรับการพิมพ์ฟอยล์ร้อน ใบมีดแบบดิสก์บนและล่างทำงานเหมือนกรรไกร ทำให้ได้ขอบที่เรียบเนียนและมีฝุ่นน้อยที่สุด อายุการใช้งานของใบมีดค่อนข้างยาว และวิธีการนี้สามารถใช้ได้กับความหนาที่หลากหลาย ข้อเสียคือความซับซ้อนทางกลที่สูงขึ้น ความแข็งแรงของเพลาตัดมีความสำคัญอย่างยิ่ง โดยเฉพาะอย่างยิ่งสำหรับความกว้างที่มากกว่า 800 มม. ซึ่งการโก่งงอตรงกลางเพลาอาจทำให้การตัดไม่สมบูรณ์
การกรีดใบมีดโกนเป็นตัวเลือกที่ประหยัด เหมาะสำหรับงานที่มีความกว้างแคบและการผลิตในปริมาณน้อย อย่างไรก็ตาม ใบมีดโกนจะทำให้เกิดฝุ่นและเสี้ยนมากกว่าบนฟอยล์ที่หนากว่า และต้องเปลี่ยนใบมีดบ่อย สำหรับโรงงานที่ผลิตฟอยล์บรรจุภัณฑ์มาตรฐานในปริมาณไม่มากนัก ยังคงเป็นตัวเลือกที่คุ้มค่าและประหยัดต้นทุน
การตัดด้วยมีดลม (แบบไม่สัมผัส)ใช้แรงดันอากาศสูงในการแยกวัสดุ ช่วยขจัดรอยขีดข่วนที่เกิดจากใบมีดได้อย่างสมบูรณ์ ทำให้เป็นตัวเลือกที่ปลอดภัยที่สุดสำหรับฟอยล์เลเซอร์และโฮโลแกรมที่มีโครงสร้างพื้นผิวที่บอบบาง ข้อเสียคือต้นทุนเริ่มต้นที่สูงกว่าและเหมาะสำหรับวัสดุที่มีความหนาบางเป็นหลัก
สำหรับโรงงานที่ใช้ฟอยล์ทั้งแบบมาตรฐานและแบบพิเศษ เครื่องตัดแบบเฉือนที่มีชุดใบมีดเปลี่ยนเร็วจะให้ความสมดุลที่ดีที่สุดระหว่างความอเนกประสงค์และคุณภาพของขอบตัด
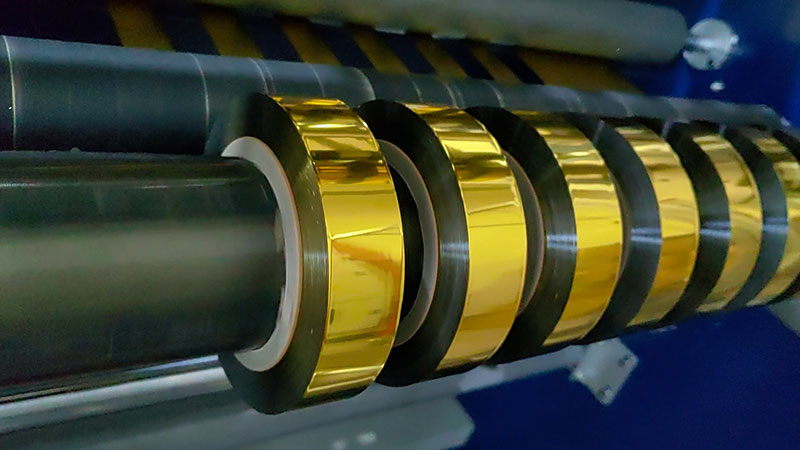
การควบคุมแรงตึง: ปัจจัยที่มองไม่เห็น แต่เป็นตัวกำหนดคุณภาพ
หากจะมีข้อกำหนดทางเทคนิคข้อใดที่แยกแยะเครื่องตัดฟอยล์ที่ดีออกจากเครื่องตัดฟอยล์ที่ยอดเยี่ยมได้ นั่นก็คือการควบคุมแรงดึง ฟอยล์สำหรับงานปั๊มร้อนนั้นไวต่อแรงดึงมาก ความผิดพลาดเพียงเล็กน้อยในเรื่องแรงดึงจะทำให้เกิดการยืด การย่น หรือการหดตัว ซึ่งจะเห็นได้ชัดเจนก็ต่อเมื่อนำไปใช้งานกับเครื่องปั๊มร้อนแล้วเท่านั้น
ระบบผงแม่เหล็กระบบควบคุมแรงดึงแบบวงเปิดยังคงพบได้ทั่วไปในเครื่องจักรระดับเริ่มต้นและระดับความเร็วปานกลาง (ต่ำกว่า 100 เมตร/นาที) ระบบเหล่านี้เรียบง่ายและคุ้มค่า แต่ตอบสนองต่อการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางได้ช้า เมื่อความเร็วในการผลิตเกินประมาณ 200 เมตร/นาที ระบบควบคุมแรงดึงแบบวงเปิดจะไม่สามารถตามทันการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางการคลายและม้วนกลับที่รวดเร็วได้
การควบคุมแรงตึงเซอร์โวแบบวงปิดเป็นมาตรฐานสำหรับงานที่ต้องการความเร็วสูงและวัสดุบาง เซ็นเซอร์ความแม่นยำสูงและลูกกลิ้งแบบลอยตัวให้ข้อมูลป้อนกลับแบบเรียลไทม์ รักษาความตึงให้อยู่ภายใน ±1% แม้ในระหว่างการเร่งความเร็วและการลดความเร็ว สำหรับ PET บางพิเศษ 12 ไมโครเมตร ระดับการควบคุมนี้ไม่ใช่สิ่งฟุ่มเฟือย แต่เป็นความแตกต่างระหว่างฟอยล์ที่ขายได้กับเศษวัสดุ
การควบคุมแรงตึงแบบเรียวส่วนปลายของการม้วนก็มีความสำคัญไม่แพ้กัน เมื่อม้วนสำเร็จรูปมีเส้นผ่านศูนย์กลางใหญ่ขึ้น แรงดึงในการม้วนจะต้องลดลงตามเส้นโค้งที่กำหนดไว้ หากไม่มีแรงดึงที่เหมาะสม ชั้นด้านในจะถูกบีบอัด ทำให้เกิดข้อบกพร่องแบบ "แกนดอกเบญจมาศ" หรือการลื่นไถลระหว่างชั้นในระหว่างการตัดแคบๆ
เมื่อทำการประเมินเครื่องจักร ให้สอบถามข้อมูลจำเพาะเกี่ยวกับความแม่นยำในการควบคุมแรงดึง และขอสาธิตการใช้งานกับวัสดุที่บางที่สุดและไวต่อแรงดึงมากที่สุด

ระบบอัตโนมัติ: ผสานปัญญาประดิษฐ์เข้ากับข้อมูลการสั่งซื้อของคุณ
เศรษฐกิจของการผลิตฟอยล์ปั๊มร้อนได้เปลี่ยนแปลงไปแล้ว ข้อกำหนดการสั่งซื้อเพิ่มขึ้นจากความกว้างมาตรฐานเพียงไม่กี่แบบไปเป็นหลายสิบแบบ ในขณะที่ขนาดการผลิตต่อล็อตลดลงจากหลายหมื่นเมตรเหลือเพียงไม่กี่ร้อยเมตร ความเร็วในการเปลี่ยนกระบวนการผลิตกลายเป็นปัจจัยสำคัญที่ส่งผลต่อผลกำไรเทียบเท่ากับความแม่นยำในการตัด
การกำหนดตำแหน่งเครื่องมืออัตโนมัติระบบนี้แก้ปัญหานี้โดยตรง แทนที่จะต้องปรับตำแหน่งตัวยึดใบมีดแต่ละตัวด้วยตนเอง ซึ่งเป็นกระบวนการที่ใช้เวลา 15 นาทีขึ้นไปและเสี่ยงต่อข้อผิดพลาดจากมนุษย์ ผู้ปฏิบัติงานเพียงแค่ป้อนความกว้างที่ต้องการลงใน HMI และตัวยึดที่ขับเคลื่อนด้วยเซอร์โวก็จะเคลื่อนไปยังตำแหน่งที่ตั้งโปรแกรมไว้ เวลาในการเปลี่ยนงานลดลงเหลือต่ำกว่าสามนาที และความสม่ำเสมอของขนาดก็ดีขึ้น
การจัดการสูตรการผลิตช่วยให้สามารถบันทึกและเรียกใช้พารามิเตอร์สำหรับงานที่ทำซ้ำได้ทันที เช่น โปรไฟล์แรงดึง การตั้งค่าความเร็ว แรงดันใบมีด ซึ่งช่วยลดข้อผิดพลาดในการตั้งค่าและทำให้การเปลี่ยนกะเป็นไปอย่างราบรื่น
กำจัดฝุ่นและไฟฟ้าสถิตสมควรได้รับความสนใจเท่าเทียมกัน แรงเสียดทานจากการตัดทำให้เกิดผงอลูมิเนียมขนาดเล็กและฝุ่น PET หากฝุ่นเหล่านี้เกาะติดกับพื้นผิวฟอยล์ จะทำให้เกิดรอยบุ๋มหรือจุดสีทองระหว่างการปั๊มร้อน ระบบดูดฝุ่นที่มีประสิทธิภาพใกล้กับบริเวณตัดและแปรงป้องกันไฟฟ้าสถิตตลอดเส้นทางของวัสดุจะช่วยปกป้องคุณภาพของพื้นผิว
สำหรับโรงงานที่มีระบบการผลิตแบบดิจิทัล ควรเลือกเครื่องจักรที่รองรับโปรโตคอล OPC UA หรือ MQTT ซึ่งจะช่วยให้ข้อมูลการผลิตไหลเข้าสู่แพลตฟอร์ม MES หรือ ERP เพื่อการตรวจสอบแบบเรียลไทม์และการบำรุงรักษาเชิงคาดการณ์

กรอบการประเมินผลเชิงปฏิบัติ
เมื่อคุณขอใบเสนอราคา ให้จัดโครงสร้างการเปรียบเทียบโดยพิจารณาจากคำถามเหล่านี้:
การทดสอบวัสดุ: ผู้จำหน่ายสามารถสาธิตการตัดฟอยล์ชนิดที่คุณต้องการได้อย่างแม่นยำหรือไม่—ความหนาเท่ากัน การเคลือบผิวเหมือนกัน และความกว้างที่แคบที่สุดเท่ากัน? ใช้แว่นขยายส่องดูขอบรอยตัด และวัดความเบี่ยงเบนของความกว้างด้วยเวอร์เนียร์คาลิเปอร์ในหลายจุดตลอดม้วน
การตรวจสอบแรงตึงขอข้อมูลจำเพาะด้านความแม่นยำของแรงดึงและหลักฐานการควบคุมแบบวงปิด สำหรับการใช้งานที่ความเร็วสูงหรือวัสดุบาง ให้ยืนยันความสามารถในการดึงแบบเรียว
เวลาเปลี่ยนผ่านจับเวลาว่าการเปลี่ยนความกว้างใช้เวลานานเท่าใดบนเครื่องสาธิต หากคำสั่งซื้อของคุณมีความหลากหลายสูง การกำหนดตำแหน่งเครื่องมืออัตโนมัติควรเป็นข้อกำหนดพื้นฐาน ไม่ใช่การอัปเกรด
การจัดการฝุ่นละออง:ตรวจสอบการออกแบบระบบดูดฝุ่น จุดดูดฝุ่นอยู่ตรงบริเวณตัดหรือไม่ เครื่องจักรมีระบบกำจัดไฟฟ้าสถิตทั้งด้านคลายและด้านม้วนเก็บหรือไม่
บริการและอะไหล่ความพร้อมใช้งานของใบใบมีด บริการลับคมใบใบมีด และระยะเวลาตอบสนองของฝ่ายสนับสนุนทางเทคนิค มีผลต่อต้นทุนรวมในการเป็นเจ้าของมากพอๆ กับราคาซื้อ สอบถามเกี่ยวกับช่วงเวลาที่แนะนำสำหรับการลับคมใบใบมีด และว่าผู้จำหน่ายมีโปรแกรมเปลี่ยนใบใบมีดหรือไม่
เครื่องตัดฟอยล์ปั๊มร้อนที่เหมาะสมคือเครื่องที่ตรงกับความเป็นจริงของวัสดุ รูปแบบการสั่งซื้อ และมาตรฐานคุณภาพของคุณ ไม่ใช่เครื่องที่มีความเร็วสูงสุดหรือราคาต่ำที่สุดตามที่โฆษณาไว้ เครื่องที่ตัดฟอยล์ที่บางที่สุดของคุณได้อย่างสะอาดหมดจดที่ความเร็ว 200 เมตร/นาที โดยใช้เวลาเปลี่ยนชิ้นงานเพียงสามนาที จะทำงานได้ดีกว่าเครื่องที่ความเร็ว 500 เมตร/นาที ซึ่งก่อให้เกิดเศษวัสดุเหลือทิ้งในทุกคำสั่งซื้อพิเศษ
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


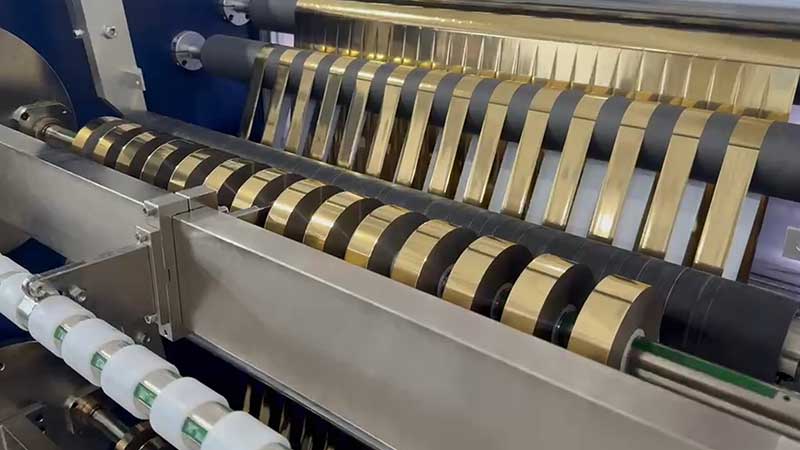

 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






