การเลือกเครื่องตัดฟอยล์ปั๊มร้อนนั้นไม่ใช่เรื่องของการเปรียบเทียบยี่ห้อใบมีดหรือน้ำหนักตัวเครื่อง แต่เป็นการเลือกระบบควบคุมแรงตึงที่สามารถรับมือกับวัสดุที่บางมากได้ ความหนาโดยรวมของฟอยล์ปั๊มร้อนโดยทั่วไปอยู่ที่เพียง 12 ถึง 30 ไมครอน และประกอบด้วยฟิล์มฐาน PET ชั้นปลดปล่อย ชั้นสี ชั้นเคลือบอะลูมิเนียม และชั้นกาว ซึ่งแต่ละชั้นมีความไวต่อแรงทางกลแตกต่างกัน หากแรงตึงสูงเกินไป ฟิล์มฐานจะยืดและเสียรูป ทำให้การปั๊มในขั้นตอนต่อไปไม่แม่นยำ หากแรงตึงต่ำเกินไป ม้วนจะหลวมและหลุดออก ขาดทันทีเมื่ออยู่บนเครื่อง หากแรงตึงผันผวนแม้เพียงเล็กน้อย ม้วนจะตึงและหลวมหลายครั้ง ซึ่งทั้งหมดนี้เป็นอันตรายต่อคุณภาพ มีคำกล่าวในวงการว่า "การรีดสามส่วน การตัดเจ็ดสิบเปอร์เซ็นต์" การควบคุมแรงตึงในขั้นตอนการตัดจะกำหนดอัตราผลผลิตของกระบวนการปั๊มร้อนในขั้นตอนต่อไปโดยตรง
ละทิ้งความคิดแบบ "ความตึงเครียดคงที่" การควบคุมการลดขนาดยาต่างหากคือสิ่งสำคัญที่สุด
ข้อผิดพลาดที่พบบ่อยที่สุดเมื่อเลือกใช้แบบจำลองคือการตั้งค่าแรงดึงคงที่ไว้แล้วละเลยมันไป อย่างไรก็ตาม ในระหว่างการตัด เส้นผ่านศูนย์กลางจะเปลี่ยนแปลงอยู่ตลอดเวลา กล่าวคือ เส้นผ่านศูนย์กลางของขดลวดที่คลายออกจะเล็ลง และเส้นผ่านศูนย์กลางของการม้วนจะใหญ่ขึ้น แรงดึงคงที่หมายความว่า เมื่อม้วนกลับ ชั้นนอกจะถูกกดกับชั้นในอย่างต่อเนื่อง ซึ่งในที่สุดจะทำให้วงแหวนด้านในย่นและเกิดเป็น "แกนดอกเบญจมาศ" ในขณะที่ส่วนล่างของม้วนขนาดใหญ่จะยืดมากเกินไปหรืออาจขาดได้
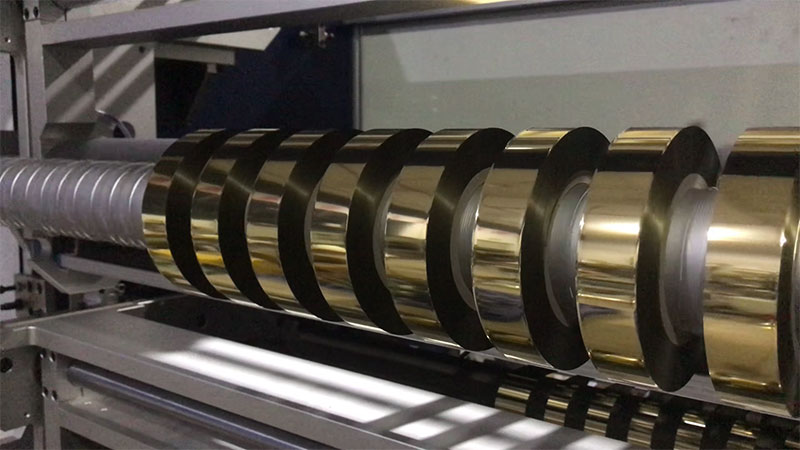
การควบคุมแรงดึงแบบเรียวเป็นฟังก์ชันพื้นฐาน ไม่ใช่ฟังก์ชันเสริม แรงดึงต้องลดลงตามเส้นโค้งที่กำหนดไว้ล่วงหน้าเมื่อเส้นผ่านศูนย์กลางของลูกกลิ้งเพิ่มขึ้น: ในตอนเริ่มต้น จะใช้แรงดึงที่ต่ำกว่าเพื่อให้แน่ใจว่าแกนลูกกลิ้งเรียบและพอดี รักษาแรงดันระหว่างชั้นที่คงที่ในส่วนกลาง และค่อยๆ ลดแรงดึงลงในตอนท้ายเพื่อชดเชยน้ำหนักของวงแหวนด้านนอก ค่าสัมประสิทธิ์ความเรียวมักจะตั้งไว้ระหว่าง 0.5 ถึง 0.8 โดยตั้งแรงดึงเริ่มต้นไว้ที่ 8% ถึง 12% ของแรงดึงแตกหักของวัสดุ และลดแรงดึงสุดท้ายลงเหลือ 40% ถึง 70% ของค่าเริ่มต้น สำหรับวัสดุที่บางและอ่อนแอ เช่น วัสดุที่ใช้ในการอัดร้อน แนะนำให้ตั้งความเรียวไว้ระหว่าง 60% ถึง 80% หลังจากใช้การควบคุมแรงดึงแบบเรียวแล้ว อัตราความบกพร่องของผลิตภัณฑ์ที่มีหน้าตัดไม่เรียบสามารถลดลงได้ 40% ถึง 60% เครื่องจักรที่ไม่มีฟังก์ชันความเรียว ไม่ว่าเซ็นเซอร์จะมีราคาแพงแค่ไหนหรือมอเตอร์จะดีเพียงใด ลูกกลิ้งฟอยล์ที่ตัดออกมาก็เปรียบเสมือน "ระเบิดเวลา"
วงปิดคือเส้นผ่าน ความแม่นยำขึ้นอยู่กับความผันผวนมากกว่าการตั้งค่า
ระบบควบคุมแรงดึงแบ่งออกเป็นแบบวงเปิดและแบบวงปิด ระบบควบคุมแบบวงเปิดจะส่งสัญญาณออกตามค่าที่ตั้งไว้ล่วงหน้า โดยไม่คำนึงถึงแรงดึงจริง ส่วนระบบควบคุมแบบวงปิดจะใช้เซ็นเซอร์ตรวจจับแรงดึงจริงแบบเรียลไทม์และส่งข้อมูลป้อนกลับไปยังตัวควบคุมเพื่อแก้ไขค่าแรงดึงแบบไดนามิก สำหรับการตัดฟอยล์ปั๊มร้อน ต้องใช้ระบบควบคุมแบบวงปิด นี่คือข้อสรุปที่สำคัญ
ระบบวงปิดประกอบด้วยส่วนประกอบหลักสามส่วน ได้แก่ เซ็นเซอร์วัดแรงตึงที่ทำหน้าที่ตรวจจับ ตัวควบคุมที่คำนวณปริมาณการปรับผ่านอัลกอริธึม PID และตัวขับเคลื่อนที่ทำหน้าที่ควบคุมการทำงาน ในแง่ของการเลือกตัวขับเคลื่อน คลัตช์ผงแม่เหล็กมีราคาค่อนข้างต่ำ แต่โดยทั่วไปมีความแม่นยำปานกลางและตอบสนองช้า ซึ่งอาจทำให้เกิดการหลวมภายในและการแน่นภายนอกได้ง่าย ในขณะที่มอเตอร์เซอร์โวมีความแม่นยำสูงและตอบสนองเร็ว ทำให้สามารถใช้อัลกอริธึมควบคุมที่ซับซ้อนมากขึ้นได้ จึงเป็นตัวเลือกที่น่าเชื่อถือกว่าสำหรับวัสดุเคลือบพิเศษ เช่น ฟอยล์ปั๊มร้อนบางเฉียบหรือฟอยล์เลเซอร์
เมื่อเลือกซื้อเครื่อง อย่าดูแค่ "ช่วงค่าความตึงที่ตั้งไว้" เท่านั้น แต่ให้ดูช่วงความผันผวนของความตึงด้วย เครื่องคุณภาพสูงสามารถควบคุมความผันผวนได้ภายใน ±3% ของค่าที่ตั้งไว้ ในขณะที่รุ่นระดับไฮเอนด์สามารถให้ความแม่นยำได้ถึง ±0.5N ตัวบ่งชี้นี้จะบอกว่าม้วนฟอยล์ปั๊มร้อนของคุณ "ตึงและหลวมในเวลาเดียวกัน" หรือ "สม่ำเสมอตั้งแต่แกนกลางถึงพื้นผิว"
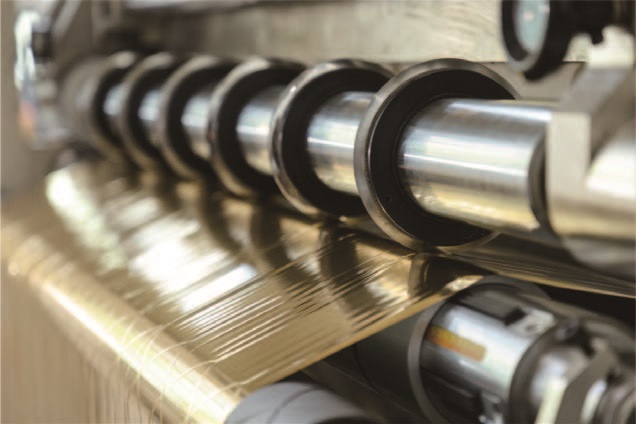
ใบมีดตัดต้องอยู่ใน "โซนไร้การแกว่ง"
การควบคุมแรงตึงไม่ได้หมายถึงแค่การคลายและม้วนวัสดุเท่านั้น หากวัสดุที่ใบมีดตัดสั่นสะเทือนเนื่องจากแรงตึงไม่คงที่ ใบมีดจะตัดเหมือน "เลื่อย" ทำให้เกิดรอยหยักเล็กๆ ซึ่งเป็นสาเหตุหลักของขอบแผ่นทองคำเปลวที่ชำรุดและแตกหัก
เครื่องตัดแผ่นวัสดุคุณภาพสูงรุ่นใหม่ในปัจจุบันทำงานด้วยระบบควบคุมแรงดึงแบบอิสระหลายโซน: โซนคลายวัสดุ โซนดึง (ก่อนและหลังใบมีดตัด) และโซนม้วนวัสดุ แต่ละโซนมีวงจรปิดอิสระ ความผันผวนของแรงดึงจะถูกแยกออกไปนอกบริเวณการตัดโดยใช้ลูกกลิ้งลอยตัวหรือเซ็นเซอร์วัดแรงดึง ทำให้มั่นใจได้ว่าวัสดุที่ใบมีดตัดจะอยู่ในสภาวะ "แรงดึงเป็นศูนย์" เมื่อเลือกซื้อ คุณสามารถสอบถามผู้ผลิตได้โดยตรงว่า มีการออกแบบแยกแรงดึงอิสระก่อนและหลังใบมีดตัดหรือไม่ หากไม่มี โอกาสที่จะเกิดขอบหยาบในวัสดุบางๆ จะเพิ่มขึ้นอย่างมาก
"การชดเชยแบบไดนามิก" ในช่วงเวลาของการเร่งความเร็วและการลดความเร็วจะเป็นตัวกำหนดอัตราการแตกหักของแผ่นฟอยล์
ช่วงเวลาที่เครื่องตัดเริ่มทำงาน เร่งความเร็ว ลดความเร็ว และหยุด คือช่วงเวลาที่เกิดความผันผวนของแรงตึงอย่างรุนแรงที่สุด หากแรงกระแทกจากแรงเฉื่อยที่เกิดจากการเปลี่ยนแปลงความเร็วไม่ได้รับการชดเชย มันจะส่งผลโดยตรงต่อแผ่นฟอยล์ ฟิล์มฐาน PET หนา 12 ไมครอนนั้นบางกว่าเส้นผม แรงตึงที่พุ่งสูงขึ้นเพียงครั้งเดียวก็เพียงพอที่จะทำให้มันขาดได้
ระบบควบคุมแรงดึงที่ดีเยี่ยมสามารถควบคุมความผันผวนของแรงดึงจริงให้อยู่ภายใน ±3% ในระหว่างการเพิ่มความเร็วเต็มที่ ขึ้นอยู่กับความถี่ในการตอบสนองของมอเตอร์เซอร์โวและคุณภาพของอัลกอริธึมควบคุม เมื่อทำการสั่งซื้อ การขอให้ผู้จำหน่ายสาธิตกราฟแรงดึงในระหว่างการเร่งความเร็วและการลดความเร็วมีความหมายมากกว่าการดูเพียงพารามิเตอร์คงที่ การรักษาแรงดึงให้คงที่ในระหว่างการทำงานที่ความเร็วคงที่นั้นเป็นสิ่งสำคัญ การทดสอบที่แท้จริงจะเกิดขึ้นในขณะที่เร่งความเร็ว ลดความเร็ว และหยุดกะทันหัน
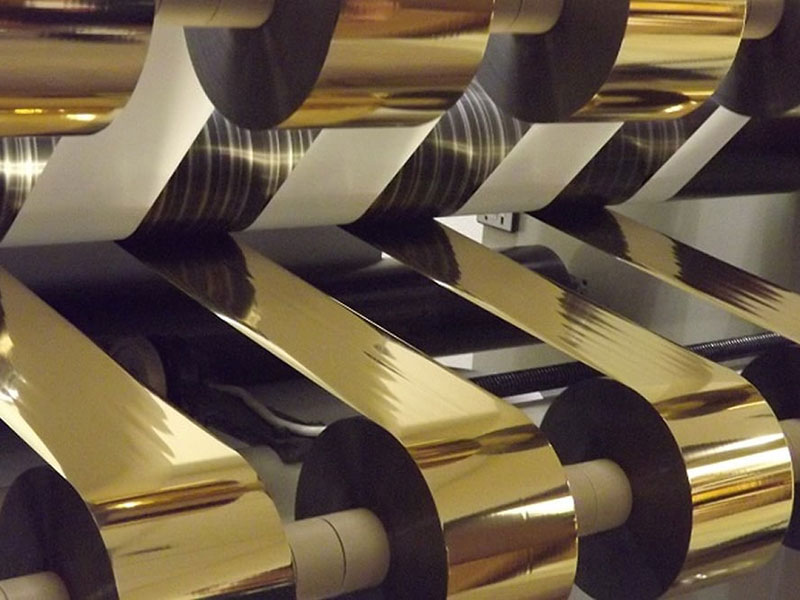
การพันขดลวดแบบหลายเพลา: เพลาเลื่อนช่วยแก้ปัญหา "ขดลวดหนึ่งแน่น อีกขดลวดหนึ่งหลวม"
เมื่อเครื่องตัดม้วนวัสดุเป็นม้วนแคบหลายม้วนพร้อมกัน ความแตกต่างเล็กน้อยของความหนาของวัสดุระหว่างม้วนจะสะสมกันจนเกิดเป็นความแตกต่างของแรงดึงที่มากขึ้น ความเบี่ยงเบนของความหนาทำให้ความเร็วในการม้วนไม่เท่ากันในแต่ละม้วน บางม้วนแน่น บางม้วนหลวม ปลายม้วนไม่เรียบ และในกรณีที่รุนแรง แรงดึงที่มากเกินไปจะนำไปสู่การชำรุดเสียหาย
เพลาปรับความตึง (Slip shaft) เป็นวิธีแก้ปัญหาที่ได้ผลดี โดยใช้หลักการของวงแหวนปรับความตึง (slip ring slip) ในการปรับความตึงที่แต่ละจุดม้วนอย่างอิสระ ทำให้มั่นใจได้ว่าม้วนหลายๆ ม้วนบนเพลาจะถูกม้วนด้วยแรงตึงที่สม่ำเสมอจากแกนกลางไปยังชั้นนอก สำหรับกรณีการตัดแผ่นโลหะแคบ เพลาปรับความตึงจะช่วยป้องกันปัญหาความหลวมและความแน่นที่เกิดจากความหนาของวัสดุที่ไม่สม่ำเสมอได้อย่างมีประสิทธิภาพ หากต้องการการตัดแผ่นโลหะแคบเป็นประจำ ควรพิจารณาใช้เพลาปรับความตึงเป็นส่วนหนึ่งของเกณฑ์การเลือก
การตรวจสอบโดยการตัดทดลอง: ไม่ว่าสเปคจะสวยงามแค่ไหน การตัดจากม้วนจริงก็ยังดีกว่า
วิธีเดียวที่น่าเชื่อถือในการตรวจสอบว่าการควบคุมแรงตึงของเครื่องตัดฟิล์มนั้นแข็งเกินไปหรือไม่ คือการทดสอบเครื่องด้วยวัสดุ ให้สังเกตความเรียบของหน้าตัดฟิล์มหลังจากตัด: กดหน้าตัดฟิล์มด้วยมือ หากแกนกลางนิ่มและชั้นนอกหลวม แสดงว่าแรงตึงไม่เพียงพอ หากฟิล์มแข็งและหน้าตัดมีลักษณะคล้าย "ปากระฆัง" แสดงว่าแรงตึงมากเกินไป ถ้าเป็นไปได้ ให้ใช้กล้องจุลทรรศน์กำลังขยายสูงตรวจสอบขอบที่ตัดเพื่อดูว่ามีรอยแตกเล็กๆ หรือเสี้ยนที่ยากต่อการมองเห็นด้วยตาเปล่าหรือไม่
การเลือกเครื่องตัดฟอยล์ปั๊มร้อนไม่ใช่เรื่องของการเรียงลำดับพารามิเตอร์ ความแม่นยำเป็นตัวกำหนดว่าคุณจะตัดได้ละเอียดแค่ไหน แรงตึงเป็นตัวกำหนดว่าคุณจะตัดได้สม่ำเสมอแค่ไหน เมื่อทั้งสองทำงานร่วมกันเท่านั้น กระบวนการปั๊มจึงจะสามารถสร้าง "ศิลปะในระดับมิลลิเมตร" ได้อย่างแท้จริง ในบรรดาสองสิ่งนี้ การควบคุมแรงตึงเป็นสิ่งสำคัญกว่า เพราะมันเป็นตัวกำหนดว่าวัสดุจะไปถึงเครื่องปั๊มร้อนในสภาพที่ดีหรือไม่ แทนที่จะเสี่ยงต่อการเสียรูปในขั้นตอนการตัด
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






