การตัดแผ่นฟอยล์สำหรับงานปั๊มร้อนเป็น "คอขวด" ของกระบวนการปั๊มร้อน หากคุณภาพการตัดไม่ได้มาตรฐาน เครื่องปั๊มร้อนในขั้นตอนถัดไปอาจหยุดทำงานบ่อยครั้ง แผ่นฟอยล์ขาด หรือวางตำแหน่งไม่ตรง หรือมีลวดลายปั๊มร้อนไม่สมบูรณ์ ส่งผลให้สิ้นเปลืองวัสดุฟอยล์ราคาแพงจำนวนมากด้วยความเร็วสูง คำถามที่พบบ่อยที่สุดในการเลือกซื้อเครื่องตัดคือ เครื่องนี้ตัดได้กว้างแค่ไหน? ทำงานได้เร็วแค่ไหน? แต่สิ่งที่กำหนดว่าเครื่องตัด "ทำงานได้อย่างลงตัว" หรือไม่นั้น ไม่ใช่ค่าสัมบูรณ์ของพารามิเตอร์เพียงตัวเดียว แต่คือตรรกะที่สอดคล้องกันระหว่างความกว้างและความเร็ว

ความกว้างเป็นตัวกำหนดโครงสร้าง: กว้างให้ความแข็งแรง แคบให้ความแม่นยำ
ความกว้างของแผ่นฟอยล์ปั๊มร้อนนั้นแตกต่างกันอย่างมาก ตั้งแต่แถบแคบๆ เพียงไม่กี่มิลลิเมตรสำหรับเส้นละเอียด ไปจนถึงความกว้าง 1600 มิลลิเมตรสำหรับกระดาษแข็งขนาดใหญ่ ซึ่งต้องใช้เครื่องมือและอุปกรณ์ที่แตกต่างกันอย่างมากเช่นกัน
ปัญหาหลักของการตัดแผ่นโลหะขนาดกว้าง (โดยทั่วไปหมายถึงขนาดมากกว่า 800 มม.) อยู่ที่การเสียรูปของเพลาเครื่องมือ ยิ่งความกว้างของการตัดมากเท่าไร เพลาเครื่องมือก็ยิ่งมีโอกาสงอเล็กน้อยตรงกลางภายใต้แรงกดดันสูง ส่งผลให้เกิดสถานการณ์ที่ไม่พึงประสงค์คือ "ไม่มีการเจาะตรงกลาง ขอบไม่ตรงแนว" ดังนั้น สำหรับรุ่นขนาดกว้าง จึงต้องให้ความสำคัญกับความแข็งแกร่งของตัวเครื่องและความแข็งแรงของเพลา โดยใช้แผงผนังเหล็กอัลลอยหนาและเพลาใบมีดขนาดใหญ่เป็นโครงสร้างพื้นฐาน ตัวอย่างเช่น อุปกรณ์ขนาด 1600 มม. มักต้องมีน้ำหนักหลายตันเพื่อรักษาเสถียรภาพที่ความเร็วสูง
หลักการตัดแผ่นโลหะแคบ (ต่ำกว่า 50 มม.) นั้นแตกต่างออกไปโดยสิ้นเชิง แผ่นโลหะแคบส่วนใหญ่ใช้สำหรับการปั๊มขึ้นรูปในลวดลายละเอียด ซึ่งมีความละเอียดอ่อนอย่างมากในเรื่องความเรียบและความแน่นของหน้าตัดเมื่อทำการรีด ในสถานการณ์เช่นนี้ เครื่องมือล็อคแบบแมนนวลมีแนวโน้มที่จะเกิดความคลาดเคลื่อนทางมิติเนื่องจากแรงล็อคที่ไม่สม่ำเสมอ เครื่องมือล็อคแบบไฮดรอลิกหรือเพลาเลื่อนที่มีความแม่นยำสูงจึงเป็นตัวเลือกที่เชื่อถือได้มากกว่า หากข้อกำหนดของคำสั่งซื้อเปลี่ยนแปลงบ่อยครั้ง คุณค่าของระบบการจัดวางเครื่องมืออัตโนมัติจะปรากฏชัดเจน—หลังจากป้อนค่าความกว้างแล้ว ตัวจับยึดเครื่องมือจะกำหนดตำแหน่งโดยอัตโนมัติ ช่วยลดเวลาในการเปลี่ยนคำสั่งซื้อจากหลายชั่วโมงเหลือเพียงไม่กี่นาที
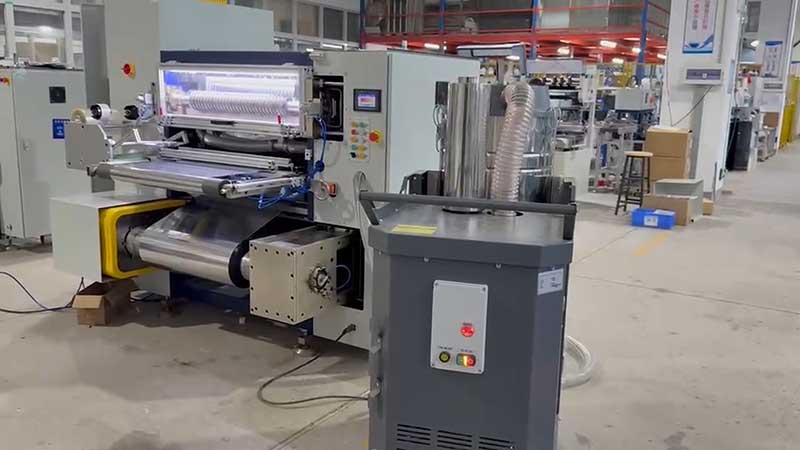
ความเร็วถูกควบคุมด้วยความเร็วคงที่: การควบคุมเซอร์โวจึงเป็นสิ่งจำเป็นสำหรับการจับคู่
ความเร็วไม่ได้เป็นเพียงตัวบ่งชี้กำลังการผลิตเท่านั้น แต่ยังเป็นตัวกำหนดระดับการกำหนดค่าของระบบขับเคลื่อนโดยตรง ปัจจุบัน ช่วงความเร็วของเครื่องตัดฟอยล์ปั๊มร้อนมีตั้งแต่ 20 เมตร/นาที ถึงมากกว่า 500 เมตร/นาที โดยช่วงความเร็วที่แตกต่างกันจะสอดคล้องกับรูปแบบการควบคุมแรงดึงที่แตกต่างกันอย่างสิ้นเชิง
อุปกรณ์ประหยัดความเร็วต่ำ (ต่ำกว่า 100 เมตร/นาที) มักใช้เบรกผงแม่เหล็กหรือระบบควบคุมแรงดึงแบบวงเปิด ซึ่งมีโครงสร้างที่เรียบง่ายและต้นทุนที่ควบคุมได้ เหมาะสำหรับงานผลิตจำนวนน้อย ความกว้างแคบ และเครื่องปั๊มร้อนความเร็วต่ำ อย่างไรก็ตาม เมื่อความเร็วเกิน 200 เมตร/นาที ความเร็วในการตอบสนองของระบบควบคุมแบบวงเปิดจะไม่สามารถตามทันการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางการรีดได้ รัศมีการม้วนจะแคบลงและกว้างขึ้น หากไม่สามารถชดเชยแรงดึงได้แบบเรียลไทม์ ผลที่ได้คือการยืดและการเสียรูปของแผ่นฟอยล์บาง หรือการหลวมและการย่นระหว่างการม้วนกลับ
การตัดด้วยความเร็วสูง (มากกว่า 200 เมตร/นาที) ต้องอาศัยระบบควบคุมแรงดึงเซอร์โวแบบวงปิดอัตโนมัติเต็มรูปแบบ หลักการสำคัญคือการกำหนดแรงดึงโดยการวัดความแตกต่างระหว่างความเร็วของสายการคลายและสายการม้วนอย่างแม่นยำ และด้วยการป้อนกลับแบบเรียลไทม์จากเซ็นเซอร์ลูกกลิ้งลอยตัว ระบบจะรักษาแรงดึงให้คงที่ในระหว่างขั้นตอนการเร่งความเร็ว การลดความเร็ว และการม้วนกลับ รุ่นระดับสูงใช้เทคโนโลยี "การควบคุมแรงดึงแบบเรียว" ซึ่งจะลดแรงดึงในการม้วนโดยอัตโนมัติเมื่อเส้นผ่านศูนย์กลางของขดลวดเพิ่มขึ้น ซึ่งเป็นกุญแจสำคัญในการรับประกันความแน่นที่สม่ำเสมอทั้งภายในและภายนอกขดลวดสำเร็จรูปโดยไม่เกิดการเสียรูป
สำหรับแผ่นรองพื้น PET บางเฉียบ 12 ไมโครเมตรที่ใช้กันทั่วไปในฟอยล์ปั๊มร้อนนั้น ข้อกำหนดด้านความแม่นยำสำหรับการควบคุมแรงตึงจะเข้มงวดมากยิ่งขึ้น แรงตึงที่มากเกินไปจะทำให้ฟิล์มฐานยืดออกอย่างถาวร ทำให้การจัดตำแหน่งไม่แม่นยำระหว่างการปั๊มร้อน หากแรงตึงต่ำเกินไป อากาศอาจติดอยู่ระหว่างชั้นของแผ่นฟิล์ม ทำให้ชั้นอะลูมิเนียมถ่ายโอนหรือติดกัน นี่คือเหตุผลที่อุปกรณ์ที่มีความเร็วในการตัดสูงจึงต้องพึ่งพาเซอร์โวไดรฟ์และอัลกอริทึมควบคุมแรงตึงมากขึ้น
ข้อจำกัดไขว้ระหว่างความกว้างและความเร็ว
การแยกความกว้างและความเร็วออกจากกันนั้นไม่เพียงพอ จุดตัดระหว่างทั้งสองอย่างนี้เป็นจุดที่คุณมักจะพลาดพลั้งได้ง่ายที่สุดเมื่อเลือกรุ่นรถ
ความกว้างที่มากและความเร็วสูงคือบททดสอบขั้นสูงสุดของประสิทธิภาพโดยรวมของอุปกรณ์ ความกว้างที่มากขึ้นหมายถึงแรงเฉื่อยที่มากขึ้นและการกระจายแรงดึงด้านข้างที่ไม่สม่ำเสมอ ในขณะที่ความเร็วสูงจะขยายการสั่นสะเทือนทางกลหรือความผันผวนของแรงดึงเล็กน้อย เครื่องตัดที่มีความกว้าง 1600 มม. ที่ทำงานด้วยความเร็วเพียง 50 ม./นาที แทบจะไม่สามารถทำงานได้ด้วยการควบคุมแบบวงเปิด การทำงานที่ความเร็วเกิน 300 ม./นาที โดยไม่มีเซอร์โวไดรฟ์และการรองรับที่แข็งแรง คุณภาพการตัดแทบจะเป็นไปไม่ได้ที่จะรับประกันได้
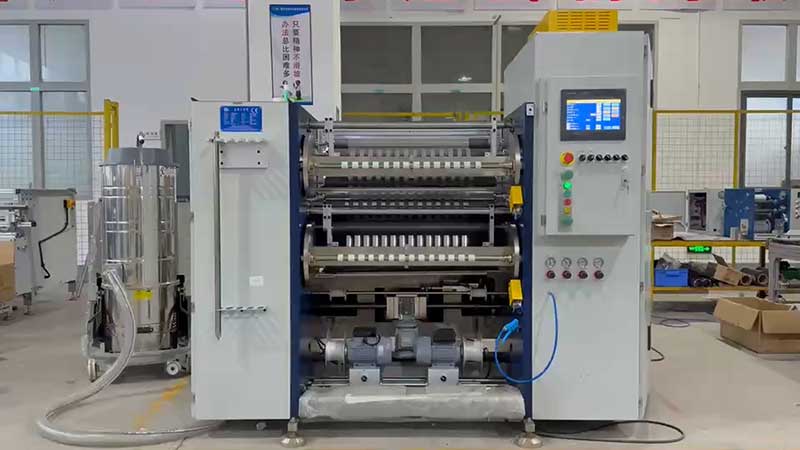
การผสมผสานระหว่างความกว้างที่แคบและความเร็วสูง ทำให้ความท้าทายเปลี่ยนไปอยู่ที่การจัดวางเครื่องมือและการพันลวด ตัวอย่างเช่น สำหรับการพันลวดแกนขนาด 1 นิ้ว บางรุ่นมีข้อจำกัดด้านความเร็วที่ 200 เมตร/นาที ในสภาวะการทำงานที่แคบ ในขณะที่แกนขนาด 3 นิ้วและ 6 นิ้ว สามารถทำความเร็วได้เพียง 300-500 เมตร/นาที เท่านั้น ซึ่งหมายความว่า หากคุณวางแผนที่จะผลิตผลิตภัณฑ์สำเร็จรูปที่มีความกว้างแคบจำนวนมาก โดยใช้เศษโลหะขนาด 1 นิ้ว ความเร็วสูงสุดที่ระบุไว้อาจลดลงเมื่อพิจารณาจากสภาวะการทำงานจริง
การผสมผสานระหว่างความกว้างและความเร็วต่ำอาจดูขัดแย้งกัน แต่ก็เป็นความจริงในบางสถานการณ์ ตัวอย่างเช่น เมื่อทำการตัดแผ่นฟอยล์ที่มีผนังหนาหรือความหนาแน่นสูง แรงเสียดทานของใบมีดจะทำให้เกิดอุณหภูมิสูงและผงอลูมิเนียม ในกรณีเช่นนี้ การลดความเร็วจะช่วยให้มั่นใจได้ถึงคุณภาพการตัดและประสิทธิภาพในการกำจัดฝุ่น การมุ่งเน้นแต่ความเร็วสูงโดยไม่คำนึงถึงความสมดุลระหว่างความเร็วและความแม่นยำ มักส่งผลให้ความเร็วในการผลิตจริงต่ำกว่าค่าที่ระบุไว้มาก
การคัดเลือกเชิงปฏิบัติ: การหาโซลูชันที่เหมาะสมนั้นได้มาจากการพิจารณาความต้องการ
ขั้นตอนที่ 1: ระบุช่วงความกว้างของแรงหลักให้ชัดเจนหากคำสั่งซื้อของคุณเน้นที่แถบแคบๆ ที่มีความกว้างต่ำกว่า 50 มม. ความแม่นยำและประสิทธิภาพในการจัดวางเครื่องมือเป็นสิ่งสำคัญ และความสามารถในการตัดความกว้างไม่ใช่จุดสนใจหลัก แต่หากคุณต้องจัดการกับม้วนตัวเมียที่มีความกว้างมากกว่า 1000 มม. บ่อยครั้ง ความแข็งแรงและความเสถียรควรเป็นสิ่งที่ควรให้ความสำคัญ และคุณไม่ควรถูกเบี่ยงเบนความสนใจด้วยอัตราความเร็วสูง
ขั้นตอนที่ 2: ตรวจสอบความเร็วภายใต้สภาวะการทำงานจริงประเด็นสำคัญคือ ความเร็วที่ระบุไว้ 500 เมตร/นาที สามารถคงไว้ได้มากน้อยเพียงใดในสถานการณ์จริง เช่น การม้วนกลับ การเร่งความเร็วและการลดความเร็ว และการม้วนแกนแคบขนาด 1 นิ้ว ในระหว่างการทดสอบเครื่องจักร ผู้ผลิตควรต้องให้ข้อมูลความแตกต่างของความกว้างสำหรับการตัดต่อเนื่องที่มีความยาวมากกว่า 500 เมตร โดยให้ความสำคัญเป็นพิเศษกับความแม่นยำในระหว่างการเปลี่ยนขดลวดและขั้นตอนการเร่งความเร็ว/ลดความเร็ว
ขั้นตอนที่ 3: ปรับระบบแรงตึงให้เหมาะสมกับระดับความเร็วสำหรับความเร็วในการทำงานที่สูงกว่า 200 เมตร/นาที ระบบควบคุมแรงดึงแบบเซอร์โววงปิดเป็นสิ่งจำเป็น และการควบคุมแรงดึงแบบเรียวเป็นกุญแจสำคัญในการรับประกันว่าขดลวดที่ผลิตเสร็จแล้วจะไม่เสียรูป หากงบประมาณของคุณจำกัดและคุณสามารถเลือกได้เฉพาะรุ่นความเร็วปานกลางถึงต่ำ โปรดเข้าใจว่ารุ่นเหล่านั้นเหมาะสำหรับงานผลิตจำนวนน้อยและข้อกำหนดที่หลากหลาย และอย่าพยายามท้าทายสภาวะความเร็วสูงด้วยระบบวงเปิด
ขั้นตอนที่ 4: ให้ความสนใจกับ "เงื่อนไขการลดระดับ" ของความกว้างและความเร็วสอบถามผู้ผลิต: ความเร็วสูงสุดที่ความกว้างการตัดต่ำสุดคือเท่าใด? ระบบแรงดึงสามารถคงความเสถียรที่ความกว้างการตัดสูงสุดได้หรือไม่? เงื่อนไขเหล่านี้มักสะท้อนถึงความสามารถที่แท้จริงของอุปกรณ์มากกว่าพารามิเตอร์ที่ระบุไว้
หัวใจสำคัญของการเลือกเครื่องตัดฟอยล์ปั๊มร้อนคือการหาทางออกที่ดีที่สุดสำหรับโครงสร้างผลิตภัณฑ์ของคุณภายใน "สามเหลี่ยมที่เป็นไปไม่ได้" ซึ่งประกอบด้วยความกว้าง ความแม่นยำ และความเร็ว ส่วนที่กว้างจะเน้นความแข็งแรงของตัวเครื่องและความสม่ำเสมอของแรงดึง ส่วนที่แคบจะเน้นความแม่นยำในการจัดวางเครื่องมือและความแน่นของการพันฟอยล์ ในขณะที่ความเร็วจะกำหนดระดับของระบบขับเคลื่อนและอัลกอริธึมควบคุม การทำความเข้าใจความสัมพันธ์ระหว่างพารามิเตอร์ทั้งสามนี้มีความหมายมากกว่าการเปรียบเทียบตัวเลขในตารางพารามิเตอร์เพียงอย่างเดียว
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






