ในกระบวนการปั๊มร้อน ขั้นตอนการตัดมักถูกมองข้าม แต่กลับเป็นขั้นตอนที่กำหนดคุณภาพของการปั๊มร้อนในขั้นตอนต่อไปโดยตรง ฟอยล์ที่มีความหนาเพียง 12–30 ไมโครเมตร ทำขึ้นโดยการผสมผสานฟิล์มฐาน PET ชั้นปลดปล่อย เคลือบอะลูมิเนียม และชั้นกาว ทำให้ฟอยล์มีความเปราะบางมาก เมื่อเกิดรอยขรุขระบนขอบที่ตัด การปั๊มร้อนด้วยความเร็วสูงอาจทำให้เกิด "ผงทองกระเด็น" ฟอยล์แตก หรือแม้กระทั่งทำให้สายการผลิตหยุดทำงานทั้งหมด เมื่อเผชิญกับโปรโมชั่นที่หลากหลายในตลาด ผู้ซื้อเพียงแค่ต้องมุ่งเน้นไปที่ห้าประเด็นหลักก็เพียงพอที่จะหลีกเลี่ยงข้อผิดพลาดส่วนใหญ่ได้

ประการแรก: ถ้าคุณเลือกรูปทรงใบมีดที่เหมาะสม คุณจะชนะไปครึ่งหนึ่งแล้ว
ขั้นตอนแรกในการกรีดแผ่นฟอยล์ทองคำคือการตัดสินใจว่าจะใช้มีดกลมหรือมีดแบน
ใบมีดกลม (แบบเฉือน) เป็นตัวเลือกที่นิยมใช้ในงานปั๊มฟอยล์ร้อนส่วนใหญ่ ใบมีดวงกลมด้านบนและด้านล่างหมุนสลับกัน ทำงานบนหลักการคล้ายกับกรรไกร ทำให้ได้รอยตัดที่เรียบเนียนและไม่มีการเสียรูปจากการบีบอัด ทำให้เกิดผงอลูมิเนียมหรือเศษวัสดุน้อยมาก สำหรับฟอยล์ปั๊มร้อนบางพิเศษ ฟอยล์เลเซอร์ หรือฟอยล์ตกแต่งทางแสงที่มีความหนา ≤ 12 ไมโครเมตร ใบมีดกลมแทบจะเป็นตัวเลือกเดียวที่เหมาะสม
ใบมีดแบน (แบบตัดด้วยแรงกด) เหมาะสำหรับฟอยล์ที่มีความหนา ≥30 ไมโครเมตร หรือสำหรับการผลิตทดลองในปริมาณน้อยมากเท่านั้น การกดใบมีดแบนในแนวตั้งอาจทำให้เกิดรอยบุ๋มบนขอบฟอยล์ได้ง่าย ทำให้ขอบใบมีดบิ่นและฝุ่นละอองปนเปื้อนบนพื้นผิวฟอยล์เมื่อตัดผ่านชั้นผงอลูมิเนียม แม้ว่าแม่พิมพ์จะดูราคาถูก แต่ต้นทุนรวมของการหยุดทำงานของเครื่องมือและการเพิ่มขึ้นของอัตราของเสียมักจะสูงกว่า
หลังจากเลือกหัวตัดกลมแล้ว ต้องตรวจสอบพารามิเตอร์ความแม่นยำอีกสองอย่าง ได้แก่ ระยะห่างด้านข้างควรควบคุมที่ 5%–10% ของความหนาของฟอยล์ ซึ่งโดยทั่วไปประมาณ 0.02–0.05 มม. และมุมคมตัดที่แนะนำคือ 15°–30° ร่วมกับการขัดเงาแบบกระจก (ความหยาบ Ra≤0.1μm) จะสามารถ "ตัด" ฟอยล์ได้อย่างแท้จริง แทนที่จะ "บีบผ่าน" วัสดุที่เหมาะสมสำหรับใบมีดควรเป็นคาร์ไบด์ซีเมนต์ (เหล็กทังสเตน) หรือเคลือบเพชร ใบมีดเหล็กกล้าคาร์บอนธรรมดาจะเกิดรอยแตกเล็กๆ หลังจากการตัดเพียงไม่กี่กิโลเมตร ซึ่งจะทำให้พื้นผิวฟอยล์เสียหายโดยตรง
ประการที่สอง: การควบคุมแรงตึงเป็น "หัวใจสำคัญ" ของการตัดแผ่นโลหะบาง
แผ่นฟิล์มฐาน PET หนา 12 ไมโครเมตรนั้นบางกว่าเส้นผม หากความตึงของแผ่นฟิล์มลดลง จะทำให้แผ่นฟิล์มฐานยืดและเสียรูป ส่งผลให้การปั๊มขึ้นรูปในขั้นตอนต่อไปไม่แม่นยำ ทำให้เกิด "การคลาดเคลื่อน" หรือเส้นด้ายทองขาดได้
ต้องเลือกใช้ระบบควบคุมแรงตึงแบบวงปิดเท่านั้น ควรใช้ระบบวงเปิดหรือระบบคลัตช์แม่เหล็กด้วยความระมัดระวัง คลัตช์แม่เหล็กตอบสนองช้า ซึ่งอาจทำให้เกิดการหลวมภายในและการแน่นเกินไปภายนอกได้ง่าย ส่วนระบบวงปิดที่ขับเคลื่อนด้วยเซอร์โวมอเตอร์สามารถตอบสนองได้ภายในเวลาไม่กี่มิลลิวินาที โดยสามารถควบคุมความผันผวนของแรงตึงให้อยู่ภายใน 0.5N ได้
เทคโนโลยีสำคัญที่มักถูกมองข้ามคือการควบคุมแรงดึงแบบเรียว ในระหว่างการม้วน ขดลวดจะมีเส้นผ่านศูนย์กลางเพิ่มขึ้นเรื่อยๆ หากแรงดึงคงที่ ขดลวดฟอยล์ด้านนอกจะบีบชั้นในเหมือนคำสาปที่ทำให้แน่นขึ้น ทำให้ชั้นอะลูมิเนียมเลื่อนหรือติดกัน ระบบที่ดีจะลดแรงดึงโดยอัตโนมัติตามเส้นโค้งที่ตั้งไว้ล่วงหน้า (โดยปกติอัตราการลดแรงดึงจะอยู่ที่ 15%–25%) เพื่อให้แน่ใจว่ามีการกระจายแรงอย่างสม่ำเสมอระหว่างชั้นในและชั้นนอก หลังจากใช้กลยุทธ์นี้แล้ว อัตราของเสียจากผลิตภัณฑ์ที่ปลายและหน้าไม่เรียบสามารถลดลงได้ 40%–60%
สำหรับการตัดแผ่นโลหะแคบๆ โดยใช้แกนหมุนหลายแกนที่พันพร้อมกันนั้น เพลาเลื่อนเป็นรูปแบบที่ใช้งานได้จริง ช่วยให้สามารถปรับแต่ละสถานีพันได้อย่างอิสระ เพื่อหลีกเลี่ยงความไม่สม่ำเสมอของความแน่นเนื่องจากความหนาที่แตกต่างกันเล็กน้อยระหว่างขดลวด
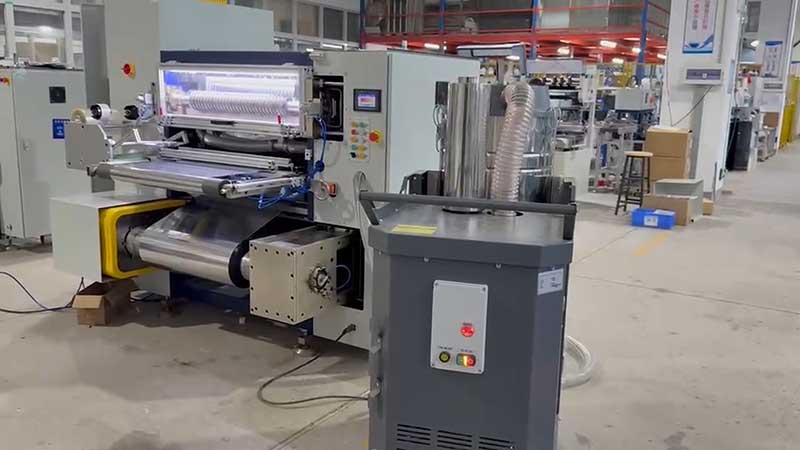
ประการที่สาม: ความแม่นยำในการแก้ไขเป็นตัวกำหนดความสม่ำเสมอของขอบ
หากแผ่นฟอยล์เบี่ยงเบนในแนวนอนขณะป้อน ใบมีดจะเลื่อนไป ทำให้ขอบด้านหนึ่งไม่เรียบและอีกด้านหนึ่งมีเส้นผมน้อยกว่าอย่างหลีกเลี่ยงไม่ได้
ความแม่นยำของระบบแก้ไข (EPC) ควรอยู่ที่ ±0.1 มม. และรุ่นระดับสูงสามารถทำได้ถึง ±0.05 มม. เซ็นเซอร์โฟโตอิเล็กทริกหรือ CCD จะสแกนขอบแถบฟอยล์แบบเรียลไทม์ เพื่อขับเคลื่อนตัวกระตุ้นในการแก้ไข และเวลาตอบสนองควรอยู่ภายใน 50 มิลลิวินาที
นอกจากระบบแก้ไขความคลาดเคลื่อนแล้ว ความแม่นยำทางกลของเส้นทางการป้อนชิ้นงานก็มีความสำคัญไม่แพ้กัน หากความขนานของลูกกลิ้งนำทางทั้งหมดเบี่ยงเบนมากเกินไป (เกิน 0.05 มม./เมตร) แผ่นฟอยล์จะถูกตัดเข้ากับใบมีดในมุมที่ไม่ถูกต้อง และไม่ว่าระบบแก้ไขความคลาดเคลื่อนจะดีแค่ไหนก็ไม่สามารถแก้ไขได้ เมื่อเลือกซื้อรุ่นใด ควรพิจารณาว่าอุปกรณ์นั้นใช้รางนำทางแบบเส้นตรงหรือรางนำทางแบบลอยตัวด้วยอากาศ เนื่องจากโครงสร้างเหล่านี้สามารถลดแรงเสียดทานทางกลและรับประกันการเคลื่อนที่ของเครื่องมือที่ราบรื่น
ประการที่สี่: จับคู่รุ่นตามความกว้างของแผ่นฟอยล์และลักษณะการสั่งซื้อ
การตัดแบบกว้าง (>800 มม.) ที่ต้องการความแข็งแรงสูง เมื่อทำการตัดลูกกลิ้งตัวเมียขนาดกว้างถึง 1600 มม. แกนใบมีดมักจะงอเล็กน้อยตรงกลางภายใต้แรงกดสูง ส่งผลให้ "การตัดตรงกลางไม่สมบูรณ์และการตัดขอบไม่ตรงแนว" ในกรณีเช่นนี้ ควรเลือกใช้รุ่นที่มีแผงผนังเหล็กอัลลอยหนาและแกนใบมีดขนาดใหญ่ เนื่องจากน้ำหนักรวมของอุปกรณ์มักจะต้องมีหลายสิบตันเพื่อให้มั่นใจถึงเสถียรภาพที่ความเร็วสูง
การตัดชิ้นงานแคบ (<50 มม.) ส่งผลต่อประสิทธิภาพของเครื่องมือตัด การปั๊มขึ้นรูปด้วยความร้อนแบบละเอียดมักต้องสลับขนาดระหว่าง 10 มม., 15 มม., 20 มม. และขนาดอื่นๆ บ่อยครั้ง เครื่องตัดล็อคแบบแมนนวลมักเกิดความคลาดเคลื่อนของขนาดเนื่องจากแรงล็อคไม่สม่ำเสมอในการตัดชิ้นงานแคบๆ จึงแนะนำให้เลือกใช้ระบบเครื่องมือล็อคไฮดรอลิกหรือเพลาเลื่อนความแม่นยำสูง หากข้อกำหนดของคำสั่งซื้อมีความหลากหลาย ระบบจัดวางเครื่องมืออัตโนมัติสามารถลดเวลาการเปลี่ยนคำสั่งซื้อจากระดับชั่วโมงเหลือเพียงระดับนาทีได้
หากสายผลิตภัณฑ์ของคุณมีทั้งขนาดความกว้างกว้างและแคบ ควรพิจารณารุ่นที่รองรับ "การจัดกลุ่มหัวตัด" ซึ่งจะช่วยให้สามารถตัดวัสดุที่มีความกว้างต่างกันได้พร้อมกันบนแกนเดียวกันโดยไม่เกิดการรบกวน
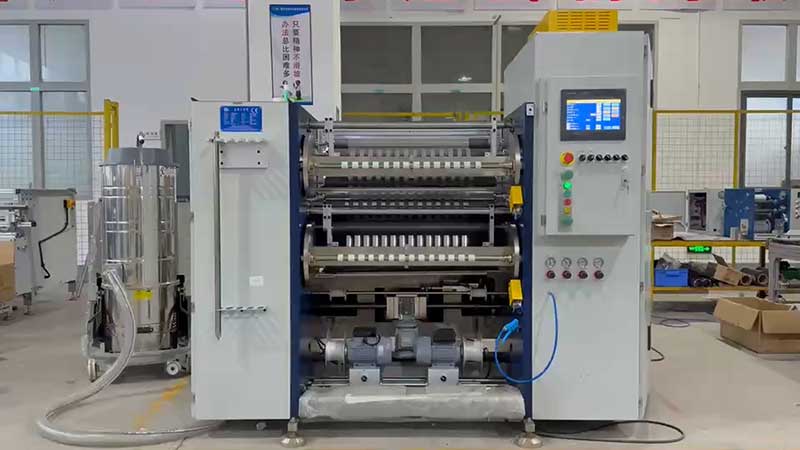
ข้อที่ห้า: นำวัสดุของคุณเองมาทดลองตัด
ตารางพารามิเตอร์สามารถตกแต่งให้สวยงามได้ และการทดลองตัดหน้างานก็ไม่ทำให้เข้าใจผิด
เมื่อซื้อแผ่นฟอยล์ปั๊มร้อน โปรดนำแผ่นฟอยล์ที่คุณใช้บ่อยที่สุด—โดยเฉพาะแผ่นที่บางที่สุด แคบที่สุด หรือแผ่นที่มีพื้นผิวที่ต้องการความแม่นยำสูง—ไปให้ผู้ผลิตตรวจสอบตัวอย่างที่หน้างาน มีสามประเด็นสำคัญที่ควรสังเกตระหว่างการทดลองตัด:
อันดับแรก มาดูที่รอยผ่าตัดกันก่อนเมื่อตรวจสอบหน้าตัดด้วยแว่นขยาย สภาพที่เหมาะสมคือพื้นผิวเรียบ ปราศจากขนสีขาว และขอบตรง รอยหยักหรือเสี้ยนเล็กๆ บ่งชี้ว่าความแม่นยำของเครื่องมือหรือปริมาณการจับยึดไม่เพียงพอ
ประการที่สอง ให้ดูที่ปลายขดลวดหลังจากใช้งานต่อเนื่อง ให้สังเกตว่าขดลวดเรียบร้อยหรือไม่ และมีลักษณะ "ปากระฆัง" รูปแบบเกลียว หรือขอบย่นหรือไม่ การที่หน้าขดลวดไม่ตรงแนว มักบ่งชี้ถึงข้อบกพร่องในระบบควบคุมแรงดึงหรือระบบแก้ไขความเบี่ยงเบน
ประการที่สาม ความหมายเฉพาะของการโฆษณาอัตโนมัติg. เมื่อผู้จำหน่ายอ้างว่าระบบของตน "ทำงานอัตโนมัติอย่างสมบูรณ์" พวกเขามักถามว่าขั้นตอนใดบ้างที่เป็นอัตโนมัติ เช่น การควบคุมแรงตึงอัตโนมัติ การแก้ไขความคลาดเคลื่อนอัตโนมัติ หรือเพียงแค่การปิดระบบวัดปริมาณอัตโนมัติเท่านั้น ระบบอัตโนมัติอย่างสมบูรณ์ที่แท้จริงควรมีคุณสมบัติเช่น การตรวจจับข้อบกพร่องและการแก้ไขอย่างชาญฉลาด ซึ่งการสาธิตขั้นตอนการทำงานทั้งหมดนั้นน่าเชื่อถือมากกว่าการฟังคำแนะนำเพียงอย่างเดียว
โดยสรุป: ให้ความสำคัญกับใบมีดตัดแบบวงกลม, ระบบควบคุมแรงดึงแบบวงปิด, การปรับแก้ที่แม่นยำ, การจับคู่ความกว้าง, การตรวจสอบการตัดทดลอง เครื่องตัดฟอยล์ปั๊มร้อนยิ่งแพง การกำหนดค่าแกนกลางยิ่งตรงกับความกว้าง ความหนา และโครงสร้างการสั่งซื้อของฟอยล์ของคุณมากขึ้น ส่งผลให้ผลตอบแทนในระยะยาวสูงขึ้น วงแหวนตัดช่วยลดอัตราของเสียและเวลาในการติดตั้ง ทำให้ส่วนต่างของราคาลงทุนอุปกรณ์สามารถคืนทุนได้ภายในครึ่งปี
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350






