โดยทั่วไปแล้ว ริบบิ้นถ่ายโอนความร้อนจะมีความหนารวมเพียง 4.5 ถึง 20 ไมครอนเท่านั้น และผลิตโดยการเคลือบฟิล์มฐาน PET ที่บางมาก สารเคลือบทนความร้อน และชั้นหมึก การตัดริบบิ้น ซึ่งเป็นขั้นตอนสุดท้ายก่อนที่ผลิตภัณฑ์สำเร็จรูปจะออกจากโรงงาน จะเป็นตัวกำหนดโดยตรงว่าริบบิ้นจะสามารถโหลดเข้าเครื่องได้อย่างราบรื่นหรือไม่ และจะทำให้หัวพิมพ์เสียหายหรือไม่ เมื่อเผชิญกับอุปกรณ์ในท้องตลาดที่มีราคาตั้งแต่หลักหมื่นถึงหลักแสนหยวน แทนที่จะถูกครอบงำด้วยตารางพารามิเตอร์ที่ซับซ้อน ควรเน้นไปที่ตัวชี้วัดหลักห้าประการต่อไปนี้จะดีกว่า

พารามิเตอร์ที่ 1: ความแม่นยำในการตัด – หัวใจสำคัญของคุณภาพ
ความแม่นยำในการตัดเป็นตัวบ่งชี้หลักในการวัดประสิทธิภาพของอุปกรณ์ เนื่องจากเป็นตัวกำหนดความสม่ำเสมอของความกว้างและคุณภาพของขอบริบบิ้นคาร์บอนที่เสร็จสมบูรณ์โดยตรง ความแม่นยำที่ไม่เพียงพออาจทำให้ขอบริบบิ้นหยาบ ริบบิ้นเลื่อนหลุด ริบบิ้นขาดระหว่างการพิมพ์ และอาจทำให้หัวพิมพ์เสียหายได้
มาตรฐานความแม่นยำในอุตสาหกรรมสามารถแบ่งออกได้คร่าวๆ เป็นสามระดับ: ระดับมาตรฐานมีความแม่นยำ ±0.3~0.5 มม. เหมาะสำหรับฉลากสินค้าทั่วไปและฉลากโลจิสติกส์; ระดับความแม่นยำสูงสามารถควบคุมความแม่นยำได้ถึง ±0.1 มม. เหมาะสำหรับอุปกรณ์อิเล็กทรอนิกส์ที่ต้องการความแม่นยำสูงและการใช้งานในอุตสาหกรรมทั่วไป; และระดับความแม่นยำสูงมากสามารถควบคุมได้ภายใน ±0.05 มม. เหมาะสำหรับงานระดับสูง เช่น ฉลากทางการแพทย์และริบบิ้นที่มีขนาดเล็กมาก
ฮาร์ดแวร์สำคัญที่กำหนดความแม่นยำนั้นอยู่ที่ระบบควบคุมแรงดึงและความแข็งแรงของตัวจับยึดเครื่องมือ เมื่อซื้อเครื่องมือ อย่าเชื่อค่าทางทฤษฎีในตารางพารามิเตอร์มากเกินไป ควรนำม้วนริบบิ้นของคุณเองไปทดลองตัดที่หน้างานเสมอ ใช้เวอร์เนียร์คาลิเปอร์วัดความคลาดเคลื่อนระหว่างความกว้างของการตัดกับค่าที่ตั้งไว้ และตรวจสอบรอยขรุขระที่ขอบของชิ้นงานตัวอย่าง
พารามิเตอร์ที่ 2: การควบคุมแรงตึง—หัวใจสำคัญของอุปกรณ์นี้
แผ่นฟิล์ม PET ที่ใช้ทำริบบิ้นนั้นบางมากและไวต่อการเปลี่ยนแปลงของแรงดึงเป็นอย่างยิ่ง การควบคุมแรงดึงมีผลต่อความเรียบของริบบิ้นมากกว่า 50% และในอุตสาหกรรมยังถือว่าการควบคุมแรงดึงเป็น "หัวใจ" ของเครื่องตัดริบบิ้นอีกด้วย
แรงดึงที่มากเกินไปจะทำให้ฟิล์มฐานยืดและเสียรูป ทำให้เกิดรอยแตกเล็กๆ ในชั้นหมึก ซึ่งนำไปสู่การหลุดร่วงของผงและเส้นสีขาวระหว่างการพิมพ์ ในทางกลับกัน หากแรงดึงต่ำเกินไป ริบบิ้นจะหลวมและย่น ทำให้ปลายม้วนมีลักษณะเป็น "งู" ซึ่งอาจทำให้แกนไม่ตรงแนวระหว่างการขนส่งได้ง่าย ระบบควบคุมแรงดึงที่ดีเยี่ยมจะใช้โซนที่แตกต่างกันสามระดับ ได้แก่ บริเวณคลายม้วนใช้แรงดึงที่ลดลง บริเวณตัดใช้แรงดึงคงที่ และบริเวณม้วนใช้การควบคุมการลดแรงดึงแบบเรียว คือลดแรงดึงลงอย่างเป็นเส้นตรงเมื่อเส้นผ่านศูนย์กลางของขดลวดเพิ่มขึ้น เพื่อป้องกันไม่ให้ชั้นนอกตึงเกินไปและบีบอัดชั้นใน ทำให้เกิดการม้วนแบบ "แกนดอกเดซี่"
เมื่อเลือกซื้อ ควรให้ความสำคัญกับระบบควบคุมแรงตึงแบบวงปิดอัตโนมัติเต็มรูปแบบ ซึ่งใช้การป้อนกลับแบบเรียลไทม์จากเซ็นเซอร์วัดแรงตึงและการปรับแบบไดนามิกด้วยอัลกอริธึม PID เพื่อรักษาระดับความผันผวนให้อยู่ภายใน ±0.5N ระบบควบคุมแบบวงเปิดแบบดั้งเดิม (เช่น การปรับคลัตช์ผงแม่เหล็กด้วยตนเอง) อาจมีความผันผวนได้ถึง ±10% ทำให้ยากต่อการรับมือกับการเปลี่ยนแปลงแรงตึงที่เกิดจากการเปลี่ยนแปลงขนาดเส้นผ่านศูนย์กลางการพันขดลวด
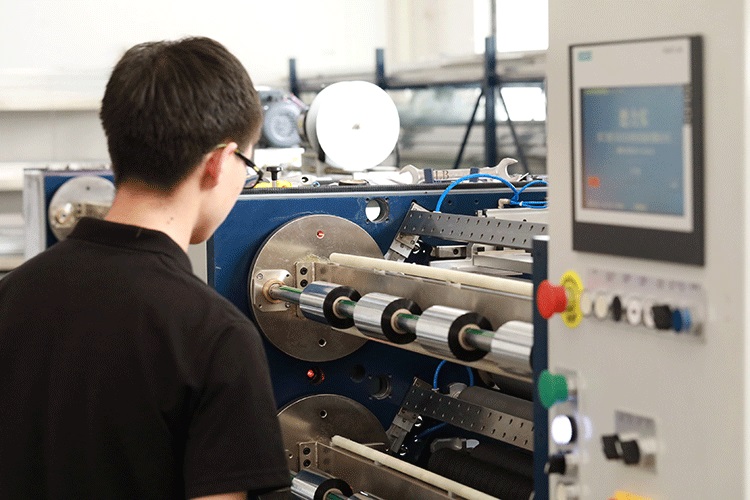
พารามิเตอร์ที่ 3: ความเรียบร้อยของการพันขดลวด—"ต้นทุนแฝง" ที่มักถูกมองข้าม
ความเรียบร้อยของการม้วนเทปส่งผลโดยตรงต่อประสิทธิภาพของการบรรจุภัณฑ์ส่วนท้ายและการเคลื่อนที่ของเทปที่ราบรื่นของเครื่องพิมพ์ หากปลายเทปมีลักษณะเป็น "ปากระฆัง" ขอบมีลักษณะ "หยัก" หรือมีรอยพับภายใน สาเหตุหลักมาจากอุปกรณ์ควบคุมและแก้ไขแรงตึงที่ไม่เพียงพอ ซึ่งอาจทำให้ริบบิ้นขาดหรือเทปติดขัดระหว่างการคลายเทปเพื่อพิมพ์ในครั้งต่อไปได้ง่าย
มาตรฐานการควบคุมในอุตสาหกรรมคือ: ค่าเบี่ยงเบนของหน้าตัดปลายควรอยู่ในช่วง ±1 มม. โดยทั่วไป และอุปกรณ์ระดับสูงสามารถทำได้ถึง ±0.5 มม. เพื่อให้ได้ระดับนี้ นอกจากการควบคุมแรงดึงแบบวงปิดแล้ว การจัดเรียงม้วนก็มีความสำคัญไม่แพ้กัน เพลาเลื่อน (slip shaft) เป็นสิ่งที่ขาดไม่ได้สำหรับการผลิตริบบิ้นระดับสูง เนื่องจากสามารถควบคุมแรงบิดสำหรับแต่ละหน่วยการม้วนได้อย่างอิสระและปรับเปลี่ยนแบบเรียลไทม์ตามการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางของขดลวด ช่วยแก้ปัญหา "หลวมด้านใน แน่นด้านนอก" หรือ "แกนแน่น" ได้อย่างมีประสิทธิภาพเมื่อม้วนหลายม้วนพร้อมกัน เพลาเลื่อนแบบใช้ลมให้ความแม่นยำในการควบคุมสูงกว่าแบบกลไก ทำให้เหมาะอย่างยิ่งสำหรับสถานการณ์การผลิตที่ข้อกำหนดมีการเปลี่ยนแปลงบ่อยครั้ง
พารามิเตอร์ที่ 4: ความเร็วในการตัด—เป็นตัววัดประสิทธิภาพ แต่ยิ่งสูงยิ่งดี
ความเร็วในการตัดเป็นตัวกำหนดปริมาณงานต่อหน่วยเวลา แต่ความเร็วสูงสุดที่ระบุไว้มักเป็นเพียง "ข้อมูลจากการทดลองในห้องปฏิบัติการ" เท่านั้น อุปกรณ์ที่ลดความเร็วลงหรือหยุดทำงานบ่อยครั้งเนื่องจากความผันผวนของแรงดึง อาจให้ผลผลิตน้อยกว่ารุ่นที่ทำงานด้วยความเร็วปานกลางอย่างเสถียร
ความเร็วในการผลิตสามารถแบ่งได้ดังนี้: รุ่นประหยัดความเร็วต่ำ 50-100 เมตร/นาที เหมาะสำหรับการผลิตจำนวนน้อยและหลากหลายชนิด; รุ่นใช้งานทั่วไปความเร็วปานกลาง 150-250 เมตร/นาที ตอบสนองความต้องการเชิงพาณิชย์ส่วนใหญ่; รุ่นผลิตความเร็วสูง 300-500 เมตร/นาที เหมาะสำหรับการผลิตต่อเนื่องขนาดใหญ่
สิ่งสำคัญที่ควรทราบคือ ความเร็วใช้งานจริงนั้นได้รับผลกระทบอย่างมากจากวัสดุของริบบิ้น ริบบิ้นที่ทำจากเรซินจะมีสารเคลือบที่แข็งกว่าและมีความเหนียวน้อยกว่า ดังนั้นโดยทั่วไปแล้วจึงต้องใช้งานที่ความเร็วต่ำกว่าริบบิ้นที่ทำจากแว็กซ์ประมาณ 20%~30% ดังนั้น เมื่อประเมินความเร็ว ผู้ผลิตควรได้รับคำขอให้ทำการทดลองตัดโดยใช้วัสดุจริงเพื่อสังเกตผลกระทบของการควบคุมในระหว่างขั้นตอนการเร่งความเร็วและการลดความเร็ว แทนที่จะดูแค่ตัวเลขบนแผ่นป้ายชื่อเท่านั้น

พารามิเตอร์ที่ 5: รูปทรงของเครื่องมือและการกำหนดค่าฮาร์ดแวร์—การเลือกวัสดุที่เหมาะสมคือทางเลือกที่ถูกต้อง
การเลือกรูปทรงใบมีดนั้นขึ้นอยู่กับความหนาของวัสดุเป็นหลัก ใบมีดสี่เหลี่ยม (แบบคมกริบ) เหมาะสำหรับการตัดริบบิ้นบางที่มีความหนาน้อยกว่า 70 ไมโครเมตร มีความสม่ำเสมอของขอบสูง จึงเหมาะสำหรับริบบิ้นบางโดยเฉพาะ ใบมีดกลม (แบบกรรไกร) เหมาะสำหรับวัสดุหนามากกว่า 100 ไมโครเมตร และริบบิ้นที่มีกระดาษรองด้านหลัง ให้ความทนทานและเหมาะสมกับการผลิตจำนวนมากมากกว่า ริบบิ้นที่ทำจากแว็กซ์และวัสดุผสมที่ใช้กันทั่วไปในอุตสาหกรรมโลจิสติกส์มักมีความหนาอยู่ระหว่าง 4.5 ถึง 20 ไมโครเมตร และใบมีดสี่เหลี่ยมมักให้ประสิทธิภาพการตัดที่ดีกว่า
ส่วนประกอบหลักของโครงและแกนกลางเป็นตัวกำหนดความสามารถของอุปกรณ์ในการรักษาความแม่นยำในระยะยาว โครงเหล็กหล่อหรือเหล็กกล้าที่มีความแข็งแรงสูงสามารถดูดซับแรงสั่นสะเทือนได้อย่างมีประสิทธิภาพ ยี่ห้อของตลับลูกปืน ราง และเซอร์โวมอเตอร์ในระบบขับเคลื่อนสะท้อนให้เห็นถึงความมุ่งมั่นในคุณภาพของผู้ผลิตโดยตรง รายละเอียดเหล่านี้อาจไม่ชัดเจนในช่วงเริ่มต้นการใช้งานของอุปกรณ์ แต่หลังจากสองหรือสามปี อัตราการเสื่อมความแม่นยำจะแตกต่างกันอย่างเห็นได้ชัด
กลยุทธ์การคัดเลือกที่ครอบคลุม: พิจารณาอย่างเป็นส่วนตัว
ด้วยการผสมผสานลักษณะเฉพาะของธุรกิจของตนเอง พวกเขาสามารถกำหนดทิศทางได้อย่างรวดเร็ว สำหรับการผลิตจำนวนน้อย การสร้างต้นแบบหลายข้อกำหนด หรือสถานการณ์การสั่งซื้อระยะสั้น จะให้ความสำคัญกับการเปลี่ยนคำสั่งซื้อได้ง่ายและตำแหน่งเครื่องมือที่ตั้งโปรแกรมได้ โดยมีความเร็ว 100-150 เมตร/นาที และความแม่นยำที่ควบคุมได้ภายใน ±0.3 มม. สำหรับการผลิตริบบิ้นขนาดกว้างมาตรฐานจำนวนมาก จะเน้นที่การทำงานต่อเนื่องความเร็วสูงและเครื่องตัดอัตโนมัติ โดยมีความเร็วมากกว่า 250 เมตร/นาที และความแม่นยำภายใน ±0.2 มม. สำหรับริบบิ้นเรซินคุณภาพสูงหรือริบบิ้นพิเศษ จำเป็นต้องมีการควบคุมแรงดึงต่ำ การบำบัดป้องกันไฟฟ้าสถิต และการกำหนดค่าเพลาเลื่อนอิสระ โดยมีความเร็ว 150-200 เมตร/นาที และความแม่นยำ ± ภายใน 0.1 มม.
คำแนะนำสุดท้าย: ไม่ว่าเอกสารข้อมูลจำเพาะจะสวยงามแค่ไหน การใช้ม้วนริบบิ้นของคุณเองเพื่อทดลองตัดในสถานที่จริงก่อนซื้อเป็นวิธีที่มีประสิทธิภาพที่สุดในการหลีกเลี่ยงปัญหา ให้ความสำคัญกับคุณภาพของขอบที่ความกว้างและความกว้างของขอบที่แคบที่สุด ประสิทธิภาพการม้วนในระหว่างการเริ่มและหยุดการทำงานด้วยความเร็วสูง และความเสถียรในระหว่างการใช้งานต่อเนื่องในระยะยาว
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




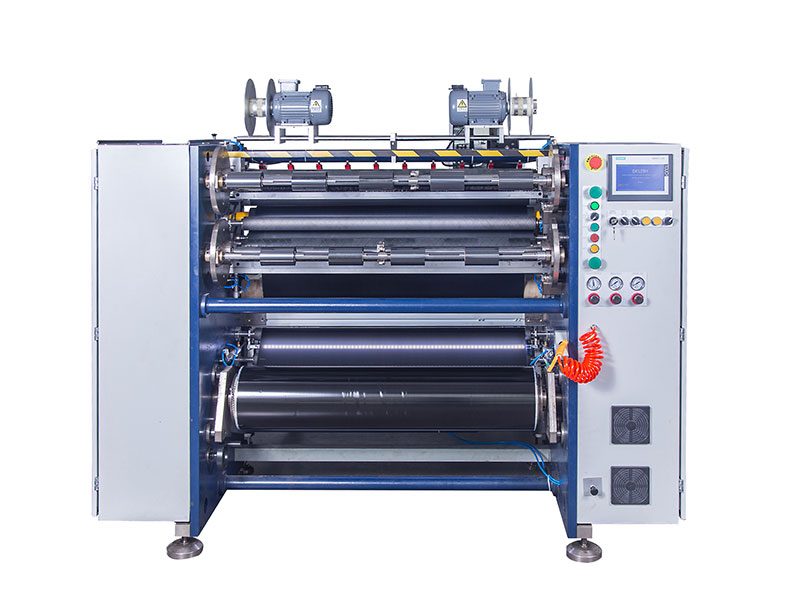 เครื่องตัดริบบิ้น
 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS2 PLUS






