ริบบิ้นสำหรับการพิมพ์แบบถ่ายโอนความร้อนนั้นดูเหมือนจะเป็นผลิตภัณฑ์ที่เรียบง่าย โดยทั่วไปแล้วริบบิ้นประกอบด้วยฟิล์มฐาน PET, สารเคลือบทนความร้อน และชั้นหมึก มีความหนารวมเพียง 4.5 ถึง 20 ไมครอนเท่านั้น แต่กระบวนการตัดที่เปลี่ยนม้วนขนาดใหญ่ให้เป็นม้วนพร้อมใช้งานสำหรับเครื่องพิมพ์นั้นเป็นขั้นตอนที่คุณภาพจะคงอยู่หรือถูกทำลาย เครื่องตัดที่ไม่เหมาะสมอาจทำให้เกิดขอบที่ไม่เรียบซึ่งทำให้หัวพิมพ์เสียหาย ความกว้างที่ไม่สม่ำเสมอซึ่งทำให้การพิมพ์ไม่ตรงแนว หรือแรงดึงในการม้วนที่ไม่สม่ำเสมอซึ่งนำไปสู่การขาดของริบบิ้นระหว่างการพิมพ์ด้วยความเร็วสูง
สำหรับผู้นำเข้า ผู้จัดจำหน่าย และผู้ผลิตฉลากที่กำลังพิจารณาเลือกเครื่องตัดริบบิ้นแบบถ่ายโอนความร้อน กระบวนการคัดเลือกจำเป็นต้องให้ความสำคัญกับปัจจัยสำคัญเจ็ดประการ คู่มือนี้ได้สรุปข้อกำหนดทางเทคนิคและข้อควรพิจารณาในทางปฏิบัติที่แยกแยะเครื่องจักรที่พร้อมใช้งานสำหรับการผลิตออกจากความผิดพลาดที่เสียค่าใช้จ่ายสูง
1. ความแม่นยำในการตัด: รากฐานแห่งคุณภาพ
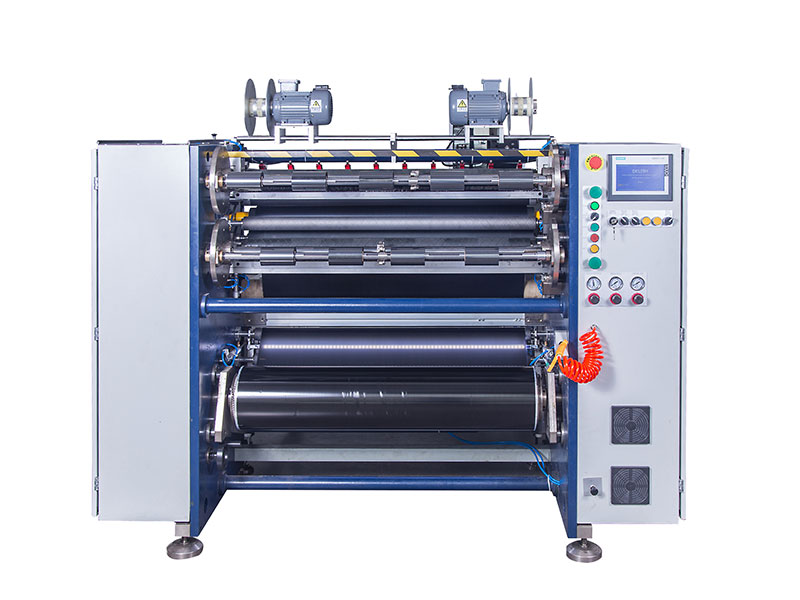
ความแม่นยำในการตัดแบ่งแผ่นวัสดุมีผลโดยตรงต่อความสม่ำเสมอของความกว้างและคุณภาพของขอบ มาตรฐานอุตสาหกรรมแบ่งความแม่นยำออกเป็นสามระดับ ได้แก่ ระดับมาตรฐานที่ ±0.3–0.5 มม. สำหรับฉลากเชิงพาณิชย์และการใช้งานด้านโลจิสติกส์ ระดับสูงที่ ±0.1 มม. สำหรับฉลากอิเล็กทรอนิกส์และฉลากอุตสาหกรรม และระดับสูงมากที่ ±0.05 มม. หรือดีกว่า สำหรับฉลากทางการแพทย์และริบบิ้นแคบพิเศษที่มีความกว้างน้อยกว่า 10 มม.
ฮาร์ดแวร์ที่อยู่เบื้องหลังความแม่นยำนั้นมีความสำคัญมากกว่าที่ระบุไว้ในเอกสารข้อมูลจำเพาะ ส่วนประกอบสำคัญ ได้แก่ ระบบควบคุมแรงดึงที่สามารถรักษาความผันผวนให้อยู่ภายใน ±2% ของค่าที่ตั้งไว้ เพลาตัดที่มีการเบี่ยงเบนในแนวรัศมีต่ำกว่า 0.01 มม. และใบมีดคุณภาพสูงจากผู้ผลิตที่ได้รับการยอมรับ ผู้ซื้อควรยืนยันที่จะทดลองตัดด้วยวัสดุริบบิ้นของตนเองแทนที่จะยอมรับข้อมูลจากห้องปฏิบัติการ เครื่องจักรที่ให้ความแม่นยำ ±0.1 มม. บนวัสดุสาธิต อาจมีปัญหาในการแปรรูปแว็กซ์ สารผสม หรือเรซินสูตรเฉพาะที่ผู้ซื้อต้องการใช้
2. ความเร็วในการตัด: การจับคู่ปริมาณงานกับวัสดุ
ข้อกำหนดด้านความเร็วจำเป็นต้องได้รับการตีความอย่างระมัดระวัง ตลาดแบ่งออกเป็นสามช่วงการใช้งานที่ใช้งานได้จริง ได้แก่ รุ่นประหยัดความเร็วต่ำที่ 50–100 เมตร/นาที สำหรับการผลิตจำนวนน้อยและหลากหลายชนิด รุ่นอเนกประสงค์ความเร็วปานกลางที่ 150–250 เมตร/นาที ครอบคลุมคำสั่งซื้อเชิงพาณิชย์ส่วนใหญ่ และรุ่นการผลิตความเร็วสูงที่ 300–500 เมตร/นาที สำหรับการผลิตต่อเนื่องปริมาณมาก
ข้อควรระวังที่สำคัญคือ ความเร็วในการใช้งานขึ้นอยู่กับสูตรของริบบิ้นเป็นอย่างมาก ริบบิ้นที่ทำจากเรซิน ซึ่งมีสารเคลือบที่แข็งกว่าและความเหนียวน้อยกว่า โดยทั่วไปแล้วจะต้องการความเร็วในการทำงานต่ำกว่าริบบิ้นที่ทำจากแว็กซ์ประมาณ 20-30% ส่วนสูตรผสมจะอยู่ระหว่างกลาง เครื่องจักรที่ระบุความเร็วไว้ที่ 400 เมตร/นาที อาจทำงานได้อย่างเสถียรที่ความเร็ว 250 เมตร/นาที เมื่อใช้งานกับผลิตภัณฑ์จริงของผู้ซื้อ วิธีการที่เหมาะสมคือ การขอทดลองตัดที่หน้างานโดยใช้ริบบิ้นตัวอย่าง เพื่อสังเกตความแม่นยำในการควบคุมการเริ่ม-หยุด และคุณภาพการม้วนที่ความเร็วในการผลิตที่ต้องการ
3. การควบคุมแรงตึง: หัวใจหลักของการปฏิบัติงาน
การควบคุมแรงตึงถือเป็นหัวใจสำคัญของอุปกรณ์ตัดริบบิ้น ฟิล์มฐาน PET นั้นบางมากและไวต่อการเปลี่ยนแปลงแรงตึงอย่างยิ่ง แรงตึงที่มากเกินไปจะทำให้ฟิล์มฐานยืดออก เปลี่ยนแปลงคุณสมบัติทางกายภาพของชั้นหมึก และทำให้ผงหมึกหลุดร่วง แรงตึงที่ไม่เพียงพอจะทำให้เกิดรอยย่น ซึ่งปรากฏเป็นเส้นสีขาวและรอยบุ๋มระหว่างการพิมพ์ แรงตึงที่ไม่สม่ำเสมอทั่วทั้งม้วนจะสร้างปัญหา "หลวมด้านใน แน่นด้านนอก" ซึ่งทำให้เกิดปัญหาในการป้อนกระดาษในเครื่องพิมพ์
ระบบควบคุมแรงตึงแบบวงปิดอัตโนมัติเต็มรูปแบบควรเป็นมาตรฐานพื้นฐาน ระบบเหล่านี้จะตรวจสอบและปรับแรงตึงแบบเรียลไทม์ตลอดขั้นตอนการคลาย การดึง และการม้วนกลับ สำหรับริบบิ้นบางพิเศษที่มีความหนาต่ำกว่า 5 ไมครอน ผู้ซื้อควรตรวจสอบให้แน่ใจว่าแรงตึงขั้นต่ำที่เสถียรของเครื่องจักรตรงตามข้อกำหนด ในส่วนของการม้วนกลับ เพลาเลื่อนถือเป็นการอัพเกรดที่สำคัญเหนือกว่าทางเลือกเชิงกล เพลาเลื่อนแบบนิวแมติกที่มีการควบคุมแรงบิดอิสระต่อตำแหน่งการม้วน ช่วยให้สามารถปรับแบบเรียลไทม์เมื่อเส้นผ่านศูนย์กลางของม้วนเปลี่ยนแปลง ซึ่งช่วยขจัดปัญหาการเบี่ยงเบนของแกนและการยืดหดได้อย่างมีประสิทธิภาพ
4. เทคโนโลยีใบมีดและวิธีการตัด
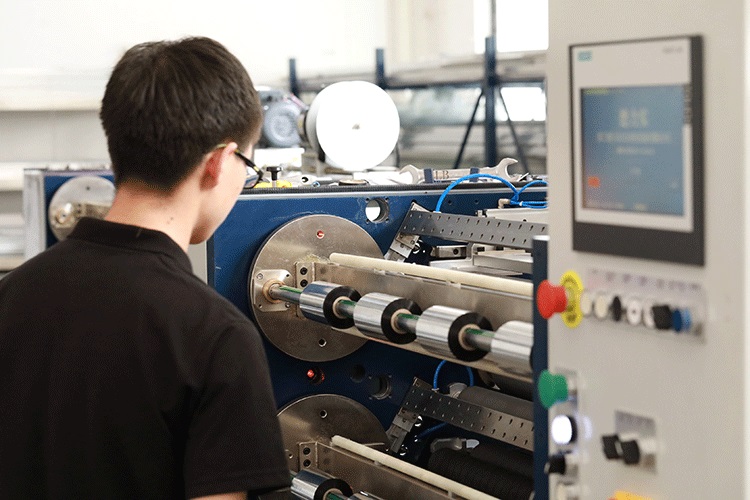
การเลือกใบมีดเป็นไปตามกฎง่ายๆ โดยพิจารณาจากความหนาของวัสดุ ใบมีดทรงสี่เหลี่ยม (แบบมีดโกน) เหมาะสำหรับริบบิ้นที่มีความหนาน้อยกว่า 70 ไมครอน ให้ความแม่นยำสูงและขอบที่สม่ำเสมอกว่า ใบมีดทรงกลม (แบบกรรไกร) เหมาะสำหรับวัสดุที่หนากว่า 100 ไมครอน และริบบิ้นที่มีกระดาษรองหลัง ให้ความทนทานที่ดีกว่า
วิธีการตัดยังมีผลต่อการออกแบบเครื่องจักรและประสิทธิภาพการทำงาน การตัดด้วยมีดแบนยังคงเป็นที่นิยมในงานถ่ายโอนความร้อน โดยปัจจุบันมีระบบตั้งใบมีดอัตโนมัติในรุ่นระดับสูง ระบบเหล่านี้ช่วยลดเวลาในการตั้งค่าและลดข้อผิดพลาดจากมนุษย์ในระหว่างการเปลี่ยนใบมีด การออกแบบตัวยึดใบมีดก็มีความสำคัญเช่นกัน ตัวยึดแบบคลิปแม่เหล็กช่วยให้เปลี่ยนความกว้างได้อย่างรวดเร็วโดยไม่ต้องใช้เครื่องมือ ซึ่งเป็นข้อได้เปรียบที่ใช้งานได้จริงสำหรับงานที่ใช้ข้อกำหนดหลายแบบ
5. ระดับการทำงานอัตโนมัติและประสิทธิภาพในการเปลี่ยนงาน
ระบบอัตโนมัติส่งผลโดยตรงต่อต้นทุนแรงงาน ความเร็วในการเปลี่ยนงาน และอัตราของเสีย ตลาดมีเครื่องจักรให้เลือกสามระดับหลัก เครื่องจักรแบบกึ่งอัตโนมัติจำเป็นต้องมีการใส่ฟิล์มและการตั้งค่าพารามิเตอร์ด้วยตนเอง เหมาะสำหรับการผลิตจำนวนน้อยและหลากหลายชนิด เครื่องจักรแบบอัตโนมัติเต็มรูปแบบมีคุณสมบัติเพิ่มเติม เช่น การตั้งใบมีดอัตโนมัติ การจัดการส่วนหัว/ท้าย การกรอฟิล์มแบบหมุน และการตัดขวาง ผลิตภัณฑ์ที่เปิดตัวล่าสุดในหมวดหมู่นี้แสดงให้เห็นถึงทิศทางในอนาคต ได้แก่ การวางตำแหน่งใบมีดอัตโนมัติ การต่อฟิล์มด้วยระบบลม และระบบกรอฟิล์มแบบหมุน ซึ่งช่วยให้การผลิตต่อเนื่องโดยไม่ต้องมีการแทรกแซงจากมนุษย์
สำหรับผู้ซื้อที่ต้องเผชิญกับคำสั่งซื้อที่กระจัดกระจายมากขึ้นเรื่อยๆ ความสามารถในการเปลี่ยนงานอย่างรวดเร็วจึงเป็นสิ่งที่ควรพิจารณาอย่างจริงจัง เครื่องจักรที่มีตำแหน่งเครื่องมือที่ตั้งโปรแกรมได้ เพลาปลดเร็ว และการจัดเก็บสูตรการทำงาน จะช่วยลดเวลาหยุดทำงานระหว่างงาน ความเชื่อเดิมที่ว่าการเปลี่ยนงานใช้เวลาหลายชั่วโมงนั้นใช้ไม่ได้อีกต่อไปสำหรับอุปกรณ์ที่ออกแบบมาอย่างดี—แต่ผู้ซื้อต้องระบุคุณสมบัติเหล่านี้ เนื่องจากไม่ใช่ทุกเครื่องจักรที่จะมี
6. คุณภาพการม้วนและความสมบูรณ์ของม้วนสำเร็จรูป
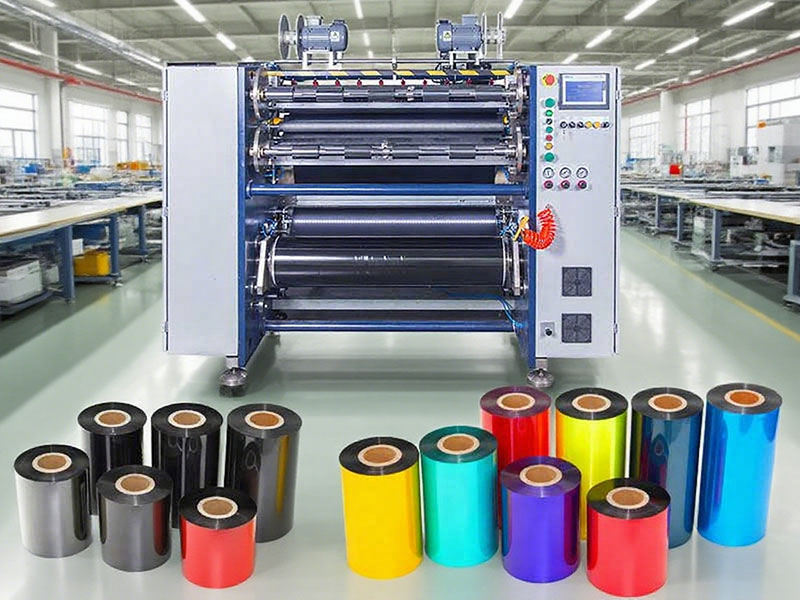
ความเรียบร้อยของการม้วนเป็นข้อกำหนดที่มักถูกมองข้ามมากที่สุด แต่กลับเป็นตัวกำหนดว่าม้วนกระดาษสำเร็จรูปจะทำงานได้อย่างราบรื่นเพียงใดในเครื่องพิมพ์ของลูกค้า ค่าเบี่ยงเบนของหน้าตัดปลายควรควบคุมให้อยู่ภายใน ±1 มม. เป็นอย่างน้อย โดยอุปกรณ์ระดับสูงสามารถทำได้ที่ ±0.5 มม. ปัญหาต่างๆ เช่น ปลายบานออก ขอบหยัก และรอยย่นภายใน ล้วนเกิดจากการควบคุมแรงดึงและระบบนำทางของม้วนกระดาษที่ไม่เพียงพอ
ระบบแก้ไขความคลาดเคลื่อนแบบแอคทีฟโดยใช้เซ็นเซอร์ CCD หรืออัลตราโซนิก ช่วยรักษาแนวการจัดเรียงของวัสดุให้ถูกต้องตลอดการทำงาน เซ็นเซอร์ CCD เหมาะสำหรับวัสดุโปร่งใสและกึ่งโปร่งใส ในขณะที่เซ็นเซอร์อัลตราโซนิกเหมาะสำหรับวัสดุทึบแสง การกำหนดค่าเพลาการม้วนกลับยังส่งผลต่อคุณภาพของม้วนด้วย เพลาลมที่มีเส้นผ่านศูนย์กลางทั้ง 1 นิ้วและ 0.5 นิ้ว รองรับขนาดแกนและวัสดุที่แตกต่างกัน ช่วยเพิ่มความยืดหยุ่น
7. คุณภาพการผลิตและการประเมินซัพพลายเออร์
ความแข็งแรงของโครงสร้างและการเลือกใช้ชิ้นส่วนเป็นตัวกำหนดความแม่นยำในระยะยาว โครงสร้างเหล็กหล่อหรือเหล็กกล้าที่มีน้ำหนักมากจะช่วยดูดซับแรงสั่นสะเทือนซึ่งอาจทำให้คุณภาพการตัดลดลงเมื่อเวลาผ่านไป ยี่ห้อของชิ้นส่วนเป็นตัวบ่งชี้คุณภาพ เช่น PLC ของ Siemens หรือ Mitsubishi, มอเตอร์เซอร์โวของ Taiwan Delta หรือ Sanyo, รางเลื่อนเชิงเส้นของ THK หรือ NSK และใบเลื่อยของ Schober หรือ Tachi แสดงให้เห็นถึงความมุ่งมั่นของผู้ผลิตในด้านความทนทาน
นอกเหนือจากฮาร์ดแวร์แล้ว การประเมินผู้จำหน่ายควรครอบคลุมถึงขั้นตอนการทดสอบและเอกสารประกอบ การขอข้อมูลการวัดการเบี่ยงเบนของเพลาใบมีด ข้อมูลความแม่นยำของแกนหมุน และรายงานการสอบเทียบแรงดึง จะเป็นหลักฐานที่เป็นรูปธรรมก่อนการจัดส่ง เวลาตอบสนองและอัตราการสั่งซื้อซ้ำเป็นตัวชี้วัดคุณภาพการบริการหลังการขายที่ใช้ได้จริง ผู้ซื้อควรชี้แจงข้อกำหนดด้านการฝึกอบรมและความพร้อมของอะไหล่ด้วย เนื่องจากปัจจัยเหล่านี้มีอิทธิพลต่อต้นทุนรวมในการเป็นเจ้าของมากกว่าราคาเริ่มต้น
การตัดสินใจ
ไม่มีข้อกำหนดใดข้อกำหนดเดียวที่บ่งชี้ว่าเครื่องจักรใดเหมาะสมที่สุด ผู้ผลิตที่ผลิตริบบิ้นแว็กซ์มาตรฐานปริมาณมากสำหรับฉลากโลจิสติกส์จะมีลำดับความสำคัญที่แตกต่างจากผู้ผลิตเฉพาะทางที่จัดการริบบิ้นเรซินแคบพิเศษสำหรับอุปกรณ์ทางการแพทย์ แนวทางที่เป็นระบบคือการกำหนดความต้องการการผลิตที่แท้จริงก่อน เช่น ประเภทวัสดุ ช่วงความหนา ความคลาดเคลื่อนของความกว้าง และปริมาณต่อปี จากนั้นจึงประเมินเครื่องจักรตามเกณฑ์เหล่านั้น การทดลองตัดด้วยวัสดุที่เป็นตัวแทนยังคงเป็นการทดสอบที่เชื่อถือได้มากที่สุด สำหรับผู้ซื้อ B2B ความรอบคอบนี้จะเปลี่ยนการลงทุนจากความเสี่ยงให้กลายเป็นสินทรัพย์เชิงกลยุทธ์
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
 เครื่องตัดฟิล์มโซล่าเซลล์
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS2 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 PLUS






