การแนะนำ
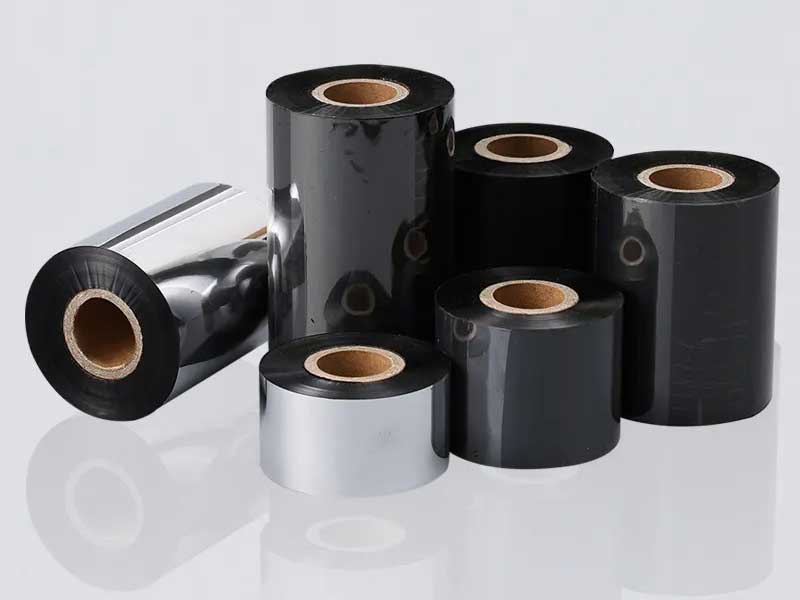
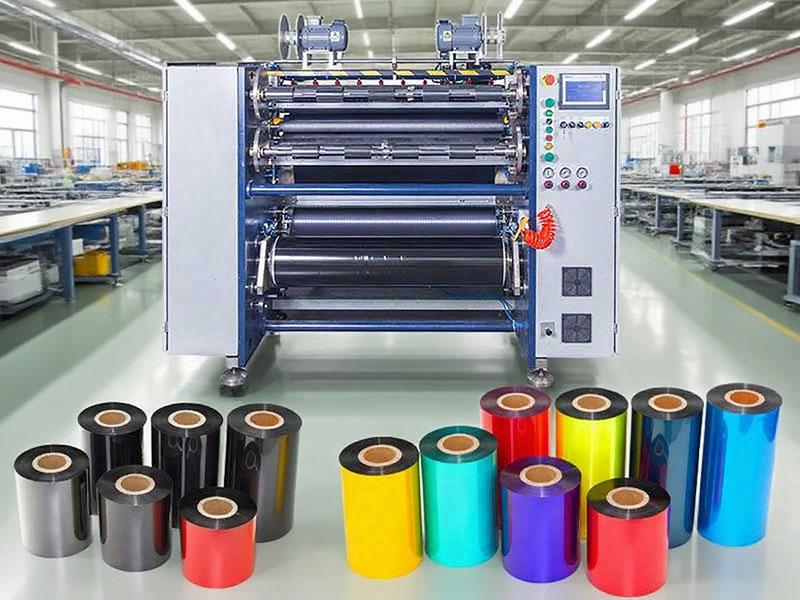
ริบบิ้นถ่ายโอนความร้อนเป็นผลิตภัณฑ์ที่ดูเรียบง่าย แต่แท้จริงแล้วซับซ้อน ส่วนประกอบหลักคือฟิล์ม PET บางพิเศษ—โดยทั่วไปมีความหนาเพียง 4.5 ถึง 20 ไมครอน—เคลือบด้วยชั้นทนความร้อนและหมึกไวต่อความร้อน กระบวนการตัดจะเปลี่ยนม้วนขนาดใหญ่ให้เป็นม้วนแคบที่สามารถใส่ในเครื่องพิมพ์บาร์โค้ด เครื่องติดฉลาก และระบบเข้ารหัสทางอุตสาหกรรมได้
ขั้นตอนการแปลงขั้นสุดท้ายนี้เป็นขั้นตอนที่ไม่อาจให้อภัยได้ เครื่องจักรที่ทำงาน “เร็วพอ” กับกระดาษอาจทำให้ขอบมีรอยขรุขระขนาดเล็กที่ค่อยๆ ทำลายหัวพิมพ์ เครื่องจักรที่รักษาค่าความคลาดเคลื่อนของความกว้างได้ในตัวอย่างทดสอบ อาจคลาดเคลื่อนระหว่างการผลิตเต็มรูปแบบ ทำให้ม้วนกระดาษไม่ตรงแนวและเสียฉลากไปโดยเปล่าประโยชน์ ความแตกต่างระหว่างการดำเนินการแปลงที่ทำกำไรได้กับการดำเนินการที่สูญเสียเศษวัสดุจำนวนมาก มักขึ้นอยู่กับพารามิเตอร์สามประการ ได้แก่ ความกว้างของการตัด ความเร็วในการทำงาน และการควบคุมแรงดึง
คู่มือนี้จะอธิบายสิ่งที่ผู้ซื้อจำเป็นต้องรู้เกี่ยวกับแต่ละพารามิเตอร์ ไม่ใช่แค่ตัวเลข แต่รวมถึงผลกระทบในทางปฏิบัติที่มีต่อคุณภาพการผลิต ความเข้ากันได้ของวัสดุ และต้นทุนรวมในการเป็นเจ้าของด้วย

ความกว้างในการตัด: มากกว่าแค่ตัวเลข
ค่าความคลาดเคลื่อนของความกว้างเป็นตัวกำหนดความเหมาะสมในการใช้งาน
ความกว้างในการตัดที่ระบุไว้ของเครื่องจักร—โดยทั่วไปจะแสดงเป็นช่วงตั้งแต่ค่าต่ำสุดถึงค่าสูงสุด—เป็นเพียงครึ่งหนึ่งของเรื่องราวทั้งหมด ข้อกำหนดที่สำคัญกว่าคือค่าความคลาดเคลื่อนของความกว้าง: เครื่องจักรสามารถรับความเบี่ยงเบนได้มากน้อยเพียงใดอย่างสม่ำเสมอตลอดทั้งม้วน
โดยทั่วไปในอุตสาหกรรมจะแบ่งระดับความแม่นยำออกเป็น 3 ระดับ:
| ระดับความแม่นยำ | ช่วงความคลาดเคลื่อน | การใช้งานทั่วไป |
| มาตรฐาน | ±0.3 ถึง 0.5 มม. | ฉลากทางการค้า โลจิสติกส์ คลังสินค้า |
| ความแม่นยำสูง | ±0.1 มม. | อุปกรณ์อิเล็กทรอนิกส์ความแม่นยำสูง การติดฉลากอุตสาหกรรมทั่วไป |
| ความแม่นยำสูงมาก | ±0.05 มม. หรือแคบกว่านั้น | ฉลากทางการแพทย์, ริบบิ้นแคบพิเศษ (<10 มม.) |
ทำไมเรื่องนี้ถึงสำคัญ? ริบบิ้นที่มีความกว้าง 50 มม. ตามกำหนด แต่มีความคลาดเคลื่อน ±0.5 มม. อาจยังสามารถใส่เข้าไปในเครื่องพิมพ์ได้ แต่แรงกดสัมผัสของหัวพิมพ์จะไม่สม่ำเสมอ ในการพิมพ์บาร์โค้ดหรือคิวอาร์โค้ดความละเอียดสูง แม้แต่ความคลาดเคลื่อนเพียง 0.2 มม. ก็อาจทำให้การพิมพ์เลื่อนหรือถ่ายโอนภาพได้ไม่สมบูรณ์ สำหรับริบบิ้นที่ทำจากเรซิน ซึ่งมักใช้ในงานที่ต้องการความทนทานต่อสารเคมีหรือความร้อน ความสม่ำเสมอของความกว้างจึงมีความสำคัญยิ่งกว่า เพราะสารเคลือบที่แข็งกว่าทำให้ริบบิ้นทนต่อการวางตำแหน่งที่ไม่ตรงกันได้น้อยลง
เลือกช่วงความกว้างที่เหมาะสมกับผลิตภัณฑ์ของคุณ
ช่วงความกว้างของเครื่องจักรควรครอบคลุมไม่เพียงแค่ผลิตภัณฑ์ปัจจุบันเท่านั้น แต่ยังรวมถึงแนวโน้มคำสั่งซื้อในอนาคตด้วย รุ่นพื้นฐานอาจมีช่วงความกว้างคงที่หรือแคบ ในขณะที่เครื่องจักรเอนกประสงค์โดยทั่วไปสามารถปรับได้ตั้งแต่ 10 มม. ถึง 300 มม. หรือมากกว่านั้น โดยใช้ตัวจับยึดเครื่องมือที่เคลื่อนย้ายได้
สำหรับการผลิตริบบิ้นที่มีความกว้างแคบมาก (≤5 มม.) ความต้องการอุปกรณ์จะเปลี่ยนแปลงไป ความแข็งแกร่งด้านข้างลดลงอย่างมากที่ความกว้างระดับนี้ ทำให้ริบบิ้นไวต่อการเปลี่ยนแปลงความตึงหรือการสั่นสะเทือนทางกลเพียงเล็กน้อย การผลิตริบบิ้นที่มีความกว้างแคบมากจึงต้องการลูกกลิ้งนำทางขนาดเล็ก อุปกรณ์ป้องกันการสั่นไหว และบ่อยครั้งที่ใช้ชุดม้วนอิสระที่ขับเคลื่อนด้วยเซอร์โว แทนที่จะใช้เพลาขับเดี่ยว
ความสัมพันธ์ที่ซ่อนอยู่ของพารามิเตอร์ความกว้าง
คุณสมบัติทางฮาร์ดแวร์สองประการจะเป็นตัวกำหนดว่าเครื่องจักรจะสามารถผลิตได้ตรงตามค่าความคลาดเคลื่อนของความกว้างที่กำหนดไว้ในกระบวนการผลิตประจำวันหรือไม่:
คุณภาพของเครื่องมือและการเบี่ยงเบนในแนวรัศมี การเบี่ยงเบนในแนวรัศมีของเพลาเครื่องมือควรควบคุมให้อยู่ภายใน 0.01 มม. ยิ่งการเบี่ยงเบนน้อยเท่าไร ขอบร่องก็จะยิ่งเรียบเนียนมากขึ้นเท่านั้น เม็ดมีดคุณภาพสูงจากซัพพลายเออร์ที่ได้รับการยอมรับไม่เพียงแต่ใช้งานได้นานขึ้น แต่ยังก่อให้เกิดครีบโลหะน้อยลง ซึ่งเป็นข้อบกพร่องระดับจุลภาคที่ค่อยๆ ทำให้หัวพิมพ์ความร้อนสึกหรอลง
ระบบแก้ไขความคลาดเคลื่อน การตรวจจับตำแหน่งขอบผ่านเซ็นเซอร์ CCD หรือเซ็นเซอร์อัลตราโซนิก ช่วยให้เครื่องจักรปรับเส้นทางของวัสดุโดยอัตโนมัติและป้องกันการเบี่ยงเบน ระบบแก้ไข CCD เหมาะสำหรับวัสดุโปร่งใสหรือกึ่งโปร่งใส ในขณะที่เซ็นเซอร์อัลตราโซนิกทำงานได้ดีกว่ากับวัสดุทึบแสง หากไม่มีระบบแก้ไขความคลาดเคลื่อนที่ใช้งานได้จริง ค่าความคลาดเคลื่อนของความกว้างจะเป็นเพียงตัวเลขทางทฤษฎี ไม่ใช่ความเป็นจริงในการผลิต
ความเร็ว: ตัวชี้วัดประสิทธิภาพที่ต้องพิจารณาอย่างรอบคอบ
ทำความเข้าใจเกี่ยวกับการจัดอันดับความเร็ว
โดยทั่วไป ความเร็วในการตัดจะแสดงเป็นเมตรต่อนาที (ม./นาที) ส่วนแบ่งตลาดโดยประมาณมีดังนี้:
| คลาสความเร็ว | พิสัย | เหมาะสำหรับ |
| เศรษฐกิจความเร็วต่ำ | 50–100 เมตร/นาที | การผลิตในปริมาณน้อย หลากหลายชนิด |
| เกียร์อเนกประสงค์ความเร็วปานกลาง | 150–250 เมตร/นาที | คำสั่งซื้อเชิงพาณิชย์ส่วนใหญ่ |
| การผลิตความเร็วสูง | 300–500 เมตร/นาที | การผลิตต่อเนื่องปริมาณมาก |
เครื่องจักรความเร็วสูงบางรุ่นมีอัตราการผลิตสูงถึง 450 หรือ 500 เมตรต่อนาที ให้ประสิทธิภาพการผลิตที่น่าดึงดูดใจบนกระดาษ แต่คำเตือนในคู่มือผู้ซื้อนั้นเหมือนกันทุกแหล่ง: ความเร็วสูงสุดที่ระบุไว้ไม่เหมือนกับความเร็วในการผลิตที่ใช้งานได้จริง
วัสดุเป็นตัวกำหนดความเร็วในโลกแห่งความเป็นจริง
องค์ประกอบทางเคมีของสารเคลือบริบบิ้นมีผลโดยตรงต่อความเร็วในการทำงานที่สามารถทำได้อย่างน่าเชื่อถือ:
• ริบบิ้นที่ทำจากแว็กซ์: จุดหลอมเหลวต่ำ เนื้อสัมผัสค่อนข้างนุ่ม โดยทั่วไปแล้วสามารถใช้กับเครื่องจักรในช่วงความเร็วสูงได้
• ริบบิ้นแว็กซ์-เรซิน (แบบผสม):โดยทั่วไปแล้ว ริบบิ้นที่มีส่วนผสมของเรซินในปริมาณสูงจะต้องการความเร็วในการพิมพ์ต่ำกว่าริบบิ้นที่มีส่วนผสมของแว็กซ์ประมาณ 10-20%
• ริบบิ้นที่ทำจากเรซิน:ริบบิ้นเคลือบแข็ง มีความเหนียวน้อยกว่า โดยทั่วไปแล้วจะต้องพิมพ์ด้วยความเร็วต่ำกว่าริบบิ้นเคลือบแว็กซ์ 20-30% เพื่อป้องกันการแตกร้าวที่ขอบ การหลุดลอกของหมึก หรือข้อบกพร่องที่เกิดจากแรงดึง
เครื่องจักรที่มีอัตราความเร็ว 400 เมตร/นาที อาจสามารถใช้งานกับริบบิ้นเรซินของคุณที่ความเร็ว 280 เมตร/นาทีได้อย่างสมบูรณ์แบบ แต่หากเครื่องจักรเดียวกันนี้มีราคาสูงกว่ารุ่น 250 เมตร/นาทีอย่างมาก และคุณใช้งานหลักๆ ในการแปลงริบบิ้นเรซิน ราคาที่สูงขึ้นอาจไม่ได้ส่งผลให้ประสิทธิภาพการทำงานเพิ่มขึ้นตามไปด้วย
ความเสถียรเหนือความเร็วสูงสุด
ผู้ซื้อที่มีประสบการณ์จะประเมินความเร็วจากมุมมองที่แตกต่างออกไป: เครื่องจักรมีความเสถียรแค่ไหนที่ความเร็วที่คุณจะใช้งานจริง? เครื่องที่ระบุว่าทำงานได้ 450 เมตร/นาที แต่ต้องปรับความตึงและแก้ไขอยู่ตลอดเวลาที่ความเร็ว 300 เมตร/นาที จะมีประสิทธิภาพน้อยกว่าเครื่องที่ทำงานได้ 250 เมตร/นาทีโดยไม่ต้องมีคนควบคุม
ปัจจัยสำคัญคือความแม่นยำในการควบคุมการเริ่มและหยุด และความเสถียรของแรงตึงระหว่างการเร่งความเร็วและการลดความเร็ว การเร่งความเร็วและการลดความเร็วอย่างรวดเร็วจะทำให้เกิดแรงเฉื่อยที่อาจทำให้ริบบิ้นยืดหรือหย่อนในทันที เครื่องจักรที่มีระบบชดเชยการเร่งความเร็วแบบป้อนกลับจะปรับแรงบิดอย่างต่อเนื่องระหว่างการเปลี่ยนแปลงความเร็วเพื่อต้านทานแรงเหล่านี้
เมื่อประเมินเครื่องจักร ให้ขอให้ผู้ผลิตทำการทดลองใช้งานกับวัสดุริบบิ้นจริงของคุณที่ความเร็ว 80% ของความเร็วสูงสุดที่เครื่องจักรกำหนด สังเกตคุณภาพการม้วน สภาพขอบ และดูว่ามีสัญญาณเตือนหรือการแทรกแซงด้วยตนเองเกิดขึ้นระหว่างการทำงานหรือไม่
ความตึงเครียด: หัวใจสำคัญของคุณภาพการกรีด
เหตุใดการควบคุมแรงตึงจึงเป็นสิ่งที่ไม่สามารถต่อรองได้
หากค่าความคลาดเคลื่อนของความกว้างกำหนดขนาดของม้วนกระดาษสำเร็จรูป การควบคุมแรงดึงจะกำหนดว่าริบบิ้นจะทนทานต่อการเดินทางไปยังเครื่องพิมพ์หรือไม่ ฟิล์มฐาน PET มีความไวต่อแรงดึงอย่างมาก หากแรงดึงมากเกินไปจะยืดออกอย่างถาวร หากแรงดึงน้อยเกินไป ริบบิ้นจะย่นหรือลื่น
ผลที่ตามมาจากการควบคุมความตึงเครียดที่ไม่ดีจะปรากฏออกมาในรูปแบบที่คาดเดาได้:
• ความตึงเครียดมากเกินไป:การยืดตัวของฟิล์มฐาน รอยแตกร้าวขนาดเล็กในชั้นหมึก ข้อบกพร่องด้านคุณภาพการพิมพ์ที่อาจไม่ปรากฏจนกว่าผู้ใช้จะนำริบบิ้นไปใช้งาน ริบบิ้นที่ยืดตัวแล้วนั้นถือเป็นของเหลือใช้โดยพื้นฐาน
• แรงตึงไม่เพียงพอ: รอยย่น การเบี่ยงเบนของขอบ การม้วนที่ไม่สม่ำเสมอ และม้วนที่ "ยืดหดได้" หรือ "เป็นรูปทรงหอคอย" ซึ่งทำให้เกิดปัญหาในการป้อนวัสดุในขั้นตอนถัดไป
• ความตึงเครียดที่ผันผวน:รอยขรุขระเป็นระยะ ความแข็งของลูกกลิ้งไม่สม่ำเสมอ และลักษณะ "ด้านในหลวม ด้านนอกแน่น" ที่น่ากลัว
ปัญหาความเรียบของขดลวดมากกว่า 50% มีสาเหตุมาจากการควบคุมแรงดึง
ระบบเปิดเทียบกับระบบปิด: ความแตกต่างที่สำคัญ
การควบคุมแรงตึงแบบวงเปิด เช่น คลัตช์แม่เหล็กแบบปรับด้วยมือ จะตั้งค่าแรงตึงที่กำหนดไว้ในตอนเริ่มต้นการทำงาน แต่เมื่อเส้นผ่านศูนย์กลางของม้วนคลายลดลง แรงตึงก็จะเพิ่มขึ้นเองตามธรรมชาติ เว้นแต่จะมีคนเข้ามาแทรกแซง ม้วนที่ทำงานได้อย่างสมบูรณ์แบบในตอนเริ่มต้นกะ อาจผลิตริบบิ้นที่ยืดออกได้ในช่วงบ่าย
ระบบควบคุมแรงดึงแบบวงปิดใช้เซ็นเซอร์วัดแรงดึงเพื่อวัดแรงดึงจริงของวัสดุอย่างต่อเนื่องและปรับแรงบิดของมอเตอร์แบบเรียลไทม์ ความผันผวนสามารถควบคุมได้ภายใน ±2% ของค่าที่ตั้งไว้ นี่ไม่ใช่คุณสมบัติเสริม แต่เป็นข้อกำหนดพื้นฐานสำหรับคุณภาพที่สม่ำเสมอ
สำหรับโรงงานที่ให้ความสำคัญกับอัตราผลผลิต การควบคุมแบบเซอร์โวแบบวงปิดเต็มรูปแบบพร้อมชุดม้วนอิสระนั้นคุ้มค่ากับการลงทุน ตำแหน่งการม้วนแต่ละตำแหน่งสามารถปรับแรงบิดตามเส้นผ่านศูนย์กลางของม้วนได้เอง ซึ่งจะช่วยขจัดปัญหา "แกนกลาง" ที่ชั้นในหลวมในขณะที่ชั้นนอกแน่น
ความตึงของปลายเรียว: รายละเอียดที่แยกความดีออกจากความยอดเยี่ยม
เมื่อม้วนกระดาษขยายใหญ่ขึ้น แรงกดบนชั้นด้านในก็จะเพิ่มขึ้น หากไม่มีการชดเชย ริบบิ้นชั้นในสุดอาจถูกบีบอัด ทำให้เกิดการถ่ายโอนหมึกหรือการอุดตัน การควบคุมแรงดึงแบบเรียวจะค่อยๆ ลดแรงดึงในการม้วนลงเมื่อเส้นผ่านศูนย์กลางของม้วนเพิ่มขึ้น โดยมักจะเริ่มต้นที่ 12 นิวตัน และลดลงเหลือ 8 นิวตัน สำหรับม้วนที่มีเส้นผ่านศูนย์กลางภายนอก 300 มม.
ค่าสัมประสิทธิ์ความเรียวเฉพาะจะแตกต่างกันไปตามวัสดุและขนาดของม้วน แต่หลักการพื้นฐานคือ แรงดึงในการม้วนควรลดลงเมื่อม้วนมีขนาดใหญ่ขึ้น เครื่องจักรที่ไม่มีระบบควบคุมแรงดึงแบบเรียวจะปล่อยให้การปรับแต่งที่สำคัญนี้ขึ้นอยู่กับประสบการณ์ของผู้ปฏิบัติงาน หรือยอมรับความแปรปรวนของคุณภาพที่เกิดขึ้น
เพลาเลื่อนและขดลวดอิสระ
สำหรับการผลิตที่ต้องการหลายขนาด เช่น การตัดม้วนขนาดใหญ่ให้ได้ความกว้างสำเร็จรูปหลายขนาดพร้อมกัน สถานีม้วนแต่ละแห่งจะเผชิญกับสภาวะโหลดที่แตกต่างกัน เพลาเลื่อนแบบใช้ลมช่วยให้แต่ละหน่วยม้วนสามารถรักษาแรงบิดที่เหมาะสมที่สุดของตนเองได้ผ่านวงแหวนเลื่อนอิสระ
สิ่งนี้มีประโยชน์อย่างยิ่งสำหรับการผลิตริบบิ้นคุณภาพสูงและสำหรับการดำเนินงานที่เปลี่ยนข้อกำหนดบ่อยครั้ง ทางเลือกอื่น—เพลาขับเดี่ยวที่มีเฟืองท้ายเชิงกล—ให้ความแม่นยำน้อยกว่าและต้องการการบำรุงรักษามากกว่า
การบูรณาการความกว้าง ความเร็ว และแรงตึง เข้ากับการตัดสินใจซื้อ
พารามิเตอร์ทั้งสามนี้ไม่ได้ทำงานแยกจากกัน ความเร็วที่ต้องการนั้นถูกจำกัดด้วยความสามารถในการควบคุมแรงตึง ความแม่นยำของความกว้างขึ้นอยู่กับความเสถียรของแรงตึง ผู้ซื้อที่ประเมินแต่ละอย่างแยกจากกันอาจเสี่ยงที่จะซื้อเครื่องจักรที่โดดเด่นในด้านใดด้านหนึ่งแต่ล้มเหลวในด้านอื่นๆ
กรอบการประเมินผลเชิงปฏิบัติ
ขั้นตอนที่ 1: กำหนดความเป็นจริงทางวัตถุของคุณริบบิ้นประเภทใดที่ใช้ในการผลิตของคุณเป็นหลัก—แว็กซ์ แว็กซ์เรซิน หรือเรซิน? ลูกค้าของคุณต้องการความกว้างและความคลาดเคลื่อนแบบใด? คุณจะได้รับม้วนขนาดจัมโบ้ขนาดใดบ้าง?
ขั้นตอนที่ 2: ปรับความเร็วให้เหมาะสมกับเนื้อหา ไม่ใช่กับการตลาดหากคุณใช้งานริบบิ้นเรซินเป็นหลัก เครื่องจักรความเร็ว 500 เมตร/นาที จะไม่ได้ให้ข้อได้เปรียบมากนักเมื่อเทียบกับเครื่องจักรความเร็ว 250 เมตร/นาที ที่มีคุณภาพดี เพราะคุณจะทำงานด้วยความเร็วที่ใกล้เคียงกัน ควรนำส่วนต่างนั้นไปลงทุนในระบบควบคุมแรงตึงและระบบอัตโนมัติแทน
ขั้นตอนที่ 3: ให้ความสำคัญกับการควบคุมแรงตึงมากกว่าข้อกำหนดสูงสุดเครื่องจักรที่มีระบบควบคุมแรงตึงแบบวงปิด แรงตึงแบบเรียว และระบบพันด้ายแบบเพลาเลื่อน จะให้ผลผลิตที่เหนือกว่าเครื่องจักรที่ทำงานเร็วกว่าแต่ขาดคุณสมบัติเหล่านี้อย่างสม่ำเสมอ
ขั้นตอนที่ 4: ยืนยันขอทดลองใช้กับวัสดุของคุณนำม้วนแม่แบบริบบิ้นของคุณมาเอง ทดสอบความคลาดเคลื่อนของความกว้าง สภาพขอบ และคุณภาพการม้วนที่ความเร็วที่สมจริง ตารางพารามิเตอร์เป็นเพียงการตลาด ตัวอย่างคือหลักฐานที่แท้จริง
ขั้นตอนที่ 5: คำนวณต้นทุนรวมในการเป็นเจ้าของ ไม่ใช่ราคาซื้อเครื่องจักรที่มีราคาต่ำกว่า 20% แต่มีอัตราของเสีย 5-8% จะมีต้นทุนสูงกว่าในระยะเวลาสองปี เมื่อเทียบกับเครื่องจักรที่มีราคาสูงกว่าแต่มีอัตราของเสีย 1.5%
บทสรุป
เครื่องตัดริบบิ้นถ่ายโอนความร้อนเป็นเครื่องมือที่มีความแม่นยำสูงสำหรับวัสดุที่ต้องการความเที่ยงตรงสูง ค่าความคลาดเคลื่อนของความกว้างจะเป็นตัวกำหนดว่าริบบิ้นที่ตัดแล้วจะใช้งานได้ดีในเครื่องพิมพ์หรือไม่ ความเร็วจะเป็นตัวกำหนดปริมาณงาน—แต่ก็ต่อเมื่อการควบคุมแรงตึงช่วยให้การทำงานมีเสถียรภาพ การควบคุมแรงตึงเป็นความสามารถพื้นฐานที่ทำให้ความกว้างและความเร็วมีความหมาย
สำหรับผู้ซื้อแล้ว สิ่งที่ควรคำนึงถึงในทางปฏิบัติคือ: ประเมินเครื่องจักรจากความสามารถในการจัดการกับวัสดุเฉพาะของคุณและความเร็วในการผลิตที่สมจริง ไม่ใช่จากข้อมูลจำเพาะในห้องปฏิบัติการ เครื่องจักรที่ทำงานที่ความเร็ว 250 เมตร/นาที ด้วยความคลาดเคลื่อนของความกว้างที่สม่ำเสมอ ±0.1 มิลลิเมตร และการควบคุมแรงดึงแบบวงปิด จะสร้างผลกำไรให้กับกระบวนการผลิตได้มากกว่าเครื่องจักรที่ทำงานที่ความเร็ว 500 เมตร/นาที ซึ่งต้องมีการแทรกแซงอย่างต่อเนื่องเพื่อให้ได้ม้วนกระดาษที่ขายได้
เกี่ยวกับผู้เขียน
คู่มือนี้รวบรวมข้อมูลจากแหล่งข้อมูลทางเทคนิคในอุตสาหกรรมและเอกสารการเลือกอุปกรณ์สำหรับผู้เชี่ยวชาญด้านการพิมพ์ริบบิ้นถ่ายเทความร้อน ควรตรวจสอบข้อกำหนดและคำแนะนำให้ตรงกับความต้องการในการผลิตและคุณลักษณะของวัสดุเฉพาะของคุณ
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
 เครื่องตัดฟิล์มโซล่าเซลล์
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS2 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 PLUS






