การตัดฟิล์มเป็นกระบวนการสำคัญในการแปรรูปขดลวด และความแม่นยำของกระบวนการนี้ส่งผลโดยตรงต่อผลผลิตของผลิตภัณฑ์ขั้นต่อไปและการใช้ประโยชน์จากวัสดุ ตั้งแต่ฟิล์มออปติคอลบนหน้าจอสมาร์ทโฟนไปจนถึงแผ่นกั้นในแบตเตอรี่ ความคลาดเคลื่อนของความกว้างหรือรอยขรุขระที่ขอบในระดับไมครอนสามารถขยายใหญ่ขึ้นในกระบวนการถัดไป ทำให้เกิดการแตกหักของฟิล์ม ข้อผิดพลาดในการจัดตำแหน่ง หรือแม้แต่ความเสี่ยงต่อการลัดวงจรของแบตเตอรี่ เป็นเวลานานแล้วที่อุตสาหกรรมมองว่าความแม่นยำในการตัดเป็นผลสะท้อนจากระดับการประกอบเชิงกล แต่ด้วยการแพร่หลายของการตัดความเร็วสูงและฟิล์มบางพิเศษ ความคิดนี้กำลังได้รับการแก้ไข: ความแม่นยำในการตัดไม่ได้เป็นผลมาจากขั้นตอนเดียว แต่เป็นผลมาจากการปฏิสัมพันธ์แบบไดนามิกของแรงดึง การแก้ไขความคลาดเคลื่อน สภาพของเครื่องมือ และลักษณะของวัสดุที่เข้ามา บทความนี้พยายามที่จะแยกแยะกลไกของปัจจัยเหล่านี้และสรุปเส้นทางทางเทคนิคจากการควบคุมเชิงประจักษ์ไปสู่การพัฒนาแบบวงปิดด้วยข้อมูล
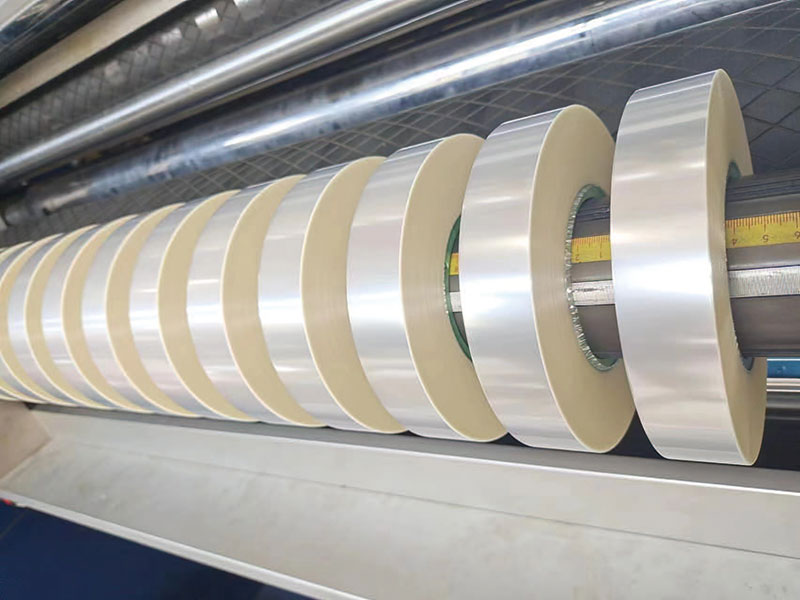
การควบคุมแรงตึง: ข้อจำกัดพื้นฐานของความแม่นยำ
ในระหว่างกระบวนการตัด ฟิล์มจะมีความตึงสองบทบาท ไม่เพียงแต่ให้การรองรับ "คอคอด" ที่จำเป็นสำหรับเครื่องมือเพื่อให้ขอบที่ตัดมีความเสถียรในขณะที่ทำการตัดเท่านั้น แต่ยังส่งผลโดยตรงต่อความเสถียรของตำแหน่งด้านข้างของฟิล์มระหว่างลูกกลิ้งนำทางด้วย หากความตึงไม่เพียงพอ ความกว้างของฟิล์มจะหลวม และแม้แต่การรบกวนของกระแสลมเพียงเล็กน้อยหรือการวิ่งของลูกกลิ้งนำทางที่ผิดพลาดก็อาจทำให้เกิดการเบี่ยงเบนแบบคดเคี้ยวได้ หากความตึงสูงเกินไป ฟิล์มบางจะเกิดการเสียรูปจากการดึง ทำให้ความกว้างของการตัดดีดกลับหลังจากม้วน ส่งผลให้เกิดความคลาดเคลื่อนของขนาดที่ซ่อนอยู่ ที่ท้าทายกว่านั้นคือ เส้นผ่านศูนย์กลางจะเพิ่มขึ้นอย่างต่อเนื่องในระหว่างการม้วน และการรักษาความตึงให้คงที่นั้นจำเป็นต้องลดแรงบิดเบรกให้ลดลงพร้อมกัน หากการตอบสนองการควบคุมความเรียวนี้ล่าช้า จะทำให้เกิดความเครียดที่ไม่สม่ำเสมอระหว่างชั้นในที่แน่นและชั้นนอกที่หลวม ส่งผลให้ความสม่ำเสมอของหน้าตัดลดลง
การควบคุมแรงตึงแบบ PID แบบดั้งเดิมใช้ตรรกะแบบตอบสนอง คือ "ปรับหลังจากเกิดความเบี่ยงเบน" ซึ่งมีความล่าช้าโดยธรรมชาติภายใต้การตัดด้วยความเร็วสูง ทิศทางการพัฒนาเทคโนโลยีในปัจจุบันคือการสร้างวงปิดโดยใช้เซอร์โวไดรฟ์ร่วมกับเซ็นเซอร์วัดแรงตึง โดยรวมอัตราส่วนแรงตึงของส่วนการคลายและม้วนกลับเข้าไว้ในแบบจำลองเดียว ทำให้เกิดการเปลี่ยนผ่านจาก "การแก้ไขแบบพาสซีฟ" ไปสู่ "การทำนายแบบแอคทีฟ" สำหรับวัสดุที่ไวต่อแรงตึง เช่น ฟิล์มตัวเก็บประจุและฟิล์มแสง แม้ว่าความผันผวนของแรงตึงจะถูกควบคุมให้อยู่ภายในค่าที่กำหนดไว้ที่ ±1% ก็ยังเพียงพอที่จะส่งผลกระทบต่อคุณภาพระดับจุลภาคของหน้าตัดสุดท้ายได้
ระบบแก้ไข: การต่อสู้ระหว่างมิลลิวินาทีและการเบี่ยงเบนของฟิล์มบาง
การเบี่ยงเบนด้านข้างของฟิล์มระหว่างการเคลื่อนที่ด้วยความเร็วสูงเป็นสาเหตุหลักของการเบี่ยงเบนความกว้างของการตัด สาเหตุของการเบี่ยงเบนมีหลายประการ ได้แก่ ข้อผิดพลาดในความขนานของลูกกลิ้งนำทาง ความตึงที่ไม่สม่ำเสมอของม้วนหลักที่เข้ามา และแม้แต่ผลรวมของความคลาดเคลื่อนของความหนาภายในฟิล์มเอง ซึ่งทั้งหมดนี้ทำให้ความกว้างของฟิล์มเบี่ยงเบนจากเส้นทางที่กำหนดไว้ก่อนที่จะเข้าสู่ขอบใบมีด หน้าที่ของระบบแก้ไขคือการทำให้วงจรปิด "การตรวจจับ—การคำนวณ—การดำเนินการ" เสร็จสมบูรณ์ภายในไม่กี่มิลลิวินาที
ความแม่นยำของชั้นการรับรู้เป็นตัวกำหนดขีดจำกัดสูงสุดของการแก้ไขโดยตรง เซ็นเซอร์ขอบแบบออปโตอิเล็กทรอนิกส์หรืออัลตราโซนิกแบบดั้งเดิมนั้นได้รับผลกระทบได้ง่ายจากความโปร่งใส สี และการสะท้อนแสงของพื้นผิวฟิล์ม แต่การนำเซ็นเซอร์ขอบแบบออปติคอลโคฮีเรนซ์โทโมกราฟี (OCT) มาใช้ทำให้ทั้งฟิล์มออปติคอลที่มีความโปร่งใสสูงและฟิล์มนำไฟฟ้าสีเข้มสามารถระบุตำแหน่งขอบได้ในระดับต่ำกว่าไมครอน ในระดับการปฏิบัติงาน เวลาตอบสนองของการแก้ไขแบบเซอร์โวไฟฟ้าในสถานการณ์ความเร็วสูง (>100 ม./นาที) ได้ถูกบีบอัดให้เหลือภายใน 10 มิลลิวินาที เมื่อรวมกับ PID แบบฟัซซีและแบบจำลองการทำนายตำแหน่งขอบ การแก้ไขขั้นสูงสำหรับการชดเชยแบบค่อยเป็นค่อยไปที่เกิดจากความยืดหยุ่นของวัสดุสามารถนำมาใช้ได้ ควรสังเกตว่าการแก้ไขและความตึงไม่ใช่ระบบที่แยกจากกัน: เมื่อการกระทำในการแก้ไขเปลี่ยนตำแหน่งด้านข้างของความกว้างของฟิล์ม การกระจายความตึงบนทั้งสองด้านจะเปลี่ยนแปลงไปตามนั้น กลยุทธ์การทำงานร่วมกันที่เหมาะสมที่สุดคือการปรับแรงดันของลูกกลิ้งความตึงที่เกี่ยวข้องอย่างละเอียดในระหว่างการกระตุ้นการแก้ไข เพื่อสร้างการแก้ไขแบบผสมผสานแทนที่จะปล่อยให้ทั้งสองระบบทำงานแยกจากกัน
เครื่องมือและแกนเครื่องมือ: แหล่งที่มาของข้อผิดพลาดระดับไมครอนที่ถูกมองข้าม
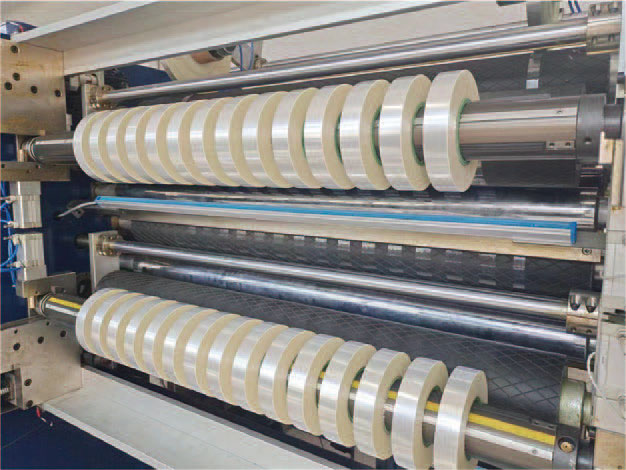
ความกว้างของการตัดอ้างอิงถูกกำหนดโดยระยะห่างของเครื่องมือ แต่ค่าที่ตั้งไว้ไม่เท่ากับตำแหน่งจุดตัดจริง การเคลื่อนที่ตามแนวแกนของเพลาเครื่องมือ การเบี่ยงเบนการหมุนของใบมีด และการสึกหรอเล็กน้อยที่ปลายเครื่องมือระหว่างการใช้งานในระยะยาว ล้วนทำให้เส้นตัดจริงเปลี่ยนแปลงอย่างต่อเนื่อง งานวิจัยชี้ให้เห็นว่าการเคลื่อนที่ตามแนวแกนของใบมีดตัดมักเกิดขึ้นในช่วงเริ่มต้นของการตัด หากผู้ปฏิบัติงานอาศัยเพียงความกว้างของผลิตภัณฑ์สำเร็จรูปในการปรับเครื่องมือ พวกเขามักจะต้องทำการแก้ไขซ้ำๆ และอยู่ในวงจรของความไม่เสถียรอย่างต่อเนื่อง ในสถานการณ์ที่มีความแม่นยำสูง การใช้ตัวบ่งชี้มาตราส่วนเพื่อวัดการเคลื่อนที่ด้านข้างของเพลาเครื่องมือระหว่างการหมุนและการรับน้ำหนัก เป็นวิธีที่มีประสิทธิภาพในการตัดสินความแม่นยำที่แท้จริงของระบบเครื่องมือ
ลักษณะการสั่นสะเทือนของระบบขับเคลื่อนเพลาใบมีดก็มีความสำคัญไม่แพ้กัน การสั่นสะเทือนจากการเข้าเกียร์เป็นระยะๆ จะถูกส่งไปยังปลายเครื่องมือในรูปแบบของการสั่นสะเทือนขนาดเล็กความถี่สูง ทำให้เกิด "ร่องรอยการสั่นสะเทือนของมีด" ที่แทบมองไม่เห็นบนฟิล์มบางพิเศษ ซึ่งก่อให้เกิดความเสี่ยงแฝงของการแตกหักในกระบวนการต่อไป เพลาเครื่องมือขับเคลื่อนโดยตรงด้วยมอเตอร์เชิงเส้นช่วยขจัดแหล่งกำเนิดการสั่นสะเทือนนี้ตั้งแต่ต้น ลดความสูงของครีบที่ขอบตัดจากเฉลี่ย 0.12 มม. ในอุปกรณ์รุ่นก่อนเหลือต่ำกว่า 0.03 มม. นอกจากนี้ ระยะห่างของเครื่องมือต้องตรงกับความหนาของวัสดุ โดยปกติจะอยู่ที่ 2%–10% ของความหนาของวัสดุ หากช่องว่างกว้างเกินไป ขอบตัดจะฉีกขาดและเกิดครีบ หากแคบเกินไป ขอบจะสึกหรอเร็วขึ้น
คุณลักษณะของวัสดุขาเข้าและการจับคู่กับกระบวนการ: ตัวแปรที่ถูกมองข้าม
ความแม่นยำในการตัดไม่สามารถกำหนดได้จากเครื่องตัดเพียงอย่างเดียว ความคลาดเคลื่อนของความหนาของม้วนหลัก ความสม่ำเสมอของความแน่นในการม้วน และแม้แต่ความผันผวนของค่าสัมประสิทธิ์แรงเสียดทานบนพื้นผิวในแต่ละล็อต ล้วนส่งผลให้เกิดความคลาดเคลื่อนที่สังเกตได้ในระหว่างการตัด หากความกว้างของฟิล์มที่เข้ามามีความหนาตามแนวยาวไม่สม่ำเสมอ การยืดตัวภายใต้แรงดึงคงที่ก็จะเปลี่ยนแปลงไปตามนั้น ทำให้เกิดความผันผวนเป็นระยะในความกว้างของม้วนย่อยที่ถูกตัด ในทำนองเดียวกัน หากมีส่วนนูนหรือส่วนเว้าเฉพาะที่บนหน้าตัดของม้วนหลัก ตำแหน่งด้านข้างของความกว้างของฟิล์มในระหว่างการคลายม้วนจะเกิดการสั่นสะเทือนความถี่ต่ำ ซึ่งเกินช่วงการชดเชยที่มีประสิทธิภาพของระบบแก้ไข
การจับคู่พารามิเตอร์ของกระบวนการมีความสำคัญไม่แพ้กัน การเพิ่มความเร็วในการตัดจะทำให้ความผันผวนของแรงดึงเพิ่มขึ้นและทำให้การแก้ไขทำได้ยากขึ้น แต่ความเร็วที่ต่ำกว่าก็ไม่ได้ดีเสมอไป ความเร็วเชิงเส้นที่ต่ำเกินไปจะทำให้ฟิล์มขาดความแข็งแรงเพียงพอในระหว่างการตัดที่ขอบคม สำหรับวัสดุที่แตกต่างกัน ต้องกำหนดช่วงความเร็วและค่าแรงดึงที่เหมาะสมผ่านการทดสอบกระบวนการ แทนที่จะใช้ชุดพารามิเตอร์เดียวกัน โรงงานที่มีประสบการณ์จะเชื่อมโยงเส้นโค้งความหนาของม้วนหลักกับแบบจำลองแรงดึงของเครื่องตัด โดยชดเชยความผันผวนของความหนาที่ทราบในระหว่างขั้นตอนการคลายม้วน และย้ายการควบคุมคุณภาพจากกระบวนการตัดไปยังต้นน้ำ
จากความแม่นยำของเครื่องจักรเดี่ยว สู่ความแม่นยำของระบบ
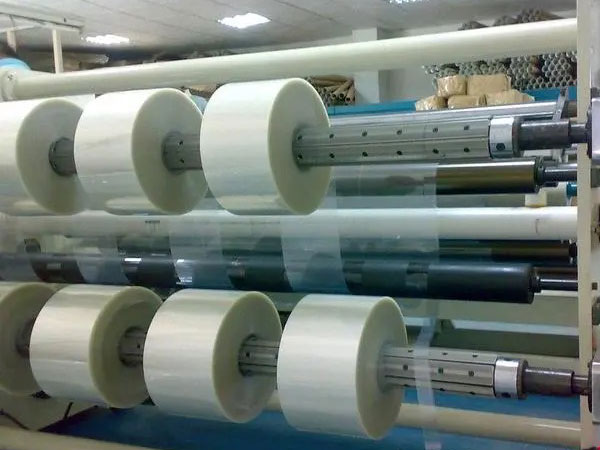
การทำงานร่วมกันของปัจจัยเหล่านี้อธิบายได้ว่าทำไมการปรับปรุงความแม่นยำในการกลึงชิ้นส่วนเพียงชิ้นเดียวจึงมักไม่สามารถปรับปรุงความแม่นยำในการตัดได้ในระดับเดียวกัน เครื่องตัดที่มีการควบคุมการเบี่ยงเบนของเพลาที่ระดับไมครอน หากระบบแรงดึงตอบสนองช้า คุณภาพการตัดแต่งก็จะยังคงไม่เสถียร ไม่ว่าความละเอียดของเซ็นเซอร์แก้ไขจะสูงเพียงใด หากการกระจายแรงดึงในขดลวดหลักที่เข้ามานั้นไม่เป็นระเบียบโดยธรรมชาติ การเบี่ยงเบนก็จะเกิดขึ้นซ้ำแล้วซ้ำเล่า
แผนงานทางเทคนิคของอุปกรณ์ชั้นนำในปัจจุบันชี้ให้เห็นถึงสถาปัตยกรรมแบบวงปิดที่บูรณาการเข้าด้วยกันของ "การรับรู้ - การตัดสินใจ - การดำเนินการ": เซ็นเซอร์แบบกระจายจะรวบรวมข้อมูลแรงดึง การสั่นสะเทือน ตำแหน่งขอบ และสถานะของเครื่องมือแบบเรียลไทม์; โมเดลการเรียนรู้ของเครื่องจะทำนายแนวโน้มการเปลี่ยนแปลงของพารามิเตอร์โดยอิงจากข้อมูลในอดีต; ตัวกระตุ้นเซอร์โวจะปรับแต่งอย่างละเอียดภายในไม่กี่มิลลิวินาที ข้อมูลจากผู้ผลิตแผ่นเมมเบรนสำหรับแผงโซลาร์เซลล์แสดงให้เห็นว่าหลังจากนำสถาปัตยกรรมนี้มาใช้ อัตราการสูญเสียลดลงจาก 1.8% เหลือต่ำกว่า 0.7% และการวิเคราะห์ข้อมูลย้อนหลังเผยให้เห็นรูปแบบความผันผวนของคุณภาพโดยนัยของม้วนหลักที่เข้ามา ความสำคัญของกรณีนี้คือขีดจำกัดสูงสุดของความแม่นยำในการตัดกำลังเปลี่ยนจากขีดจำกัดทางกายภาพของความแม่นยำทางกลไปสู่ขีดจำกัดทางอัลกอริทึมของข้อมูลแบบวงปิด
สำหรับธุรกิจแปรรูปฟิล์ม การวิเคราะห์ปัจจัยที่ส่งผลต่อความแม่นยำในการตัดนั้น สุดท้ายแล้วจะขึ้นอยู่กับจุดควบคุมที่สามารถใช้งานได้ แบนด์วิดท์การตอบสนองของระบบแรงดึง ความสามารถในการปรับตัวของเซ็นเซอร์แก้ไขต่อสภาพแวดล้อม สเปกตรัมการสั่นสะเทือนที่เกิดจากเพลาใบมีด และการกระจายความหนาและความแน่นของม้วนหลักที่เข้ามา ล้วนเป็นจุดสำคัญสี่ประการสำหรับการควบคุมความแม่นยำ ข้อบกพร่องใดๆ ในจุดใดจุดหนึ่งสามารถขยายใหญ่ขึ้นจนกลายเป็นความเบี่ยงเบนของความกว้างหรือข้อบกพร่องที่ขอบได้ในระหว่างการทำงานด้วยความเร็วสูง การรวมจุดสำคัญเหล่านี้เข้ากับระบบการจัดการพารามิเตอร์แบบครบวงจร และการใช้ข้อมูลแทนประสบการณ์ในการตัดสินใจเกี่ยวกับการใช้งาน อาจเป็นวิธีเดียวที่จะยกระดับความแม่นยำในการตัดจาก "ผ่านเกณฑ์" ไปสู่ "ควบคุมได้"
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

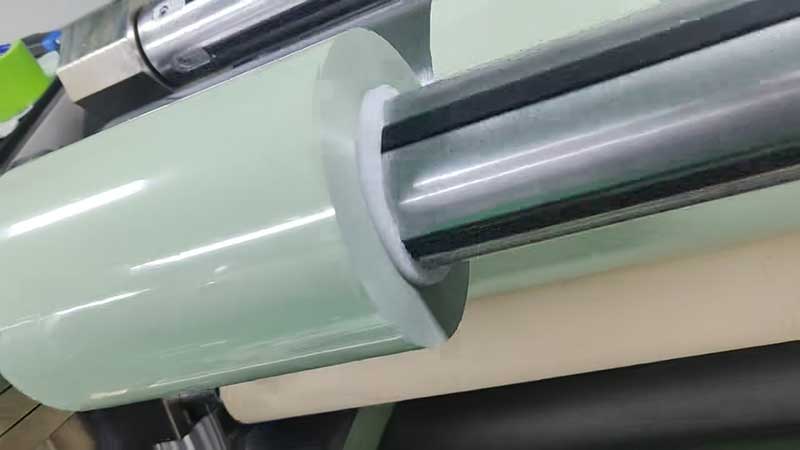
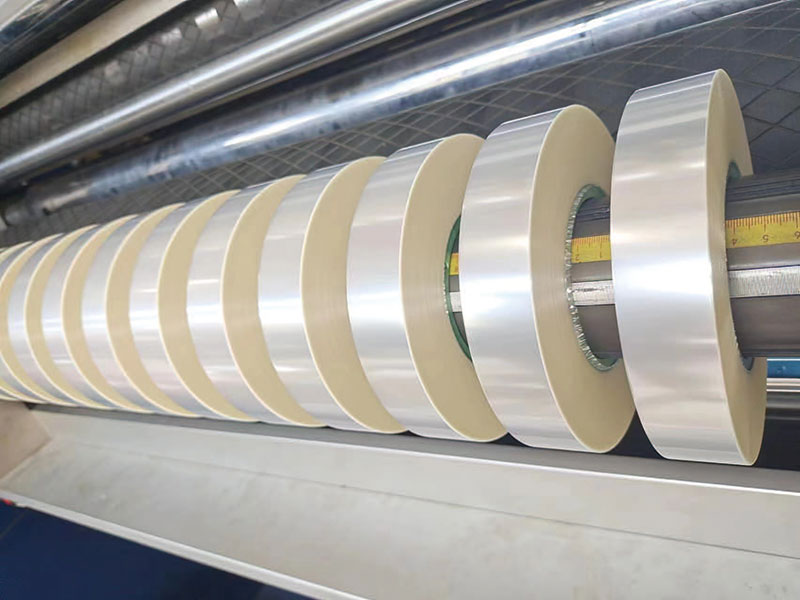 เครื่องตัดฟิล์ม
 เครื่องตัดริบบิ้น
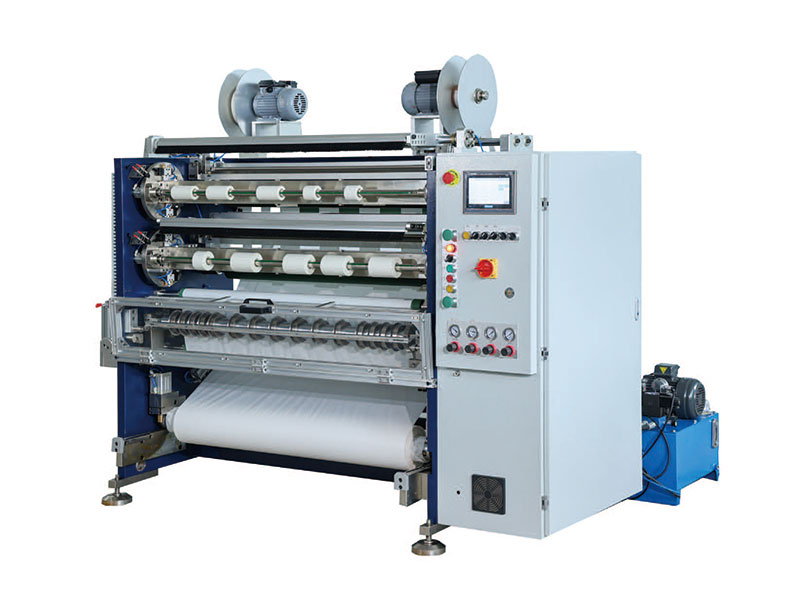 เครื่องตัดเทป
 เครื่องตัดริบบิ้นบาร์โค้ด
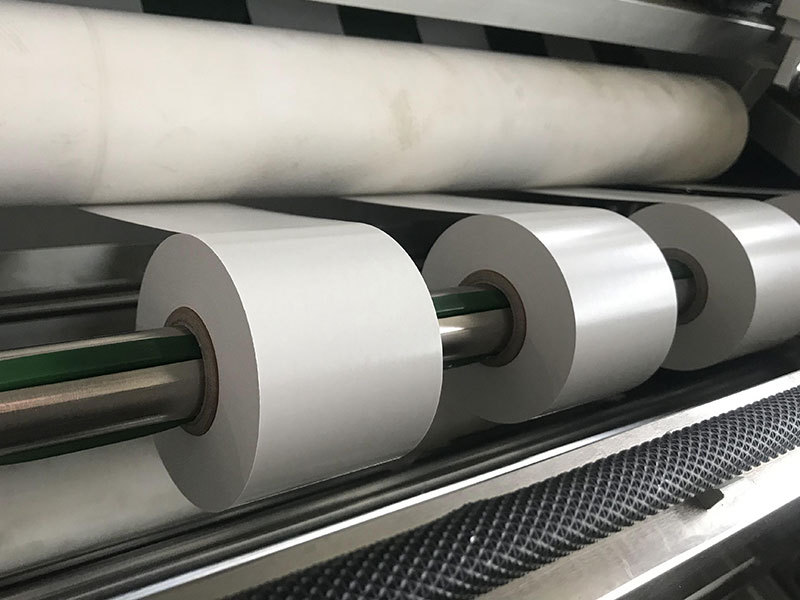 เครื่องตัดกาวด้านเดียว
 เครื่องตัดกาวสองหน้า
 เครื่องตัดฟิล์มความจุ
 เครื่องตัดม้วนฟอยล์อัตโนมัติ






