การเลือกเครื่องตัดฟิล์มนั้นโดยพื้นฐานแล้วไม่ใช่เรื่องของการเลือกเครื่องที่มี "พารามิเตอร์สูงสุด" แต่เป็นการหาเครื่องที่ "เหมาะสมกับลักษณะของวัสดุและจังหวะการสั่งซื้อของคุณ" โรงงานหลายแห่งในตลาดพบว่าอัตราการใช้กำลังการผลิตอยู่ที่ประมาณ 40% หลังจากซื้อรุ่นความเร็วสูง และระยะเวลาคืนทุนได้ขยายจากที่คาดการณ์ไว้หนึ่งปีเป็นสามปี ปัญหาที่มักเกิดขึ้นเมื่อเลือกแบบจำลองโดยแยกวัสดุและกำลังการผลิตออกจากกัน วัสดุเป็นตัวกำหนดว่าอุปกรณ์จะทำงานได้ดีหรือไม่ ในขณะที่กำลังการผลิตเป็นตัวกำหนดว่าอุปกรณ์จะเสร็จสมบูรณ์ได้หรือไม่ ทั้งสองอย่างต้องพิจารณาร่วมกัน
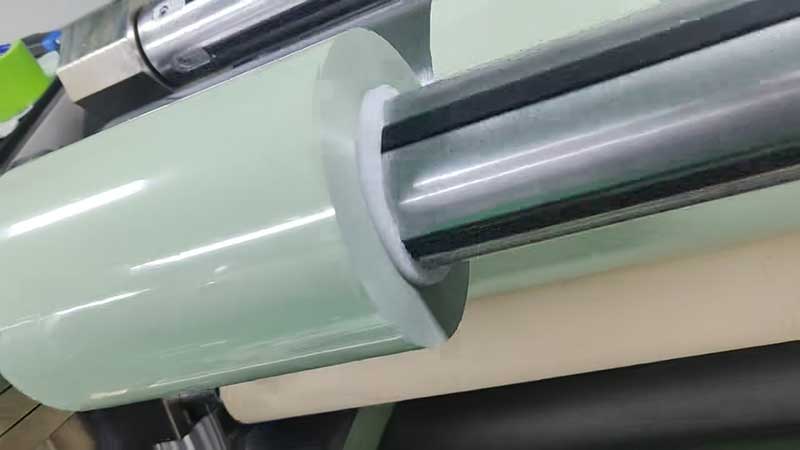
1. ขั้นแรก ให้ทำความเข้าใจ "คุณสมบัติ" ของวัสดุก่อน จากนั้นจึงค่อยพิจารณาการกำหนดค่าอุปกรณ์
คุณสมบัติทางกายภาพของฟิล์มชนิดต่างๆ แตกต่างกันอย่างมาก ดังนั้นสำหรับเครื่องจักรชนิดเดียวกัน แรงดึง ความเร็ว และมุมของเครื่องมือที่จำเป็นสำหรับการตัดฟิล์ม BOPP และ PE จึงแตกต่างกันเกือบทั้งหมด
ฟิล์ม BOPP: ไวต่อการยืด ควรใช้แรงดึงต่ำมากกว่าแรงดึงสูงแผ่น BOPP มีความแข็งแรงดี แต่ไวต่อการเสียรูปจากการดึง จึงแนะนำให้ควบคุมแรงดึงระหว่างการตัดให้อยู่ในระดับต่ำ 8-12 นิวตัน ด้วยความเร็วไม่เกิน 150 เมตร/นาที และแรงกดของเครื่องมือควรเบา มิฉะนั้นอาจเกิดรอยเส้นตามยาวและการตัดไม่สม่ำเสมอได้ หากโรงงานมีคำสั่งซื้อแผ่น BOPP จำนวนมาก ควรให้ความสำคัญกับการตั้งค่าขีดจำกัดล่างของการควบคุมแรงดึงต่ำของอุปกรณ์ให้ละเอียดเพียงพอ มากกว่าค่าความเร็วสูงสุดที่ระบุไว้
ฟิล์ม PET: ทนความเร็วสูงได้ แต่มีปัญหาเรื่องไฟฟ้าสถิตและการฉีกขาดของฟิล์มPET มีความแข็งแรงสูงและทนต่ออุณหภูมิได้ดี สามารถทนต่อความเร็วในการตัดที่ 120~300 เมตร/นาที ความท้าทายที่แท้จริงอยู่ที่ PET ที่บางมาก (3~12 ไมโครเมตร) ซึ่งการควบคุมความต้านทานการตัดที่ไม่ดีอาจทำให้ฟิล์มขาดได้ง่าย จึงจำเป็นต้องใช้ใบมีดที่มีแบริ่งลอยตัวในอากาศเพื่อรักษาความผันผวนของแรงดึงให้อยู่ภายใน ±0.5N หากเกี่ยวข้องกับฟิล์มแสงหรือแผ่นกั้นแบตเตอรี่ลิเธียมที่ทำจาก PET ก็จำเป็นต้องตรวจสอบด้วยว่าอุปกรณ์นั้นเหมาะสมกับสภาพแวดล้อมที่ปราศจากฝุ่นและมีคุณสมบัติในการกำจัดไฟฟ้าสถิตหรือไม่
ฟิล์ม PE: อ่อนนุ่มและยึดเกาะได้ดี มีแรงดึงในการม้วน "สูงกว่าที่ด้านบน ต่ำกว่าที่ด้านล่าง""PE มีความอ่อนนุ่มและยืดหยุ่นสูง แรงดึงในการม้วนต้องสูงกว่าแรงดึงปกติ 5%~10% ในขณะเดียวกัน ต้องใช้แรงดึงแบบเรียว คือค่อยๆ ลดแรงดึงลงเมื่อเส้นผ่านศูนย์กลางของขดลวดเพิ่มขึ้น มิฉะนั้น ชั้นในจะถูกบีบอัดและเสียรูป การตัด PE ต้องอาศัยความเป็นอิสระสูงจากเพลาการม้วน และการกำหนดค่าเพลาแบบเลื่อนได้นั้นแทบจะเป็นสิ่งที่จำเป็น มิฉะนั้น แรงดึงของแต่ละม้วนจะไม่สามารถปรับได้อย่างอิสระในระหว่างการตัดแถบแคบ ทำให้ยากต่อการรับประกันความสม่ำเสมอของหน้าตัด"
หากโรงงานจำเป็นต้องสลับใช้วัสดุหลายชนิดตลอดทั้งปี ไม่จำเป็นต้องคาดหวังว่าเครื่องจักรจะ "ทำงานได้ทุกอย่างอย่างสุดขีด" แต่ควรติดตั้งระบบควบคุมแรงดึงอัจฉริยะ (ชุดพารามิเตอร์กระบวนการวัสดุที่จัดเก็บไว้ล่วงหน้า) และตัวจับยึดเครื่องมือแบบโมดูลาร์ที่เปลี่ยนได้อย่างรวดเร็ว เวลาในการเปลี่ยนเครื่องมือลดลงจากสี่ชั่วโมงเหลือไม่ถึงสิบห้านาที และสำหรับสถานการณ์การผลิตแบบหลายชนิดในปริมาณน้อย ค่าที่ได้จะสูงกว่าความเร็วสูงสุดถึง 100 เมตร/นาที
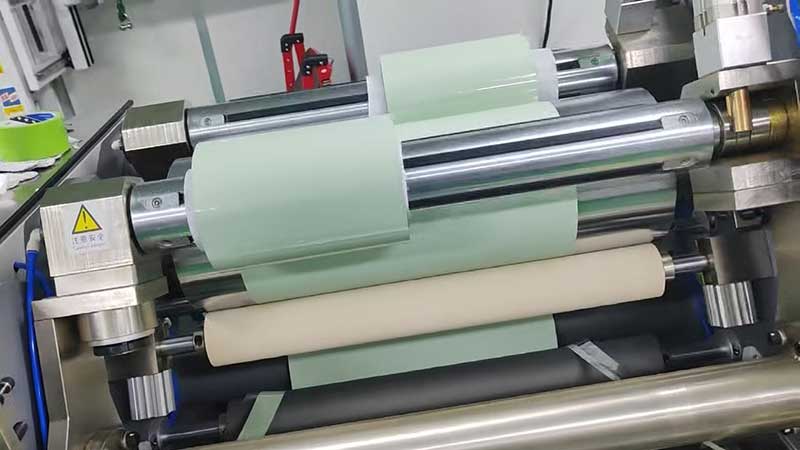
2. การจับคู่กำลังการผลิต: อย่าเน้นที่ความเร็วที่ระบุไว้บนป้าย แต่ให้ดูที่กำลังการผลิตที่ได้จริง
ค่า 300 เมตร/นาที และ 500 เมตร/นาที ที่ระบุบนแผ่นป้ายชื่อเครื่องตัดนั้นเป็นเพียงค่าขีดจำกัด ไม่ใช่ค่าผลผลิตจริง จำเป็นต้องแปลงค่ากำลังการผลิตจริงโดยใช้ชั่วโมงการทำงานที่มีประสิทธิภาพและอัตราการใช้ประโยชน์
จากประสบการณ์ในอุตสาหกรรมพบว่า อัตราการใช้ประโยชน์โดยรวมในขั้นตอนการตัดโดยทั่วไปอยู่ที่ระหว่าง 55% ถึง 70% เนื่องจากการม้วนขดลวดใหม่ การสอดฟิล์ม การกำจัดเศษวัสดุ และการปรับแต่งเครื่องมือใช้เวลามาก หากมีการเปลี่ยนแบบจำลอง 3-5 ครั้งต่อวัน โดยแต่ละครั้งใช้เวลา 10-30 นาที สัดส่วนของเวลาการผลิตที่มีประสิทธิภาพอาจลดลงเหลือ 60% ถึง 75% ซึ่งหมายความว่าเครื่องจักรที่มีอัตราความเร็ว 400 เมตร/นาที อาจมีอัตราความเร็วที่มีประสิทธิภาพต่อเนื่องจริงอยู่ในช่วง 240-280 เมตร/นาที
อัลกอริทึมที่ใช้งานได้จริงมากกว่าคือการใช้คำสั่งซื้อสูงสุดมาวิเคราะห์ย้อนกลับ: ดึงคำสั่งซื้อจาก 12 เดือนที่ผ่านมาออกมา และหาปริมาณคำสั่งซื้อสูงสุดรายเดือนและการกระจายของข้อกำหนด หากข้อกำหนดห้าอันดับแรกคิดเป็นมากกว่า 70% ของทั้งหมด ก็จะสามารถใช้ประโยชน์จากข้อได้เปรียบด้านกำลังการผลิตของรุ่นอัตโนมัติความเร็วสูงได้ หากข้อกำหนดกระจัดกระจายและมีคำสั่งซื้อขนาดเล็กจำนวนมาก ความยืดหยุ่นของรุ่นกึ่งอัตโนมัติอาจมีค่ามากกว่าความเร็วของรุ่นอัตโนมัติเต็มรูปแบบ ขอแนะนำให้สำรองกำลังการผลิตของอุปกรณ์ไว้ 1.2 เท่าของปริมาณคำสั่งซื้อสูงสุดที่คาดการณ์ไว้สำหรับ 12 เดือนข้างหน้า เพื่อให้มีพื้นที่สำหรับการแก้ไขตัวอย่างและหลีกเลี่ยงความผันผวนของแรงดึงและความแม่นยำของหน้าตัดปลายม้วนที่ลดลงซึ่งเกิดจากการทำงานเต็มกำลัง
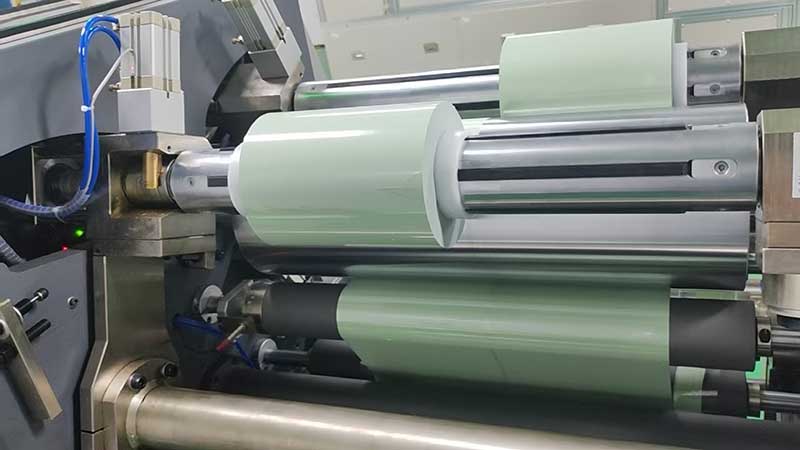
3. แนวทางการคัดเลือกโดยพิจารณาจากการจับคู่สถานการณ์
สถานการณ์ที่ 1: วัสดุชนิดเดียว ผลิตในปริมาณมาก มีข้อกำหนดไม่มากนักตัวอย่างเช่น โรงงานที่เชี่ยวชาญด้านฟิล์มบรรจุภัณฑ์ BOPP ซึ่งมีกำลังการผลิตมากกว่า 8 ตันต่อวัน การเลือกจะเน้นที่เส้นผ่านศูนย์กลางการคลายฟิล์มและจำนวนสถานีม้วนฟิล์ม จำเป็นต้องมีเส้นผ่านศูนย์กลางการม้วนฟิล์ม ≥1000 มม. เพื่อรองรับการม้วนฟิล์มซ้ำที่ไม่บ่อยนักด้วยความเร็วสูง การม้วนฟิล์มแบบสองสถานีช่วยลดเวลาหยุดทำงานในการคลายฟิล์ม ควรเลือกความเร็วที่ 500 ม./นาทีโดยเผื่อระยะไว้ แต่ต้องแน่ใจว่าระบบแรงดึงสามารถรักษาความผันผวนให้อยู่ภายใน ±0.5N ที่ความเร็วสูงได้ มิฉะนั้น ยิ่งความเร็วสูง อัตราความเสียหายก็จะยิ่งสูงขึ้น
สถานการณ์ที่ 2: การผลิตแบบผสมผสานหลายวัสดุ ขนาดชุดการผลิตปานกลาง มีการเปลี่ยนแปลงข้อกำหนดบ่อยครั้งนี่คือสถานการณ์จริงสำหรับโรงงานผลิตบรรจุภัณฑ์และเคลือบผิวแบบยืดหยุ่นส่วนใหญ่ ตัวชี้วัดหลักในการเลือกเปลี่ยนจาก "ความเร็ว" ไปเป็นประสิทธิภาพในการเปลี่ยนและการจัดการสูตรแรงดึง รุ่นอัตโนมัติเต็มรูปแบบที่ขับเคลื่อนด้วยเซอร์โวทำงานร่วมกับไลบรารีลายนิ้วมือของวัสดุ ทำให้สามารถตั้งค่าพารามิเตอร์ล่วงหน้าเพื่อสลับระหว่างแรงดึง ความเร็ว และแรงดันของเครื่องมือ ลดเวลาการเปลี่ยนเครื่องมือจากสี่ชั่วโมงเหลือเพียงสิบห้านาที เพลาเลื่อนเป็นส่วนประกอบที่จำเป็น สำหรับแถบแคบที่มีความกว้างในการตัดเพียง 30 มม. ม้วนแต่ละม้วนต้องเลื่อนอย่างอิสระเพื่อให้แน่ใจว่าแรงดึงระหว่างชั้นในและชั้นนอกสม่ำเสมอ ความเร็วไม่จำเป็นต้องสูง ประสิทธิภาพการผลิตที่ 150-250 เมตร/นาทีก็เพียงพอสำหรับคำสั่งซื้อขนาดกลางแล้ว
สถานการณ์ที่ 3: ฟิล์มบางพิเศษ ฟิล์มชนิดพิเศษ ผลิตภัณฑ์ที่มีมูลค่าเพิ่มสูงตัวอย่างเช่น PET หนา 3~12 ไมโครเมตร แผ่นกั้นแบตเตอรี่ลิเธียม และฟิล์มออปติคอล สถานการณ์เหล่านี้ต้องการการควบคุมการฉีกขาดและความสะอาดของฟิล์มอย่างมาก สำหรับการตัด ควรให้ความสำคัญกับชุดเครื่องมือที่มีแบริ่งลอยตัวในอากาศหรือเครื่องตัดวงกลมความแม่นยำสูง โดยมีความแม่นยำในการแก้ไขถึง ±0.1 มม. อุปกรณ์กำจัดไฟฟ้าสถิตเป็นอุปกรณ์มาตรฐาน ไม่ใช่ตัวเลือกเสริม ความเร็วไม่ใช่ข้อขัดแย้งหลัก การฉีกขาดของฟิล์มเพียงจุดเดียวที่ความเร็วสูงในฟิล์มบางพิเศษอาจทำให้ผลผลิตความเร็วสูงลดลงครึ่งวัน เมื่อเลือกแบบจำลอง ควรขอให้ซัพพลายเออร์ใช้วัสดุของคุณเป็นตัวอย่างจริง สังเกตอัตราการฉีกขาดของฟิล์มในส่วนที่บาง และคุณภาพของพื้นผิวปลายม้วน แทนที่จะดูแค่ตารางพารามิเตอร์
สถานการณ์ที่ 4: การผลิตจำนวนน้อย การสร้างต้นแบบ การสั่งซื้อแบบกำหนดเองหากปริมาณการสั่งซื้อรายเดือนเกิน 20 รายการ และปริมาณการผลิตต่อรายการมีน้อย ความเร็วสูงของสายการผลิตอัตโนมัติเต็มรูปแบบจะไม่สามารถรองรับการเปลี่ยนรุ่นบ่อยครั้งได้ ความยืดหยุ่นในการเปลี่ยนรุ่นและการลงทุนที่ต่ำกว่าของรุ่นกึ่งอัตโนมัติ ทำให้เป็นทางเลือกที่เหมาะสมกว่า รุ่นแบบใช้แรงงานคนหรือกึ่งอัตโนมัติโดยทั่วไปทำงานด้วยความเร็ว 10-150 เมตร/นาที ใช้คนงาน 1-2 คนต่อกะ และใช้พื้นที่และพื้นที่เสริมในการประกอบน้อยกว่าสายการผลิตอัตโนมัติเต็มรูปแบบ การลงทุนในอุปกรณ์ที่ประหยัดได้ในการเปลี่ยนเครื่องมืออย่างรวดเร็วและการฝึกอบรมผู้ปฏิบัติงาน สามารถนำไปสู่การปรับปรุงประสิทธิภาพการผลิตได้โดยตรงมากขึ้น
4. ข้อจำกัดที่สำคัญสองประการที่มักถูกมองข้าม
ความเป็นอิสระของรีลรายการตรวจสอบการเลือกจำนวนมากระบุเพียง "จำนวนม้วน" แต่ไม่ได้กล่าวถึง "คุณภาพการเลื่อน" เมื่อทำการตัดแถบแคบๆ การม้วนแบบเพลาเต็มแบบดั้งเดิมไม่สามารถปรับความตึงของแต่ละขดลวดได้อย่างอิสระ ทำให้ชั้นนอกตึงและชั้นในหลวมเป็นเรื่องปกติ การม้วนแบบเพลาเลื่อนหรือการม้วนแบบเซอร์โวอิสระเป็นกุญแจสำคัญในการแก้ปัญหาความเรียบร้อยของหน้าตัด ยิ่งความกว้างของการตัดแคบลงเท่าใด ก็ยิ่งไม่สามารถละเลยเรื่องนี้ได้มากเท่านั้น
การเลือกใช้เครื่องมือให้เหมาะสมกับวัสดุการตัดด้วยใบมีดกลมเหมาะสำหรับฟิล์มหนามากกว่า 20 ไมโครเมตร ในขณะที่แบบใบมีดคมเหมาะสำหรับฟิล์มบางพิเศษและฟิล์มหล่อ ฟิล์ม PE แบบอ่อนใช้ใบมีดกลมมุมต่ำเพื่อลดเสี้ยน ในขณะที่ฟิล์ม PET แบบแข็งต้องใส่ใจกับวัสดุของเครื่องมือและอายุการใช้งาน หากผู้จำหน่ายระบุเพียง "ใบมีดกลมมาตรฐาน" โดยไม่สอบถามเกี่ยวกับความหนาและความแข็งของวัสดุของคุณ แผนการดังกล่าวอาจไม่ได้ให้ความสำคัญกับฝีมือของคุณอย่างจริงจัง
ขั้นตอนสุดท้ายในการเลือกรุ่นคือการนำม้วนแม่แบบไปที่ไซต์ของซัพพลายเออร์หรือทดลองใช้กับเครื่องตัวอย่าง ตรวจสอบว่าพื้นผิวปลายม้วนหลังจากตัดเรียบร้อยหรือไม่ มีลายเส้นหรือรอยย่นบนพื้นผิวฟิล์มหรือไม่ และแถบแคบๆ นั้นวางตัวไม่ตรงกันหรือไม่ วิธีนี้มีประสิทธิภาพมากกว่าการดูตารางพารามิเตอร์ใดๆ เครื่องความเร็วปานกลางที่ทำงานได้ดีกับวัสดุมักจะมีประสิทธิภาพดีกว่าเครื่องความเร็วสูงที่ต้องแข่งขันกับวัสดุในระยะยาว
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


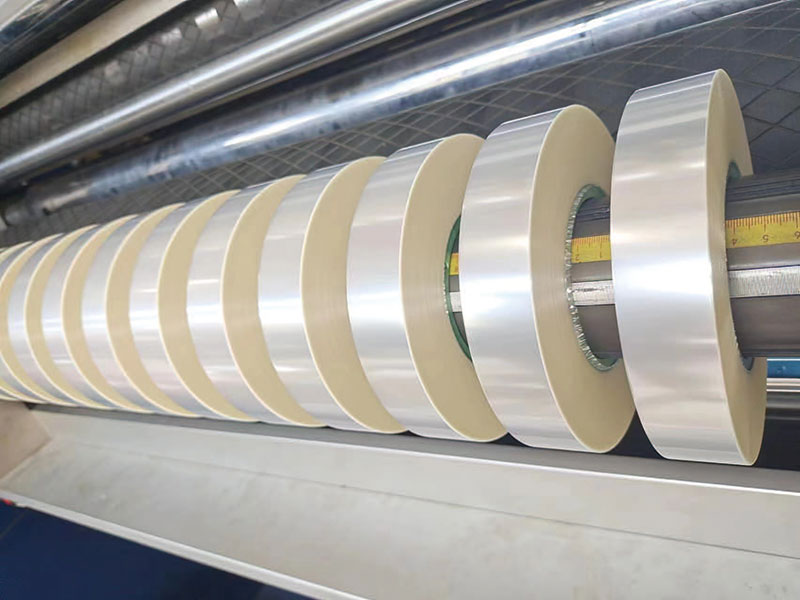 เครื่องตัดฟิล์ม
 เครื่องตัดริบบิ้น
 เครื่องตัดเทป
 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดกาวด้านเดียว
 เครื่องตัดกาวสองหน้า
 เครื่องตัดฟิล์มความจุ
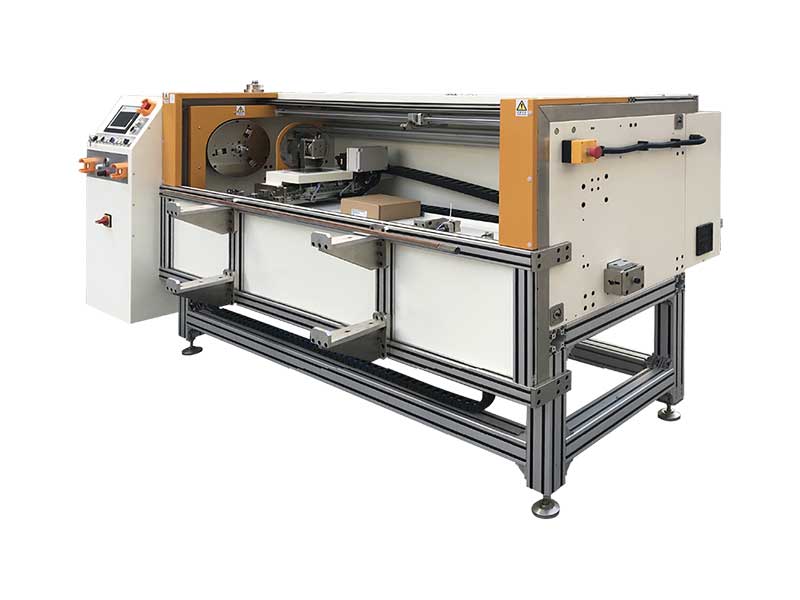 เครื่องตัดม้วนฟอยล์อัตโนมัติ






