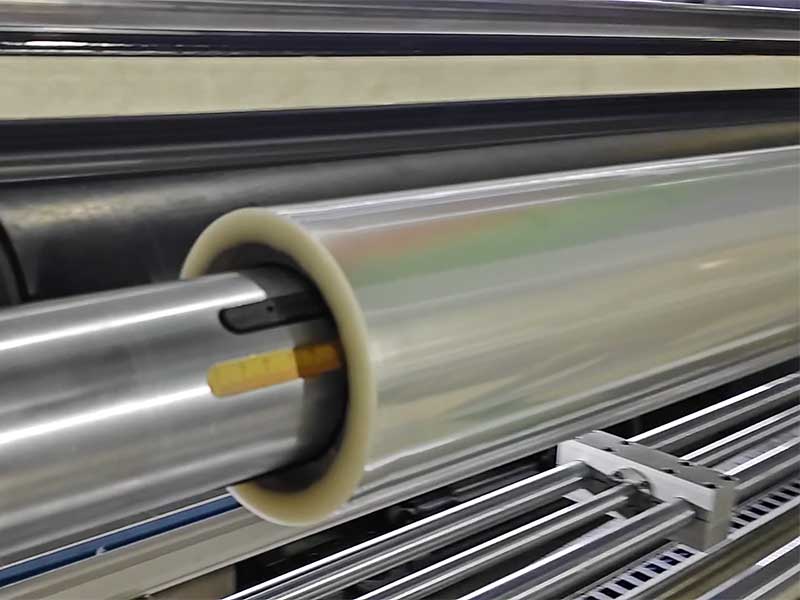
การตัดฟิล์มโซลาร์เซลล์เป็นกระบวนการสำคัญในกระบวนการผลิต ซึ่งเป็นตัวกำหนดผลผลิตของผลิตภัณฑ์สำเร็จรูป ม้วนฟิล์มขนาดใหญ่จะถูกตัดตามแนวยาวเป็นม้วนแคบๆ หลายม้วน และฟิล์มจะยังคงอยู่ในสภาวะการทำงานแบบไดนามิกตลอดกระบวนการ หน้าที่ของการควบคุมแรงดึงคือการรักษาแรงดึงบนฟิล์มให้อยู่ในระดับที่ "พอดี" ในสามขั้นตอนของการคลาย การดึง และการม้วนกลับ แรงดึงที่มากเกินไปจะทำให้ฟิล์มบางลงและขอบฉีกขาด หากแรงดึงต่ำเกินไป การม้วนจะหลวม และการเคลื่อนไหวจะเบี่ยงเบนและเกิดรอยย่น ฟิล์มโซลาร์เซลล์เองเป็นโครงสร้างคอมโพสิตหลายชั้น โดยมีชั้นการทำงานที่แตกต่างกันซึ่งมีค่าโมดูลัสความยืดหยุ่นและการยืดตัวที่แตกต่างกัน ทำให้มีความไวต่อการเปลี่ยนแปลงของแรงดึงมากกว่าฟิล์มบรรจุภัณฑ์ทั่วไป การเข้าใจหลักการควบคุมแรงดึงโดยพื้นฐานแล้วหมายถึงการหาวิธีที่จะอยู่ร่วมกับธรรมชาติที่ "ละเอียดอ่อน" ของวัสดุในระหว่างการทำงานด้วยความเร็วสูง
1. ราคาของการสูญเสียการควบคุมความตึงเครียด: เหตุใดฟิล์มซันจึง "บอบบาง" เป็นพิเศษ?
โครงสร้างทั่วไปของฟิล์มโซลาร์เซลล์ประกอบด้วยชั้นป้องกันรังสียูวี ชั้นฉนวนกันความร้อน ชั้นป้องกันการระเบิด และชั้นกาวสำหรับติดตั้ง แต่คุณสมบัติทางเทอร์โมพลาสติกและการตอบสนองทางกลของวัสดุแต่ละชั้นนั้นไม่สม่ำเสมอ เมื่อแรงดึงในการตัดผันผวน ปัญหาแรกที่พบคือความแม่นยำของขนาด: เมื่อแรงดึงสูงเกินไป ฟิล์มจะยืดออกเล็กน้อยระหว่างการเคลื่อนที่ และหลังจากม้วนแล้ว ความเครียดจะค่อยๆ คลายออก ส่งผลให้ความกว้างจริงของผลิตภัณฑ์สำเร็จรูปน้อยกว่าค่าที่ตั้งไว้ เมื่อแรงดึงต่ำ พื้นผิวฟิล์มจะหลวม และระบบแก้ไขด้านข้างจะทำงานบ่อยครั้ง ส่งผลให้พื้นผิวปลายไม่เรียบ
ความเสียหายที่ซ่อนเร้นยิ่งกว่านั้นเกิดขึ้นในระดับจุลภาค พื้นผิวของแผ่นเมมเบรนโซลาร์เซลล์มักมีการเคลือบระดับนาโนหรือโครงสร้างจุลภาคที่มีฟังก์ชันการทำงาน แรงดึงที่มากเกินไปอาจรบกวนการจัดเรียงที่แม่นยำเหล่านี้และส่งผลต่อประสิทธิภาพทางแสง ความเครียดที่ไม่สม่ำเสมอระหว่างชั้นอาจนำไปสู่การแยกชั้นของโครงสร้างคอมโพสิต นอกจากนี้ หากแรงดึงยังคงที่ในระหว่างการม้วน เมื่อเส้นผ่านศูนย์กลางของม้วนเพิ่มขึ้น ฟิล์มด้านนอกจะสะสมแรงอัดบนชั้นในอย่างต่อเนื่อง และแรงดันรัศมีบนฟิล์มด้านในอาจเกินความแข็งแรงของวัสดุ ทำให้เกิดข้อบกพร่องที่ปลายแผ่นแบบ "ขอบย่น" หรือ "แบบกล้องโทรทัศน์" ข้อบกพร่องเหล่านี้อาจมองไม่เห็นด้วยตาเปล่าในระหว่างการตัด แต่สามารถปรากฏให้เห็นเป็นฟองอากาศ การยกตัวของขอบ หรือรอยพับในระหว่างการใช้งานฟิล์มในภายหลัง
2. วงจรพื้นฐานของการควบคุมแบบวงปิด: การตอบสนองระดับมิลลิวินาที ตั้งแต่การตรวจจับจนถึงการดำเนินการ
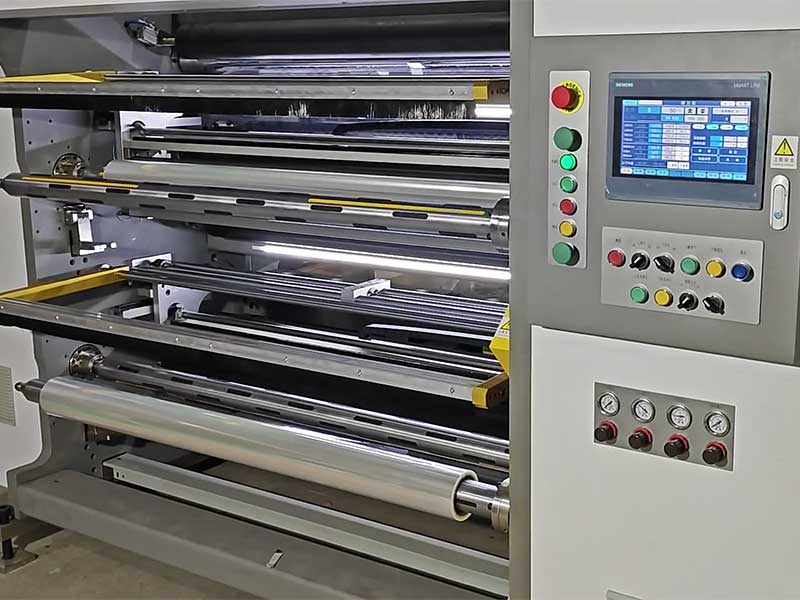
ระบบควบคุมแรงตึงของเครื่องตัดแผ่นเมมเบรนโซลาร์เซลล์สมัยใหม่เป็นสถาปัตยกรรมแบบป้อนกลับวงปิดทั่วไป ซึ่งประกอบด้วยสามขั้นตอน ได้แก่ การตรวจจับ การคำนวณ และการดำเนินการ โดยมีเวลาต่อรอบวัดเป็นมิลลิวินาที
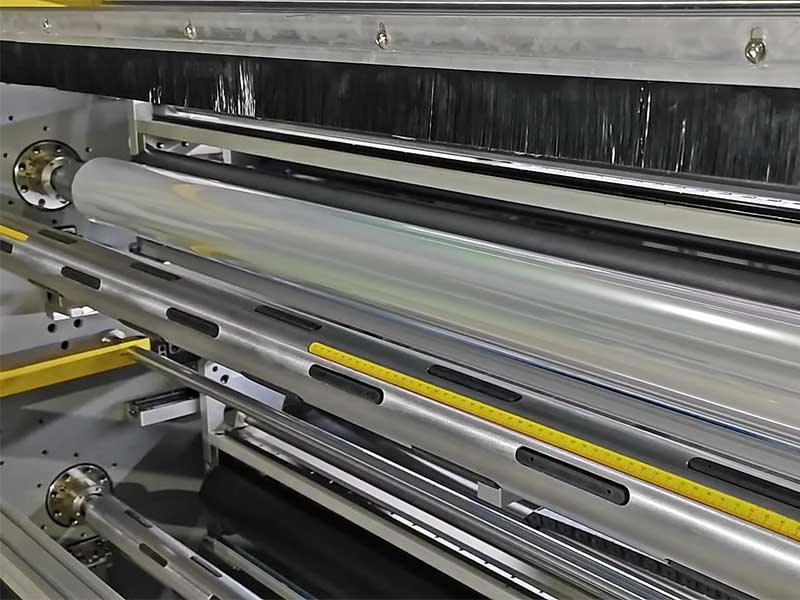
หัวใจสำคัญของกระบวนการตรวจสอบคือเซ็นเซอร์วัดแรงดึง รูปแบบทั่วไปได้แก่ ลูกกลิ้งตรวจจับแรงดึง (โหลดเซลล์) และเซ็นเซอร์วัดระยะการเคลื่อนที่ของลูกกลิ้งลอย ลูกกลิ้งวัดแรงดึงจะต่อกันเป็นอนุกรมตามเส้นทางของฟิล์ม เมื่อฟิล์มเคลื่อนผ่านพื้นผิวลูกกลิ้ง แรงดันที่กระทำต่อฟิล์มจะถูกแปลงโดยเซ็นเซอร์เป็นสัญญาณไฟฟ้า ซึ่งสะท้อนระดับแรงดึงในส่วนนั้นแบบเรียลไทม์ ลูกกลิ้งลอยจะตรวจจับการเปลี่ยนแปลงของแรงดึงผ่านการเคลื่อนที่ทางกายภาพ: เมื่อแรงดึงเพิ่มขึ้น ลูกกลิ้งจะถูกดึงไปด้านใดด้านหนึ่ง เมื่อแรงดึงลดลง กระบอกสูบหรือสปริงจะดันกลับ การเคลื่อนที่นี้จะถูกแปลงเป็นสัญญาณไฟฟ้าโดยโพเทนชิโอมิเตอร์หรือตัวเข้ารหัส ซึ่งแสดงถึงแรงดึงโดยอ้อม อุปกรณ์ระดับสูงบางชนิดยังเพิ่มตัวเข้ารหัสที่ปลายเพลาหมุนกลับเพื่อช่วยในการปรับแบบจำลองแรงดึงโดยการคำนวณการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางม้วน
ขั้นตอนการคำนวณจะดำเนินการโดย PLC หรือตัวควบคุมเฉพาะ หลังจากสัญญาณจากเซ็นเซอร์เข้าสู่ตัวควบคุมแล้ว จะถูกเปรียบเทียบกับค่าแรงตึงเป้าหมายที่ตั้งไว้ และค่าเบี่ยงเบนที่ได้จะถูกป้อนเข้าสู่อัลกอริธึมควบคุม ในภาคอุตสาหกรรมนิยมใช้การควบคุมแบบ PID มากที่สุด โดยพารามิเตอร์สัดส่วนจะตอบสนองต่อค่าเบี่ยงเบนปัจจุบัน พารามิเตอร์อินทิกรัลจะกำจัดข้อผิดพลาดในสภาวะคงที่ และพารามิเตอร์อนุพันธ์จะระงับการโอเวอร์ชูต อย่างไรก็ตาม คุณลักษณะพิเศษของการตัดฟิล์มโซลาร์เซลล์คือ เมื่อเส้นผ่านศูนย์กลางการม้วนเพิ่มขึ้น โมเมนต์ความเฉื่อยและลักษณะไดนามิกของระบบจะเปลี่ยนแปลงตามไปด้วย ทำให้ยากที่ PID แบบพารามิเตอร์คงที่จะรักษาประสิทธิภาพสูงสุดภายในเส้นผ่านศูนย์กลางม้วนทั้งหมด ดังนั้น ในระบบจริง มักใช้ PID แบบแบ่งส่วนหรือ PID แบบปรับได้ โดยสลับพารามิเตอร์ควบคุมตามช่วงเส้นผ่านศูนย์กลางม้วน โซลูชันที่ทันสมัยกว่านั้นจะนำตรรกะคลุมเครือมาใช้ ทำให้ตัวควบคุมสามารถปรับแรงเอาต์พุตตามขนาดและอัตราการเปลี่ยนแปลงของแรงตึง ลดภาระในการตั้งค่าพารามิเตอร์ด้วยตนเอง
ขั้นตอนการทำงานแบ่งออกเป็นสามส่วน แต่ละส่วนทำหน้าที่ควบคุมที่แตกต่างกัน ส่วนคลายม้วนโดยทั่วไปจะใช้เบรกผงแม่เหล็กหรือมอเตอร์เซอร์โวเพื่อสร้างแรงบิดต้านทาน ซึ่งรักษาความตึงให้คงที่โดยการปรับแรงบิดเบรก เนื่องจากเส้นผ่านศูนย์กลางของม้วนลดลงจากใหญ่ไปเล็ก แรงบิดเบรกเดียวกันจึงสร้างแรงตึงน้อยลงเมื่อเส้นผ่านศูนย์กลางใหญ่ขึ้น และสูงขึ้นเมื่อเส้นผ่านศูนย์กลางเล็กลง ดังนั้น การควบคุมการม้วนจึงต้องเชื่อมโยงกับการตรวจจับเส้นผ่านศูนย์กลางเพื่อปรับค่าแรงบิดที่ตั้งไว้แบบไดนามิก ส่วนดึงจะอยู่ก่อนใบมีดตัด และความเร็วของลูกกลิ้งดึงจะเป็นตัวกำหนดความเร็วเชิงเส้นของฟิล์ม การควบคุมแรงตึงในส่วนนี้ขึ้นอยู่กับการประสานความแตกต่างของความเร็วระหว่างส่วนหน้าและส่วนหลังเป็นหลัก ส่วนม้วนเป็นจุดศูนย์กลางของการควบคุมแรงตึง มอเตอร์เซอร์โวขับเคลื่อนเพลาม้วน และตัวควบคุมจะปรับแรงบิดเอาต์พุตของมอเตอร์ตามการป้อนกลับของแรงตึง เมื่อเส้นผ่านศูนย์กลางของม้วนเพิ่มขึ้น แรงบิดที่ต้องการเพื่อรักษาแรงตึงให้คงที่ก็จะเพิ่มขึ้นตามไปด้วย อย่างไรก็ตาม ดังที่กล่าวไว้ก่อนหน้านี้ การพันด้วยแรงดึงคงที่นั้นเป็นสาเหตุสำคัญของข้อบกพร่องที่ปลายลวด ดังนั้นโดยทั่วไปแล้วบริเวณการพันลวดจึงใช้กลยุทธ์แรงดึงแบบค่อยเป็นค่อยไป
3. แรงดึงเรียว: อัลกอริทึมหลักของขั้นตอนการม้วน
การควบคุมแรงดึงแบบเรียวเป็นหัวใจสำคัญในการออกแบบที่ทำให้การตัดฟิล์มโซลาร์เซลล์แตกต่างจากกระบวนการอื่นๆ แนวคิดพื้นฐานคือ แรงดึงในการม้วนจะไม่คงที่อีกต่อไป แต่จะค่อยๆ ลดลงตามเส้นโค้งที่กำหนดไว้ล่วงหน้าเมื่อเส้นผ่านศูนย์กลางของขดลวดเพิ่มขึ้น
เหตุใดการเสื่อมสภาพจึงจำเป็น? ลองนึกภาพม้วนฟิล์มที่ค่อยๆ เพิ่มขนาดขึ้น โดยฟิล์มชั้นนอกจะออกแรงกดในแนวรัศมีต่อชั้นในระหว่างการม้วน หากแรงดึงในการม้วนคงที่ แรงกดนี้จะเพิ่มขึ้นเป็นเส้นตรงตามจำนวนชั้น และฟิล์มที่อยู่ใกล้แกนกลางจะถูกบีบอัดแน่นขึ้นเรื่อยๆ เมื่อแรงกดเกินขีดจำกัดความยืดหยุ่นของวัสดุ ชั้นในจะเกิดการเสียรูปหรือรอยย่นที่ไม่สามารถย้อนกลับได้ แรงดึงแบบเรียวทำให้ชั้นนอก "หลวม" ขึ้น ทำให้การเพิ่มขึ้นของแรงกดในแนวรัศมีลดลง และความแน่นระหว่างแกนกลางกับชั้นนอกมีแนวโน้มที่จะสม่ำเสมอมากขึ้น
รูปร่างของเส้นโค้งความเรียวถูกกำหนดโดยทั้งคุณสมบัติของวัสดุและข้อกำหนดของกระบวนการ ประเภททั่วไป ได้แก่ ความเรียวเชิงเส้น ความเรียวแบบแบ่งช่วง และความเรียวแบบเลขชี้กำลัง ความเรียวเชิงเส้นเป็นแบบที่ง่ายที่สุด โดยความตึงจะลดลงจากค่าเริ่มต้นด้วยความชันคงที่ตามเส้นผ่านศูนย์กลางการรีด ความเรียวแบบแบ่งช่วงใช้อัตราการลดทอนที่แตกต่างกันในช่วงเส้นผ่านศูนย์กลางที่แตกต่างกัน ตัวอย่างเช่น ขั้นตอนเส้นผ่านศูนย์กลางขนาดเล็กจะลดลงช้ากว่าเพื่อรักษาความแน่นของการม้วน ในขณะที่ขั้นตอนเส้นผ่านศูนย์กลางขนาดใหญ่จะเร่งการลดทอนเพื่อป้องกันแรงดันเกินในชั้นใน การใช้งานอย่างหนึ่งที่เปิดเผยในเอกสารสิทธิบัตรคือ เมื่อเส้นผ่านศูนย์กลางแบบเรียลไทม์ของแกนม้วนถึง 1.5 เท่าของเส้นผ่านศูนย์กลางเริ่มต้น การปรับความตึงของความเรียวจะเริ่มต้นขึ้น และตัวควบคุม PID แบบไม่ต่อเนื่องจะแปลงความเบี่ยงเบนของความตึงเป็นการชดเชยแรงบิดของมอเตอร์ม้วน เพื่อให้แบบจำลองความเรียวที่ติดตามความตึงจริงให้ "ค่าความตึงที่เหมาะสมที่สุด" กลยุทธ์การแทรกแซงเป็นระยะนี้ช่วยให้การม้วนมีเสถียรภาพในระหว่างการม้วนขนาดเล็ก ในขณะที่หลีกเลี่ยงความเสียหายของชั้นในในระหว่างการม้วนขนาดใหญ่
4. การปรับปรุงวัสดุและแนวโน้ม: จาก "ตัดได้" สู่ "ตัดได้ดี"
ความหลากหลายของผลิตภัณฑ์ฟิล์มโซลาร์เซลล์ทำให้เกิดความท้าทายเพิ่มเติมในการควบคุมแรงดึง ค่าสัมประสิทธิ์แรงเสียดทานพื้นผิวและโมดูลัสความยืดหยุ่นของฟิล์มย้อมสี ฟิล์มโลหะ และฟิล์มเซรามิกแตกต่างกันอย่างมาก และมักจะต้องปรับพารามิเตอร์แรงดึงชุดเดียวกันใหม่ทุกครั้งหลังการเปลี่ยนวัสดุ แนวทางทางเทคนิคในปัจจุบันคือการสร้างไลบรารีพารามิเตอร์วัสดุในตัวลงในตัวควบคุม โดยจัดเก็บค่าแรงดึงที่แนะนำ เส้นโค้งความเรียว ความชันของการเร่ง/ลดความเร็ว ฯลฯ สำหรับฟิล์มประเภทที่ใช้กันทั่วไปในรูปแบบสูตร ซึ่งสามารถเข้าถึงได้ด้วยการคลิกเพียงครั้งเดียวในระหว่างการเปลี่ยนการผลิต ลดการพึ่งพาประสบการณ์การใช้งาน
อีกหนึ่งแนวโน้มที่น่าสนใจคือการนำระบบควบคุมแบบฟีดฟอร์เวิร์ดมาใช้ สาระสำคัญของระบบควบคุมแบบป้อนกลับแบบวงปิดคือ "การแก้ไขเมื่อเกิดความเบี่ยงเบน" ในขณะที่ระบบควบคุมแบบฟีดฟอร์เวิร์ดพยายามชดเชยก่อนที่ความเบี่ยงเบนจะเกิดขึ้น ตัวอย่างเช่น เมื่อระบบตรวจพบว่าความเร็วในการตัดกำลังจะเพิ่มขึ้น แรงต้านจากความเฉื่อยของฟิล์มจะเพิ่มแรงตึงในขณะที่เร่งความเร็ว และขั้นตอนฟีดฟอร์เวิร์ดจะลดแรงบิดของเบรกคลายฟิล์มหรือเพิ่มแรงบิดของมอเตอร์ม้วนฟิล์มล่วงหน้า เพื่อชดเชยการรบกวนของแรงตึงที่เกิดจากการเปลี่ยนแปลงความเร็วบางส่วน เมื่อรวมกับเทคโนโลยีแบบจำลองดิจิทัล กระบวนการตัดสามารถฝึกซ้อมได้ในสภาพแวดล้อมเสมือนจริง โดยมีการปรับพารามิเตอร์แรงตึงให้เหมาะสมก่อนเริ่มใช้งาน ซึ่งจะช่วยลดต้นทุนจากการลองผิดลองถูกได้อีกด้วย
โดยสรุปแล้ว การควบคุมแรงดึงของเครื่องตัดฟิล์มโซลาร์เซลล์นั้นเกี่ยวข้องกับปัญหาความสมดุล กล่าวคือ ฟิล์มต้องถูก "ดึงให้ตึง" เพื่อให้การป้อนฟิล์มมีความเสถียรและการม้วนเก็บเรียบร้อย แต่ต้องไม่ "ดึงตึงเกินไป" เพื่อหลีกเลี่ยงการทำลายโครงสร้างคอมโพสิตหลายชั้น เซ็นเซอร์ อัลกอริทึม และแอคชูเอเตอร์ทำงานร่วมกันเพื่อหาค่าแรงที่เหมาะสมในทุกๆ มิลลิวินาที ซึ่งทำให้วัสดุมีความยืดหยุ่นและไม่เสียหาย การเข้าใจกลไกนี้ยังอธิบายได้ว่าทำไมกระบวนการตัดจึงถูกเรียกว่า "ผู้เฝ้าประตูขั้นสุดท้าย" ของคุณภาพฟิล์มโซลาร์เซลล์ เพราะมันไม่ได้เปลี่ยนแปลงสูตรของฟิล์ม แต่เป็นตัวกำหนดว่าประสิทธิภาพของฟิล์มจะไปถึงจุดสิ้นสุดได้อย่างเต็มที่หรือไม่
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 เครื่องตัดฟิล์มโซล่าเซลล์






