การตัดริบบิ้นสำหรับงานพิมพ์ความร้อนดูเหมือนจะง่ายบนกระดาษ: นำม้วนใหญ่มาตัดเป็นม้วนเล็กๆ แล้วส่งไปยังผู้ผลิตเครื่องพิมพ์หรือผู้แปรรูป แต่ในทางปฏิบัติแล้ว นี่คือขั้นตอนสุดท้ายและยากที่สุดในกระบวนการผลิตริบบิ้น เครื่องตัดที่ไม่เหมาะสมกับวัสดุ ความแม่นยำ หรือรูปแบบการสั่งซื้อ จะทำให้เกิดขอบหยาบที่ทำลายหัวพิมพ์ ความคลาดเคลื่อนของความกว้างที่ทำให้การพิมพ์ไม่ตรงแนว และข้อบกพร่องที่เกี่ยวข้องกับแรงดึงซึ่งจะปรากฏขึ้นเมื่อริบบิ้นไปถึงมือผู้ใช้ปลายทางเท่านั้น
คู่มือนี้จัดทำขึ้นสำหรับผู้ผลิตริบบิ้น ผู้แปรรูป และผู้จัดจำหน่ายที่กำลังพิจารณาซื้อเครื่องตัดริบบิ้นในปี 2026 โดยครอบคลุมถึงข้อกำหนดที่สำคัญจริง ๆ การกำหนดค่าฮาร์ดแวร์ที่แยกแยะเครื่องจักรที่เชื่อถือได้ออกจากเครื่องจักรที่มีปัญหา และขั้นตอนการประเมินที่จะช่วยปกป้องการลงทุนของคุณ
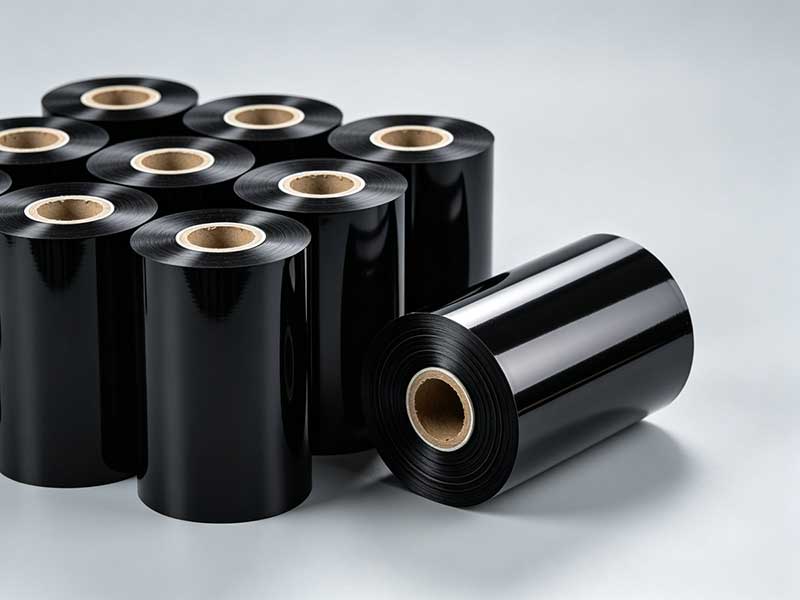
เริ่มจากวัสดุของคุณ ไม่ใช่เครื่องจักร
ข้อผิดพลาดในการเลือกซื้อที่พบบ่อยที่สุดคือการเปรียบเทียบเครื่องจักรโดยไม่กำหนดคุณสมบัติของวัสดุ แผ่นวัสดุสำหรับงานพิมพ์แบบถ่ายโอนความร้อนมีความหนารวมตั้งแต่ 4.5 ถึง 20 ไมครอน แต่เคมีของสารเคลือบจะเปลี่ยนแปลงทุกอย่างเกี่ยวกับการตั้งค่าเครื่องตัด
ริบบิ้นที่ทำจากแว็กซ์วัสดุชนิดนี้ค่อนข้างอ่อนและทนต่อความเร็วในการตัดที่สูงกว่า รวมถึงการตั้งค่าแรงดึงที่ยืดหยุ่นกว่า จึงเป็นที่นิยมใช้ในงานเชิงพาณิชย์ขนาดใหญ่และเป็นผลิตภัณฑ์ในระดับราคาประหยัดที่สุด
ริบบิ้นที่ทำจากเรซินมีผิวเคลือบที่แข็งกว่าและมีความเหนียวน้อยกว่า โดยทั่วไปแล้วจะต้องการความเร็วที่ต่ำกว่าริบบิ้นแว็กซ์ 20-30% และต้องการการควบคุมแรงตึงที่เข้มงวดกว่า หากริบบิ้นเรซินเป็นส่วนประกอบสำคัญในส่วนผสมของคุณ เครื่องจักรที่ออกแบบมาเพื่อใช้งานกับแว็กซ์เพียงอย่างเดียวจะทำให้คุณผิดหวัง
ไฮบริดแว็กซ์-เรซินวัสดุเหล่านี้อยู่ระหว่างสองขั้วนี้ และถูกนำมาใช้กันอย่างแพร่หลายในกรณีที่ต้องการความทนทานต่อการเสียดสีหรือสารเคมีเพิ่มเติม นอกเหนือจากที่ขี้ผึ้งบริสุทธิ์ให้ได้
ความหนามีความสำคัญพอๆ กับคุณสมบัติทางเคมี ฟิล์มมาตรฐานมีความหนา 4–20 ไมครอน แต่พื้นผิวที่มีความหนาน้อยกว่า 5 ไมครอนนั้นไวต่อการเปลี่ยนแปลงของแรงดึงเป็นพิเศษ หากผลิตภัณฑ์ของคุณประกอบด้วยฟิล์มพิเศษที่บางมากควบคู่ไปกับริบบิ้นเชิงพาณิชย์มาตรฐาน ควรให้ความสำคัญกับอุปกรณ์ที่มีช่วงแรงดึงที่กว้างและควบคุมได้ดี มากกว่าเครื่องจักรที่ปรับแต่งมาสำหรับวัสดุประเภทเดียว
ก่อนติดต่อซัพพลายเออร์ใดๆ โปรดบันทึกข้อมูลเกี่ยวกับผลิตภัณฑ์ที่คุณใช้ในปัจจุบันและที่คาดว่าจะใช้ในอนาคต คำตอบเหล่านี้จะช่วยกำหนดว่าคุณต้องการเครื่องจักรใช้งานทั่วไปหรือเครื่องจักรเฉพาะทางที่มีความแม่นยำสูง
ความแม่นยำในการตัด: มาตรฐานคุณภาพที่คุณไม่อาจประนีประนอมได้
ความแม่นยำในการตัดกำหนดความสม่ำเสมอของความกว้างและคุณภาพของขอบ หากความแม่นยำไม่เพียงพอจะทำให้เกิดขอบคมที่อาจทำให้หัวพิมพ์เสียหาย และความคลาดเคลื่อนของความกว้างจะทำให้ริบบิ้นไม่ตรงแนวระหว่างการพิมพ์ความเร็วสูง
ระดับความแม่นยำของอุตสาหกรรมสามารถแบ่งออกได้คร่าวๆ ดังนี้:
| ระดับความแม่นยำ | ช่วงความคลาดเคลื่อน | การใช้งานทั่วไป |
| เศรษฐกิจ | ±0.3–0.5 มม. | ฉลากทางการค้าและโลจิสติกส์แบบดั้งเดิม |
| ความแม่นยำสูง | ±0.1 มม. | แท็กอิเล็กทรอนิกส์ความแม่นยำสูง สำหรับการตรวจสอบย้อนกลับทางเภสัชกรรม |
| ความแม่นยำสูงมาก | ±0.05 มม. หรือแคบกว่านั้น | ฉลากทางการแพทย์, บาร์โคดความละเอียดสูง, ริบบิ้นแคบพิเศษ |
สำหรับการผลิตริบบิ้นเชิงพาณิชย์ส่วนใหญ่ ความคลาดเคลื่อน ±0.1 มม. ถือเป็นเป้าหมายที่เหมาะสม แต่หากคุณให้บริการลูกค้าในกลุ่มอุตสาหกรรมการแพทย์ อิเล็กทรอนิกส์ หรือกลุ่มตลาดแคบพิเศษ ความคลาดเคลื่อน ±0.05 มม. นั้นเป็นสิ่งที่จำเป็นอย่างยิ่ง
ขั้นตอนการประเมินที่สำคัญคือการทดลองตัดด้วยวัสดุของคุณเอง ตารางพารามิเตอร์สะท้อนถึงสภาวะที่เหมาะสมในห้องสาธิต แต่ตัวอย่างม้วนหลักของคุณสะท้อนถึงความเป็นจริง ขอให้ผู้ผลิตผลิตริบบิ้นของคุณด้วยความเร็วในการผลิต จากนั้นวัดค่าเบี่ยงเบนความกว้างในม้วนอย่างน้อยสิบม้วนติดต่อกันด้วยเวอร์เนียร์คาลิเปอร์ ตรวจสอบขอบที่ตัดแล้วภายใต้กล้องจุลทัศน์เพื่อหาเสี้ยน การหลุดลอกของสารเคลือบ หรือความเสียหายจากความร้อน
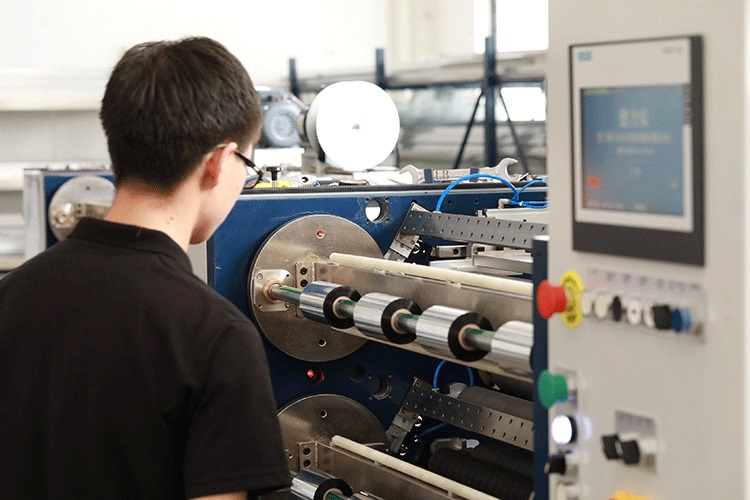
การควบคุมแรงตึง: ข้อกำหนดที่กำหนดทุกสิ่งทุกอย่าง
แหล่งข้อมูลในอุตสาหกรรมต่าง ๆ ต่างกล่าวว่า การควบคุมแรงดึงเป็น "หัวใจ" ของการตัดริบบิ้น และก็เป็นเช่นนั้นจริง ๆ การควบคุมแรงดึงมีผลต่อความเรียบของม้วนและคุณภาพของม้วนมากกว่า 50%
แผ่นฟิล์ม PET ในริบบิ้นถ่ายโอนความร้อนนั้นบางมากและมีความยืดหยุ่นภายใต้แรงดึง แรงดึงที่มากเกินไปจะทำให้วัสดุยืดและเสียรูป ทำให้เกิดรอยแตกเล็กๆ ในชั้นหมึก ซึ่งจะทำให้ผงหมึกหลุดร่วงและปนเปื้อนหัวพิมพ์ แรงดึงที่ไม่เพียงพอจะทำให้ม้วนหลวมและย่น ทำให้เกิดเส้นสีขาวหรือรอยบุ๋มระหว่างการพิมพ์ แรงดึงที่ไม่สม่ำเสมอจะนำไปสู่การยืดหด การจัดแนวแกนที่ไม่ถูกต้อง และข้อบกพร่องที่น่ากลัวอย่าง "แกนดอกเดซี่" ซึ่งชั้นในถูกบีบอัดด้วยแรงกดจากด้านนอก
สิ่งที่ควรสังเกตระบบควบคุมแรงตึงแบบวงปิดอัตโนมัติเต็มรูปแบบที่ผสานรวม PLC กับเซอร์โวไดรฟ์ การกำหนดค่านี้จะตรวจสอบและปรับแรงตึงแบบเรียลไทม์ตลอดขั้นตอนการคลาย การดึง และการม้วนกลับ โดยควบคุมความผันผวนให้อยู่ภายใน ±2% ของค่าที่ตั้งไว้หรือแน่นกว่านั้น การควบคุมแบบวงเปิดแบบดั้งเดิม—การปรับคลัตช์อนุภาคแม่เหล็กด้วยตนเอง—อาจมีความคลาดเคลื่อนได้ถึง ±10% และไม่สามารถชดเชยการเปลี่ยนแปลงแรงตึงที่เกิดขึ้นเมื่อเส้นผ่านศูนย์กลางของม้วนเพิ่มขึ้นได้
ความตึงของทรงเรียวก็มีความสำคัญไม่แพ้กันเมื่อเส้นผ่านศูนย์กลางการม้วนเพิ่มขึ้น ระบบควรลดแรงตึงโดยอัตโนมัติเพื่อรักษาสภาพโครงสร้าง "แน่นด้านใน นุ่มด้านนอก" หากไม่มีการควบคุมการเรียว ม้วนสำเร็จรูปที่มีเส้นผ่านศูนย์กลางขนาดใหญ่จะเกิดการยืดตัวภายใน การถ่ายโอนหมึก หรือการเสียรูปของวัสดุพิมพ์ ซึ่งจะปรากฏให้เห็นชัดเจนหลังจากจัดเก็บและขนส่งแล้วเท่านั้น
หากกระบวนการผลิตของคุณเกี่ยวข้องกับวัสดุพิมพ์บางที่มีความหนาต่ำกว่า 5 ไมครอน โปรดตรวจสอบให้แน่ใจว่าช่วงแรงตึงของเครื่องจักรนั้นต่ำเพียงพอ และระบบควบคุมตอบสนองได้รวดเร็วพอที่จะรับมือกับการเร่งและลดความเร็วอย่างฉับพลัน เครื่องจักรที่รักษาแรงตึงได้ดีในสภาวะคงที่ แต่เกิดการสั่นสะเทือนระหว่างการเปลี่ยนแปลงความเร็ว จะทำให้ได้ม้วนกระดาษที่ไม่สม่ำเสมอตลอดทั้งกะการทำงาน
ความเรียบร้อยของการม้วนสายและอุปกรณ์ที่ใช้ในการสร้างความเรียบร้อยนั้น
ความเรียบร้อยของการม้วนเป็นตัวบ่งชี้คุณภาพเครื่องตัดที่เห็นได้ชัดที่สุด และเป็นข้อกำหนดที่มักถูกมองข้ามมากที่สุดในระหว่างการจัดซื้อ การเบี่ยงเบนของหน้าตัดควรควบคุมให้อยู่ภายใน ±1 มม. สำหรับการผลิตมาตรฐาน โดยอุปกรณ์ระดับสูงสามารถทำได้ที่ ±0.5 มม.
ลักษณะการม้วนริบบิ้นที่ไม่เรียบร้อยเป็นอย่างไร? เช่น ขอบด้านหนึ่งของม้วนยื่นออกมาเกินอีกด้านหนึ่ง หรือขอบหยักที่แต่ละแผ่นริบบิ้นยื่นออกมาไม่สม่ำเสมอ หรือรอยย่นภายในที่ปรากฏเป็นรอยพับแนวรัศมีเมื่อคลายม้วนริบบิ้นออก ข้อบกพร่องเหล่านี้จะทำให้ริบบิ้นขาดหรือเครื่องพิมพ์ติดขัดระหว่างการใช้งานของผู้ใช้ ซึ่งจะก่อให้เกิดข้อร้องเรียนที่ส่งกลับไปยังแผนกตัดริบบิ้นของคุณ
เพลาเลื่อนเป็นสิ่งจำเป็นสำหรับการผลิตที่ต้องการคุณสมบัติหลากหลายแต่ละสถานีม้วนมีวงแหวนสลิปอิสระที่ปรับแรงบิดตามการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางม้วน ทำให้รักษาความแข็งที่สม่ำเสมอตั้งแต่แกนกลางถึงพื้นผิว เพลาสลิปแบบใช้ลมให้ความแม่นยำในการควบคุมที่ดีกว่าแบบกลไก และคุ้มค่ากับการลงทุนเพิ่มเติมหากคุณเปลี่ยนข้อกำหนดบ่อยๆ หรือใช้งานม้วนแคบหลายม้วนพร้อมกัน
การนำทางเว็บแบบแอคทีฟการใช้เซ็นเซอร์แบบโฟโตอิเล็กทริกหรืออัลตราโซนิกเป็นอีกหนึ่งอุปกรณ์ฮาร์ดแวร์ที่ขาดไม่ได้ ระบบจะตรวจสอบตำแหน่งขอบแบบเรียลไทม์และปรับลูกกลิ้งเพื่อป้องกันการเบี่ยงเบนด้านข้าง หากไม่มีการแก้ไขอย่างต่อเนื่อง แม้แต่แผ่นวัสดุที่ดึงตึงอย่างดีก็จะค่อยๆ เบี่ยงเบนไป ทำให้ได้ม้วนวัสดุที่ดูดีในสายตา แต่ไม่ผ่านการตรวจสอบความกว้างที่จุดตรวจสอบคุณภาพขาเข้าของลูกค้า
ความเร็วในการตัด: ปรับผลผลิตให้เหมาะสมกับความเป็นจริงของวัสดุ
ความเร็วสูงสุดที่ระบุไว้เป็นข้อมูลจำเพาะที่ถูกนำมาทำการตลาดมากที่สุด แต่กลับมีความหมายน้อยที่สุดหากพิจารณาเพียงลำพัง เครื่องจักรที่ระบุว่าเร็ว 450 เมตร/นาที แต่ต้องใช้งานที่ความเร็ว 200 เมตร/นาที เพื่อให้ได้คุณภาพที่ยอมรับได้สำหรับริบบิ้นเรซินของคุณ ก็เท่ากับว่าเครื่องจักรนั้นมีความเร็วเฉลี่ยเพียง 200 เมตร/นาทีเท่านั้น
กรอบแนวทางปฏิบัติสำหรับการประเมินความเร็ว:
| คลาสความเร็ว | พิสัย | เหมาะสมสำหรับ |
| ระดับเริ่มต้น | 50–100 เมตร/นาที | ผลิตในปริมาณน้อย เปลี่ยนแปลงคำสั่งซื้อบ่อย ทดสอบตลาด |
| ม้าใช้งานเชิงพาณิชย์ | 150–250 เมตร/นาที | คำสั่งซื้อแว็กซ์และแว็กซ์เรซินมาตรฐานส่วนใหญ่ |
| การผลิตปริมาณมาก | 300–500 เมตร/นาที | การผลิตจำนวนมากอย่างต่อเนื่องด้วยระบบอัตโนมัติ |
ริบบิ้นเรซินจะทำงานที่ความเร็วต่ำสุดของเครื่องจักรทุกเครื่อง ส่วนริบบิ้นแว็กซ์สามารถทำงานได้เร็วกว่า เมื่อผู้จำหน่ายแจ้งความเร็วสูงสุด ให้สอบถามว่าความเร็วที่ได้นั้นมาจากการใช้วัสดุและแรงดึงแบบใด จากนั้นทดสอบด้วยริบบิ้นของคุณเองที่ความเร็วนั้น และประเมินการควบคุมการเริ่ม-หยุด การม้วนที่เรียบร้อยระหว่างการเร่งความเร็ว และการจัดการรอยต่อ
สำหรับผู้ผลิตที่มีรูปแบบการสั่งซื้อที่หลากหลาย ความเร็วในการเปลี่ยนขนาดชิ้นงานมีความสำคัญมากกว่าความเร็วสูงสุด เครื่องจักรที่ใช้เวลา 30 นาทีในการเปลี่ยนจากขนาดหนึ่งไปอีกขนาดหนึ่ง จะสูญเสียเวลาทำงานที่มีประสิทธิภาพมากกว่าเครื่องจักรที่ทำงานช้ากว่าแต่เปลี่ยนขนาดชิ้นงานได้ภายใน 3 นาที ระบบกำหนดตำแหน่งใบมีดอัตโนมัติ สูตรการตัดที่ตั้งโปรแกรมได้ และเพลาแบบปลดเร็ว ล้วนส่งผลโดยตรงต่อกำลังการผลิตที่มีประสิทธิภาพของคุณ
ระบบอัตโนมัติและปัญญาประดิษฐ์: อะไรคือสิ่งที่คุ้มค่าแก่การลงทุนในปี 2026
ตลาดเครื่องตัดแผ่นโลหะในปี 2026 นำเสนอผลิตภัณฑ์หลากหลาย ตั้งแต่เครื่องจักรแบบกึ่งอัตโนมัติไปจนถึงระบบอัตโนมัติเต็มรูปแบบที่มีความสามารถด้านดิจิทัลทวิน ไม่ใช่ทุกคุณสมบัติที่จะคุ้มค่ากับราคา แต่การอัปเกรดระบบอัตโนมัติหลายอย่างให้ผลตอบแทนที่วัดได้
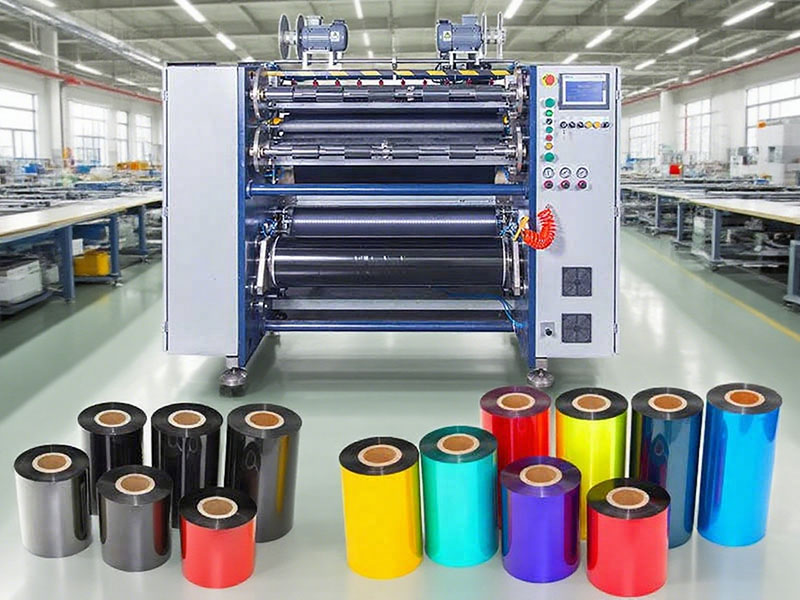
การตั้งค่าใบมีดอัตโนมัติช่วยขจัดข้อผิดพลาดในการวางตำแหน่งเครื่องมือด้วยตนเอง และลดเวลาในการเปลี่ยนชิ้นงานจากหลายสิบนาทีเหลือไม่ถึงสามนาทีในเครื่องจักรที่มีอุปกรณ์ครบครัน สำหรับการทำงานที่ต้องผลิตชิ้นงานแคบหลายชิ้นต่อกะ อุปกรณ์นี้จะคืนทุนได้อย่างรวดเร็ว
การกรอเทปกลับและการตัด-ถ่ายโอนอัตโนมัติช่วยให้สามารถผลิตได้อย่างต่อเนื่องโดยไม่ต้องหยุดเพื่อนำม้วนที่ผลิตเสร็จแล้วออก ซึ่งมีประโยชน์อย่างมากสำหรับผลิตภัณฑ์มาตรฐานที่มีปริมาณการผลิตสูง แต่มีความสำคัญน้อยกว่าสำหรับสภาพแวดล้อมการผลิตแบบรับจ้างที่การเปลี่ยนแปลงคำสั่งซื้อเป็นเรื่องปกติ
การตรวจสอบด้วยระบบวิชั่นของเครื่องจักรกำลังกลายเป็นเครื่องมือประกันคุณภาพที่สำคัญ กล้องจะตรวจสอบขอบที่ตัดแบบเรียลไทม์ ตรวจจับรอยขรุขระ ความเสียหายของสารเคลือบ หรือความเบี่ยงเบนของความกว้างได้ทันทีที่เกิดขึ้น แทนที่จะรอจนกว่าการผลิตจะเสร็จสมบูรณ์ สำหรับลูกค้าในอุตสาหกรรมการแพทย์และอิเล็กทรอนิกส์ที่ต้องการสินค้าปลอดตำหนิ ความสามารถนี้จะช่วยให้มีบันทึกคุณภาพที่เป็นเอกสารและตรวจจับปัญหาได้ก่อนที่จะกลายเป็นสินค้าส่งคืน
การจัดการสูตรอาหารช่วยให้ผู้ปฏิบัติงานสามารถเรียกใช้การตั้งค่าที่ผ่านการตรวจสอบแล้วสำหรับคำสั่งซื้อที่เกิดขึ้นซ้ำ แทนที่จะพึ่งพาความจำของผู้ปฏิบัติงานหรือการปรับแบบลองผิดลองถูก เครื่องจะดึงข้อมูลโปรไฟล์แรงตึง อัตราความเร็ว และตำแหน่งใบมีดจากฐานข้อมูล ซึ่งจะช่วยลดความผันแปรระหว่างกะการทำงานและลดระยะเวลาในการตั้งค่าสำหรับคำสั่งซื้อซ้ำ
อะไรที่ไม่คุ้มค่าที่จะจ่ายเงิน? การทำงานแบบอัตโนมัติเต็มรูปแบบโดยไร้คนควบคุม หากรูปแบบการสั่งซื้อของคุณมีความหลากหลายสูงแต่ปริมาณน้อย การจ่ายเงินเพิ่มสำหรับระบบอัตโนมัติจะคุ้มค่าที่สุดเมื่อคุณมีการผลิตที่มั่นคงและซ้ำซาก ซึ่งสามารถดำเนินต่อไปได้เป็นเวลานานโดยไม่ต้องมีการแทรกแซง
ต้นทุน: คำนวณจากมูลค่าการเป็นเจ้าของทั้งหมด ไม่ใช่ราคาซื้อ
เครื่องตัดริบบิ้นแบบถ่ายเทความร้อนมีตั้งแต่รุ่นเริ่มต้นไปจนถึงระบบการผลิตที่ซับซ้อน ราคาซื้ออาจแตกต่างกันระหว่างเครื่องราคาประหยัดกับเครื่องคุณภาพสูงประมาณ 20-30% แต่ต้นทุนรวมตลอดห้าปีอาจแตกต่างกันมากกว่านั้นมาก
สมการต้นทุนที่แท้จริงคือ: ราคาซื้อ + ค่าใช้จ่ายในการดำเนินงาน + ค่าบำรุงรักษา + การสูญเสียจากการหยุดทำงาน + เศษวัสดุและการแก้ไขงานเนื่องจากความล้มเหลวทางด้านคุณภาพ
เครื่องจักรที่มีราคาถูกกว่า 20% แต่ต้องปรับความตึงบ่อยครั้ง มีอัตราของเสียสูงขึ้นระหว่างการเปลี่ยนชิ้นงาน และมีปัญหาชิ้นส่วนชำรุดจนทำให้การผลิตหยุดชะงัก จะทำให้เงินที่ประหยัดได้หมดไปภายในหนึ่งหรือสองปีแรก ชิ้นส่วนหลัก เช่น ตลับลูกปืน รางนำ มอเตอร์เซอร์โว และระบบใบมีด เป็นตัวกำหนดความน่าเชื่อถือในระยะยาว สอบถามเกี่ยวกับยี่ห้อของชิ้นส่วนและช่วงเวลาการบำรุงรักษาที่คาดหวัง
บริการหลังการขายเป็นต้นทุนที่มองไม่เห็นเมื่อเครื่องตัดเสีย ทุกชั่วโมงที่หยุดทำงานหมายถึงการสูญเสียผลผลิต ประเมินการตอบสนองด้านการสนับสนุนทางเทคนิคของผู้จำหน่าย ความพร้อมของอะไหล่ และการวินิจฉัยระยะไกลที่มีให้ใช้งาน การจ่ายราคาสูงกว่าเล็กน้อยสำหรับผู้จำหน่ายที่สามารถจัดส่งชิ้นส่วนสำคัญได้ภายในวันเดียว มักเป็นการตัดสินใจทางเศรษฐกิจที่ดีกว่า
รายการตรวจสอบการประเมินผลเชิงปฏิบัติ
ก่อนลงนามในใบสั่งซื้อ โปรดดำเนินการตามขั้นตอนต่อไปนี้:
1. ทดลองตัดกับวัสดุของคุณก่อนนำม้วนตัวอย่างหลักที่แสดงถึงประเภทผลิตภัณฑ์หลักของคุณมาด้วย เช่น แว็กซ์ แว็กซ์ผสมเรซิน และเรซิน (ถ้ามี) ทำการทดสอบด้วยความเร็วในการผลิต วัดค่าเบี่ยงเบนความกว้างและตรวจสอบขอบ
2. ตรวจสอบประสิทธิภาพของแรงดึงระหว่างการเร่งความเร็วสังเกตคุณภาพของม้วนกระดาษขณะที่เครื่องเร่งความเร็วจากต่ำไปสูงแล้วลดลงอีกครั้ง การแกว่งของแรงตึงระหว่างการเปลี่ยนแปลงความเร็วเผยให้เห็นจุดอ่อนของระบบควบคุมที่การทำงานในสภาวะคงที่ปกปิดไว้
3. ตรวจสอบความเรียบร้อยของการม้วนตลอดทั้งม้วนตรวจสอบการจัดเรียงหน้าตัดจากแกนกลางถึงพื้นผิว มองหาลักษณะปากระฆัง รอยหยัก หรือรอยย่นภายใน วัดค่าเบี่ยงเบนของหน้าตัดที่หลายจุด
4. ทดสอบเวลาในการเปลี่ยนโหมดการทำงานจับเวลาในการเปลี่ยนจากความกว้างหนึ่งไปอีกความกว้างหนึ่ง หากคุณใช้งานหลายสเปคต่อวัน ตัวเลขนี้มีความสำคัญมากกว่าความเร็วที่ระบุไว้
5. ตรวจสอบการกำหนดค่าเพลาเลื่อนและตัวนำเว็บตรวจสอบให้แน่ใจว่าเครื่องจักรมีฮาร์ดแวร์ที่สามารถรองรับข้อกำหนดที่แคบที่สุดและกว้างที่สุดของคุณได้ด้วยคุณภาพที่ยอมรับได้
6. ตรวจสอบระบบควบคุมขอให้สาธิตการตั้งค่าแรงดึงเรียวและการจัดการสูตรการผลิต เครื่องจักรที่ต้องให้วิศวกรปรับพารามิเตอร์สำหรับแต่ละคำสั่งซื้อนั้นไม่ใช่เครื่องจักรที่ตั้งโปรแกรมได้อย่างแท้จริง
7. พูดคุยกับลูกค้าปัจจุบันขอข้อมูลอ้างอิงจากภูมิภาคหรือกลุ่มผลิตภัณฑ์ของคุณ สอบถามเกี่ยวกับความน่าเชื่อถือ การตอบสนองของฝ่ายสนับสนุน และว่าเครื่องจักรนั้นตรงตามความแม่นยำที่ระบุไว้ในการผลิตประจำวันหรือไม่ ไม่ใช่แค่ในการสาธิตเท่านั้น
ตลาดริบบิ้นถ่ายโอนความร้อนยังคงต้องการความคลาดเคลื่อนที่แคบลง วัสดุพิมพ์ที่บางลง และคุณภาพที่สม่ำเสมอยิ่งขึ้น เนื่องจากความละเอียดในการพิมพ์เพิ่มขึ้นและการใช้งานขยายตัวไปสู่ด้านการแพทย์ อิเล็กทรอนิกส์ และการติดฉลากเฉพาะทาง เครื่องตัดริบบิ้นที่ซื้อในปี 2026 ควรมีศักยภาพรองรับความต้องการที่ยังไม่ได้ระบุไว้ในคำสั่งซื้อของคุณ กระบวนการประเมินที่อธิบายไว้ในที่นี้ใช้เวลา แต่มีต้นทุนต่ำกว่ามากเมื่อเทียบกับการค้นพบข้อจำกัดของเครื่องจักรหลังจากติดตั้งใช้งานในสายการผลิตแล้ว
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
 เครื่องตัดฟิล์มโซล่าเซลล์
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
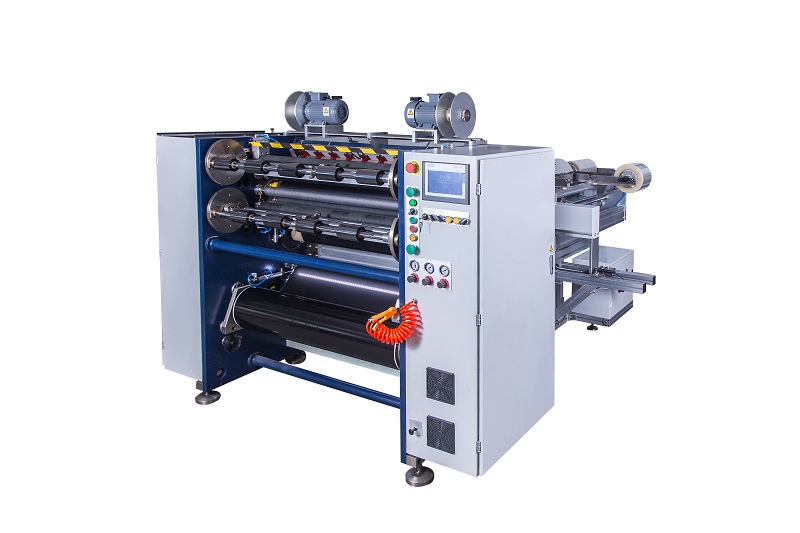 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS2 PLUS
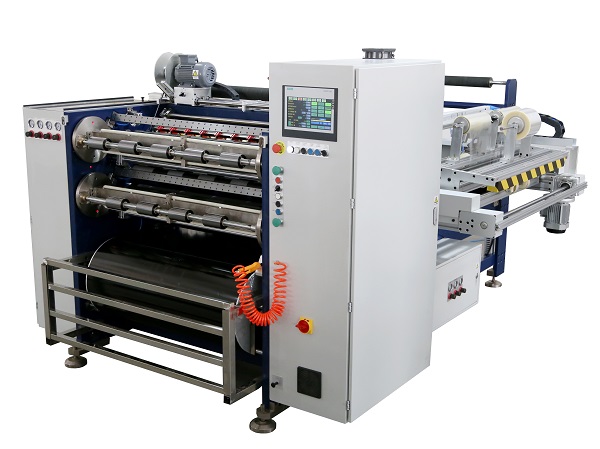 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 PLUS






