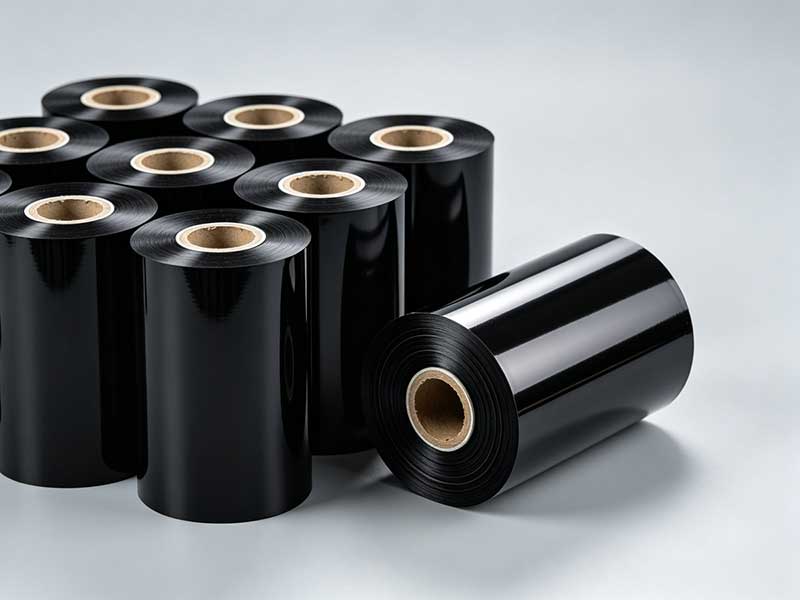
ในห่วงโซ่อุตสาหกรรมการพิมพ์แบบถ่ายโอนความร้อน เครื่องตัดริบบิ้นมีบทบาทเป็น "ขั้นตอนสุดท้าย" โดยจะตัดม้วนริบบิ้นขนาดใหญ่ให้เป็นม้วนเล็กๆ ที่เหมาะสมสำหรับเครื่องพิมพ์บาร์โค้ดต่างๆ คุณภาพของการตัดจะส่งผลโดยตรงต่อว่าริบบิ้นจะขาดง่ายในเครื่องพิมพ์หรือไม่ จะมีเส้นขาวหรือรอยบุ๋มปรากฏในงานพิมพ์หรือไม่ และยังส่งผลต่ออายุการใช้งานของหัวพิมพ์อีกด้วย
เมื่อต้องเผชิญกับรุ่นต่างๆ ที่มีสเปคซับซ้อนในตลาด สิ่งสำคัญในการเลือกไม่ใช่การไล่ตาม "สเปคสูงสุด" แต่เป็นการหาจุดสมดุลที่เหมาะสมกับธุรกิจของคุณเอง การวิเคราะห์ต่อไปนี้จะดำเนินการจากสองมิติ ได้แก่ ฟังก์ชันหลักและจุดเลือกที่สำคัญ
1. หน้าที่หลัก: เครื่องตัดแผ่นโลหะควบคุมอะไรบ้าง?
ขั้นตอนการทำงานของเครื่องตัดริบบิ้นสามารถสรุปได้เป็นสี่ขั้นตอน ได้แก่ การคลายริบบิ้น → การควบคุมแรงตึง → การตัด → การม้วนกลับ ในบรรดาขั้นตอนเหล่านี้ การควบคุมแรงตึงและความเรียบร้อยของการม้วนกลับถือเป็น "หัวใจสำคัญ" ที่กำหนดคุณภาพของผลิตภัณฑ์สำเร็จรูป ในอุตสาหกรรม การควบคุมแรงตึงถึงกับถูกเรียกว่าเป็น "จิตวิญญาณ" ของเครื่องตัดริบบิ้นเลยทีเดียว
การควบคุมแรงดึงมีความสำคัญอย่างยิ่ง เนื่องจากแผ่นฟิล์ม PET ที่ใช้เป็นวัสดุรองรับริบบิ้นมีความหนาเพียง 4.5–10 ไมโครเมตร ซึ่งไวต่อแรงดึงมาก แรงดึงที่มากเกินไปจะทำให้ฟิล์มฐานเสียหาย ทำให้ชั้นหมึกมีโอกาสหลุดร่วงเป็นผง หากแรงดึงต่ำเกินไป ริบบิ้นจะหลวมและย่นเมื่อม้วน ทำให้เห็นเส้นขาวและรอยพับได้ง่ายระหว่างการพิมพ์ รุ่นระดับสูงมักมีระบบควบคุมแรงดึงแบบวงปิดอัตโนมัติเต็มรูปแบบ ซึ่งสามารถตรวจสอบและปรับแรงดึงแบบเรียลไทม์ในระหว่างขั้นตอนการคลาย การดึง และการม้วนกลับ บางรุ่นยังมีฟังก์ชันควบคุมแรงดึงแบบเรียว ซึ่งจะลดแรงดึงโดยอัตโนมัติเมื่อเส้นผ่านศูนย์กลางเพิ่มขึ้น เพื่อป้องกันไม่ให้ริบบิ้นด้านในติดกันภายใต้แรงกด
ระบบแก้ไขความคลาดเคลื่อนเป็นอีกคุณสมบัติที่ขาดไม่ได้ ริบบิ้นย่อมมีการเบี่ยงเบนเล็กน้อยอย่างหลีกเลี่ยงไม่ได้ในระหว่างการทำงานด้วยความเร็วสูง หากไม่มีระบบแก้ไขความคลาดเคลื่อน ก็ไม่สามารถรับประกันความตรงของการตัดได้ ระบบแก้ไขความคลาดเคลื่อนด้วยโฟโตอิเล็กทริก CCD ทั่วไปเหมาะสำหรับวัสดุโปร่งใสหรือกึ่งโปร่งใส ในขณะที่ระบบแก้ไขความคลาดเคลื่อนด้วยคลื่นอัลตราโซนิคเหมาะสำหรับวัสดุทึบแสง ความเร็วในการตอบสนองและความแม่นยำในการควบคุมเป็นตัวชี้วัดหลักในการประเมินคุณภาพของระบบแก้ไขความคลาดเคลื่อน
นอกจากนี้ วิธีการพันขดลวดก็ส่งผลต่อคุณภาพของผลิตภัณฑ์สำเร็จรูปด้วย การพันขดลวดแบบพื้นผิวขับเคลื่อนด้วยลูกกลิ้งเสียดทาน ช่วยขจัดความผันผวนของแรงดึงได้อย่างมีประสิทธิภาพและทำให้พื้นผิวปลายเรียบร้อยยิ่งขึ้น เพลาเลื่อนช่วยให้แต่ละหน่วยการพันขดลวดสามารถควบคุมแรงบิดได้อย่างอิสระ แก้ปัญหา "ความหลวมภายในและความแน่นภายนอก" เมื่อพันขดลวดหลายขดพร้อมกัน ทำให้เป็นตัวเลือกที่สำคัญสำหรับการผลิตหลายขนาด

2. จุดสำคัญในการคัดเลือก: พารามิเตอร์หลักสามประการกำหนดทิศทาง
1. ความแม่นยำในการตัด: หัวใจสำคัญของคุณภาพ
ความแม่นยำในการตัดกำหนดความสม่ำเสมอของความกว้างและคุณภาพของขอบริบบิ้นสำเร็จรูปโดยตรง มาตรฐานอ้างอิงในอุตสาหกรรมแบ่งออกเป็นหลายระดับ ได้แก่: ระดับมาตรฐาน ±0.3–0.5 มม. เหมาะสำหรับสถานการณ์ทั่วไป เช่น ฉลากโลจิสติกส์; ระดับอุตสาหกรรม ±0.1 มม. ตอบสนองความต้องการทางการค้าส่วนใหญ่ เช่น ฉลากผลิตภัณฑ์อิเล็กทรอนิกส์และรหัสตรวจสอบย้อนกลับของยา; ระดับความแม่นยำสูง ± 0.05 มม. หรือสูงกว่า เหมาะสำหรับสถานการณ์ที่ต้องการความแม่นยำสูง เช่น บาร์โคดความละเอียดสูงและริบบิ้นแคบพิเศษ
ต้นทุนของการขาดความแม่นยำนั้นมีจริง: ขอบริบบิ้นไม่เรียบ การวางแนวเทปไม่ตรงระหว่างการพิมพ์ ซึ่งอาจทำให้เนื้อหาขาดหายไปในกรณีที่ดีที่สุด หรือทำให้หัวพิมพ์สึกหรอในกรณีที่แย่ที่สุด เมื่อเลือกซื้อรุ่นต่างๆ ควรขอให้ผู้ผลิตทดลองตัดลูกกลิ้งริบบิ้นให้คุณที่หน้างาน และวัดความเบี่ยงเบนของความกว้างด้วยเวอร์เนียร์คาลิเปอร์ แทนที่จะเชื่อค่าทางทฤษฎีในตารางพารามิเตอร์โดยไม่ตรวจสอบให้ดี
2. ความเร็วในการตัด: เป็นตัววัดประสิทธิภาพ แต่ยิ่งสูงก็ยิ่งดีเสมอไป
โดยทั่วไปแล้ว ความเร็วในการผลิตจะแบ่งออกเป็นสามระดับ ได้แก่: รุ่นประหยัดความเร็วต่ำ 50–100 เมตร/นาที เหมาะสำหรับงานผลิตจำนวนน้อยและหลากหลายชนิด; รุ่นใช้งานทั่วไปความเร็วปานกลาง 150–250 เมตร/นาที ตอบสนองความต้องการคำสั่งซื้อเชิงพาณิชย์ส่วนใหญ่; และรุ่นผลิตความเร็วสูง 300–500 เมตร/นาที เหมาะสำหรับการผลิตต่อเนื่องขนาดใหญ่
ควรทราบว่าความเร็วสูงสุดที่ระบุไว้มักเป็นเพียง "ข้อมูลจากการทดลองในห้องปฏิบัติการ" เท่านั้น ริบบิ้นที่ทำจากเรซินมีสารเคลือบที่แข็งกว่าและมีความเหนียวน้อยกว่า ดังนั้นความเร็วในการตัดจริงจึงมักต่ำกว่าริบบิ้นที่ทำจากแว็กซ์ประมาณ 20%–30% เครื่องจักรความเร็วปานกลางที่ทำงานได้อย่างราบรื่นที่ความเร็วปกติ อาจทำงานได้ดีกว่าเครื่องจักรความเร็วสูงที่มักลดความเร็วลงเนื่องจากความผันผวนของแรงดึง
3. ความสม่ำเสมอของการพันขดลวด: "ต้นทุนแฝง" ที่มักถูกมองข้าม
ความเรียบร้อยของการม้วนริบบิ้นส่งผลโดยตรงต่อความเรียบเนียนของบรรจุภัณฑ์ด้านหลังและการไหลของเทปเครื่องพิมพ์ โดยปกติแล้วค่าเบี่ยงเบนของหน้าตัดปลายควรควบคุมให้อยู่ภายใน ±1 มม. และอุปกรณ์ระดับสูงสามารถทำได้ถึง ±0.5 มม. หากหน้าตัดปลายมีลักษณะ "ปากระฆัง" หรือขอบ "เป็นรอยหยัก" หรือพับงอจากด้านใน แสดงว่ามีปัญหาในการควบคุมการม้วนริบบิ้น และการพิมพ์หลังจากคลายริบบิ้นแล้วอาจทำให้ริบบิ้นขาดหรือเครื่องพิมพ์ติดขัดได้ง่าย
เพื่อให้ได้ความสม่ำเสมอในการพันขดลวดที่ดี การควบคุมแรงดึงแบบวงปิด + การแก้ไขแบบแอคทีฟ เป็นการกำหนดค่าที่จำเป็น และจำเป็นต้องตรวจสอบด้วยว่าแขนพันขดลวดมีความสม่ำเสมอหรือไม่ และการเบี่ยงเบนของแกนหมุนมีขนาดเล็กเพียงพอหรือไม่

3. การคัดเลือกที่เหมาะสม: กลยุทธ์การคัดเลือกสำหรับสถานการณ์ทางธุรกิจที่แตกต่างกัน
จากลักษณะเฉพาะของธุรกิจของคุณ คุณสามารถระบุทิศทางการกำหนดค่าได้อย่างรวดเร็ว:
ผลิตในปริมาณน้อย รองรับหลายขนาด (สำหรับการสร้างต้นแบบ การสั่งซื้อจำนวนน้อย): ให้ความสำคัญกับความสะดวกในการเปลี่ยนคำสั่งเป็นหลัก ตำแหน่งเครื่องมือที่ตั้งโปรแกรมได้และฟังก์ชันหน่วยความจำพารามิเตอร์มีความสำคัญมากกว่าความเร็วสูงสุด ความเร็วอ้างอิง 100–150 เมตร/นาที และความแม่นยำภายใน ±0.3 มม. เพียงพอต่อความต้องการส่วนใหญ่
ริบบิ้นกว้างมาตรฐานปริมาณมาก: เพื่อการทำงานต่อเนื่องความเร็วสูงและระบบอัตโนมัติ ฟังก์ชันตัดอัตโนมัติและม้วนกลับอัตโนมัติช่วยลดการแทรกแซงจากมนุษย์ได้อย่างมาก ความเร็วอ้างอิงสูงกว่า 250 เมตร/นาที ความแม่นยำภายใน ±0.2 มิลลิเมตร
ริบบิ้นเรซินคุณภาพสูง/ริบบิ้นชนิดพิเศษ: ต้องการการควบคุมแรงดึงต่ำและแรงตัดที่สูงขึ้น และวัสดุของเครื่องมือต้องได้รับการปรับแต่ง (เช่น เหล็กทังสเตนหรือเม็ดมีดเคลือบเซรามิก) ความเร็วอ้างอิง 150–200 เมตร/นาที ความแม่นยำในการเล็ง ± 0.1 มม.
คำแนะนำสุดท้าย: การตัดแต่งมีความสำคัญมากกว่าการกำหนดพารามิเตอร์
ไม่ว่าเอกสารข้อมูลจำเพาะจะสวยงามแค่ไหน การใช้ม้วนริบบิ้นของคุณเองเพื่อทดลองตัดในสถานที่จริงก่อนซื้อเป็นวิธีที่มีประสิทธิภาพที่สุดในการหลีกเลี่ยงปัญหา ในระหว่างการทดลองตัด ให้เน้นที่คุณภาพของขอบที่ความกว้างต่างๆ (ความกว้างที่แคบที่สุดและกว้างที่สุดตามข้อกำหนด) ความสม่ำเสมอของการม้วนในระหว่างการเริ่มต้นที่ความเร็วสูงและการหยุดฉุกเฉิน และว่าความเบี่ยงเบนของหน้าตัดด้านปลายนั้นคงที่และควบคุมได้หรือไม่
ไม่มีเครื่องตัดริบบิ้นที่ดีที่สุด มีแต่เครื่องที่เหมาะสมที่สุดเท่านั้น การประนีประนอมระหว่างความแม่นยำ ความเร็ว และความเรียบร้อย ควรขึ้นอยู่กับการวางตำแหน่งผลิตภัณฑ์และโครงสร้างคำสั่งซื้อของคุณเป็นหลัก มีเพียงเครื่องมือที่สอดคล้องกับจังหวะการดำเนินธุรกิจเท่านั้นที่จะสร้างสมดุลที่แท้จริงระหว่างคุณภาพและต้นทุนได้
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
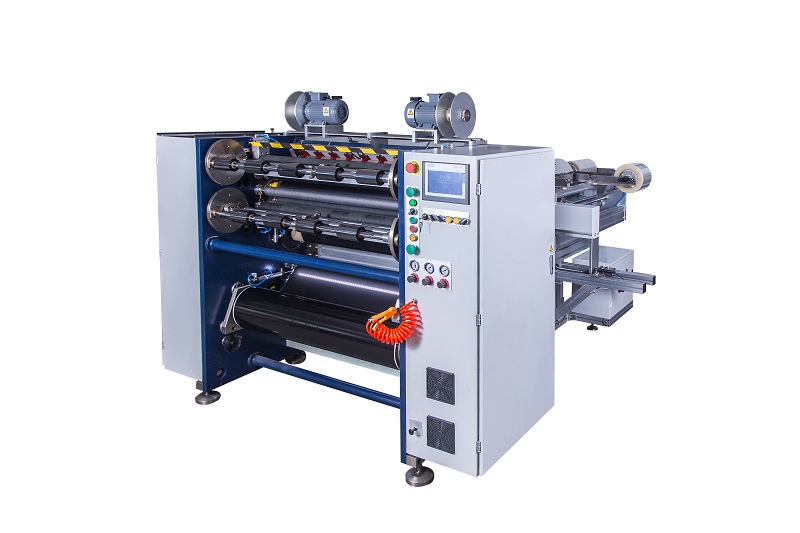 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS2 PLUS
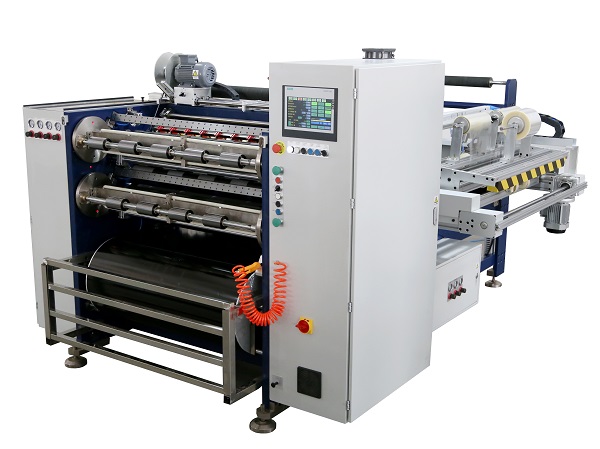 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 PLUS
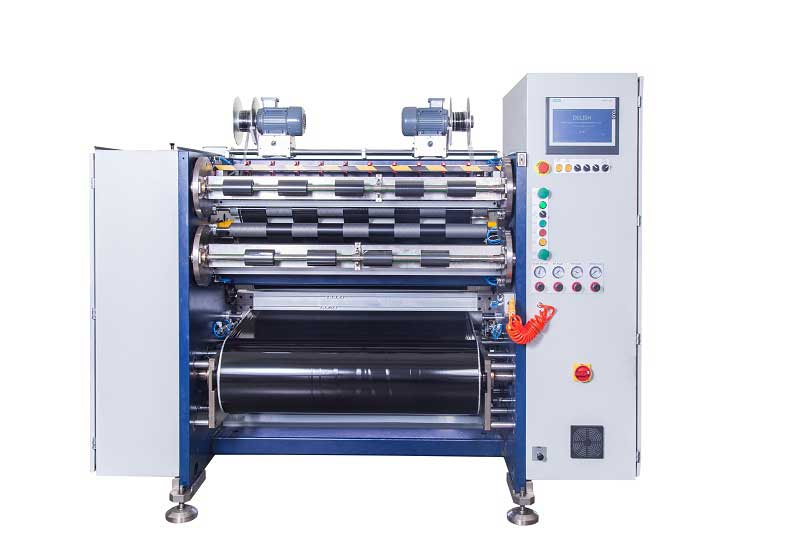 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบแมนนวล RSDS4






