การตัดริบบิ้นเป็นกระบวนการสำคัญในการผลิตวัสดุสิ้นเปลืองสำหรับการพิมพ์แบบถ่ายเทความร้อน โดยการตัดม้วนหลักที่มีความกว้างให้เป็นม้วนแคบตามความต้องการของลูกค้า อย่างไรก็ตาม การเกิดรอยยับระหว่างการม้วนกลับ ซึ่งปรากฏให้เห็นในลักษณะของปลายที่ไม่เรียบ แกนรูปดอกเบญจมาศ ม้วนรูปทรงหอคอย หรือรอยพับระหว่างชั้น เป็นหนึ่งในปัญหาด้านคุณภาพที่แก้ไขได้ยากที่สุดในกระบวนการตัด โดยทั่วไปแล้วฟิล์มฐานริบบิ้นคาร์บอนในฟิล์ม PET มีความหนาเพียง 4.5 ถึง 10 ไมครอน และหลังจากเคลือบหมึกแล้ว ความหนาโดยรวมจะเหลือเพียงไม่กี่ไมครอนเท่านั้น คุณสมบัติทางกายภาพที่บางมากนี้ทำให้มีความไวต่อการเปลี่ยนแปลงความตึง การเบี่ยงเบนทางกล และการรบกวนทางไฟฟ้าสถิต การเกิดรอยยับระหว่างการม้วนไม่เพียงแต่ส่งผลต่อรูปลักษณ์ของผลิตภัณฑ์สำเร็จรูปเท่านั้น แต่ยังอาจทำให้เกิดปัญหาในการพิมพ์ในขั้นตอนต่อไป เช่น แถบเทป เทปขาด เส้นพิมพ์สีขาว และแม้กระทั่งความเสียหายต่อหัวพิมพ์
เพื่อแก้ไขปัญหานี้ จำเป็นต้องมีการตรวจสอบอย่างเป็นระบบจากสี่มิติ ได้แก่ การควบคุมแรงดึง ความแม่นยำทางกล ระบบเสริม และมาตรฐานการปฏิบัติงาน
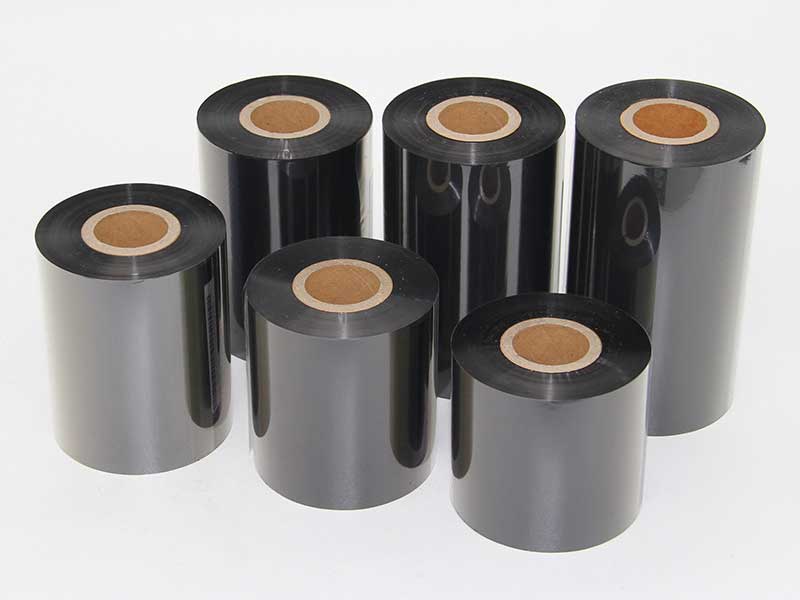
การควบคุมแรงตึง: ตัวแปรหลักสำหรับการม้วนและการเกิดรอยย่น
การควบคุมแรงตึงเป็นหัวใจสำคัญของการตัดและม้วนริบบิ้น แรงตึงที่มากเกินไปจะทำให้แผ่นเมมเบรนด้านล่างยืดและเสียรูป ทำให้เกิดการกระจุกตัวของความเค้นในชั้นด้านในและเกิดรอยย่นคล้ายแกนดอกเบญจมาศได้ง่าย ในทางกลับกัน หากแรงตึงต่ำเกินไป ริบบิ้นจะหลวม เกิดการลื่นไถลระหว่างชั้น และปลายริบบิ้นจะมีลักษณะคดเคี้ยวหรือเป็นรูปหอคอย หลักการของแรงตึงที่เหมาะสมที่สุดสำหรับการตัดริบบิ้นคือ "แรงตึงที่ใช้งานได้น้อยที่สุด" กล่าวคือ ใช้ค่าแรงตึงที่ต่ำที่สุดเท่าที่จะเป็นไปได้ ในขณะที่ยังคงรักษาการทำงานของริบบิ้นให้ราบรื่น ไม่ลื่นไถล และไม่มีการเบี่ยงเบน
ความต้องการแรงดึงจะแตกต่างกันอย่างมากในวัสดุริบบิ้นแต่ละชนิด ริบบิ้นที่ทำจากแว็กซ์จะค่อนข้างอ่อน โดยมีช่วงแรงดึงที่แนะนำอยู่ที่ 2 ถึง 5 นิวตัน ริบบิ้นแบบไฮบริดสามารถทนแรงดึงได้ 5 ถึง 8 นิวตัน ส่วนริบบิ้นที่ทำจากเรซินต้องการแรงดึงที่สูงกว่าเพื่อให้ได้ความเรียบ โดยทั่วไปจะอยู่ระหว่าง 8 ถึง 12 นิวตัน และสูตรที่มีความแข็งสูงบางชนิดอาจถึง 15 ถึง 30 นิวตัน การตัดริบบิ้นแบบแถบแคบ (ความกว้างน้อยกว่า 10 มม.) มีความแข็งแกร่งตามขวางต่ำมาก ดังนั้นควรลดแรงดึงลงเหลือ 60% ถึง 70% ของการตัดแบบแถบกว้างทั่วไป ในทางปฏิบัติ แรงดึงในการม้วนสามารถควบคุมได้ระหว่าง 3 ถึง 5 นิวตันเป็นค่าเริ่มต้น โดยแต่ละช่วงการปรับสามารถควบคุมได้ทีละ 5% ถึง 10% หลังจากสังเกตผลการม้วนที่ความยาว 2 ถึง 3 เมตรแล้ว จึงสามารถตัดสินใจปรับเพิ่มเติมได้
สิ่งที่สำคัญกว่าค่าแรงดึงเริ่มต้นคือการควบคุมการลดลงของแรงดึง ในระหว่างการม้วน เส้นผ่านศูนย์กลางจะเพิ่มขึ้นอย่างต่อเนื่อง หากแรงดึงไม่ลดลงตามเส้นผ่านศูนย์กลาง ชั้นนอกจะยังคงกดทับชั้นในต่อไปเรื่อยๆ จนในที่สุดจะเกิดเป็น "แกนดอกเบญจมาศ" หรือรอยพับภายใน ค่าสัมประสิทธิ์การลดลงของแรงดึงในการตัดริบบิ้นมักจะตั้งไว้ระหว่าง 0.3 ถึง 0.5 ในทางปฏิบัติ แรงดึงเริ่มต้นในบริเวณการม้วนสามารถตั้งไว้ที่ 120% ของแรงดึงในบริเวณการตัด และลดลงอย่างเป็นเส้นตรงเหลือ 80% เมื่อเส้นผ่านศูนย์กลางการม้วนเพิ่มขึ้น เพื่อให้มั่นใจได้ว่าความแข็งระหว่างชั้นในและชั้นนอกของม้วนที่เสร็จสมบูรณ์มีความสม่ำเสมอและมีพื้นผิวเรียบที่ปลาย
สำหรับอุปกรณ์ที่ยังคงใช้คลัตช์ผงแม่เหล็กแบบแมนนวลในการปรับความตึงนั้น เป็นเรื่องยากที่จะรับประกันคุณภาพการม้วนที่สม่ำเสมอ เนื่องจากเส้นผ่านศูนย์กลางของม้วนเปลี่ยนแปลงไป ความผันผวนของความตึงในระบบควบคุมแบบวงเปิดอาจสูงถึง ±10% การอัพเกรดเป็นระบบควบคุมความตึงแบบวงปิด—โดยใช้ข้อมูลป้อนกลับแบบเรียลไทม์จากเซ็นเซอร์วัดความตึงและการปรับแบบไดนามิกโดย PLC ผ่านอัลกอริธึม PID—สามารถควบคุมความผันผวนของความตึงให้อยู่ภายใน ±0.5N ซึ่งเป็นแนวทางทางเทคนิคพื้นฐานที่สุดในการแก้ปัญหาการม้วนที่เกิดรอยย่น

ความแม่นยำเชิงกล: สาเหตุหลักที่ถูกมองข้ามของการเกิดริ้วรอย
ไม่ว่าแรงดึงจะแม่นยำแค่ไหน หากมีค่าอ้างอิงทางกลที่คลาดเคลื่อน การพันกันและการย่นของลวดก็ยังคงกำจัดได้ยาก ชิ้นส่วนทางกลเป็นสาเหตุของความล้มเหลวในการพันลวดมากกว่า 60%
ความขนานของลูกกลิ้งนำทางและเพลาหมุนเป็นสิ่งสำคัญอันดับแรกในการตรวจสอบ แม้ว่าความคลาดเคลื่อนในแนวนอนจะอยู่ที่เพียง 0.2 มม./เมตร ก็เพียงพอที่จะสร้างแรงแบ่งด้านข้างบนริบบิ้น ทำให้เกิดแรงตึงที่ไม่เท่ากันทั้งสองด้าน และในระหว่างการม้วน ริบบิ้นจะเอียงไปด้านใดด้านหนึ่ง ทำให้เกิดลักษณะคล้าย "ปากระฆัง" หรือส่วนที่ยื่นออกมาด้านเดียว ความคลาดเคลื่อนของความขนานควรควบคุมให้อยู่ภายใน 0.05 มม./เมตร วิธีการตรวจสอบอย่างรวดเร็วคือ: หลังจากหยุดเครื่องแล้ว ให้ใส่กระดาษขนาด A4 เข้าไปในช่องว่างระหว่างปลายทั้งสองของลูกกลิ้งกดและเพลาหมุน หากความรู้สึกต้านทานที่ปลายทั้งสองข้างแตกต่างกันอย่างเห็นได้ชัด แสดงว่ามีปัญหาเรื่องความขนาน
การเบี่ยงเบนของแกนหมุนก็มีความสำคัญไม่แพ้กัน การเบี่ยงเบนของแกนหมุนควรน้อยกว่า 0.05 มม. มิฉะนั้น อาจเกิดความผันผวนของแรงดึงอย่างรุนแรงและเป็นระยะ หากแกนหมุนงอหรือมีการเบี่ยงเบนในแนวรัศมี การหมุนแต่ละครั้งจะสร้าง "การสลับแรงดึง" ระหว่างแรงดึงและแรงดึง ซึ่งในที่สุดจะทำให้เกิดริ้วรอยตามแนวด้านข้างเป็นระยะบนพื้นผิวของม้วน อุปกรณ์ด้านบนและแผ่นกำหนดตำแหน่งด้วยแม่เหล็กไฟฟ้าสามารถควบคุมการสั่นสะเทือนของแกนหมุนได้อย่างมีประสิทธิภาพในระหว่างการหมุน ทำให้พื้นผิวของผลิตภัณฑ์เรียบและปลายเรียบ
ความสม่ำเสมอของแรงดันบนลูกกลิ้งส่งผลโดยตรงต่อความเรียบของพื้นผิวลูกกลิ้งในบริเวณนั้น สำหรับอุปกรณ์ที่ใช้การม้วนแบบคอมโพสิตตรงกลางและที่ผิว หากความแตกต่างของแรงดันที่ปลายทั้งสองข้างของลูกกลิ้งเกิน 0.05 MPa จะเกิด "การเสริมแรงที่โผล่พ้นเหล็กเส้น" เฉพาะจุดขึ้น วาล์วควบคุมแรงดันแบบสัดส่วนสองกระบอกสูบช่วยให้แรงดันของลูกกลิ้งลดลงอย่างเป็นเส้นตรงเมื่อเส้นผ่านศูนย์กลางของลูกกลิ้งเพิ่มขึ้น ป้องกันแรงดันเกินบนชั้นนอก
ระยะห่างระหว่างแกนและเพลาหมุนมักถูกมองข้ามโดยผู้ปฏิบัติงาน หากช่องว่างระหว่างเส้นผ่านศูนย์กลางภายในของม้วนและเส้นผ่านศูนย์กลางภายนอกของเพลาหมุนเกิน 0.5 มม. จะเกิดการเบี่ยงเบนศูนย์กลางระหว่างการหมุน ทำให้เกิดการรบกวนของแรงดึงในแต่ละรอบการหมุน และสะสมจนเกิดการแกว่งของหน้าตัดเป็นระยะๆ ระยะห่างมาตรฐานควรควบคุมให้อยู่ภายใน 0.3 มม. และก่อนใช้งาน ควรตรวจสอบความกลมและความคลาดเคลื่อนของเส้นผ่านศูนย์กลางภายในของแกนแต่ละอัน

ระบบเสริม: การแก้ไขความคลาดเคลื่อนและการป้องกันไฟฟ้าสถิต
การเคลื่อนตัวด้านข้างระหว่างการตัดริบบิ้นเป็นสาเหตุโดยตรงของการม้วนที่ไม่สม่ำเสมอ ริบบิ้นคาร์บอนแคบ (โดยเฉพาะอย่างยิ่งที่ต่ำกว่า 10 มม.) มีความแข็งแรงด้านข้างต่ำมาก แม้แต่การเบี่ยงเบนเล็กน้อยในลูกกลิ้งนำทาง การรบกวนของกระแสลม หรือความผันผวนของแรงดึงก็อาจทำให้เกิดการเคลื่อนตัวด้านข้างได้ หลังจากม้วนไปหลายร้อยชั้น การเคลื่อนตัวเหล่านี้จะสะสมจนเห็นเป็นพื้นผิวปลายที่ไม่เรียบ
ความน่าเชื่อถือของระบบแก้ไข (EPC) มีความสำคัญอย่างยิ่ง หากเซ็นเซอร์โฟโตอิเล็กทริกหรืออัลตราโซนิกถูกบดบังด้วยผงคาร์บอนหรือฝุ่นละออง ตัวกระตุ้นการแก้ไขจะไม่สามารถตอบสนองได้แบบเรียลไทม์ และเส้นทางของริบบิ้นจะค่อยๆ เบี่ยงเบนออกจากจุดศูนย์กลาง ควรทำความสะอาดกระจกเซ็นเซอร์ทุกวัน และควรตรวจสอบความไวของการดำเนินการแก้ไขอย่างสม่ำเสมอ สำหรับการตัดแบบแถบแคบ โหมดการแก้ไขเส้นศูนย์กลางมักจะเสถียรกว่าการแก้ไขขอบ
ไฟฟ้าสถิตเป็นอีกแหล่งที่มาของการรบกวนที่มองไม่เห็น การเสียดสีความเร็วสูงระหว่างฟิล์มฐานริบบิ้น (PET) กับลูกกลิ้งนำทางโลหะทำให้เกิดประจุไฟฟ้าสถิตจำนวนมาก เมื่อสะสมแล้ว การปล่อยประจุอย่างฉับพลันอาจรบกวนสัญญาณของเซ็นเซอร์แรงดึง ทำให้ระบบควบคุมทำงานผิดพลาด นอกจากนี้ แรงดึงดูดไฟฟ้าสถิตระหว่างชั้นยังอาจนำไปสู่การยึดติดของริบบิ้นที่ผิดปกติและการลื่นไถลระหว่างชั้น การติดตั้งอุปกรณ์กำจัดไฟฟ้าสถิตแบบแอคทีฟ (เช่น แท่งโคโรนา AC) ก่อนที่ริบบิ้นจะเข้าสู่หน่วยพันขดลวดเพื่อรักษาระดับศักย์ไฟฟ้าสถิตให้ต่ำกว่า ±500V จะช่วยปรับปรุงความเรียบของขดลวดได้อย่างมาก
สภาพของเครื่องมือตัดก็มีความสำคัญไม่แพ้กัน การสึกหรอของใบมีดหรือระยะห่างที่ไม่เหมาะสมอาจทำให้เกิดรอยขรุขระหรือการบิดเบี้ยวที่ขอบของริบบิ้นที่ตัด และ "แถบที่บิดเบี้ยว" เหล่านี้จะไม่สามารถเชื่อมให้เรียบได้ในระหว่างการม้วน ระยะห่างที่แนะนำสำหรับเครื่องมือตัดริบบิ้นคือ 0.01 ถึง 0.03 มม. ใบมีดที่สึกหรออย่างรุนแรงควรเปลี่ยนใหม่โดยตรงแทนที่จะลับคมซ้ำๆ

มาตรฐานการปฏิบัติงานและตรรกะการแก้ไขปัญหาอย่างรวดเร็ว
เมื่อเกิดปัญหาเรื่องรอยย่นระหว่างการกรอฟิล์ม แนะนำให้ตรวจสอบตามลำดับดังนี้: "สังเกตก่อน แล้วจึงดำเนินการ; ตรวจสอบด้านกลไกก่อน แล้วจึงตรวจสอบด้านไฟฟ้า; ตรวจสอบด้านสถิตก่อน แล้วจึงตรวจสอบด้านพลวัต"
ขั้นตอนแรกคือการอธิบายปรากฏการณ์ให้ถูกต้อง การยื่นออกมาด้านเดียวพร้อมกับการเรียวลงโดยรวม มักบ่งชี้ถึงแรงกดที่ไม่สม่ำเสมอที่ปลายทั้งสองข้างของลูกกลิ้งกดหรือแรงดึงในการม้วนที่มากเกินไป หน้าตัดด้านหนึ่งเรียบแต่ตรงกลางนิ่ม ส่วนใหญ่เกิดจากการเสียรูปของแกนหรือม้วนงอ การแกว่งเป็นระยะมักเกิดจากการสึกหรอของเครื่องมือหรือความเยื้องศูนย์ของแกนม้วน การเบี่ยงเบนโดยรวมควรสงสัยถึงความขนานของลูกกลิ้งนำทางหรือความล้มเหลวในการแก้ไขก่อนเป็นอันดับแรก
ขั้นตอนที่สอง: เริ่มต้นด้วยการทำงานที่ง่ายที่สุด ลดแรงตึงในการม้วนสายลงอย่างเหมาะสมประมาณ 5% ถึง 10% และสังเกตผลหลังจากใช้งานไป 2 ถึง 3 เมตร ทำความสะอาดเซ็นเซอร์ปรับแก้และพื้นผิวลูกกลิ้งนำทางทั้งหมดเพื่อขจัดผงคาร์บอนและคราบกาวที่สะสมอยู่
ขั้นตอนที่สาม: ตรวจสอบการอ้างอิงทางกล ใช้เกจวัดระยะหรือกระดาษ A4 ตรวจสอบความขนานระหว่างลูกกลิ้งกดและเพลาขดลวด หากจำเป็น ให้ใส่แผ่นรองใต้ที่นั่งแบริ่งเพื่อปรับเทียบชั่วคราว ตรวจสอบระยะห่างระหว่างแกนและเพลาขดลวด หากช่องว่างกว้างเกินไป ให้เปลี่ยนแกนทันที
ขั้นตอนที่ 4: ตรวจสอบเครื่องมือและระบบกำจัดไฟฟ้าสถิต สังเกตว่ามีเสี้ยนที่ขอบของริบบิ้นหลังจากการตัดหรือไม่ หากจำเป็น ให้ปรับช่องว่างของใบมีดใหม่ด้วยเกจวัดความหนา 0.02 มม. ตรวจสอบว่าตัวกำจัดไฟฟ้าสถิตทำงานได้อย่างถูกต้อง
สำหรับปัญหาการเกิดรอยย่นระหว่างการกรอฟิล์ม สามารถอ้างอิงถึงวิธีการปฏิบัติที่เป็นที่ยอมรับในการตัดฟิล์มได้ โดยระหว่างการกรอฟิล์ม ให้ลดแรงกดของลูกกลิ้งลงชั่วคราว 50% ถึง 70% จากนั้นค่อยๆ เพิ่มแรงกดกลับเป็นปกติเมื่อการกรอฟิล์มเริ่มคงที่ พร้อมทั้งเพิ่มความตึงของฟิล์มให้เหมาะสมในขณะที่กรอฟิล์ม เพื่อให้ฟิล์มแนบสนิทกับแกนกลาง
บทสรุป
การฉีกขาดและการเกิดรอยย่นของริบบิ้นระหว่างการม้วนกลับไม่ได้เกิดจากปัจจัยเดียว แต่เป็นผลมาจากตัวแปรหลายอย่าง เช่น แรงดึง กลไก ไฟฟ้าสถิต และปัจจัยจากมนุษย์ เพื่อแก้ปัญหานี้ จำเป็นต้องเข้าใจคุณสมบัติทางกายภาพของริบบิ้นคาร์บอนในฐานะฟิล์ม PET ที่บางมาก และสร้างระบบการตรวจสอบที่เป็นระเบียบ สำหรับผู้ผลิตที่ต้องการคุณภาพที่คงที่ การอัพเกรดระบบควบคุมแรงดึงแบบวงปิดและระบบแก้ไขความเบี่ยงเบนแบบแอคทีฟเป็นหลักประกันทางเทคนิคที่สำคัญ ในการปฏิบัติงานประจำวัน การจัดทำบัตรพารามิเตอร์กระบวนการสำหรับริบบิ้นแต่ละชนิด บันทึกเส้นโค้งแรงดึงที่เหมาะสม ระยะห่างของเครื่องมือ และขีดจำกัดความเร็ว เป็นมาตรการป้องกันที่มีประสิทธิภาพที่สุด ความเรียบของหน้าตัดปลายม้วนเป็นตัวบ่งชี้ความแม่นยำของอุปกรณ์และระดับการควบคุมกระบวนการที่เที่ยงตรงที่สุด
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 เครื่องตัดริบบิ้น
 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด






