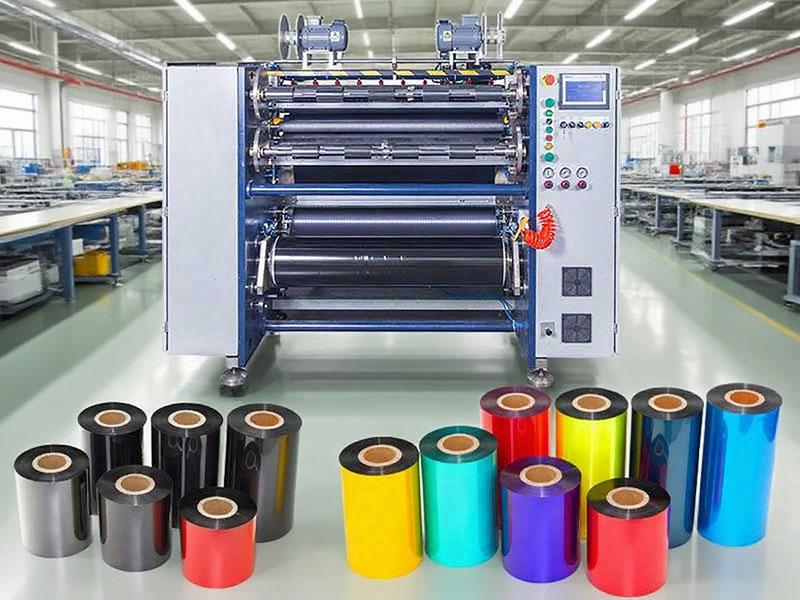
ริบบิ้นสำหรับการพิมพ์แบบถ่ายเทความร้อนประกอบด้วยฟิล์มฐาน PET ที่มีความหนาเพียง 4.5 ถึง 20 ไมครอน และเคลือบด้วยหมึก การตัดเป็นขั้นตอนสุดท้ายและสำคัญที่สุดที่กำหนดคุณภาพของผลิตภัณฑ์สำเร็จรูป เครื่องตัดที่ไม่เหมาะสมอาจทำให้เกิดเสี้ยนที่ขอบซึ่งทำลายหัวพิมพ์ ความคลาดเคลื่อนของความกว้างที่มากเกินไปอาจทำให้การพิมพ์เบี่ยงเบน หรือแม้แต่แรงดึงในการม้วนที่ไม่สม่ำเสมออาจทำให้ริบบิ้นขาดได้ ด้านล่างนี้คือรายการตรวจสอบการเลือกกระบวนการทั้งหมดที่สามารถนำไปปฏิบัติได้จริง ตั้งแต่การกำหนดข้อกำหนดไปจนถึงการยอมรับและการนำไปใช้ โดยค่อยๆ จำกัดอุปกรณ์ให้เหมาะสมกับการผลิตจริง
ขั้นตอนที่ 1: ระบุรายการความต้องการของคุณเองให้ชัดเจน
ขั้นตอนแรกในการเลือกโมเดลไม่ใช่การดูที่อุปกรณ์ แต่เป็นการดูที่ตัวคุณเอง ก่อนที่จะติดต่อผู้จำหน่ายรายใด โปรดตอบคำถามต่อไปนี้:
ประเภทของริบบิ้น: ผลิตภัณฑ์หลักของคุณเป็นแบบใช้แว็กซ์ แบบผสม หรือแบบเรซิน? วัสดุแต่ละชนิดมีความต้องการที่แตกต่างกันอย่างมากสำหรับเครื่องมือและการควบคุมแรงดึง ริบบิ้นแบบใช้แว็กซ์มีเนื้อสัมผัสที่นุ่มและสามารถตัดได้อย่างเสถียรที่ความเร็วสูง ในขณะที่ริบบิ้นเคลือบแบบเรซินมีความแข็งและมีความเหนียวต่ำ และโดยทั่วไปแล้วจะต้องทำงานที่ความเร็วต่ำกว่าแบบแว็กซ์ประมาณ 20%–30%
ข้อกำหนดด้านความแม่นยำ: ผลิตภัณฑ์สำเร็จรูปจะถูกนำไปใช้ในสถานการณ์ใด? ค่าความคลาดเคลื่อนของฉลากเชิงพาณิชย์ทั่วไป ± 0.3~0.5 มม. ถือว่าเพียงพอแล้ว; ฉลากอิเล็กทรอนิกส์ที่ต้องการความแม่นยำสูง หรือการตรวจสอบย้อนกลับของยา ต้องมีความคลาดเคลื่อน ±0.1 มม.; สำหรับริบบิ้นที่มีความกว้างน้อยมาก (<10 มม.) ค่า ± ต้องอยู่ภายใน 0.05 มม. ข้อกำหนดด้านความแม่นยำเหล่านี้เป็นตัวกำหนดระดับของอุปกรณ์และขนาดของการลงทุนโดยตรง
ช่วงความกว้าง: สำหรับข้อกำหนดการตัดทั้งหมดที่อาจเกี่ยวข้องในปัจจุบันและอนาคต ขนาดที่แคบที่สุดและกว้างที่สุดคืออะไร? สิ่งนี้จะเป็นตัวกำหนดช่วงความกว้างของการตัดและรูปแบบการจัดวางตัวจับยึดเครื่องมือของอุปกรณ์
กำลังการผลิตต่อวัน: การผลิตล็อตเล็กที่มีหลากหลายชนิด หรือการผลิตต่อเนื่องขนาดใหญ่? สิ่งนี้ส่งผลโดยตรงต่อการเลือกความเร็วและระดับของระบบอัตโนมัติ
ข้อกำหนดวัตถุดิบ: ความกว้างและเส้นผ่านศูนย์กลางสูงสุดของม้วนหลักด้านต้นน้ำคือเท่าใด? เส้นผ่านศูนย์กลางการม้วน ≥600 มม. เป็นข้อกำหนดพื้นฐานสำหรับกำลังการผลิตขนาดกลางหรือสูงกว่า ในขณะเดียวกัน ให้ตรวจสอบเส้นผ่านศูนย์กลางภายในของม้วนหลัก (3 นิ้วหรือ 6 นิ้ว) เพื่อให้แน่ใจว่าเข้ากันได้กับรีลคลายม้วนของเครื่องจักร
ขั้นตอนที่ 2: การวัดประสิทธิภาพพารามิเตอร์หลัก
เมื่อกำหนดข้อกำหนดได้ชัดเจนแล้ว ให้คัดกรองอุปกรณ์อย่างรวดเร็วโดยใช้พารามิเตอร์หลักสามประการต่อไปนี้
ความแม่นยำในการตัด: หัวใจสำคัญของคุณภาพ
ความแม่นยำในการตัดเป็นตัวบ่งชี้หลักในการวัดประสิทธิภาพของอุปกรณ์ ซึ่งเป็นตัวกำหนดความสม่ำเสมอของความกว้างและคุณภาพขอบของริบบิ้นที่เสร็จสมบูรณ์โดยตรง เมื่อเลือกซื้อ โปรดทราบว่าค่าทางทฤษฎีที่ระบุไว้ในตารางพารามิเตอร์นั้นใช้สำหรับการอ้างอิงเท่านั้น โปรดตรวจสอบให้แน่ใจว่าได้ขอให้ผู้ผลิตทำการทดลองตัดม้วนริบบิ้นของคุณเอง ณ สถานที่จริง โดยอิงจากข้อมูลการทดสอบตัวอย่างจริง
ความเร็วในการตัด: ความสมดุลระหว่างประสิทธิภาพและคุณภาพ
ข้อมูลอ้างอิงความเร็ว: รุ่นประหยัดความเร็วต่ำ 50–100 เมตร/นาที เหมาะสำหรับงานผลิตจำนวนน้อยและหลากหลายชนิด; รุ่นใช้งานทั่วไปความเร็วปานกลาง 150–250 เมตร/นาที ตอบสนองคำสั่งซื้อเชิงพาณิชย์ส่วนใหญ่; รุ่นการผลิตความเร็วสูง 300–500 เมตร/นาที เหมาะสำหรับการผลิตต่อเนื่องขนาดใหญ่
วลีสำคัญที่ควรระวังคือ ความเร็วสูงสุดที่ระบุไว้ไม่เท่ากับความเร็วที่ใช้งานได้จริง ริบบิ้นที่ทำจากเรซินต้องทำงานที่ความเร็วลดลง และความเสถียรของอุปกรณ์ที่ความเร็วปกติมีความสำคัญมากกว่าความเร็วสูงสุด เมื่อเลือกซื้อรุ่นต่างๆ ควรสังเกตสถานะการม้วนขณะเริ่มต้นที่ความเร็วสูงและการหยุดฉุกเฉิน แทนที่จะดูแค่ความเร็วสูงสุดเมื่อไม่มีโหลด
ความเรียบร้อยของม้วนกระดาษ: ตัวชี้วัดสำคัญที่ถูกมองข้ามไป
ควรควบคุมความเบี่ยงเบนของหน้าตัดปลายม้วนให้อยู่ภายใน ±1 มม. และอุปกรณ์ระดับสูงสามารถทำได้ถึง ±0.5 มม. สาเหตุหลักของความเบี่ยงเบนของหน้าตัดปลายม้วนคือ "ปากระฆัง" "เป็นรอยหยัก" หรือรอยพับภายใน ซึ่งทั้งหมดเกิดจากระบบควบคุมแรงดึงและอุปกรณ์แก้ไขที่ไม่เพียงพอ ปัญหาเหล่านี้สามารถทำให้เทปเสียหายหรือขาดได้ง่ายในระหว่างการคลายม้วนและการพิมพ์ในภายหลัง ดังนั้นคุณภาพการม้วนจึงต้องนำมาพิจารณาในการประเมินการตัดทดลองเมื่อเลือกแบบจำลอง
ขั้นตอนที่ 3: การตรวจสอบการกำหนดค่าหลัก
นอกเหนือจากข้อกำหนดทางเทคนิคแล้ว การกำหนดค่าของส่วนประกอบหลักต่อไปนี้จะเป็นตัวกำหนดเสถียรภาพในระยะยาวและประสบการณ์การใช้งานของอุปกรณ์
ระบบควบคุมแรงดึงเป็น "หัวใจ" ของอุปกรณ์ แผ่นวัสดุรองรับที่เป็นริบบิ้นนั้นบางมากและไวต่อแรงดึงอย่างยิ่ง การควบคุมแรงดึงส่งผลต่อความเรียบของการม้วนมากกว่า 50% จึงควรให้ความสำคัญกับระบบควบคุมแรงดึงแบบวงปิดอัตโนมัติเต็มรูปแบบ ที่สามารถควบคุมความผันผวนของแรงดึงระหว่างการเร่งความเร็วและการลดความเร็วให้อยู่ภายใน ±1.5% การควบคุมความเรียวก็มีความสำคัญไม่แพ้กัน ม้วนที่เสร็จแล้วควรมีความแข็งค่อยๆ ลดลงจากแกนกลางไปยังวงแหวนด้านนอกเพื่อป้องกันรอยย่นด้านในหรือการยุบตัวของวงแหวนด้านนอก
การจัดเรียงม้วนด้ายเป็นตัวกำหนดความสามารถในการปรับตัวให้เข้ากับข้อกำหนดต่างๆ สำหรับริบบิ้นคุณภาพสูงและสถานการณ์การผลิตที่มีการเปลี่ยนแปลงข้อกำหนดบ่อยครั้ง เพลาเลื่อนเป็นสิ่งจำเป็น แต่ละหน่วยม้วนด้ายจะควบคุมแรงบิดอย่างอิสระ ช่วยแก้ปัญหา "หลวมด้านใน แน่นด้านนอก" หรือ "แกนด้านในไม่แน่น" ได้อย่างมีประสิทธิภาพ เพลาเลื่อนแบบใช้ลมมีความแม่นยำในการควบคุมสูงกว่าแบบกลไก ทำให้เหมาะสำหรับการผลิตหลายผลิตภัณฑ์
ระบบเครื่องมือและการแก้ไข การเบี่ยงเบนในแนวรัศมีของเพลาเครื่องมือควรควบคุมให้อยู่ภายใน 0.01 มม. ยิ่งการเบี่ยงเบนน้อยเท่าไร ขอบก็จะยิ่งเรียบร้อยมากขึ้นเท่านั้น ใบมีดสี่เหลี่ยม (แบบมีดโกน) เหมาะสำหรับริบบิ้นบางที่มีความหนาต่ำกว่า 70 ไมโครเมตร ในขณะที่ใบมีดกลม (แบบกรรไกร) เหมาะสำหรับวัสดุหนาที่มีความหนามากกว่า 100 ไมโครเมตร และริบบิ้นที่มีกระดาษรองด้านหลัง ต้องมีระบบแก้ไข: การแก้ไขด้วยโฟโตอิเล็กทริก CCD เหมาะสำหรับวัสดุโปร่งใสหรือกึ่งโปร่งใส ในขณะที่การแก้ไขด้วยคลื่นอัลตราโซนิคเหมาะสำหรับวัสดุทึบแสง
โครงและส่วนประกอบระบบส่งกำลัง โครงเหล็กหล่อหรือเหล็กกล้าที่มีความแข็งแรงสูงสามารถดูดซับแรงสั่นสะเทือนได้อย่างมีประสิทธิภาพ ทำให้รักษาความแม่นยำได้ในระยะยาว ยี่ห้อของส่วนประกอบระบบส่งกำลังหลัก เช่น ตลับลูกปืน รางนำ และเซอร์โวมอเตอร์ (THK, NSK, Mitsubishi, Panasonic เป็นต้น) สะท้อนถึงความมุ่งมั่นในคุณภาพของผู้ผลิต ในระหว่างการตรวจสอบเครื่องจักร จำเป็นต้องตรวจสอบว่าผลิตภัณฑ์จริงตรงกับสัญญาหรือไม่
ขั้นตอนที่ 4: การตรวจสอบจากโรงงาน — ปล่อยให้ข้อมูลเป็นเครื่องพิสูจน์
ขั้นตอนสุดท้ายของการคัดเลือก และเป็นจุดสำคัญในการควบคุมความเสี่ยง คือ การทดสอบการยอมรับจากโรงงาน (Factory Acceptance Testing หรือ FAT) หลักการสำคัญคือ ห้ามทำการทดสอบในโรงงานของคุณเอง หากควรทำการทดสอบในโรงงานของซัพพลายเออร์ ควรนำม้วนตัวอย่างไปไม่น้อยกว่า 2,000 เมตร และทำการวัดตัวชี้วัดสำคัญต่อไปนี้ให้เสร็จสิ้นก่อนการจัดส่ง
ความแม่นยำทางเรขาคณิตแบบคงที่ถือเป็นหลักการพื้นฐาน ความเรียบของเฟรม ≤ 0.1 มม./ม. และความคลาดเคลื่อนของความขนานของลูกกลิ้งนำทาง ≤ ±0.05 มม. ซึ่งเป็นสาเหตุทางกายภาพที่ป้องกันการเบี่ยงเบนของริบบิ้น
ความแม่นยำในการตัดแบบไดนามิกเป็นประสิทธิภาพหลัก ค่าความคลาดเคลื่อนของความกว้างในการตัดต้องเป็นไปตามมาตรฐานที่คุณกำหนด (ความแม่นยำสูงคือ ±0.1 มม.) ค่าเบี่ยงเบนตามแนวคดเคี้ยว ≤±0.5 มม. และขอบต้องปราศจากเสี้ยน ขอบขาว หรือการปนเปื้อนของคาร์บอน
การทดสอบระบบแรงดึง ในระหว่างการเร่งความเร็วและการลดความเร็ว ความผันผวนของแรงดึงควรถูกควบคุมให้อยู่ภายใน ±1.5% ในระหว่างการทดสอบการหยุดฉุกเฉิน ริบบิ้นไม่ควรหลวมหรือขาด อุปกรณ์คุณภาพสูงควรสามารถเบรกได้ทันทีพร้อมกันเพื่อรักษาความตึงของพื้นผิวเมมเบรนโดยไม่ยืดออก
การทดสอบการทำงานอย่างต่อเนื่องเป็นมาตรฐานสูงสุดในการตรวจสอบความน่าเชื่อถือ การทำงานอย่างต่อเนื่องเป็นเวลา 8–24 ชั่วโมง บันทึกเวลาหยุดทำงานโดยไม่คาดคิด อุณหภูมิของตลับลูกปืนแกนหมุนและมอเตอร์ไม่เพิ่มขึ้นเกินอุณหภูมิแวดล้อม +15°C และเสียงการทำงาน ≤75dB(A) โดยไม่มีเสียงผิดปกติใดๆ
ขั้นตอนที่ 5: การประเมินต้นทุนและบริการหลังการขายอย่างครอบคลุม
ราคาอุปกรณ์เป็นเพียงส่วนหนึ่งของต้นทุนรวมในการเป็นเจ้าของเท่านั้น โดยทั่วไปแล้ว อุปกรณ์ที่มีความแม่นยำสูงจะช่วยลดอัตราของเสียได้ 3–8% และผลกระทบในระยะยาวจากการสูญเสียวัสดุ ค่าแรง และค่าใช้จ่ายในการบำรุงรักษา มักจะมากกว่าส่วนต่างของราคาซื้อ
การประเมินหลังการขายควรชี้แจงรายละเอียดต่างๆ เช่น ระยะเวลารับประกัน การติดตั้งและการสนับสนุนการใช้งาน เวลาตอบสนองหลังการขาย (เช่น ตอบกลับภายใน 4 ชั่วโมง เยี่ยมชมสถานที่ภายใน 24 ชั่วโมง) และความพร้อมของชิ้นส่วนสิ้นเปลือง นอกจากนี้ การเลือกใช้ระดับระบบอัตโนมัติควรพิจารณาจากต้นทุนแรงงานในระยะยาวด้วย อุปกรณ์ที่มีระบบจัดการสูตร การเปลี่ยนข้อกำหนดอัตโนมัติ และฟังก์ชันการวินิจฉัยข้อผิดพลาด สามารถลดเวลาในการเปลี่ยนงานและข้อผิดพลาดจากมนุษย์ได้อย่างมาก
บทสรุป
หลักการสำคัญในการเลือกเครื่องตัดริบบิ้นคือ: ขั้นแรก กำหนดความต้องการของคุณเอง จากนั้นคัดกรองอุปกรณ์โดยใช้พารามิเตอร์ และสุดท้าย ตรวจสอบผลลัพธ์ด้วยการทดลองตัด ไม่ว่าตารางพารามิเตอร์จะสวยงามเพียงใด การใช้ม้วนหลักของคุณเองสำหรับการทดลองตัดในสถานที่จริงก็ยังคงเป็นพื้นฐานที่น่าเชื่อถือที่สุดสำหรับการตัดสินใจ กระบวนการคัดเลือกที่เข้มงวดนั้นมีจุดมุ่งหมายเพื่อค้นหาสมดุลที่เหมาะสมที่สุดระหว่างความแม่นยำ ความเร็ว ระบบอัตโนมัติ และต้นทุน เพื่อให้ตรงกับความต้องการในการผลิตจริงของคุณ
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 เครื่องตัดริบบิ้น
 เครื่องตัดริบบิ้นบาร์โค้ด
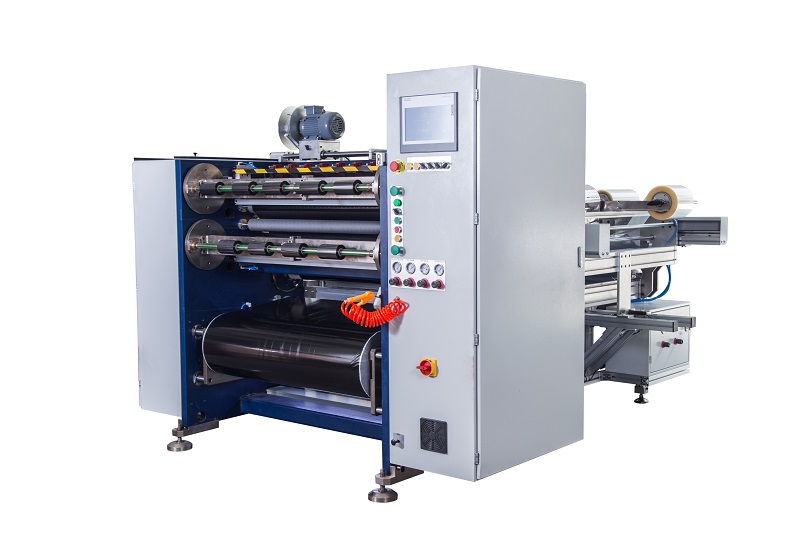 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
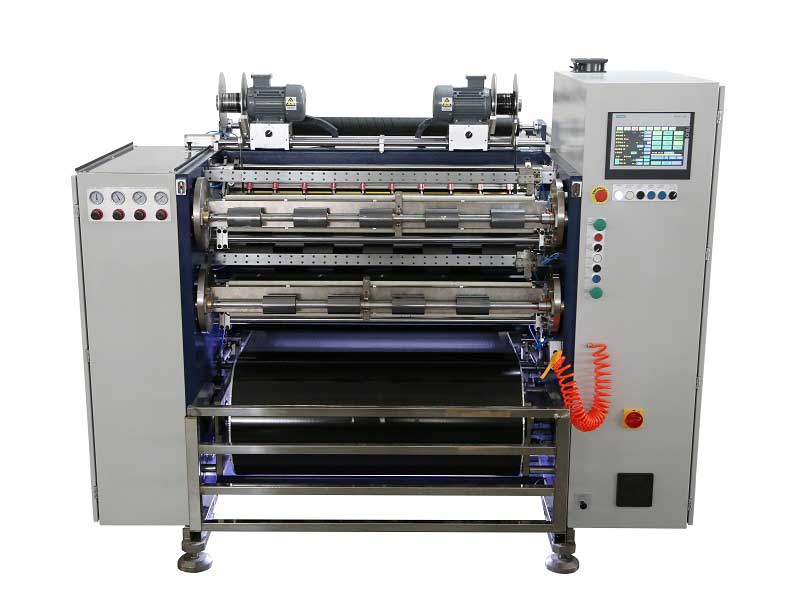 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
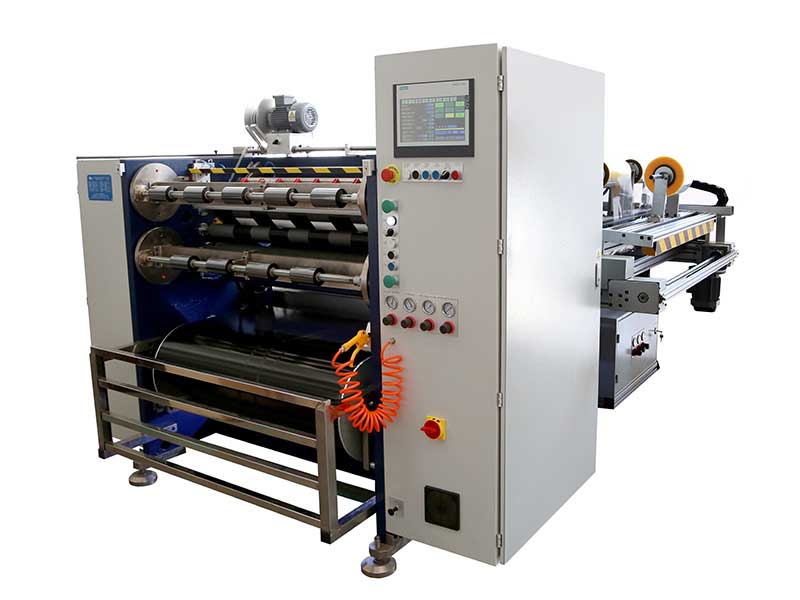 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
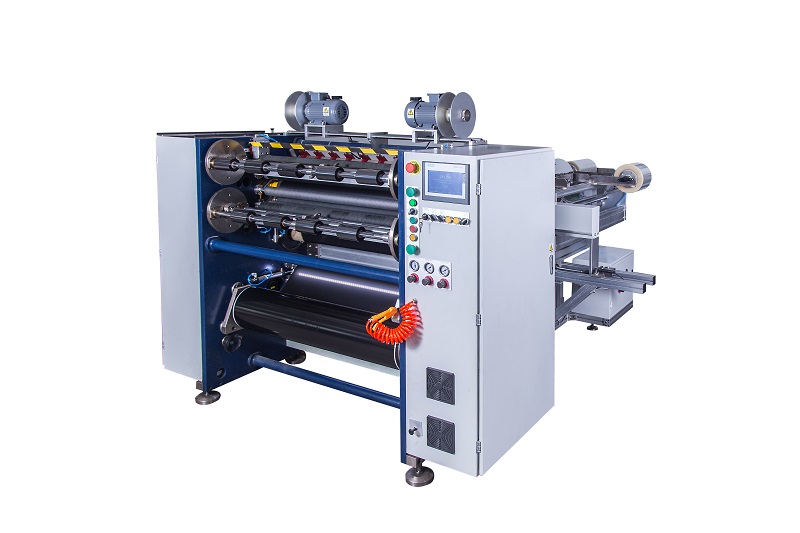 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
 เครื่องกรอริบบิ้นพิมพ์การ์ด
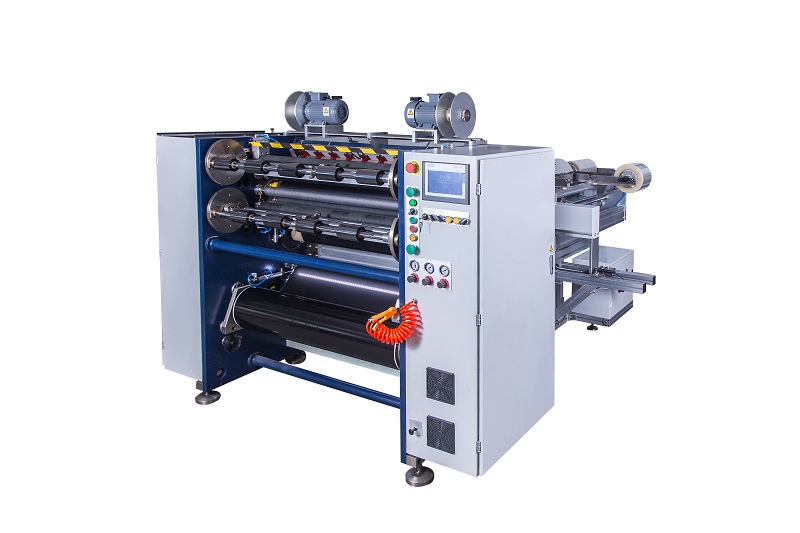 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS2 PLUS






