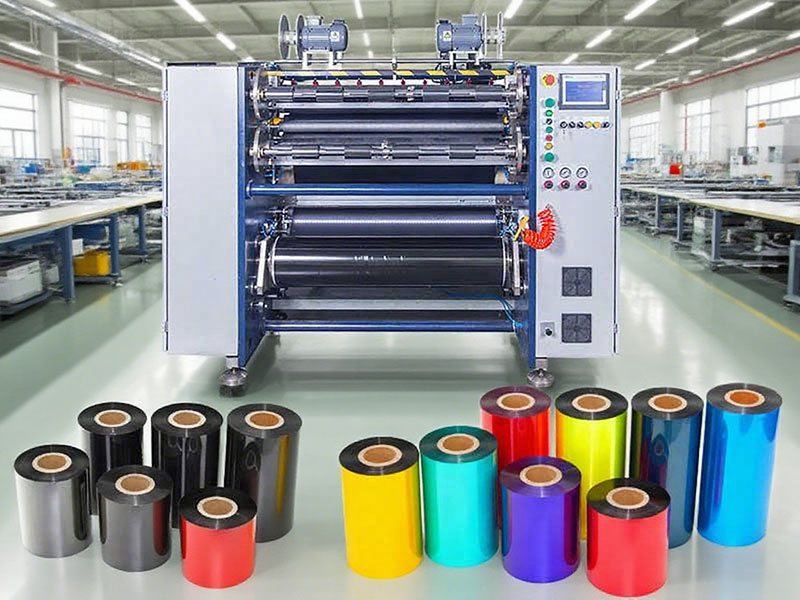
เครื่องตัดและม้วนริบบิ้นเป็นอุปกรณ์เฉพาะทางสำหรับตัดริบบิ้นม้วนใหญ่ให้เป็นม้วนเล็กๆ ที่มีความกว้างตามต้องการ หัวใจสำคัญของการทำงานอยู่ที่การควบคุมแรงดึงที่แม่นยำและการตัดปลายริบบิ้นให้เรียบ ขั้นตอนการทำงานที่เป็นมาตรฐานไม่เพียงแต่ช่วยให้มั่นใจในความปลอดภัยของบุคลากรเท่านั้น แต่ยังเป็นกุญแจสำคัญในการป้องกันปัญหาเส้นขาว รอยบุ๋ม และริบบิ้นขาดระหว่างการพิมพ์ในขั้นตอนต่อไป ด้านล่างนี้คือสรุปมาตรฐานการทำงานแบบครบวงจร ตั้งแต่การเตรียมการเริ่มต้นจนถึงการตกแต่งขั้นสุดท้าย โดยพิจารณาจากลักษณะของอุปกรณ์และข้อกำหนดของกระบวนการ

1. การเตรียมการและการตรวจสอบความปลอดภัยก่อนเริ่มเดินเครื่อง
การตรวจสอบก่อนการใช้งานเป็นด่านแรกในการป้องกันการบาดเจ็บจากเครื่องจักรและอุบัติเหตุที่ส่งผลต่อคุณภาพ ผู้ปฏิบัติงานต้องสวมถุงมือและแว่นตา และตรวจสอบให้แน่ใจว่าอุปกรณ์ได้รับการต่อสายดินอย่างถูกต้อง
การตรวจสอบสถานะของอุปกรณ์มีความสำคัญอย่างยิ่ง ตรวจสอบว่าปุ่มหยุดฉุกเฉินถูกรีเซ็ตแล้วหรือไม่ ฝาครอบป้องกันในบริเวณตัดและส่วนส่งกำลังอยู่ในสภาพสมบูรณ์และปิดสนิทหรือไม่ และห้ามลัดวงจรสวิตช์ประตูนิรภัยโดยเด็ดขาด สำหรับเครื่องมือ ตรวจสอบว่าขอบของใบมีดวงกลมหรือใบมีดตัดคมและไม่มีเศษหรือไม่ การหมุนของเพลาใบมีดควรมีความยืดหยุ่น และสกรูยึดต้องไม่หลวม หากใบมีดทื่อ ควรลับคมหรือเปลี่ยนใหม่ทันทีเพื่อหลีกเลี่ยงเสี้ยนหรือเศษริบบิ้นระหว่างการตัด
การเตรียมวัสดุและการทำความสะอาดไม่ควรละเลย ต้องกำจัดผงยางและฝุ่นละอองที่ตกค้างอยู่ในลูกกลิ้งนำทาง ม้วนดึง และบริเวณช่องต่างๆ ออกให้หมด เพื่อป้องกันไม่ให้สิ่งแปลกปลอมเข้าไปกดทับริบบิ้นและทำให้เกิดเศษวัสดุ ตรวจสอบให้แน่ใจว่ารุ่นและความกว้างของม้วนแม่ที่จะตัดตรงกับใบสั่งงาน หน้าตัดของม้วนแม่ควรเรียบ ปราศจากรอยย่นและความชื้น หากหน้าตัดของม้วนหลักไม่เรียบอย่างมาก ต้องทำการปรับสภาพหรือเปลี่ยนใหม่ก่อนป้อนเข้าเครื่อง มิฉะนั้น ม้วนเล็กๆ หลังจากการตัดจะมีแนวโน้มที่จะเคลื่อนที่ไปมาด้านข้าง
2. การป้อนและการเจาะฟิล์ม
ในขั้นตอนการป้อนวัสดุ ควรใช้เพลาขยายอากาศหรือแขนเสริมเพื่อป้อนบัสบาร์เข้าสู่ฐานคลายม้วนอย่างราบรื่น เพลาขยายอากาศต้องได้รับการเติมลมอย่างเหมาะสมเพื่อให้แน่ใจว่าแกนจะไม่ลื่นไถลในระหว่างการทำงานด้วยความเร็วสูง ในระหว่างการแทรกฟิล์ม ต้องปฏิบัติตามเส้นทางการเคลื่อนที่ของฟิล์มที่อุปกรณ์กำหนดไว้อย่างเคร่งครัด: หลังจากที่ริบบิ้นถูกดึงออกจากม้วนคลายแล้ว จะผ่านลูกกลิ้งตรวจจับแรงดึง ลูกกลิ้งนำทาง และกลุ่มใบมีดตัดตามลำดับ และสุดท้ายจะม้วนกลับไปยังม้วนเก็บ ในระหว่างกระบวนการแทรกฟิล์ม ควรวางริบบิ้นให้เรียบ ไม่บิดหรือไขว้กัน และพื้นผิวเคลือบของริบบิ้นควรวางในทิศทางที่ถูกต้อง (โดยปกติจะอยู่ด้านนอกหรือตรวจสอบตามข้อกำหนดของกระบวนการ)
การตั้งค่าความตึงเป็นขั้นตอนสำคัญหลังจากที่ฟิล์มทะลุผ่านแล้ว โดยจะตั้งค่าความตึงในการม้วนและคลายฟิล์มผ่านระบบควบคุม โดยพิจารณาจากความหนาและความกว้างของวัสดุพิมพ์ หลักการพื้นฐานคือ วัสดุพิมพ์บาง (เช่น 4-5 ไมโครเมตร) ควรใช้ความตึงต่ำ ในขณะที่ผลิตภัณฑ์ที่มีความกว้างควรเพิ่มความตึงให้เหมาะสม ความตึงที่มากเกินไปอาจทำให้ฟิล์มฐาน PET เสียหาย ทำให้เกิดการหลุดร่วงของผง หากความตึงต่ำเกินไป อาจเกิดรอยย่นได้ง่าย ทำให้เกิดเส้นสีขาวปรากฏขึ้นระหว่างการพิมพ์ สำหรับอุปกรณ์ใหม่หรือริบบิ้นล็อตใหม่ แนะนำให้ปรับความตึงอย่างละเอียดที่ความเร็วต่ำ เพื่อหาค่าที่เหมาะสมซึ่งไม่ตึงเกินไปหรือหลวมเกินไป

3. การตั้งค่าพารามิเตอร์การตัดและการทดลองตัด
การปรับตำแหน่งของตัวจับยึดเครื่องมือต้องแม่นยำตามความกว้างของชิ้นงาน โดยใช้เวอร์เนียร์คาลิเปอร์ตรวจสอบระยะห่างของใบมีด และโดยทั่วไปแล้วค่าความคลาดเคลื่อนของเครื่องตัดที่มีความแม่นยำสูงจะควบคุมให้อยู่ภายใน ±0.1 มม. เมื่อปรับตัวจับยึดเครื่องมือ ตรวจสอบให้แน่ใจว่าใบมีดทุกใบมีความลึกในการตัดที่สม่ำเสมอ เพื่อหลีกเลี่ยงแรงกดที่ไม่สม่ำเสมอซึ่งอาจทำให้ใบมีดบางใบเสียหายหรือเกิดรอยบุ๋มลึกเกินไปในบางบริเวณ
การตั้งค่าความเร็วควรเป็นไปตามหลักการ "ทดลองตัดที่ความเร็วต่ำ จากนั้นค่อยๆ เพิ่มความเร็วขึ้น" แนะนำให้ตั้งความเร็วในการตัดเริ่มต้นที่ 50-80 เมตร/นาที หลังจากตรวจสอบแล้วว่าผลิตภัณฑ์ม้วนแรกมีพื้นผิวเรียบ ไม่มีเสี้ยน และไม่ติดขัด ให้ค่อยๆ เพิ่มความเร็วขึ้นจนถึงความเร็วในการผลิตปกติ (โดยทั่วไป 150-300 เมตร/นาที ขึ้นอยู่กับประสิทธิภาพของเครื่องจักร) สำหรับการเคลือบพิเศษหรือริบบิ้นที่มักเปื้อน การลดความเร็วอย่างเหมาะสมตลอดกระบวนการจะช่วยลดไฟฟ้าสถิตและความเสียหายของสารเคลือบได้
การเลือกวิธีการม้วนควรพิจารณาจากความต้องการของลูกค้าในเรื่องเส้นผ่านศูนย์กลางและความแข็งของขดลวด หากต้องการแกนที่แน่น สามารถใช้การม้วนแบบศูนย์กลางโดยลดแรงดึงลงอย่างเหมาะสม (การเรียว) หากหน้าตัดเรียบเป็นพิเศษ การม้วนแบบพื้นผิวร่วมกับลูกกลิ้งกดจะเหมาะสมกว่า การตั้งค่าการเรียวของการม้วนอย่างเหมาะสมสามารถป้องกันไม่ให้ขดลวดขนาดเล็กเกิด "แกนรูปดอกเบญจมาศ" หรือขอบบิดเบี้ยวได้
4. การติดตามตรวจสอบการดำเนินงานและการตรวจสอบกระบวนการ
หลังจากเริ่มเดินเครื่องแล้ว ต้องทำการตรวจสอบชิ้นงานแรกทันที ตรวจสอบว่าความกว้างของม้วนแรกอยู่ในช่วงค่าความคลาดเคลื่อนที่ยอมรับได้หรือไม่ ความเรียบของหน้าตัดปลายตรงตามมาตรฐานหรือไม่ ความแข็งของม้วนสม่ำเสมอหรือไม่ และมีรอยขีดข่วนหรือสิ่งสกปรกบนพื้นผิวเคลือบหรือไม่ หากชิ้นงานแรกไม่ผ่านมาตรฐาน จะห้ามการผลิตจำนวนมากโดยเด็ดขาด
ควรตรวจสอบกระบวนการทำงานทุกๆ 15-20 นาที ให้ความสนใจเป็นพิเศษกับการเปลี่ยนแปลงของแรงดึงในการคลายวัสดุ การจัดแนวการม้วน และว่ามีเศษสิ่งสกปรกอยู่รอบๆ กลุ่มใบมีดหรือไม่ หากสังเกตเห็นริบบิ้นเคลื่อนที่ไปทางซ้ายและขวาบนลูกกลิ้งนำทาง มักหมายความว่าพื้นผิวปลายการตัดไม่เรียบหรือแรงดึงเปลี่ยนแปลง และจำเป็นต้องปรับแต่งอย่างเร่งด่วน ในระหว่างการทำงาน ห้ามยื่นมือหรือส่วนใดส่วนหนึ่งของร่างกายเข้าไปในกลุ่มใบมีดตัดและบริเวณลูกกลิ้งม้วนโดยเด็ดขาด การปรับแต่งใดๆ ต้องทำหลังจากเครื่องหยุดทำงานโดยสมบูรณ์แล้วเท่านั้น
เมื่อตัดม้วนเทปและจำเป็นต้องเปลี่ยนแกน ให้ใช้เทปที่ไม่ทิ้งคราบในการป้อนเทป และรักษาความสะอาดของมือขณะใช้งานเพื่อป้องกันคราบน้ำมันปนเปื้อนสารเคลือบริบบิ้น หลังจากม้วนเทปกลับแล้ว ต้องตรวจสอบความตึงและการจัดแนวอีกครั้งก่อนดำเนินการต่อ
5. การปิดระบบ การคายประจุ และการรีเซ็ตอุปกรณ์
การปิดเครื่องต้องปฏิบัติตามลำดับที่กำหนด คือ หยุดการกรอเทปก่อน จากนั้นหยุดการคลายเทป และสุดท้ายปิดไฟหลักของมอเตอร์ ห้ามทำการหยุดฉุกเฉินขณะที่เครื่องทำงานด้วยความเร็วสูงโดยเด็ดขาด เพื่อป้องกันการขาดของริบบิ้นเนื่องจากแรงเฉื่อยที่มากเกินไปหรือการเปลี่ยนแปลงแรงตึงอย่างกะทันหัน
ระหว่างการขนถ่าย ให้ใช้พาเลทหรือรถเข็นพิเศษเพื่อรับม้วนกระดาษที่เสร็จแล้ว จัดการอย่างเบามือ และหลีกเลี่ยงการกระแทกปลายกระดาษ สำหรับริบบิ้นชนิดพิเศษที่มักเปื้อนง่ายหรือทนความร้อนได้ไม่ดี ต้องทำเครื่องหมายทิศทางและเก็บให้พ้นแสง การรีเซ็ตอุปกรณ์รวมถึงการทำความสะอาดคราบหมึกบนร่องใบมีดและลูกกลิ้งนำทาง การคืนตำแหน่งที่ยึดเครื่องมือและม้วนกระดาษกลับสู่ตำแหน่งเดิม และการกรอก "แบบบันทึกการทำงานของเครื่องตัด" เพื่อบันทึกผลผลิต สถานการณ์ผิดปกติ และข้อมูลการเปลี่ยนเครื่องมือ
6. ความผิดปกติทั่วไปและการตอบสนองทันที
หากหน้าตัดด้านปลายไม่เรียบ ให้ตรวจสอบความคมของใบมีดและความขนานของลูกกลิ้งนำทางก่อน จากนั้นตรวจสอบว่าเพลาหมุนติดตั้งอย่างถูกต้องหรือไม่ และความตึงสม่ำเสมอหรือไม่ หากริบบิ้นขาด มักเกิดจากความตึงมากเกินไปหรือความเสียหายที่ลูกกลิ้งหลักเอง ควรลดความตึงและตรวจสอบวัสดุที่เข้ามา การเกิดรอยย่นระหว่างการม้วนกลับมักเกี่ยวข้องกับความตึงที่หลวมหรือแรงกดบนลูกกลิ้งไม่เพียงพอ การเพิ่มความตึงหรือปรับช่องว่างระหว่างลูกกลิ้งสามารถแก้ไขได้อย่างเหมาะสม สำหรับความไม่สมดุลเล็กน้อยของหน้าตัด สามารถแก้ไขได้โดยการปรับตัวจำกัดการม้วนกลับ ม้วนสำเร็จรูปที่ไม่เรียบอย่างมากควรลดเกรดหรือทิ้ง และห้ามนำไปใช้ในกระบวนการถัดไป
ขั้นตอนการปฏิบัติงานที่เป็นมาตรฐานนั้นเกี่ยวข้องกับการควบคุมตัวแปรสามอย่างอย่างต่อเนื่อง ได้แก่ แรงตึง ความเร็ว และสภาพของเครื่องมือ ผู้ปฏิบัติงานจำเป็นต้องเข้าใจว่าความสม่ำเสมอของผลิตภัณฑ์ที่ตัดเป็นม้วนแต่ละม้วนจะได้รับการตรวจสอบตลอดเส้นทางของเทปในเครื่องพิมพ์ฉลาก การฝึกฝนนิสัยในการตรวจสอบสินค้าชิ้นแรกเสมอ บันทึกการตรวจสอบทุกครั้ง และเคลียร์ข้อผิดพลาดทุกครั้ง จะช่วยเปลี่ยนประสิทธิภาพของอุปกรณ์ให้กลายเป็นคุณภาพของผลิตภัณฑ์ที่คงที่ได้
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดริบบิ้น
 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
 เครื่องตัดริบบิ้นพิมพ์การ์ด






