การตัดและม้วนริบบิ้นเป็นกระบวนการสำคัญในการผลิตวัสดุสิ้นเปลืองสำหรับการถ่ายเทความร้อน และประสิทธิภาพของกระบวนการนี้ส่งผลโดยตรงต่อรอบการส่งมอบและความสามารถในการแข่งขันด้านต้นทุน อย่างไรก็ตาม หลายบริษัทมีพารามิเตอร์ของอุปกรณ์ที่ไม่ล้าสมัย แต่ผลผลิตจริงยังคงติดอยู่ที่คอขวด สาเหตุของปัญหาบ่อยครั้งไม่ได้อยู่ที่ "เครื่องจักรทำงานเร็วเกินไป" แต่เป็นเวลาหยุดทำงานที่ไม่ก่อให้เกิดประสิทธิภาพมากเกินไป ความผันผวนของแรงดึงมากเกินไป และการเปลี่ยนคำสั่งซื้อและม้วนที่ช้า บทความนี้เริ่มต้นจากลักษณะเฉพาะของวัสดุริบบิ้น โดยมุ่งเน้นไปที่การลดเวลาที่ไม่ใช้งาน การเพิ่มประสิทธิภาพกระบวนการดึงและการตัด และการยกระดับระบบอัตโนมัติและระบบอัจฉริยะ เพื่อเสนอแนวทางแก้ไขปัญหาที่ใช้งานได้จริงในการปรับปรุงประสิทธิภาพ

1. ขั้นแรก ต้องตระหนักถึงข้อจำกัดด้านประสิทธิภาพของการตัดริบบิ้น
ริบบิ้นคาร์บอนไม่ใช่ฟิล์มธรรมดา มันประกอบด้วยแผ่นรองพื้น PET ชั้นเคลือบ และชั้นหมึก โดยทั่วไปมีความหนาเพียง 4.5 ถึง 10 ไมครอน และมีความไวต่อแรงดึงอย่างมาก แรงดึงที่มากเกินไปจะทำให้ฟิล์มฐานยืดออก ซึ่งอาจทำให้ชั้นหมึกเสียหายและทำให้ผงหมึกหลุดร่วง หากแรงดึงต่ำเกินไป ม้วนจะหลวมและย่น ส่งผลให้เกิดเส้นสีขาวหรือรอยบุ๋มระหว่างการพิมพ์ สิ่งที่ท้าทายยิ่งกว่าคือความขัดแย้งโดยธรรมชาติระหว่างความเร็วและความแม่นยำของการตัดริบบิ้น: การเร่งความเร็ว มักนำไปสู่พื้นผิวปลายที่ไม่เรียบ รอยขรุขระที่ขอบมากขึ้น และความผันผวนของแรงดึงที่เพิ่มขึ้น ในขณะที่การหยุดทำงานบ่อยครั้งเพื่อแก้ไขปัญหาคุณภาพกลับลดทอนผลผลิตที่ได้จากความเร็วสูง
เครื่องตัดริบบิ้นแบบดั้งเดิมโดยทั่วไปทำงานด้วยความเร็วไม่เกิน 100 ถึง 120 เมตรต่อนาที โดยมีเวลาหยุดทำงานเพื่อเปลี่ยนม้วนริบบิ้นประมาณ 3 นาที และอัตราผลิตภัณฑ์สำเร็จรูปอยู่ที่ระหว่าง 85% ถึง 90% เบื้องหลังตัวเลขเหล่านี้มีศักยภาพในการเพิ่มประสิทธิภาพอีกมากที่สามารถนำมาใช้ได้

2. ลดเวลาที่ใช้ในการ "หยุด" ให้น้อยที่สุด
ตัวการสำคัญที่ทำให้เครื่องตัดฟิล์มทำงานไม่เต็มประสิทธิภาพคือเวลาที่เครื่องไม่ได้ทำงาน การป้อนฟิล์ม การเจาะฟิล์ม การปรับใบมีด และการคลายฟิล์ม—แต่ละม้วนก่อให้เกิดของเสียจำนวนมาก จากประสบการณ์พบว่า การปรับปรุงขั้นตอนเสริมอย่างเป็นระบบ สามารถลดเวลาการทำงานต่อม้วนจาก 8-10 นาที เหลือเพียง 3-4 นาทีได้
ม้วนมาสเตอร์สำเร็จรูปและการเจาะฟิล์มอย่างรวดเร็ววิธีการที่ตรงไปตรงมาที่สุดคือ การยกม้วนกระดาษหลักม้วนถัดไปขึ้นไปยังสถานีสำรองล่วงหน้า เพื่อให้การสลับใช้งานเป็นไปอย่างราบรื่น การจัดวางลูกกลิ้งนำทางที่เหมาะสมจะช่วยลดระยะทางในการผ่านของฟิล์ม ลดขั้นตอนการทำงานด้วยตนเองสำหรับฟิล์มแต่ละม้วน เพลาขยายมีตัวเชื่อมต่อแหล่งจ่ายอากาศอิสระ เพื่อหลีกเลี่ยงการรอให้คอมเพรสเซอร์อากาศเพิ่มแรงดัน การกำหนดมาตรฐานเส้นผ่านศูนย์กลางภายในและความยาวของท่อกระดาษยังช่วยขจัดความจำเป็นในการปรับเพลาซ้ำๆ อีกด้วย
การอัปเกรดระบบอัตโนมัติระหว่างการกระจายม้วนกระดาษใหม่กระบวนการเหล่านี้เป็นโซลูชันที่ครอบคลุมมากกว่า การม้วนแบบสองสถานีรวมกับท่อกระดาษที่ติดตั้งไว้ล่วงหน้า การสลับอัตโนมัติของเพลาขยายที่ขับเคลื่อนด้วยเซอร์โว และเวลาในการเปลี่ยนเครื่องมือสามารถลดลงจากหลายนาทีเหลือศูนย์วินาที สำหรับสถานการณ์การตัดริบบิ้นหลายชนิดในปริมาณน้อย ระบบเปลี่ยนเครื่องมืออย่างรวดเร็วก็มีความสำคัญเช่นกัน งานที่สามารถทำได้แบบออฟไลน์ เช่น การติดตั้งปลอกเครื่องมือล่วงหน้าและการปรับระยะห่างของเครื่องมือล่วงหน้า จะถูกตัดออกจากช่วงเวลาการทำงานของอุปกรณ์ และเวลาในการเปลี่ยนคำสั่งสามารถควบคุมได้ภายใน 5 นาที
3. การควบคุมแรงตึง: ความสมดุลระหว่างประสิทธิภาพและคุณภาพ
การควบคุมแรงตึงในการตัดริบบิ้นไม่ได้หมายถึงแค่การ "ตั้งค่า" เท่านั้น ความต้องการแรงตึงสำหรับส่วนการคลาย การตัด และการม้วนกลับนั้นแตกต่างกัน และจำเป็นต้องปรับเปลี่ยนแบบไดนามิกตามการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางม้วน
ระบบควบคุมแรงดึงแบบวงปิดสามขั้นตอนได้รับการพิสูจน์แล้วว่าเป็นวิธีแก้ปัญหาที่มีประสิทธิภาพในปัจจุบัน: การคลายม้วนใช้การเบรกด้วยอนุภาคแม่เหล็ก บริเวณการตัดรักษาแรงดึงที่ต่ำกว่าโดยใช้การป้อนกลับของลูกกลิ้งลอยเพื่อลดการหดตัวด้านข้าง และด้านการม้วนกลับใช้มอเตอร์เซอร์โวเพื่อให้ได้แรงดึงที่ลดลงตามความเรียว ข้อมูลที่วัดได้แสดงให้เห็นว่าการลดแรงดึงในบริเวณการตัดลงเล็กน้อยและค่อยๆ ลดแรงดึงในการม้วนเมื่อเส้นผ่านศูนย์กลางของขดลวดเพิ่มขึ้น ช่วยปรับปรุงการจัดแนวของปลายขดลวดจาก 0.31 มม. เป็น 0.14 มม. ในขณะที่ช่วยให้เพิ่มความเร็วได้มากขึ้นโดยไม่ลดทอนความแม่นยำ ขึ้นอยู่กับความแตกต่างระหว่างริบบิ้นที่ทำจากแว็กซ์ ผสม และเรซิน สามารถตั้งค่าโปรไฟล์แรงดึงที่แตกต่างกันได้ล่วงหน้า และผู้ปฏิบัติงานสามารถเรียกใช้สูตรเพื่อลดการสูญเสียจากการตัดทดลองได้
สิ่งที่ต้องให้ความสำคัญคือความเร็วในการตอบสนองของระบบแก้ไข ริบบิ้นมีขนาดบางและมีแนวโน้มที่จะเบี่ยงเบน ดังนั้นเซ็นเซอร์แบบโฟโตอิเล็กทริกหรือ CCD จึงต้องใช้อัลกอริทึมป้องกันการสั่นไหวเพื่อรักษาความแม่นยำในการแก้ไขที่ ±0.1 มิลลิเมตร แม้ในความเร็วสูง ในระหว่างการบำรุงรักษาตามปกติ การทำความสะอาดเลนส์เซ็นเซอร์แก้ไขมักถูกมองข้าม และการแก้ไขที่ช้าลงเนื่องจากการอุดตันของฝุ่นเป็นสาเหตุทั่วไปของพื้นผิวที่ไม่เรียบ
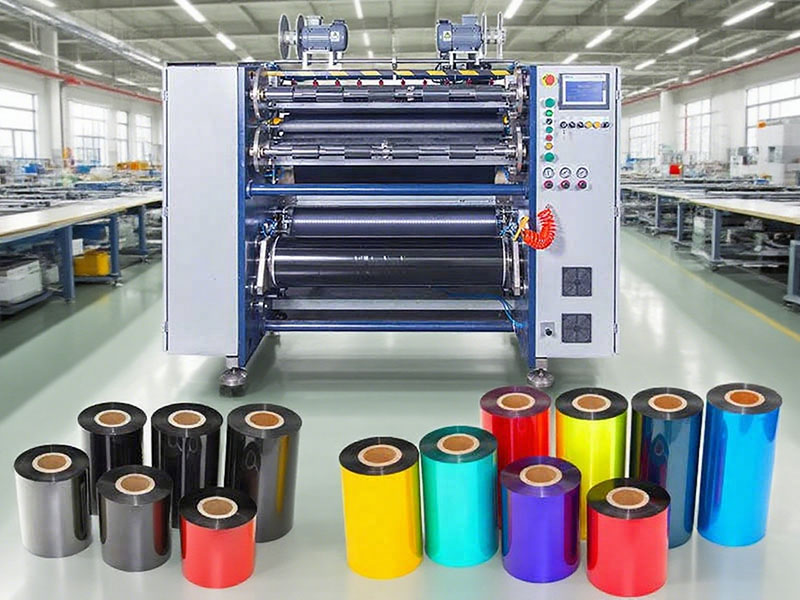
4. การปรับแต่งกระบวนการตัดอย่างละเอียด
สภาพของเครื่องมือมีผลโดยตรงต่อระยะเวลาการใช้งานต่อเนื่อง ความลึกของการตัดของใบมีดวงกลมลงบนม้วนหลักโดยทั่วไปจะควบคุมอยู่ที่ 0.5 ถึง 1 มิลลิเมตร หากลึกเกินไปอาจทำให้เกิดเสี้ยนหรือแม้แต่ฟิล์มขาด ในขณะที่หากตื้นเกินไปจะทำให้การตัดไม่ทั่วถึง ช่วงเวลาการเปลี่ยนเครื่องมือควรตั้งตามจำนวนเมตรที่ตัดมากกว่าเวลา ตัวอย่างเช่น ควรเปลี่ยนใบมีดกลมทุกๆ 100,000 เมตร แทนที่จะ "เปลี่ยนเมื่อรู้สึกว่าทื่อ" ควรทำความสะอาดแกนใบมีดทุกวันด้วยผงหมึกและกาวเพื่อป้องกันใบมีดติดขัด
กลยุทธ์ด้านความเร็วควรเป็นไปทีละขั้นตอน ไม่ใช่ใช้แบบเดียวกับทุกสถานการณ์ริบบิ้นเคลือบแว็กซ์มีความทนทานต่อแรงดึงสูงและสามารถทำงานได้เร็วขึ้น ในขณะที่ริบบิ้นเคลือบเรซินมีความไวต่อแรงดึงมากกว่า ดังนั้นความเร็วในการผลิตจึงควรอยู่ในระดับที่เหมาะสม การมุ่งเน้นแต่ความเร็วในการผลิตสูงสุดโดยไม่พิจารณาถึงสาเหตุ หากพบว่าฟิล์มขาดและเกิดรอยย่นบ่อยครั้ง จะทำให้ผลผลิตลดลง การสร้างฐานข้อมูลพารามิเตอร์กระบวนการตามวัสดุและข้อกำหนด ซึ่งช่วยให้ผู้ปฏิบัติงานสามารถเรียกใช้สูตรที่เหมาะสมที่สุดได้โดยตรง เป็นแนวทางที่ใช้งานได้จริงในการลดของเสียจากการทดลองตัด
5. แสวงหาการเติบโตแบบค่อยเป็นค่อยไปผ่านระบบอัตโนมัติและปัญญาประดิษฐ์
เมื่อการปรับปรุงประสิทธิภาพในระดับกลไกและกระบวนการถึงขีดจำกัดสูงสุด การยกระดับสถาปัตยกรรมของอุปกรณ์จึงกลายเป็นจุดเปลี่ยนสำคัญที่จะนำไปสู่ประสิทธิภาพที่ก้าวกระโดด
เทคโนโลยีการตัดแบบไม่สัมผัสโซลูชันการตัดด้วยเลเซอร์หรือการใช้ลมช่วยหลีกเลี่ยงการเสียดสีระหว่างใบมีดเชิงกลกับสารเคลือบริบบิ้น ทำให้สามารถตัดได้ด้วยความเร็ว 300 ถึง 500 เมตรต่อนาที พร้อมทั้งขจัดปัญหาเศษโลหะที่เกิดจากการสึกหรอของใบมีดและการเปลี่ยนเครื่องมือบ่อยครั้ง สำหรับริบบิ้นเรซินที่มีมูลค่าเพิ่มสูง โซลูชันนี้มีข้อดีที่ชัดเจนเป็นพิเศษในด้านความสม่ำเสมอของคุณภาพ
การตรวจจับข้อบกพร่องและการบูรณาการข้อมูลออนไลน์เพิ่มประสิทธิภาพจากมุมมองการจัดการ ระบบวิชั่น AI สแกนความสม่ำเสมอของสารเคลือบแบบเรียลไทม์ และทำเครื่องหมายข้อบกพร่องโดยอัตโนมัติ เช่น รูเล็กๆ และฟองอากาศ ป้องกันการสูญเสียจำนวนมากในกระบวนการพิมพ์ขั้นต่อไป ข้อมูลการตัด (ความยาว ความกว้าง ชุดการผลิต เส้นโค้งแรงดึง) จะถูกอัปโหลดไปยังระบบ MES โดยอัตโนมัติ ทำให้สามารถตรวจสอบประวัติการผลิตของริบบิ้นแต่ละม้วนได้ และรวบรวมข้อมูลจริงเพื่อเพิ่มประสิทธิภาพกระบวนการ
สำหรับสายการผลิตที่ยังคงใช้เครื่องจักรแบบดั้งเดิม ไม่จำเป็นต้องเปลี่ยนเครื่องจักรทั้งหมดในคราวเดียว การให้ความสำคัญกับการติดตั้งเครื่องมือเปลี่ยนเร็ว การปรับปรุงระบบควบคุมแรงดึงแบบวงปิด และการปรับปรุงการแก้ไขความคลาดเคลื่อน ซึ่งเป็นอัตราส่วนปัจจัยนำเข้าต่อผลผลิตสูงสุดสามประการ มักจะช่วยเพิ่มประสิทธิภาพได้อย่างมากโดยไม่ต้องเปลี่ยนเครื่องจักรหลัก สาระสำคัญของการปรับปรุงประสิทธิภาพไม่ได้อยู่ที่การทำให้เครื่องจักรหมุนเร็วขึ้น แต่เป็นการทำให้แน่ใจว่าเครื่องจักรผลิตสินค้าที่มีคุณภาพในขณะที่ทำงานอยู่
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดริบบิ้น
 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
 เครื่องตัดริบบิ้นพิมพ์การ์ด






