การเลือกเครื่องตัดฟอยล์ปั๊มร้อนที่เหมาะสมเป็นสิ่งสำคัญอย่างยิ่ง ซึ่งส่งผลโดยตรงต่อผลผลิต การใช้ประโยชน์จากวัสดุ และคุณภาพการปั๊มในขั้นตอนต่อไป เนื่องจากฟอยล์ปั๊มร้อนมีความหนาโดยทั่วไปตั้งแต่ 12 ไมโครเมตรถึง 25 ไมโครเมตร กระบวนการตัดจึงต้องการความแม่นยำสูง ในบรรดาคุณสมบัติมากมายที่ต้องประเมิน มีสามพารามิเตอร์ที่ควรให้ความสนใจเป็นพิเศษ ได้แก่ ความสามารถในการตัดความกว้าง ความเร็วในการทำงาน และการควบคุมแรงดึง คู่มือนี้จะอธิบายแต่ละพารามิเตอร์และวิธีการทำงานร่วมกันเพื่อกำหนดคุณภาพการตัดของคุณ
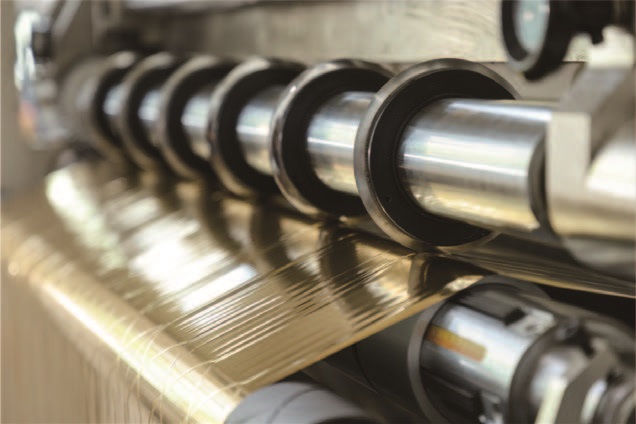
ความกว้างในการตัด: จับคู่กำลังการผลิตของเครื่องจักรกับช่วงผลิตภัณฑ์ของคุณ
ข้อกำหนดความกว้างในการตัดครอบคลุมทั้งความกว้างของวัสดุสูงสุดที่เครื่องจักรสามารถรองรับได้ และความกว้างในการตัดขั้นต่ำที่เครื่องจักรสามารถผลิตได้อย่างน่าเชื่อถือ สำหรับผู้ผลิตฟอยล์ปั๊มร้อน ความกว้างสูงสุดจะเป็นตัวกำหนดม้วนวัสดุที่สามารถป้อนเข้าเครื่องจักรได้ ในขณะที่ความกว้างขั้นต่ำจะเป็นตัวกำหนดความสามารถในการผลิตผลิตภัณฑ์ที่มีเส้นใยแคบ
เครื่องตัดฟอยล์ปั๊มร้อนทั่วไปอาจรองรับความกว้างในการตัดสูงสุด 300 มม. ถึง 800 มม. โดยมีความกว้างในการม้วนกลับขั้นต่ำ 30 มม. หรือน้อยกว่านั้นสำหรับงานที่ต้องการความกว้างแคบเป็นพิเศษ หากผลิตภัณฑ์ของคุณมีแถบฟอยล์ที่แคบมาก เช่น เส้นด้ายนิรภัยขนาด 5 มม. หรือแถบตกแต่ง คุณต้องตรวจสอบให้แน่ใจว่าเครื่องสามารถรักษาคุณภาพของขอบได้ที่ขนาดเหล่านั้น การทดลองตัดด้วยวัสดุที่บางและแคบที่สุดของคุณเป็นวิธีเดียวที่เชื่อถือได้ในการยืนยันความสามารถนี้
นอกเหนือจากตัวเลขความกว้างดิบแล้ว ควรพิจารณาความแข็งแรงของเพลาใบมีดด้วย ความกว้างในการตัดที่มากขึ้นต้องการเพลาที่แข็งแรงกว่าตามสัดส่วน เพื่อป้องกันการโก่งงอภายใต้แรงกดในการตัด หากเพลาเกิดการงอ ตำแหน่งตรงกลางอาจตัดไม่เรียบร้อย ในขณะที่ตำแหน่งขอบจะได้รับแรงมากเกินไป ทำให้ได้ผลลัพธ์ที่ไม่สม่ำเสมอทั่วทั้งแผ่นวัสดุ
ความเร็ว: การสร้างสมดุลระหว่างปริมาณงานกับคุณภาพการตัด
เครื่องตัดฟอยล์ปั๊มร้อนโดยทั่วไปมีอัตราความเร็วเชิงกลอยู่ในช่วง 200 ถึง 500 เมตรต่อนาที โดยความเร็วในการทำงานมักจะต่ำกว่าเล็กน้อย แม้ว่าความเร็วที่สูงขึ้นจะบ่งบอกถึงปริมาณงานที่สูงขึ้น แต่ความสัมพันธ์ระหว่างความเร็วและคุณภาพนั้นไม่ได้เป็นไปในแนวเส้นตรงเสมอไป
เมื่อความเร็วในการตัดเพิ่มขึ้น ข้อผิดพลาดแบบไดนามิกก็จะเพิ่มมากขึ้น การเบี่ยงเบนด้านข้างอาจแย่ลงจากประมาณ ±0.10 มม. ที่ความเร็วต่ำกว่า 100 ม./นาที ไปเป็น ±0.35 มม. ที่ความเร็วสูงกว่า 300 ม./นาที ความผันผวนของแรงดึงก็เพิ่มขึ้นเช่นกัน ซึ่งอาจทำให้เกิดการเสียรูปของขอบหรือข้อบกพร่องในการม้วน สำหรับฟอยล์บางพิเศษที่ต่ำกว่า 12 ไมโครเมตร อาจจำเป็นต้องใช้ความเร็วที่เหมาะสมเพื่อรักษาเสถียรภาพของขนาด
ในการประเมินข้อกำหนดด้านความเร็ว ให้เน้นที่ผลผลิตที่มีประสิทธิภาพมากกว่าความเร็วสูงสุดเพียงอย่างเดียว พิจารณาเวลาที่ใช้ในการเปลี่ยนคำสั่งซื้อ การป้อนวัสดุ และการกำจัดของเสีย เครื่องจักรที่มีระบบจัดตำแหน่งเครื่องมืออัตโนมัติและระบบจับยึดแบบรวดเร็วสามารถลดเวลาการเปลี่ยนงานจาก 15 นาทีเหลือเพียง 3 นาที ซึ่งช่วยเพิ่มประสิทธิภาพการทำงานจริงได้อย่างมาก แม้ว่าความเร็วสูงสุดจะอยู่ในระดับปานกลางก็ตาม

การควบคุมแรงตึง: พลังที่มองไม่เห็นเบื้องหลังคุณภาพ
การควบคุมแรงตึงถือเป็นพารามิเตอร์ที่สำคัญที่สุดสำหรับการตัดฟอยล์ปั๊มร้อนที่ประสบความสำเร็จ วัสดุฟอยล์ปั๊มร้อน ซึ่งโดยทั่วไปคือ PET มีความไวต่อการเปลี่ยนแปลงแรงตึงสูง แรงตึงที่ไม่คงที่ทำให้เกิดการยืด การย่น และการเคลื่อนที่ด้านข้าง ส่งผลให้เกิดเสี้ยน ขอบไม่เรียบ หรือม้วนฟอยล์บิดเบี้ยว
เหตุใดแรงตึงจึงมีความสำคัญมากกว่าสำหรับฟอยล์ปั๊มร้อนเมื่อเทียบกับฟิล์มที่หนากว่า: เมื่อแผ่นฟิล์มกว้างถูกแบ่งออกเป็นแถบแคบๆ หลายแถบ แต่ละแถบจะไม่ทำหน้าที่เป็นส่วนหนึ่งของแผ่นฟิล์มต่อเนื่องอีกต่อไป ความแตกต่างในความกว้างของแถบ การแทรกของมีด และเส้นผ่านศูนย์กลางการม้วนสามารถสร้างแรงตึงที่ไม่เท่ากันระหว่างเส้นใยแต่ละเส้น หากไม่มีการชดเชยที่เหมาะสม แถบบางส่วนจะตึงในขณะที่บางส่วนยังคงหลวม
เครื่องตัดแผ่นฟอยล์คุณภาพสูงควรมีระบบควบคุมแรงดึงแบบวงปิดพร้อมการป้อนข้อมูลแบบเรียลไทม์ ระบบนี้จะปรับแรงบิดอย่างต่อเนื่องตามการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางของขดลวดในระหว่างการคลายและม้วนกลับ ทำให้รักษาแรงดึงที่สม่ำเสมอตั้งแต่เต็มม้วนจนถึงแกนกลาง สำหรับเส้นผ่านศูนย์กลางการม้วนขนาดใหญ่ (400 มม. ขึ้นไป) แรงดึงแบบค่อยเป็นค่อยไป—ซึ่งแรงดึงจะค่อยๆ ลดลงเมื่อม้วนมีขนาดใหญ่ขึ้น—มีความสำคัญอย่างยิ่งในการป้องกันความเสียหายจากการอัดตัวของชั้นในในแผ่นฟอยล์บาง
ควรประเมินระบบแรงดึงควบคู่ไปกับระบบควบคุมตำแหน่งขอบ (EPC) หรือระบบควบคุมตำแหน่งเส้น (LPC) ความแม่นยำในการแก้ไขภายใน ±0.5 มม. จะช่วยป้องกันไม่ให้แผ่นฟอยล์เบี่ยงเบน ซึ่งหากไม่เป็นเช่นนั้นจะทำให้ขอบด้านหนึ่งเกิดรอยขรุขระ ในขณะที่ขอบด้านตรงข้ามยังคงเว้าอยู่
ปฏิสัมพันธ์ของพารามิเตอร์ทั้งสาม
ความกว้าง ความเร็ว และแรงดึง ไม่ใช่คุณสมบัติที่แยกจากกัน เครื่องจักรที่ระบุว่าทำงานที่ความเร็วสูง อาจไม่สามารถทำความเร็วได้ตามที่ต้องการพร้อมกับรักษาความแม่นยำในการตัดชิ้นงานที่มีความกว้างแคบได้ หากไม่มีการควบคุมแรงดึงที่ดีเยี่ยม ในทางกลับกัน เครื่องจักรที่มีความเสถียรของแรงดึงสูง อาจให้คุณภาพขอบที่ดีเยี่ยมแม้ในความเร็วปานกลางสำหรับวัสดุที่บางมาก
เมื่อระบุเครื่องจักรสำหรับการผลิต ให้แจ้งความต้องการการผลิตจริงของคุณแก่ผู้จำหน่าย เช่น ฟอยล์ที่กว้างที่สุดและแคบที่สุดที่คุณต้องการตัด ช่วงความหนา และปริมาณผลผลิตเป้าหมายต่อกะ ขอทดลองใช้งานโดยใช้เกรดวัสดุเฉพาะของคุณ ในระหว่างการทดลอง ให้ตรวจสอบขอบที่ตัดด้วยแว่นขยาย ผลลัพธ์ที่เหมาะสมคือหน้าตัดเรียบ ไม่มีขุยสีขาวหรือรอยหยักเล็กๆ ตรวจสอบม้วนที่ม้วนแล้วว่ามีการจัดแนวขอบ ความแน่น และไม่มีการโก่งงอหรือไม่

คำแนะนำในการคัดเลือกเชิงปฏิบัติ
สำหรับผู้ผลิตที่ให้ความสำคัญกับความแม่นยำมากกว่าปริมาณงานสูงสุด ควรลงทุนในระบบควบคุมและแก้ไขแรงตึงที่เหนือกว่า แทนที่จะเน้นความเร็วที่สูงขึ้น ระบบควบคุมแรงตึงแบบวงปิดที่ขับเคลื่อนด้วยเซอร์โว พร้อมเซ็นเซอร์แก้ไขแบบอัลตราโซนิกหรือ CCD จะให้ผลลัพธ์ที่สม่ำเสมอกว่าในสภาวะการผลิตที่แตกต่างกัน
สำหรับกระบวนการผลิตที่มีข้อกำหนดของผลิตภัณฑ์หลากหลายและมีการเปลี่ยนแปลงคำสั่งซื้อบ่อยครั้ง ควรให้ความสำคัญกับการกำหนดตำแหน่งเครื่องมืออัตโนมัติและการจัดการสูตรการผลิต คุณสมบัติเหล่านี้ช่วยลดข้อผิดพลาดจากมนุษย์และเวลาในการตั้งค่า ทำให้เพิ่มกำลังการผลิตได้อย่างมีประสิทธิภาพโดยไม่จำเป็นต้องเพิ่มความเร็วสายการผลิต
สำหรับผู้ซื้อที่คำนึงถึงงบประมาณ โปรดตระหนักว่าเครื่องจักรราคาถูกที่สุดอาจกลายเป็นค่าใช้จ่ายที่สูงในระยะยาว ข้อบกพร่องที่เกี่ยวข้องกับครีบ เช่น ฟอยล์แตก การถ่ายโอนไม่สมบูรณ์ หรือจุดปั๊ม อาจทำให้สูญเสียวัสดุและค่าแก้ไขงานมากกว่าส่วนต่างราคาเริ่มต้นระหว่างเครื่องจักรระดับเริ่มต้นและระดับกลางเสียอีก
พร้อมที่จะประเมินเครื่องตัดฟอยล์ปั๊มร้อนสำหรับความต้องการการผลิตเฉพาะของคุณแล้วหรือยัง? ติดต่อทีมงานด้านเทคนิคของเราพร้อมข้อมูลจำเพาะของวัสดุและปริมาณผลผลิตที่ต้องการ เราสามารถจัดเตรียมการทดลองตัดโดยใช้ตัวอย่างฟอยล์จริงของคุณเพื่อแสดงความแม่นยำของความกว้าง ความเสถียรของความเร็ว และประสิทธิภาพของแรงดึงได้
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS






