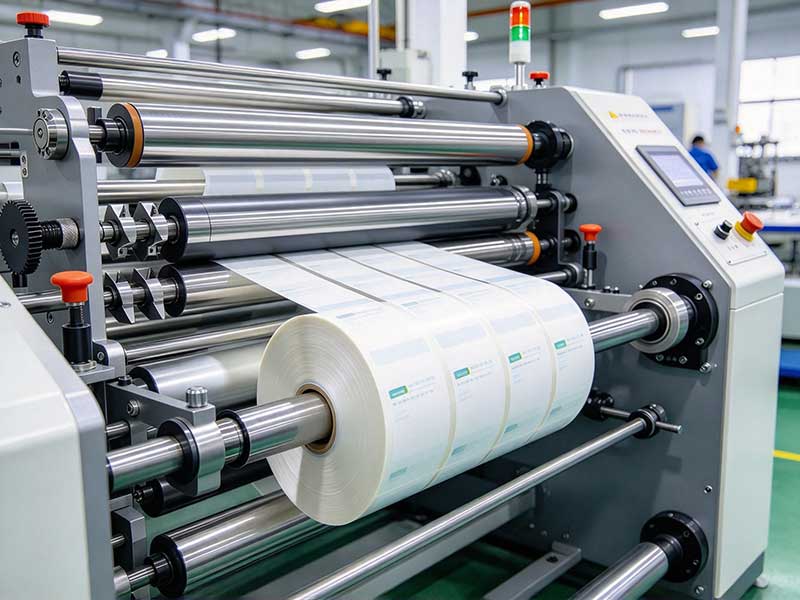
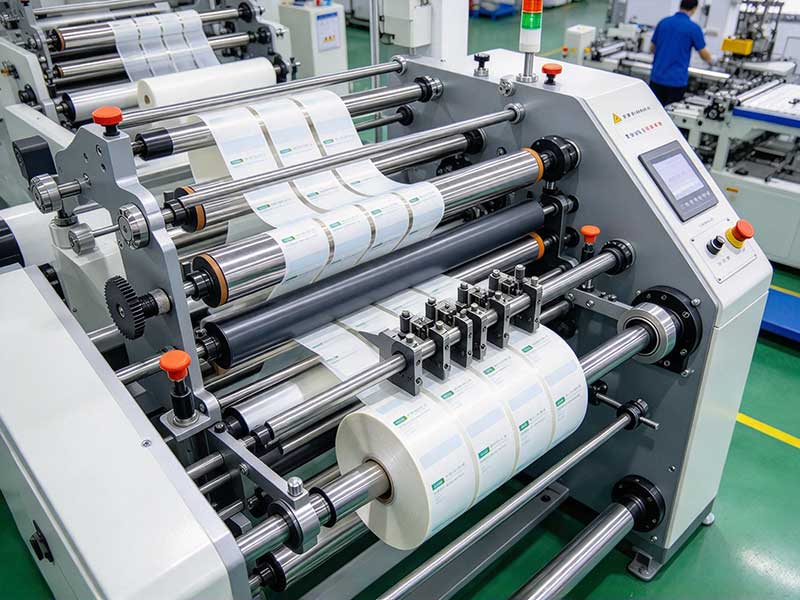
ปลายกระดาษที่ม้วนไม่เรียบเป็นเศษวัสดุที่พบได้บ่อยที่สุดในโรงงานตัดกระดาษ ลักษณะที่ปรากฏคือด้านที่ยื่นออกมาคล้าย "กล้องโทรทัศน์" หรือเป็นลวดลายคลื่นคล้าย "ล้อดาว" ซึ่งในกรณีที่รุนแรงจะทำให้เครื่องพิมพ์ในขั้นตอนถัดไปวางกระดาษผิดตำแหน่งและจัดวางไม่ถูกต้อง ปฏิกิริยาแรกของผู้ปฏิบัติงานหลายคนคือสงสัยว่าเพลาหลักของเครื่องอาจเบี่ยงเบน แต่หลังจากตรวจสอบจริงแล้ว 80% ของปัญหาเกิดจากลูกกลิ้งกด ลูกกลิ้งปรับความตึง และลูกกลิ้งแกน การทำให้ปลายกระดาษม้วนเรียบร้อยนั้นไม่ใช่เรื่องลึกลับ สิ่งที่สำคัญคือการควบคุมปริมาณทางกายภาพที่สำคัญหลายอย่างอย่างแม่นยำ
ลูกกลิ้ง: แนวป้องกันด่านแรกที่ถูกมองข้าม
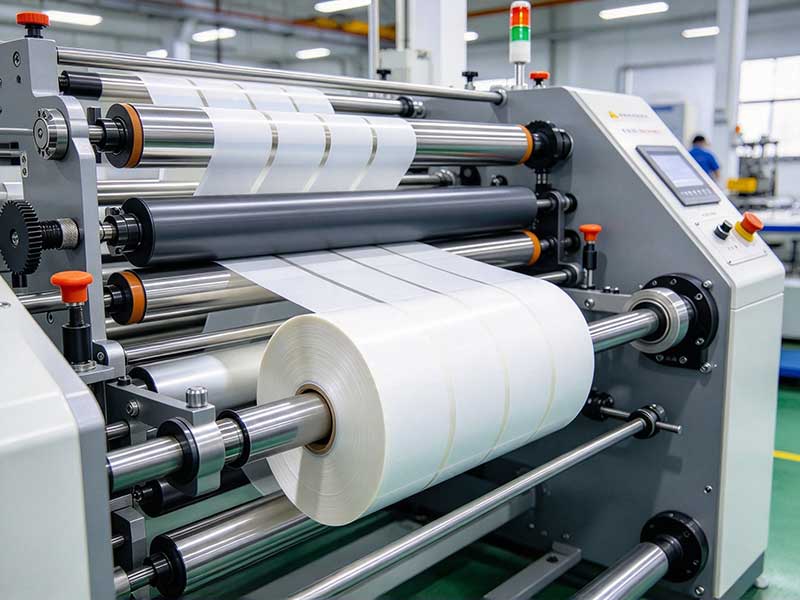
ลูกกลิ้งกดเป็นลูกกลิ้งตัวสุดท้ายที่สัมผัสกับวัสดุโดยตรงก่อนการม้วน และสภาพของลูกกลิ้งนี้จะกำหนดลักษณะการเข้าสู่แกนม้วนของวัสดุโดยตรง ปัญหาที่พบบ่อยที่สุดคือการเกาะติดของกาวหรือรอยสึกบนพื้นผิวลูกกลิ้ง ทำให้ปลายด้านหนึ่งของม้วนแน่นและอีกด้านหนึ่งหลวม ด้านที่หลวมจะค่อยๆ ไหลล้นออกไปด้านนอกระหว่างการม้วนในครั้งต่อไป ทำให้เกิดการม้วนที่ไม่สม่ำเสมอ การทำความสะอาดลูกกลิ้งกดควรเป็นสิ่งที่ต้องทำเป็นประจำระหว่างการเปลี่ยนกะ โดยเช็ดพื้นผิวด้วยแอลกอฮอล์และตรวจสอบอนุภาคเจลที่แข็งตัว ปัญหาที่ซ่อนอยู่มากกว่าคือแรงดันที่ไม่สม่ำเสมอที่ปลายทั้งสองด้านของลูกกลิ้งกด สำหรับลูกกลิ้งกดที่ขับเคลื่อนด้วยกระบอกสูบหรือสปริง หากมีแรงดันแตกต่างกันทั้งสองด้าน ลูกกลิ้งและเพลาม้วนจะไม่ขนานกันอีกต่อไป และวัสดุจะได้รับแรงด้านข้างที่ไม่เท่ากัน วิธีง่ายๆ ในการตรวจสอบคือการดึงปลายทั้งสองด้านของลูกกลิ้งกดด้วยมือหลังจากปิดเครื่องเพื่อดูว่าแรงต้านสม่ำเสมอหรือไม่ วิธีที่แม่นยำกว่าคือการใช้เกจวัดความหนาเพื่อตรวจสอบความขนานระหว่างลูกกลิ้งกดและเพลาม้วน โดยให้มีข้อผิดพลาดไม่เกิน 0.1 มิลลิเมตรต่อเมตร ความแม่นยำระดับนี้ฟังดูเหมือนยาก แต่ตัววัสดุที่มีกาวในตัวนั้นมักมีความหนาเพียงไม่กี่สิบไมครอนเท่านั้น และการเอียงเล็กน้อยของลูกกลิ้งก็เพียงพอที่จะขยายความเบี่ยงเบนของหน้าตัดที่มองเห็นได้ด้วยตาเปล่าตลอดความยาวหลายร้อยเมตร
ความตึง: การแก้ไขแบบคู่ทั้งการเรียวและการลื่นไถล
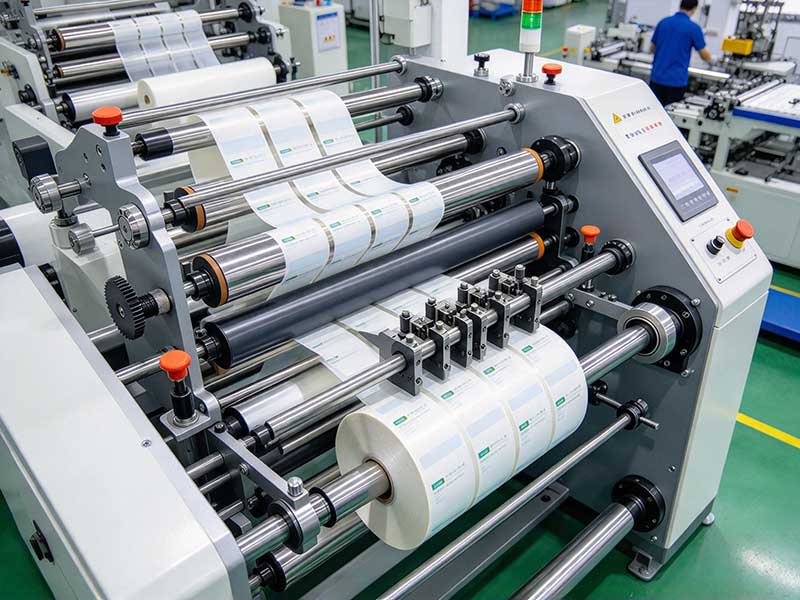
การควบคุมแรงตึงเป็นความท้าทายทางเทคนิคหลักของเครื่องตัดแผ่น โดยเฉพาะอย่างยิ่งในกระบวนการม้วนนั้นมีความซับซ้อนมาก หากแรงบิดในการม้วนยังคงที่ เมื่อเส้นผ่านศูนย์กลางของขดลวดเพิ่มขึ้นเรื่อยๆ แรงตึงของวัสดุจะลดลงแปรผกผันกับรัศมี ส่งผลให้แกนกลางแน่น ชั้นนอกหลวม และเกิดการยุบตัวเป็นรูปดอกเบญจมาศที่ปลายแผ่น วิธีการมาตรฐานในการแก้ปัญหานี้คือการควบคุมแรงตึงแบบเรียว: แรงตึงในการม้วนจะไม่ถูกตั้งค่าเป็นค่าคงที่อีกต่อไป แต่จะค่อยๆ ลดลงตามเส้นโค้งที่กำหนดไว้ล่วงหน้าเมื่อเส้นผ่านศูนย์กลางของม้วนเพิ่มขึ้น เมื่อเส้นผ่านศูนย์กลางของม้วนเริ่มต้นมีขนาดเล็ก จะใช้แรงตึงที่สูงกว่าเพื่อให้แน่ใจว่าแกนกลางแน่น เมื่อเส้นผ่านศูนย์กลางของขดลวดเพิ่มขึ้น แรงตึงจะค่อยๆ ลดลงเพื่อป้องกันการเคลื่อนตัวของวัสดุชั้นนอกเนื่องจากแรงดันระหว่างชั้นที่สะสมมากเกินไป รูปร่างของเส้นโค้งเรียวขึ้นอยู่กับความหนาของวัสดุและความแข็งของชั้นกาว ไม่มีพารามิเตอร์สากลและต้องกำหนดผ่านกระดาษทดสอบในระหว่างการใช้งานอุปกรณ์
การควบคุมความเรียวช่วยแก้ปัญหาการลดทอนแรงตึงเนื่องจากวัสดุทั้งหมดเปลี่ยนแปลงไปตามเส้นผ่านศูนย์กลางของม้วน แต่ไม่สามารถแก้ปัญหาเฉพาะอีกอย่างหนึ่งของการตัดวัสดุที่มีกาวในตัวได้ นั่นคือ ม้วนแคบหลายม้วนบนม้วนเดียวกันต้องการแรงตึงที่แตกต่างกัน เมื่อการเคลือบม้วนหลักไม่สม่ำเสมอหรือมีความกว้างที่แตกต่างกันเล็กน้อยระหว่างแถบที่ตัด การใช้เพลาแข็งเพียงอันเดียวขับเคลื่อนม้วนอย่างแข็งทื่อจะทำให้บางม้วนตึงขึ้นในขณะที่บางม้วนหลวมลง เทคโนโลยีเพลาเลื่อนได้รับการออกแบบมาเพื่อจุดประสงค์นี้โดยเฉพาะ ดรัมแต่ละตัวติดตั้งบนวงแหวนเลื่อนอย่างอิสระ เมื่อความต้องการแรงตึงของวัสดุเฉพาะเปลี่ยนแปลง ปริมาณการเลื่อนของวงแหวนเลื่อนจะปรับตามไปด้วย ทำให้แต่ละม้วนสามารถรักษาความเร็วอ้างอิงเดียวกันในขณะที่ได้รับการชดเชยแรงบิดที่ต้องการ นี่คือรากฐานฮาร์ดแวร์ที่สำคัญในการขจัดจุดบอดของ "การควบคุมอิสระสำหรับแต่ละปริมาตร" และเพื่อแก้ไขปัญหาความไม่สม่ำเสมอของพื้นผิวปลาย
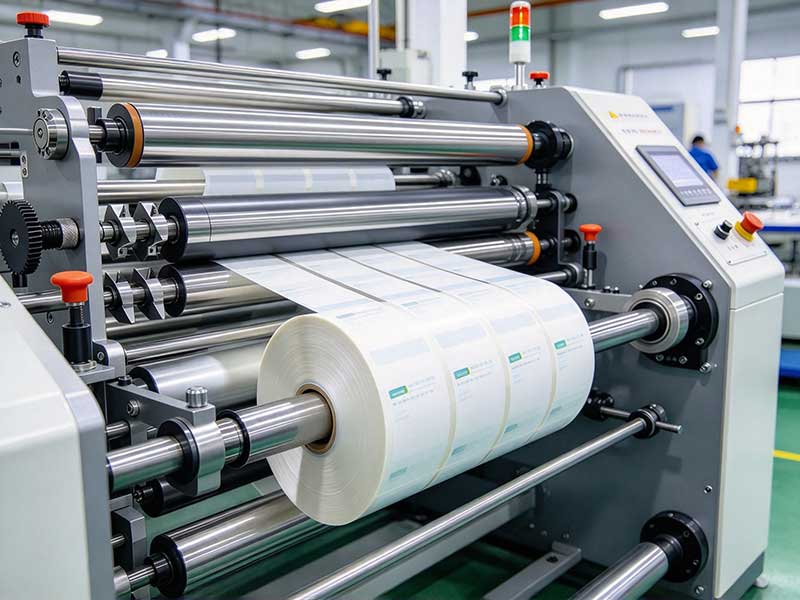
วัสดุหลักและวัสดุเสริม: บทบาทสำคัญของช่วงไม่กี่เมตรแรก
ด้วยการควบคุมแรงตึงที่แม่นยำยิ่งขึ้น หากแกนกระดาษไม่กลมหรือหน้าตัดไม่ตั้งฉาก ทุกอย่างจะถูกรีเซ็ตเป็นศูนย์ แกนกระดาษคุณภาพต่ำมักมีความกลมมากเกินไป และการหมุนแต่ละครั้งจะทำให้เกิดการรบกวนเป็นระยะในระบบแรงตึง ทำให้หน้าตัดของม้วนกระดาษคดงอตั้งแต่เริ่มต้น ในการใช้งาน ก่อนการม้วน ให้ตรวจสอบว่าหน้าตัดของแกนกระดาษตั้งฉากกับแกนหรือไม่ ควรเปลี่ยนชุดที่มีลักษณะเป็นรูปวงรีอย่างชัดเจนทันที นอกจากนี้ ยังต้องตรวจสอบแรงดันอากาศของม้วนกระดาษด้วย แรงดันอากาศไม่เพียงพอที่เพลาขยายอาจทำให้แกนกระดาษลื่นไถลบนเพลาเป็นระยะ เซ็นเซอร์แรงตึงจะตีความผิดว่าเป็นแรงตึงไม่เพียงพอและเพิ่มแรงบิดอย่างต่อเนื่อง ทำให้แรงตึงแน่นขึ้นเรื่อยๆ ซึ่งอาจทำให้วัสดุฉีกขาดหรือทำให้หน้าตัดผิดรูปได้ โดยทั่วไป แรงดันบนเพลาขยายควรคงไว้ระหว่าง 0.4 ถึง 0.6 MPa
การทำงานร่วมกันระหว่างวัสดุและสิ่งแวดล้อม
โครงสร้างแบบ "แซนด์วิช" ของกระดาษกาวในตัวทำให้มันไวต่อแรงดึงมากกว่ากระดาษธรรมดามาก เมื่อทำการตัดวัสดุผสมที่ประกอบด้วยวัสดุหน้า กระดาษกาว และกระดาษรอง หากอุณหภูมิแวดล้อมต่ำเกินไป กาวจะแข็งตัว ทำให้ยากต่อการระบายอากาศระหว่างชั้นต่างๆ ในระหว่างการม้วน และพื้นผิวของม้วนจะย่นได้ง่าย หากอุณหภูมิสูงเกินไป กระดาษกาวจะอ่อนตัวเกินไป หากการม้วนแน่นเกินไป อาจล้นออกมาติดกับพื้นผิวด้านปลายและเกิดเป็นจุดแข็ง เมื่อม้วนชั้นถัดไปก็จะเลื่อนไปจากตำแหน่งเดิม อุณหภูมิในโรงงานควรควบคุมระหว่าง 20 ถึง 25 องศาเซลเซียส พร้อมความชื้นปานกลาง ซึ่งเป็นสิ่งจำเป็นอย่างยิ่งสำหรับการม้วนที่เรียบร้อย คุณภาพของวัสดุที่เข้ามาเองก็ไม่ควรมองข้าม หากม้วนต้นแบบมีความหนาไม่สม่ำเสมอหรือการเคลือบเบี่ยงเบนอย่างเห็นได้ชัด ไม่ว่าระบบแรงดึงของเครื่องตัดจะแม่นยำเพียงใดก็ไม่สามารถชดเชยได้อย่างเต็มที่ ควรแก้ไขความเบี่ยงเบนที่ร้ายแรงในม้วนต้นแบบก่อนใช้งานเครื่อง
ความเรียบร้อยของการม้วนกระดาษไม่ได้ขึ้นอยู่กับพารามิเตอร์เพียงอย่างเดียว แต่เป็นผลมาจากการทำงานร่วมกันของลูกกลิ้ง แรงดึง ลูกกลิ้งแกน และสภาพของวัสดุตลอดเส้นทางของกระดาษ หากปลายกระดาษไม่เรียบ ให้ตรวจสอบเส้นทางของกระดาษจากปลายการม้วน: ขั้นแรก ตรวจสอบว่าลูกกลิ้งกดสะอาดและขนานกันหรือไม่ จากนั้นตรวจสอบว่าแรงดึงที่ลดลงเหมาะสมกับวัสดุปัจจุบันหรือไม่ และสุดท้าย ตรวจสอบว่าแกนและแรงดันอากาศเป็นไปตามมาตรฐานหรือไม่ ในกรณีส่วนใหญ่ ปัญหาจะแก้ไขได้ภายในสามขั้นตอนเหล่านี้
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano