การปรับปรุงประสิทธิภาพการตัดของเครื่องตัดฉลากแบบมีกาวในตัวเป็นขั้นตอนสำคัญสำหรับธุรกิจแปรรูปฉลากในการลดต้นทุนต่อหน่วยและลดระยะเวลาการส่งมอบ อย่างไรก็ตาม โรงงานหลายแห่งตกอยู่ในกับดักของการมุ่งเน้นประสิทธิภาพเพียงอย่างเดียว โดยการเทียบความเร็วสูงสุดที่ระบุไว้ของอุปกรณ์กับผลผลิตจริง ในความเป็นจริง เครื่องตัดที่ระบุความเร็วไว้ที่ 200 เมตร/นาที มักจะมีความเร็วที่ใช้งานได้จริงเพียง 60 ถึง 70% ของค่าที่ระบุไว้เมื่อตัดวัสดุฟิล์มที่มีความกว้างแคบ การปรับปรุงประสิทธิภาพที่แท้จริงต้องพัฒนาระบบจากสี่มิติ ได้แก่ การสร้างสมดุลระหว่างความเร็วและความแม่นยำ ความเสถียรของการควบคุมแรงดึง การเพิ่มระบบอัตโนมัติ และการจัดการเครื่องมือที่ละเอียดขึ้น

1. ความเร็วและความแม่นยำ: หลักการพื้นฐานของประสิทธิภาพคือ "ทำให้ถูกต้องตั้งแต่ครั้งแรก"
ปัจจัยสำคัญที่สุดที่ทำให้ประสิทธิภาพการตัดลดลงไม่ใช่เครื่องจักรที่หมุนช้า แต่เป็นการตัดที่เร็วเกินไปซึ่งทำให้เกิดเศษวัสดุ ความเร็วจะยิ่งทำให้ข้อบกพร่องด้านความแม่นยำเด่นชัดขึ้น: ยิ่งเวลาที่วัสดุอยู่ในบริเวณการตัดสั้นลงเท่าไหร่ ช่วงเวลาสำหรับการเปลี่ยนแปลงความตึงและการตอบสนองเพื่อแก้ไขก็จะยิ่งแคบลงเท่านั้น เครื่องจักรที่ทำงานได้ไม่ดีนักที่ความเร็วต่ำ มักจะพบปัญหาที่เกิดขึ้นอย่างเข้มข้น เช่น หน้าตัดไม่เรียบ การตัดทะลุของกระดาษ และกาวไหลล้น เมื่อความเร็วเกิน 150 เมตร/นาที การสูญเสียเวลาหยุดทำงานที่เกิดจากการแก้ไขงานและเศษวัสดุนั้นมากกว่าส่วนต่างราคาของตัวเครื่องเองเสียอีก
ดังนั้น ขั้นตอนแรกในการปรับปรุงประสิทธิภาพคือการกำหนดเกณฑ์มาตรฐานความแม่นยำ สำหรับสติกเกอร์กระดาษทั่วไป ความแม่นยำ ±0.1 มม. ถึง ±0.2 มม. ก็เพียงพอต่อคำสั่งซื้อส่วนใหญ่ ดังนั้นจึงสามารถให้ความสำคัญกับความเร็วได้ในขณะนี้ สำหรับผลิตภัณฑ์ที่มีมูลค่าเพิ่มสูง เช่น วัสดุฟิล์ม (PE, PP, PET) ฉลากอิเล็กทรอนิกส์ และฉลากยา ความแม่นยำควรควบคุมที่ระดับ ±0.05 มม. โดยให้ความสำคัญกับระบบขับเคลื่อนเซอร์โว ความเสถียรของความแม่นยำที่ได้จะทำให้ปลายม้วนเรียบร้อย ลดเวลาหยุดทำงานในกระบวนการตัดหรือพิมพ์ในขั้นตอนถัดไปได้อย่างมาก ซึ่งเป็นแหล่งที่มาของประสิทธิภาพที่ถูกมองข้ามไป

2. การควบคุมแรงตึง: "เฟรมที่มองไม่เห็น" ในความเร็วสูง
เทปแบบมีกาวในตัวประกอบด้วยชั้นวัสดุสามชั้น ได้แก่ วัสดุพื้นผิว ชั้นกาว และกระดาษรอง หากความตึงของชั้นใดชั้นหนึ่งไม่สม่ำเสมอ เทปจะแกว่งไปมาคล้ายงู มีปลายที่ไม่เรียบ หรือกาวรั่วซึมหลังจากม้วนกลับ ยิ่งความเร็วสูงเท่าใด ความแตกต่างของแรงเฉื่อยที่เกิดจากการเปลี่ยนแปลงเส้นผ่านศูนย์กลางจากม้วนเต็มไปเป็นม้วนว่างก็จะยิ่งมากขึ้น ทำให้การควบคุมความตึงยากขึ้นอย่างมาก
การควบคุมแรงตึงที่มีประสิทธิภาพต้องอาศัยระบบวงปิด ส่วนปลายด้านการคลายม้วนจะให้ข้อมูลป้อนกลับแบบเรียลไทม์จากเซ็นเซอร์วัดแรงตึง และ PLC จะคำนวณแรงบิดเบรกที่ต้องการโดยอิงจากการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางม้วน ทำให้ความผันผวนของแรงตึงอยู่ในช่วงแคบๆ ส่วนปลายด้านการม้วนจะใช้การควบคุมแรงตึงแบบเรียวเพื่อหลีกเลี่ยงการยุบตัวที่เกิดจาก "หลวมด้านใน แน่นด้านนอก" บางรุ่นระดับสูงยังมีการควบคุมเซอร์โวแบบอิสระของทั้งสามแกน ได้แก่ การคลายม้วน การม้วนขึ้น และการม้วนลง ทำให้ผู้ใช้งานสามารถตั้งค่าเส้นโค้งแรงตึงแยกกันตามคุณสมบัติของวัสดุที่แตกต่างกัน แทนที่จะพึ่งพาชุดพารามิเตอร์ทั่วไปชุดเดียวเพื่อใช้กับทุกคำสั่งซื้ออย่างตายตัว อุปกรณ์จะสามารถทำงานได้อย่างเสถียรและต่อเนื่องที่ความเร็วสูงขึ้นได้ก็ต่อเมื่อแรงตึงไม่ใช่ปัจจัยจำกัดอีกต่อไป
3. ลดเวลาหยุดทำงาน: ประสิทธิภาพที่เพิ่มขึ้นจากการใช้ระบบอัตโนมัติและการออกแบบที่สามารถเปลี่ยนแปลงได้อย่างรวดเร็ว
ผลผลิตรายวันจริงของเครื่องตัดแผ่นโลหะเท่ากับความเร็วในการทำงานคูณด้วยเวลาการทำงานที่มีประสิทธิภาพ โรงงานหลายแห่งมีอุปกรณ์ที่ทำงานด้วยความเร็วสูง แต่การเปลี่ยนเครื่องขึ้นรูปใหม่ การรับและหยุดเครื่องจักร และการรอขนถ่ายสินค้าใช้กำลังการผลิตไปเป็นจำนวนมาก อีกประเด็นสำคัญในการปรับปรุงประสิทธิภาพคือการลดเวลาที่ไม่เกี่ยวข้องกับการตัด
ในระหว่างกระบวนการเปลี่ยนแปลงคำสั่งซื้อ ระบบ PLC ที่มีหน่วยความจำพารามิเตอร์ช่วยให้ผู้ปฏิบัติงานสามารถเรียกใช้สูตรการทำงานที่บันทึกไว้บนหน้าจอสัมผัสได้ โดยไม่ต้องตั้งค่าความกว้างในการตัด ค่าความตึง หรือความยาวในการวัดทีละรายการ การออกแบบเพลาหมุนแบบเปลี่ยนเร็วก็มีความสำคัญเช่นกัน ความสามารถในการสลับระหว่างเพลาขยายและเพลาเลื่อนได้อย่างรวดเร็วช่วยให้เครื่องจักรเดียวกันสามารถจัดการได้ทั้งคำสั่งซื้อแบบม้วนยาวขนาดใหญ่และจัดการชุดการผลิตขนาดเล็กที่มีข้อกำหนดหลากหลายสำหรับคำสั่งซื้อระยะสั้นได้อย่างมีประสิทธิภาพ นอกจากนี้ ฟังก์ชันการทำงานอัตโนมัติพื้นฐาน เช่น การนับเมตรอัตโนมัติ การหยุดที่ความยาวคงที่ และการหยุดทำงานเมื่อวัสดุขาดแคลน แม้จะดูเรียบง่าย แต่ก็สามารถประหยัดเวลาการทำงานที่ไม่เกิดประโยชน์ได้หลายสิบนาทีต่อกะ
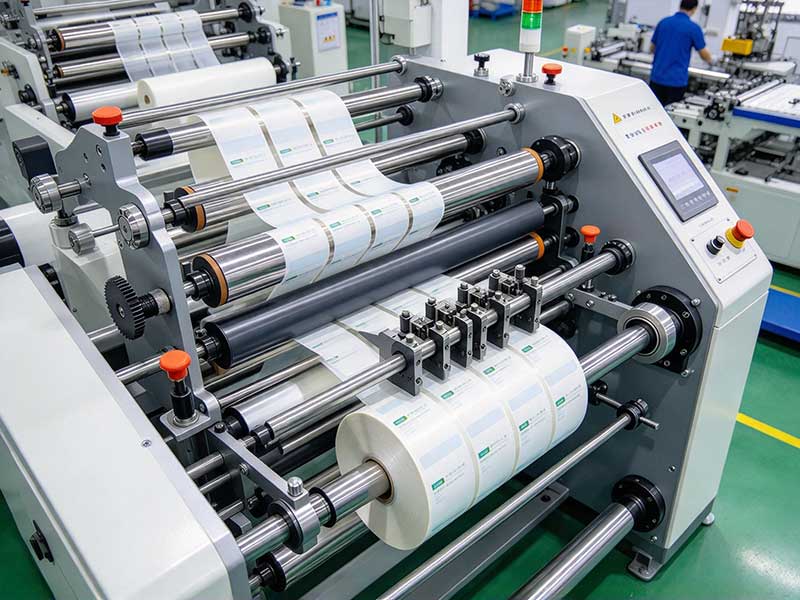
สำหรับการผลิตฉลากมาตรฐานจำนวนมาก คุณค่าของอุปกรณ์แบบครบวงจรยิ่งเห็นได้ชัดเจน ตัวอย่างเช่น เครื่องตัดและตกแต่งฉลากแบบม้วนต่อม้วนบางรุ่นใช้การออกแบบหัวคู่เพื่อรองรับการประมวลผลพร้อมกัน ทำให้เพิ่มผลผลิตเป็นสองเท่าเมื่อเทียบกับรุ่นหัวเดียว เครื่องเหล่านี้รวมการเคลือบ การตัดครึ่ง การกำจัดเศษวัสดุ และการตัดแบ่งเข้าไว้ในกระบวนการต่อเนื่อง ลดการหมุนเวียนของวัสดุและการรอคอยระหว่างอุปกรณ์ต่างๆ
4. การจัดการเครื่องมือ: ตัวแปรด้านประสิทธิภาพที่ถูกมองข้าม
ชั้นกาวของวัสดุติดเองจะอ่อนตัวลงเนื่องจากความร้อนจากการเสียดสีในระหว่างการตัดด้วยความเร็วสูง ทำให้กาวติดกับใบมีดได้ง่ายและเกิดการสะสมของวัสดุ เมื่อกาวสะสมบนใบมีดมากขึ้น ความต้านทานในการตัดจะเพิ่มขึ้น รอยขรุขระที่ขอบจะเพิ่มขึ้น และผู้ปฏิบัติงานต้องหยุดเครื่องเพื่อทำความสะอาด เวลาหยุดทำงานเล็กน้อยเหล่านี้จะสะสมเพิ่มขึ้นอย่างมากในสถานการณ์การตัดด้วยความเร็วสูง
มาตรการแก้ไขปัญหานี้ได้แก่ การติดตั้งปืนลมแรงดันสูงหรือแปรงที่ตัวยึดใบมีดเพื่อทำความสะอาดพื้นผิวใบมีดโดยอัตโนมัติตามระยะที่ตั้งไว้ สำหรับวัสดุกาวร้อนละลาย สามารถใช้ระบบระบายความร้อนด้วยอากาศเพื่อควบคุมอุณหภูมิใบมีดให้ต่ำกว่าจุดอ่อนตัวของกาว ในการเลือกเครื่องมือ เม็ดมีดคาร์ไบด์ซีเมนต์มีประสิทธิภาพดีกว่าอย่างเห็นได้ชัดในด้านความทนทานต่อการสึกหรอและความต้านทานการเกาะติดของวัสดุภายใต้สภาวะการตัดด้วยความเร็วสูง เมื่อเทียบกับเหล็กความเร็วสูงแบบดั้งเดิม นอกจากนี้ การกำหนดรอบการเปลี่ยนเครื่องมือตามระยะการตัดหรือการตรวจจับการสึกหรอของคมตัด โหมดการทำงานแบบ "ตัดไปเรื่อยๆ จนกว่าจะเกิดปัญหา" สามารถกำจัดปัญหาการทำงานช้าลงและเศษวัสดุที่เกิดจากการเสื่อมสภาพของเครื่องมือได้ก่อนที่จะเกิดขึ้น
บทสรุป
การปรับปรุงประสิทธิภาพของเครื่องตัดฉลากแบบมีกาวในตัวนั้น โดยพื้นฐานแล้วเป็นโครงการที่เป็นระบบมีเป้าหมายเพื่อลดเวลาที่ไร้ประสิทธิภาพความเร็วที่ระบุไว้เป็นเพียงจุดเริ่มต้นเท่านั้น สิ่งที่กำหนดผลผลิตอย่างแท้จริงคือความสามารถของเครื่องจักรในการทำงานอย่างต่อเนื่องภายใต้ความแม่นยำที่คงที่ การตอบสนองของระบบแรงตึงต่อการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางของขดลวด ความราบรื่นของการเปลี่ยนคำสั่งและการปล่อยวัสดุ และการควบคุมสถานะของเครื่องมือ หากคุณมุ่งเน้นเฉพาะพารามิเตอร์ความเร็วและละเลยเงื่อนไขสนับสนุนเหล่านี้ในระหว่างการเลือก ความเร็วสูงอาจกลายเป็นตัวเร่งอัตราของเสียและเวลาหยุดทำงาน สำหรับบริษัทผลิตฉลากส่วนใหญ่ เครื่องจักรที่มีความแม่นยำสูง แรงตึงที่คงที่ และระบบอัตโนมัติที่ตรงกับโครงสร้างคำสั่งซื้อ มักจะให้ผลผลิตจริงที่ดีกว่า "เครื่องจักรความเร็วสูง" ที่มีพารามิเตอร์ที่น่าดึงดูด แต่มีข้อเสียในทุกๆ ด้าน
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 เครื่องตัดและม้วนแผ่นกาวในตัว






