การม้วนที่ไม่สม่ำเสมอเป็นหนึ่งในปัญหาคุณภาพที่เกิดขึ้นบ่อยที่สุดในกระบวนการตัดริบบิ้น ฟิล์มฐานริบบิ้นโดยทั่วไปมีความหนาเพียง 4.5 ถึง 10 ไมครอนและมีความไวสูงมาก แม้แต่การเคลื่อนตัวเพียงระดับมิลลิเมตรที่ปลายฟิล์มก็อาจทำให้เกิดเทป รอยย่น หรือแม้กระทั่งการสึกหรอของหัวพิมพ์ในระหว่างการพิมพ์ครั้งต่อไป ผู้ปฏิบัติงานหลายคนคุ้นเคยกับการปรับความตึงหรือเปลี่ยนใบมีดแบบสุ่มเมื่อพบความไม่สม่ำเสมอ ซึ่งมักนำไปสู่การปรับแต่งที่วุ่นวายมากขึ้นเรื่อยๆ แท้จริงแล้ว การม้วนที่ไม่สม่ำเสมอไม่ใช่ความผิดพลาดเพียงอย่างเดียว แต่เป็นลักษณะโดยรวมของการรบกวนการควบคุมความตึง ความแม่นยำทางกล และความสมดุลของระบบเสริม บทความนี้จะเริ่มต้นจากการจำแนกอาการและนำเสนอแนวทางแก้ไขที่ค่อยเป็นค่อยไปจากง่ายไปซับซ้อน และสามารถนำไปใช้ได้อย่างรวดเร็ว

ขั้นตอนที่ 1: ทำความเข้าใจปัญหาและนำเสนอแนวทางแก้ไขที่ตรงเป้าหมาย
ก่อนเริ่มต้น ให้สังเกตลักษณะเฉพาะของปลายม้วนกระดาษ เนื่องจากลักษณะที่แตกต่างกันบ่งชี้ถึงสาเหตุที่แตกต่างกันอย่างสิ้นเชิง หากปลายม้วนกระดาษมีลักษณะคล้าย "ปากระฆัง" หรือเป็นรูปกรวยเด่นชัดด้านเดียว ปัญหามักเกิดจากแรงดึงในการม้วนมากเกินไปหรือแรงกดที่ไม่สม่ำเสมอที่ปลายทั้งสองข้างของลูกกลิ้งกด หากปลายทั้งสองข้างเรียบร้อย แต่ตรงกลางหลวมหรือยกขึ้นบางส่วน ควรสงสัยว่าอาจเป็นที่ม้วนกระดาษ ท่อกระดาษผิดรูป หรือความหนาของวัสดุที่ป้อนเข้ามามากเกินไป หากปลายม้วนกระดาษแสดงการแกว่งเป็นรอยหยักเป็นระยะๆ ควรสงสัยว่าเกิดจากการสึกหรอของใบมีดหรือช่องว่างการตัดที่ไม่สม่ำเสมอ อย่างไรก็ตาม การเบี่ยงเบนโดยรวมและการเบี่ยงเบนแบบคดเคี้ยว มักบ่งชี้ว่าลูกกลิ้งนำทางไม่ขนานกันหรือระบบแก้ไขทำงานล้มเหลว การระบุประเภทของอาการเป็นสิ่งจำเป็นเพื่อหลีกเลี่ยงการพยายามแก้ไขที่ไร้ประโยชน์

การควบคุมความตึง: ลดความตึงลงก่อน จากนั้นค่อยปรับ โดยใช้เทคนิคการเรียวอย่างชำนาญ
ในกรณีส่วนใหญ่ที่การม้วนไม่สมบูรณ์ สาเหตุหลักมักเกิดจากการตั้งค่าแรงดึงที่ไม่เหมาะสม วัสดุริบบิ้นบางมาก หากแรงดึงสูงเกินไป วัสดุจะถูกยืดมากเกินไป ทำให้เกิดแรงกดที่ไม่สม่ำเสมอที่ขอบและเกิดเป็นรูปทรง "ระฆังคว่ำ" หากแรงดึงต่ำเกินไป ชั้นกลางจะหลวมและหน้าตัดจะยุบตัวลง วิธีตรวจสอบอย่างรวดเร็วคือการลดแรงดึงในการม้วนลง 5% ถึง 10% ในแต่ละครั้ง จากนั้นทำการทดสอบการม้วนเป็นระยะทางสองถึงสามเมตรเพื่อสังเกตการเปลี่ยนแปลงที่หน้าตัด สำหรับแถบทดสอบกว้าง 10 มม. ค่าแรงดึงในการม้วนโดยทั่วไปจะอยู่ระหว่าง 3 ถึง 5 N ที่สำคัญกว่านั้น การตั้งค่าความเรียวเป็นกุญแจสำคัญ เมื่อเส้นผ่านศูนย์กลางของม้วนเพิ่มขึ้น หากแรงดึงไม่ลดลงตามส่วนโค้ง ชั้นนอกจะกดชั้นในเหมือนเครื่องอัดไฮดรอลิก ทำให้เกิดเป็น "แกนดอกเดซี่" หรือชั้นที่เรียงสลับกันเป็นรูปหอคอย ยกตัวอย่างเช่น แกนขดลวดที่มีเส้นผ่านศูนย์กลางภายนอกเริ่มต้น 300 มม. สามารถตั้งแรงดึงเริ่มต้นไว้ที่ 12 N ลดแรงดึงที่ปลายลงเหลือ 8 N และตั้งค่าสัมประสิทธิ์การเรียวระหว่าง 0.3 ถึง 0.5 ซึ่งจะทำให้ได้โครงสร้างที่เหมาะสมคือ "แน่นด้านใน หลวมด้านนอก"
ลูกกลิ้งและความขนาน: "ตัวผลักดันที่มองไม่เห็น" ที่มักถูกมองข้าม
แม้ว่าจะปรับความตึงแล้ว หน้าตัดปลายกระดาษก็ยังคงไม่เรียบ และปัญหาอาจซ่อนอยู่ในความแม่นยำทางกลไก หากลูกกลิ้งกดและเพลาหมุนไม่ขนานกัน การหมุนแต่ละครั้งจะสร้างแรงผลักตามแนวแกน ดันสายพานคาร์บอนไปด้านใดด้านหนึ่ง ทำให้เกิดชั้นกระดาษที่ไม่ตรงแนว ในสถานที่จริง สามารถสอดกระดาษขนาด A4 เข้าไปในช่องว่างระหว่างปลายทั้งสองข้างของลูกกลิ้งและแกนหมุน หากรู้สึกถึงแรงต้านที่แตกต่างกันอย่างเห็นได้ชัดเมื่อดึงออก แสดงว่าเส้นไม่ขนานกัน สำหรับกรณีฉุกเฉินชั่วคราว ให้คลายที่นั่งแบริ่งที่ปลายด้านหนึ่งของลูกกลิ้งกดและใส่แผ่นรองบางๆ ขนาด 0.1 ถึง 0.2 มิลลิเมตรเพื่อแก้ไข สิ่งสำคัญไม่แพ้กันคือช่องว่างระหว่างท่อกระดาษและแกนหมุน เมื่อช่องว่างเกิน 0.5 มิลลิเมตร ท่อกระดาษจะกระตุกอย่างผิดปกติในระหว่างการหมุนด้วยความเร็วสูง ทำให้หน้าตัดปลายกระดาษแกว่งเป็นระยะ ช่องว่างมาตรฐานควรควบคุมให้อยู่ภายใน 0.3 มิลลิเมตร มาตรการชั่วคราวอาจทำได้โดยการพันกระดาษปิดบังรอบเพลาเพื่อเพิ่มแรงเสียดทาน และต้องจัดหาท่อกระดาษที่มีความคลาดเคลื่อนที่ได้มาตรฐานสำหรับการใช้งานระยะยาว นอกจากนี้ การเบี่ยงเบนในแนวรัศมีของเพลาหมุนเองไม่ควรเกิน 0.05 มิลลิเมตร และเพลาที่งอจะต้องถูกเปลี่ยนหรือดัดให้ตรง
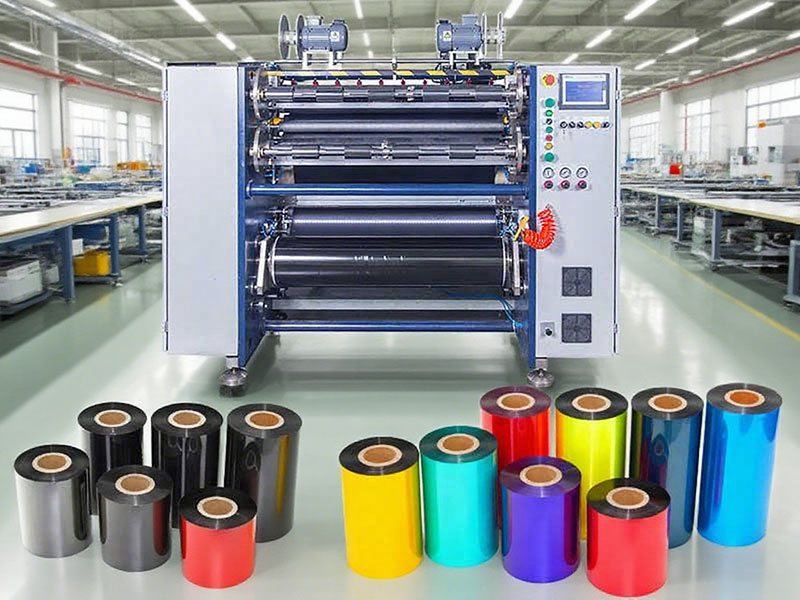
การแก้ไขและเครื่องมือ: อย่าปล่อยให้ปัญหาเล็กน้อยกลายเป็นความล้มเหลวครั้งใหญ่
การทำงานผิดพลาดของระบบแก้ไขเป็นสาเหตุโดยตรงของการเบี่ยงเบนในการม้วน และสาเหตุนั้นมักจะง่ายอย่างน่าประหลาดใจ นั่นคือ การสะสมของผงหมึกบนเลนส์เซ็นเซอร์แสง เช็ดหัววัดด้วยแอลกอฮอล์และค่อยๆ ดันขอบริบบิ้นเพื่อสังเกตว่าเซ็นเซอร์ตอบสนองหรือไม่ อันตรายที่ซ่อนอยู่ส่วนใหญ่สามารถแก้ไขได้ภายในสามสิบวินาที หากท่ออากาศของตัวกระตุ้นการแก้ไขหลุดหรือบิดงอ คุณสามารถปรับเครื่องม้วนกลับไปที่ตำแหน่งตรงกลางชั่วคราวเพื่อทำงานให้เสร็จในปริมาณน้อยได้ ส่วนเรื่องเครื่องมือตัด ช่องว่างที่แนะนำระหว่างใบมีดบนและล่างสำหรับการตัดริบบิ้นคือเพียง 0.01 ถึง 0.03 มิลลิเมตร ซึ่งประมาณครึ่งหนึ่งของการตัดกระดาษทั่วไป รอยขริดหรือรอยตัดที่ไม่เรียบที่เกิดจากการสึกหรอของใบมีดจะค่อยๆ สะสมเป็นชั้นๆ ที่ปลายใบมีดในระหว่างการม้วน ในขณะนี้ ให้ใช้เกจวัดความหนา 0.02 มิลลิเมตรเพื่อปรับเทียบช่องว่างใหม่ และหากมีการสึกหรออย่างรุนแรง ควรเปลี่ยนใบมีดโดยตรง เพราะค่าใช้จ่ายในการลับคมนั้นสูงกว่าการเปลี่ยนใบมีดมาก
การจัดระบบให้เป็นระเบียบ: เปลี่ยนประสบการณ์การแก้ไขข้อผิดพลาดให้เป็นพารามิเตอร์ที่สามารถนำกลับมาใช้ใหม่ได้
ประสิทธิภาพสูงสุดในการแก้ปัญหาการม้วนไม่สมบูรณ์ไม่ได้อยู่ที่การค้นหาสาเหตุของความล้มเหลวทุกครั้ง แต่อยู่ที่การรักษาค่าพารามิเตอร์ที่ได้รับการปรับเทียบอย่างถูกต้องแล้ว ขอแนะนำให้จัดทำ "บันทึกทางการแพทย์" สำหรับอุปกรณ์แต่ละชิ้น โดยบันทึกค่าแรงดึงในการม้วน ค่าสัมประสิทธิ์การเรียว แรงดันลูกกลิ้ง และระยะห่างของเครื่องมือที่สอดคล้องกับรุ่นของริบบิ้นที่แตกต่างกัน (ความกว้าง ความหนาของวัสดุพื้นฐาน ประเภทของสารเคลือบ) ในระหว่างการเปลี่ยนงาน ให้เรียกใช้ค่าพารามิเตอร์ที่บันทึกไว้โดยตรง และทำการทดสอบการทำงานที่ความเร็ว 80% ของความเร็วปกติเป็นระยะทาง 200 เมตร เพื่อตรวจสอบพื้นผิวปลาย ตรวจสอบ 100 เมตรแรกในสภาวะความเร็วต่ำ และตรวจสอบความเสถียรในสภาวะความเร็วสูงใน 100 เมตรสุดท้าย ในแต่ละวัน ให้ใช้ไม้บรรทัดตรวจสอบความขนานของลูกกลิ้งนำทาง หากความเบี่ยงเบนเกิน 0.1 มิลลิเมตรต่อเมตร ต้องทำการแก้ไข ทำความสะอาดลูกกลิ้งทั้งหมดทุกสัปดาห์ด้วยแอลกอฮอล์อุตสาหกรรม โดยเฉพาะอย่างยิ่งเพื่อขจัดคราบผงคาร์บอนที่เกาะติดบนพื้นผิวลูกกลิ้งยาง การม้วนไม่สมบูรณ์เป็นสัญญาณเตือนถึงความไม่สมดุลระหว่างความแม่นยำของอุปกรณ์และพารามิเตอร์ของกระบวนการ การมองว่านี่เป็นโอกาสในการตรวจสอบระบบนั้นมีคุณค่ามากกว่าการแก้ไขปัญหาเฉพาะหน้าซ้ำแล้วซ้ำเล่า
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดริบบิ้น
 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
 เครื่องตัดริบบิ้นพิมพ์การ์ด






