ความแม่นยำของความกว้างของเครื่องตัดริบบิ้นมักวัดจากค่าความคลาดเคลื่อนระหว่างความกว้างจริงของแถบริบบิ้นหลังจากตัดแล้วกับความกว้างเป้าหมาย รุ่นระดับสูงสามารถรักษาค่าความคลาดเคลื่อนนี้ได้ภายใน ±0.05 มม. ในขณะที่อุปกรณ์ทั่วไปมักอยู่ระหว่าง ±0.3 มม. ถึง ±0.5 มม. แม้ว่าความแตกต่างจะดูเล็กน้อย แต่ก็เป็นตัวกำหนดความราบรื่นของการเคลื่อนที่ของริบบิ้นและอายุการใช้งานของเครื่องพิมพ์โดยตรง แถบริบบิ้นแคบที่มีความกว้างมากเกินไปอาจทำให้เกิดรอยย่นและไม่ตรงแนว หรือในกรณีที่แย่ที่สุดอาจแตกหักได้ภายใต้แรงที่ไม่สม่ำเสมอที่ขอบระหว่างการพิมพ์ด้วยความเร็วสูง เพื่อทำความเข้าใจหลักการของการควบคุมความแม่นยำของความกว้าง จำเป็นต้องก้าวข้ามมุมมองเดียวของ "เครื่องมือตัดได้แม่นยำหรือไม่" และมองกระบวนการตัดเป็นระบบวิศวกรรมแบบสี่มิติที่เชื่อมโยงกัน ซึ่งเกี่ยวข้องกับแรงดึง การนำทาง เครื่องมือ และการตรวจสอบ

1. ระบบควบคุมแรงตึงแบบวงปิด: ด่านแรกในการป้องกันความแม่นยำด้านความกว้าง
วัสดุรองรับที่เป็นริบบิ้นคือฟิล์ม PET ที่มีความหนาเพียง 4.5 ถึง 12 ไมโครเมตร คุณสมบัติทางกายภาพที่บางมากทำให้ฟิล์มนี้ไวต่อแรงดึงเป็นพิเศษ หากแรงดึงสูงเกินไป ฟิล์มจะยืดหยุ่นหรือยืดตัวแบบพลาสติก ทำให้ความกว้างหดตัวลงหลังจากการตัด ส่งผลให้ขนาดจริงเล็กกว่าค่าเป้าหมาย หากแรงดึงต่ำเกินไป วัสดุจะหลวมและย่น ทำให้ตำแหน่งด้านข้างเบี่ยงเบนไม่คงที่ ส่งผลให้เครื่องตัดไม่สามารถติดตามเส้นทางที่กำหนดไว้ล่วงหน้าได้
ดังนั้น พื้นฐานของความแม่นยำด้านความกว้างจึงอยู่ที่การควบคุมแบบวงปิดอิสระของสามขั้นตอนของแรงดึง ได้แก่ การคลาย การดึง และการม้วนกลับ เครื่องตัดแผ่นโลหะความแม่นยำสูงสมัยใหม่ใช้เซ็นเซอร์วัดแรงดึงเพื่อรวบรวมแรงดึงของแผ่นโลหะจริงแบบเรียลไทม์ ส่งข้อมูลกลับไปยัง PLC และปรับแรงบิดเอาต์พุตของมอเตอร์เซอร์โวแบบไดนามิกผ่านอัลกอริธึม PID ความเร็วในการตอบสนองและความแม่นยำในสภาวะคงที่ของวงปิดนี้จะกำหนดขีดจำกัดล่างของการผันผวนของความกว้างโดยตรง วิธีการควบคุมคลัตช์ผงแม่เหล็กแบบดั้งเดิมอาจทำให้แรงดึงผันผวนได้ถึง ±10% ซึ่งเพียงพอที่จะทำให้ความกว้างของชิ้นงานเบี่ยงเบนที่ความเร็วหลายร้อยเมตรต่อนาที ในขณะที่ระบบวงปิดเซอร์โวสามารถลดการผันผวนให้อยู่ภายใน ±0.25N ถึง ±0.5N ได้
สิ่งที่ชาญฉลาดกว่านั้นคือกลยุทธ์การควบคุมแรงดึงในการม้วน เมื่อเส้นผ่านศูนย์กลางการม้วนเพิ่มขึ้น การรักษาแรงดึงให้คงที่ทำให้ริบบิ้นคาร์บอนด้านนอกออกแรงกดมากเกินไปบนชั้นใน ส่งผลให้แกนเสียรูปหรือแม้กระทั่งเกิดการเกาะติดของหมึก ซึ่งส่งผลทางอ้อมต่อการป้อนวัสดุที่ไม่เสถียรในระหว่างการตัดครั้งต่อไป ระบบจะค่อยๆ ลดแรงดึงในการม้วนตามเส้นโค้งที่กำหนดไว้ล่วงหน้า โดยอิงจากเส้นผ่านศูนย์กลางม้วนที่คำนวณได้แบบเรียลไทม์ เพื่อรักษาระดับความแน่นที่เหมาะสมของแถบแคบตั้งแต่เต็มม้วนจนถึงหมดม้วน ทำให้ได้สภาวะสุดท้ายที่เสถียรเพื่อความสม่ำเสมอของความกว้าง

2. การแก้ไขและคำแนะนำ: รักษาแนวอ้างอิงแนวนอนของใบมีดตัดให้คงที่
ก่อนที่ริบบิ้นจะเข้าสู่ใบมีดตัด ขอบของริบบิ้นจะต้องคงที่และอยู่ในตำแหน่งขวางที่ทราบเสมอ การเบี่ยงเบนไปด้านข้างเพียงเล็กน้อยหมายความว่าใบมีดตัดได้เลื่อนไปจากแนวตัดจริงของริบบิ้น ทำให้ไม่สามารถควบคุมความกว้างได้อย่างแม่นยำ
ระบบแก้ไขอัตโนมัติ (EPC) มีบทบาทในการนำตัวแปรนี้เข้ามาอยู่ในวงจรปิด หลักการไม่ซับซ้อน: เซ็นเซอร์แบบโฟโตอิเล็กทริกหรือ CCD จะสแกนตำแหน่งด้านข้างของขอบริบบิ้นอย่างต่อเนื่อง แปลงค่าเบี่ยงเบนเป็นสัญญาณไฟฟ้า และส่งไปยังตัวควบคุม ซึ่งจะขับมอเตอร์เซอร์โวหรือกลไกแบบนิวแมติกเพื่อดันแร็คคลายหรือลูกกลิ้งนำทางสำหรับการปรับละเอียดด้านข้าง "ดึง" แถบกลับไปยังตำแหน่งอ้างอิงที่ถูกต้อง โซลูชันหลักในปัจจุบันมีความแม่นยำในการแก้ไขแบบไดนามิกสูงถึง ±0.1 มม. และสูงกว่านั้นในรุ่นระดับสูง สำหรับข้อกำหนดที่แคบมากที่มีความกว้างในการตัดต่ำกว่า 10 มม. ความสำคัญของการแก้ไขจะยิ่งเด่นชัดมากขึ้น เนื่องจากความแข็งแรงด้านข้างของแถบแคบนั้นอ่อนแอมาก และแม้แต่การเบี่ยงเบนเพียงไม่กี่สิบไมครอนก็อาจทำให้ผลิตภัณฑ์สำเร็จรูปกลายเป็นของเสียได้
ระบบลูกกลิ้งนำทางที่มีความแข็งแรงสูงทำงานร่วมกับระบบปรับความตรง ความตรงของลูกกลิ้งทั้งหมดต้องถูกควบคุมภายใน 0.01 มม./เมตร การเบี่ยงเบนในแนวรัศมีจำกัดอยู่ที่ระดับไมครอน และต้องรักษาความขนานอย่างเคร่งครัดระหว่างลูกกลิ้ง ความเยื้องศูนย์หรือความเอียงใดๆ ของลูกกลิ้งนำทางจะถูกส่งผ่านเป็นการแกว่งด้านข้างของริบบิ้นด้วยขนาดความเบี่ยงเบนเป็นสองเท่า การแก้ไขจะจัดการกับ "การเบี่ยงเบนที่เกิดขึ้นแล้ว" ในขณะที่ระบบลูกกลิ้งนำทางที่มีความแม่นยำสูงจะช่วยลดการจัดตำแหน่งที่ไม่ถูกต้องตั้งแต่ต้นเหตุ

3. ระบบเครื่องมือ: กลไกการตัดในช่องว่างระดับไมครอน
เมื่อแรงตึงและการนำทางสร้างสภาวะการป้อนที่เสถียรสำหรับริบบิ้น ขั้นตอนสุดท้ายในการเพิ่มความแม่นยำของความกว้างอยู่ที่การควบคุมเครื่องมือและระยะห่างของฟันเครื่องมือ
หัวใจสำคัญของการตัดด้วยใบมีดวงกลมคือกระบวนการตัดโดยใช้ใบมีดคู่บนและล่าง ระยะห่างด้านข้างระหว่างใบมีดบนและล่างเป็นพารามิเตอร์หลักที่กำหนดคุณภาพและความแม่นยำของความกว้างของการตัด หากช่องว่างแคบเกินไป ขอบใบมีดจะเสียดสีกัน ทำให้เกิดเสี้ยนและฝุ่น และขอบของการตัดจะถูกบีบอัดและเสียรูป หากช่องว่างกว้างเกินไป วัสดุจะถูกฉีกขาดแทนที่จะถูกตัด ทำให้เกิดขอบเล็กๆ และความกว้างที่ใช้งานได้จริงจะคาดเดาได้ยาก สำหรับริบบิ้นคาร์บอนที่มีความหนาเพียงไม่กี่ไมครอน ช่องว่างนี้มักจะต้องควบคุมอย่างแม่นยำระหว่าง 0.02 มม. ถึง 0.05 มม. ขึ้นอยู่กับความหนาของวัสดุและคุณสมบัติของสารเคลือบ การเบี่ยงเบนในแนวรัศมีของหัวตัดก็มีความสำคัญเช่นกัน หากการเบี่ยงเบนของแกนหมุนเกิน 0.005 มม. ความกว้างของการตัดจะผันผวนตามการเบี่ยงเบนเป็นระยะของใบมีด
วิธีการตั้งค่าระยะห่างของคมตัดได้พัฒนาจากแบบแมนนวลไปสู่การควบคุมด้วยเครื่อง CNC อุปกรณ์รุ่นแรกๆ อาศัยสกรูนำและแป้นหมุนเชิงกลในการปรับคมตัดทีละชิ้น โดยระยะห่างและตำแหน่งต่างๆ ขึ้นอยู่กับประสบการณ์การใช้งาน ทำให้ความแม่นยำในการทำซ้ำมีจำกัด รุ่นไฮเอนด์ในปัจจุบันใช้มอเตอร์เซอร์โวในการขับเคลื่อนการเคลื่อนที่ตามแนวแกนของตัวจับยึดคมตัด โดยมีความละเอียดสูงถึง 0.01 มม. เมื่อรวมกับการควบคุมตำแหน่งแบบวงปิด จะช่วยขจัดข้อผิดพลาดในการกำหนดตำแหน่งที่เกิดจากระยะคลายตัวของสกรูย้อนกลับได้อย่างสมบูรณ์ อุปกรณ์บางชนิดยังรวมการตรวจสอบด้วยภาพแบบออนไลน์ โดยใช้กล้อง CCD จับภาพตำแหน่งจริงของคมตัดแบบเรียลไทม์ ส่งข้อมูลความเบี่ยงเบนของความกว้างกลับไปยังระบบควบคุมตัวจับยึดคมตัดเพื่อชดเชยแบบไดนามิก ทำให้ระยะห่างของคมตัดเปลี่ยนจาก "ค่าที่ตั้งไว้" เป็น "ค่าแบบเรียลไทม์ที่ตรวจสอบได้"
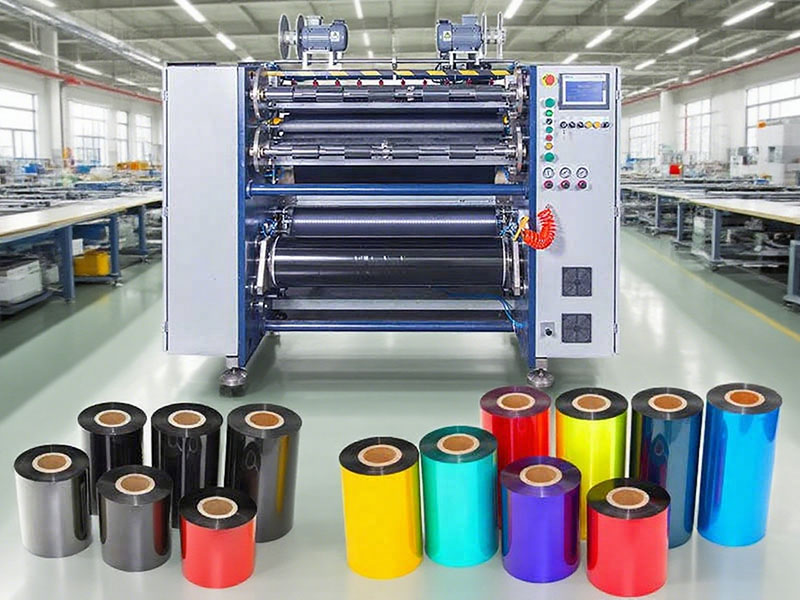
4. การทำงานร่วมกันของระบบ: ความถูกต้องแม่นยำคือผลลัพธ์ ไม่ใช่ตัวชี้วัดที่แยกเดี่ยว
เมื่อพิจารณาขั้นตอนข้างต้นโดยละเอียด เทคโนโลยีแต่ละอย่างมีส่วนช่วยเพิ่มความแม่นยำอย่างชัดเจน: ระบบควบคุมแรงดึงแบบวงปิดช่วยลดตัวแปรแรงดึง ระบบแก้ไขจะล็อกจุดอ้างอิงด้านข้าง และระบบเครื่องมือจะกำหนดรูปทรงเรขาคณิตของการตัด อย่างไรก็ตาม การบรรลุความแม่นยำของความกว้างนั้นขึ้นอยู่กับการประสานงานแบบไดนามิกระหว่างปัจจัยทั้งสามประการเป็นสำคัญ
ตัวอย่างทั่วไปคือการจับคู่พารามิเตอร์ระหว่างการตัดแบบแถบแคบ เมื่อความกว้างของการตัดลดลงต่ำกว่า 10 มม. ความแข็งแกร่งด้านข้างของริบบิ้นจะลดลงอย่างรวดเร็ว หากแรงดึงในการม้วนยังคงตั้งค่าตามแบบแถบกว้างทั่วไป วัสดุจะถูกยืดออกมากเกินไปในแนวยาวและหดตัวในแนวด้านข้างเนื่องจากผลของปัวซอง ส่งผลให้ความกว้างของการตัดแคบลงและเกิดความเค้นที่ขอบมากขึ้น การปรับกระบวนการอย่างมีประสบการณ์จะลดแรงดึงในการม้วนของการตัดแบบแถบแคบลงเหลือ 60% ถึง 70% ของค่าทั่วไป ในขณะเดียวกันก็ลดความเร็วของยานพาหนะลงอย่างเหมาะสมเพื่อให้มีช่วงเวลาการตอบสนองที่กว้างขึ้นสำหรับระบบแก้ไข ซึ่งหมายความว่าตรรกะการควบคุมความแม่นยำของความกว้างไม่ได้เกี่ยวกับการที่แต่ละระบบย่อยดำเนินการปรับให้เหมาะสมที่สุดโดยอิสระ แต่เป็นการค้นหาจุดสมดุลแบบไดนามิกระหว่างความเร็ว แรงดึง การตอบสนองการแก้ไข และระยะห่างของเครื่องมือ
ด้วยเหตุนี้ เครื่องตัดริบบิ้นความแม่นยำสูงที่ได้รับการปรับเทียบอย่างดีจึงสามารถรักษาความคลาดเคลื่อนของความกว้างให้อยู่ภายใน ±0.05 มม. และลดอัตราข้อบกพร่องจาก 2% ถึง 3% ของอุปกรณ์ทั่วไปให้ต่ำกว่า 0.3% สำหรับริบบิ้นที่มีมูลค่าสูง เช่น ริบบิ้นที่ทำจากเรซินและวัสดุผสม การประหยัดต้นทุนวัสดุ การลดเวลาหยุดทำงาน และเวลาในการเริ่มใช้งานจากความแม่นยำที่เพิ่มขึ้นนั้นมีความสำคัญมากกว่าพารามิเตอร์ประสิทธิภาพของอุปกรณ์เอง หลักการของความแม่นยำของความกว้างนั้นสรุปได้ในประโยคเดียวคือ การทำให้แน่ใจว่าการเคลื่อนที่ของริบบิ้นในทุกมิติก่อนถึงขอบใบมีดนั้นอยู่ภายในวงปิดที่สามารถรับรู้ได้ แทรกแซงได้ และแก้ไขได้
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดริบบิ้น
 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
 เครื่องตัดริบบิ้นพิมพ์การ์ด






