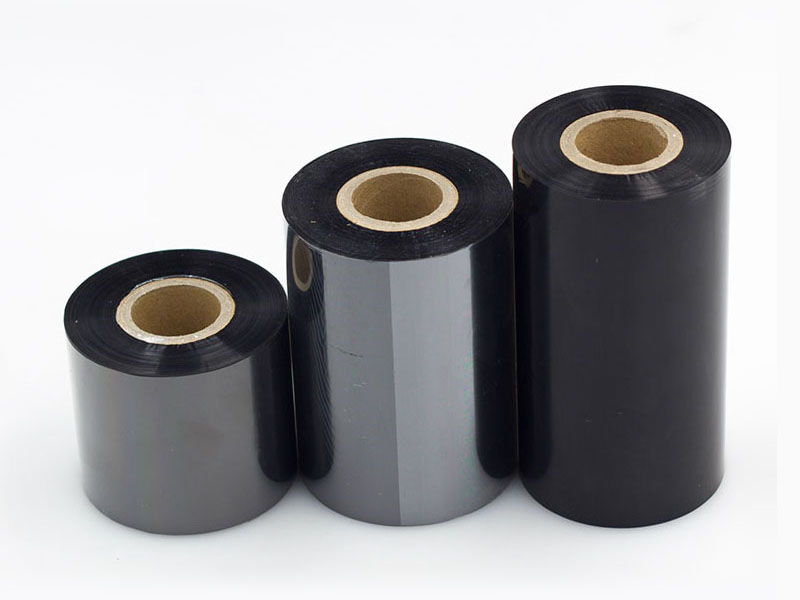
ริบบิ้นถ่ายโอนความร้อนประกอบด้วยฟิล์มฐาน PET ที่มีความหนาเพียงไม่กี่ไมครอน ชั้นหมึก และสารเคลือบด้านหลัง การตัดและม้วนริบบิ้นจึงไม่ใช่แค่การ "ตัดและม้วน" ธรรมดา ความแม่นยำในการตัดเป็นตัวกำหนดความเรียบของริบบิ้นในเครื่องพิมพ์โดยตรง ว่าขอบริบบิ้นจะขูดกับหัวพิมพ์หรือไม่ และความสม่ำเสมอของความคมชัดของภาพบาร์โค้ด ในทางปฏิบัติของอุตสาหกรรม มาตรฐานสำหรับการตัดที่มีความแม่นยำสูงมักจะกำหนดไว้ที่ความคลาดเคลื่อนของความกว้าง ±0.1 มม. และความเบี่ยงเบนของปลายริบบิ้นภายใน ±0.5 มม. อย่างไรก็ตาม การบรรลุมาตรฐานนี้ไม่สามารถทำได้ด้วยการปรับปรุงส่วนประกอบเพียงชิ้นเดียว แต่เป็นผลมาจากการประสานงานที่แม่นยำระหว่างแรงดึง กลไก เครื่องมือ และระบบการจัดตำแหน่งศูนย์กลาง
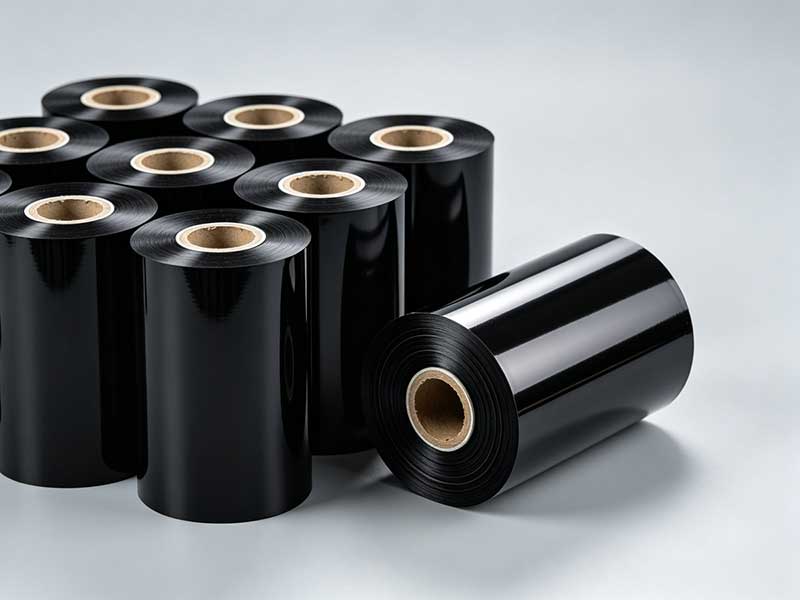
การควบคุมแรงตึงเป็นหลักการแรกของความแม่นยำในการตัดริบบิ้น วัสดุรองรับริบบิ้นมีความบางมากและไวต่อการยืด หากแรงตึงสูงเกินไป ฟิล์มฐาน PET จะยืดตัว ทำให้เกิดรอยแตกเล็กๆ ในชั้นหมึก ระหว่างการใช้งาน ผลิตภัณฑ์สำเร็จรูปจะแสดงอาการผงร่วงและหัวพิมพ์ปนเปื้อน หากแรงตึงต่ำเกินไป การม้วนจะหลวม อากาศระหว่างชั้นไม่สามารถถูกขับออกได้ และพื้นผิวปลายจะไม่มีเสถียรภาพ ความท้าทายที่ซ่อนอยู่มากกว่านั้นคือการควบคุมความเรียว: เมื่อเส้นผ่านศูนย์กลางการม้วนเพิ่มขึ้น หากแรงตึงไม่ลดลงตามเส้นโค้งที่กำหนดไว้ ชั้นนอกจะถูกบีบอัดเข้าด้านใน ทำให้เกิดชั้นที่ซ้อนกันแบบ "ดอกเดซี่" มาตรฐานการยอมรับมักกำหนดให้ความผันผวนของแรงตึงระหว่างการเร่งและการลดความเร็วต้องถูกควบคุมภายใน ±1.5% และฟังก์ชันความเรียวควรทำให้แน่ใจว่าขดลวดผลิตภัณฑ์สำเร็จรูปแสดงความลาดชันที่เหมาะสมจากแกนกลางไปยังวงกลมด้านนอก โดยมีความลาดชัน "แข็งด้านใน อ่อนด้านนอก" ในทางปฏิบัติ ช่วงค่าอ้างอิงสำหรับแรงดึงในการม้วนแถบทดสอบริบบิ้นคาร์บอนกว้าง 10 มม. อยู่ที่ประมาณ 3 ถึง 5 นิวตัน แต่ค่าที่เฉพาะเจาะจงนั้นจำเป็นต้องได้รับการปรับเทียบเป็นรายเครื่อง โดยขึ้นอยู่กับความหนาของวัสดุรองรับและคุณลักษณะของหมึก
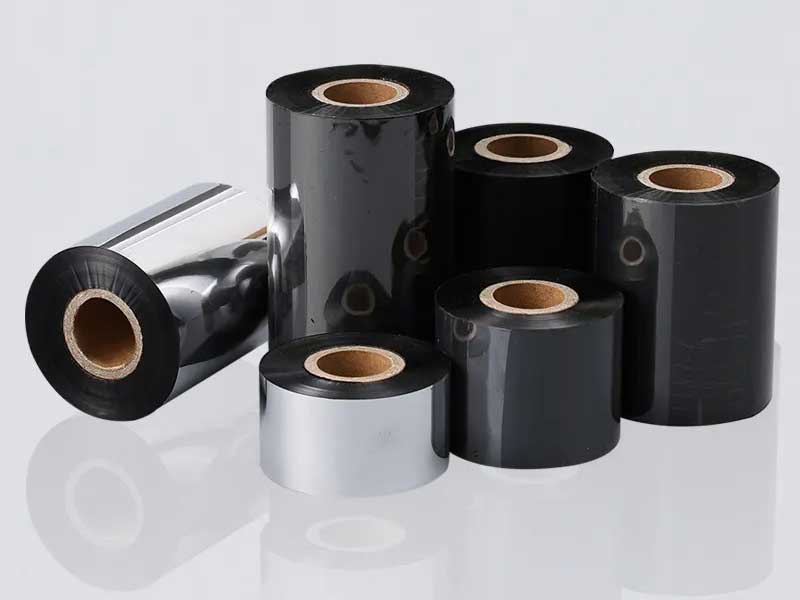
ความแม่นยำทางเรขาคณิตเชิงกลถือเป็นขีดจำกัดสูงสุดทางกายภาพของความแม่นยำระหว่างการทดสอบการยอมรับแบบคงที่ ความเรียบของเฟรมต้องไม่เกิน 0.1 มม./เมตร และความคลาดเคลื่อนของความขนานระหว่างลูกกลิ้งนำทางและแกนหมุนควรควบคุมให้อยู่ภายใน ±0.05 มม. – ตัวชี้วัดนี้ไม่เข้มงวดมากนัก เพราะความไม่ขนานเพียงเล็กน้อยจะทำให้ริบบิ้นรับแรงด้านข้างระหว่างการทำงาน ระบบการจัดแนวสามารถแก้ไขได้เฉพาะ "การจัดแนวที่ไม่ถูกต้อง" แต่ไม่สามารถกำจัดสาเหตุหลักได้ ช่องว่างระหว่างเพลาการกรอและแกนมีความสำคัญไม่แพ้กัน: เมื่อช่องว่างเกิน 0.5 มม. แกนจะแสดงความเยื้องศูนย์เป็นระยะระหว่างการหมุน ทำให้หน้าตัดแกว่งไปมาอย่างสม่ำเสมอ แม้ว่าเส้นโค้งแรงดึงจะสมบูรณ์แบบ แต่ความสม่ำเสมอเป็นไปไม่ได้ ลูกกลิ้งกดมักถูกประเมินต่ำเกินไป เมื่อแรงกดที่ปลายทั้งสองข้างไม่สม่ำเสมอหรือแกนไม่ขนานกับเพลาการกรอ แรงผลักตามแนวแกนจะเกิดขึ้นในแต่ละรอบการหมุน ทำให้ริบบิ้นเคลื่อนที่ไปมาตามทิศทางความกว้าง ใช้เกจวัดระยะเพื่อตรวจสอบช่องว่างระหว่างปลายทั้งสองข้างของลูกกลิ้งกดและเพลาการกรอ ค่าความคลาดเคลื่อนควรอยู่ภายใน 0.05 มม./เมตร และความแข็งของยางควรอยู่ที่ Shore A 60 ถึง 70 องศา

สถานะของเครื่องมือและการตอบสนองต่อการแก้ไขจะเป็นตัวกำหนดเสถียรภาพเชิงพลวัตของความแม่นยำการซ้อนทับกันระหว่างใบมีดบนและล่างสำหรับการตัดริบบิ้นแบบกลมต้องตั้งค่าอย่างแม่นยำ ช่องว่างของวัสดุริบบิ้นที่แนะนำคือ 0.01 ถึง 0.03 มม.: ช่องว่างที่ใหญ่เกินไปจะทำให้เกิดรอยบุ๋มและเสี้ยน ช่องว่างที่เล็กเกินไปจะทำให้เกิดรอยบุ๋มและเสี้ยนเช่นกัน ช่องว่างที่เล็กเกินไปจะทำให้การตัดล้มเหลวและเกิดขอบหยัก สายพานที่ "บิดเบี้ยว" นี้จะเบี่ยงเบนไปในระหว่างการม้วนกลับอย่างหลีกเลี่ยงไม่ได้ อันตรายของใบมีดที่ทื่อคือมันจะเปลี่ยน "การตัด" เป็น "การบีบ" โดยรอยตัดจะปรากฏให้เห็นเป็นรอยฉีกขาดและเสี้ยนจะขูดกับหัวพิมพ์เหมือนใบเลื่อยขนาดเล็กในระหว่างการพิมพ์ ระบบแก้ไขจะทำหน้าที่แก้ไขแบบเรียลไทม์ หลังจากที่เซ็นเซอร์โฟโตอิเล็กทริกหรือ CCD ตรวจจับตำแหน่งขอบแล้ว มันจะขับเคลื่อนตัวกระตุ้นให้ทำงาน โดยมีเวลาตอบสนอง ≤0.3 วินาทีและควบคุมความแม่นยำภายใน ±1 มม. สิ่งสำคัญที่ควรทราบคือเลนส์เซ็นเซอร์แก้ไขนั้นปนเปื้อนด้วยผงหมึกได้ง่ายและเสียหาย การรักษาความสะอาดเป็นงานประจำวันเพื่อรักษาความแม่นยำ
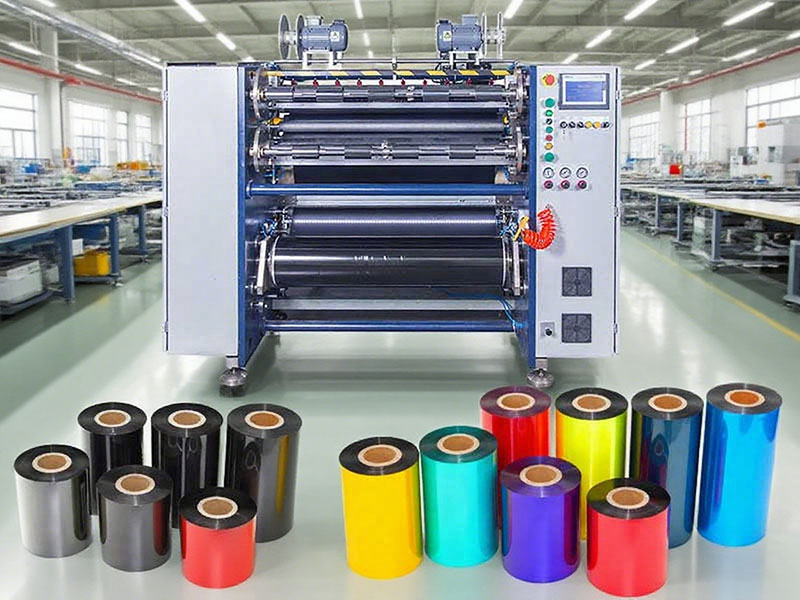
การสร้างสมดุลระหว่างความเร็วและความแม่นยำเป็นศิลปะแห่งการประนีประนอมความเร็วในการตัดที่สูงขึ้นไม่ได้หมายความว่าดีกว่าเสมอไป ข้อมูลที่วัดได้แสดงให้เห็นว่าที่ความเร็วตั้งแต่ 150 เมตร/นาที ถึง 550 เมตร/นาที อัตราผลผลิตของผลิตภัณฑ์สำเร็จรูปอาจลดลงจาก 97.2% เหลือ 88.0% ในขณะที่ช่วงความเร็วปานกลางที่ 250 ถึง 350 เมตร/นาที มักจะเป็น "ช่วงความเร็วที่เหมาะสม" ที่ให้ผลผลิตสูงสุด ที่ความเร็วต่ำ การตอบสนองของระบบแรงดึงอาจไม่เป็นเชิงเส้น และความสม่ำเสมอของหน้าตัดอาจลดลง ที่ความเร็วสูง การสั่นสะเทือนทางกลจะรุนแรงขึ้น ทำให้เกิดการชนกันระหว่างใบมีดและวัสดุบ่อยครั้ง ส่งผลให้ขอบไม่เรียบ ความร้อนจากการเสียดสีอาจทำให้หมึกพิมพ์ที่มีจุดหลอมเหลวต่ำซึ่งมีส่วนผสมของขี้ผึ้งละลายและปนเปื้อนคมตัดได้ ซึ่งหมายความว่า เมื่อต้องการเพิ่มกำลังการผลิตสูงสุด ความแม่นยำในการตัดย่อมต้องมีการประนีประนอม ช่วงความเร็วที่เหมาะสมนั้นมีค่ามากกว่าความเร็วสูงสุดที่ปรากฏในเอกสาร
โดยสรุป การวิเคราะห์ความแม่นยำในการตัดริบบิ้นไม่สามารถลดทอนให้เหลือเพียงตารางพารามิเตอร์เดียวได้ เบื้องหลังความคลาดเคลื่อนของความกว้าง ± 0.1 มม. นั้น คือการควบคุมฟิล์มบางระดับไมครอนอย่างละเอียดอ่อนด้วยระบบควบคุมแรงดึงแบบวงปิด การรักษาความขนานของลูกกลิ้งนำทางภายใต้การเสียรูปจากความร้อนและการสั่นสะเทือนทางกล วิทยาศาสตร์วัสดุที่ทำให้ใบมีดคมอยู่เสมอแม้หลังจากการตัดหลายแสนครั้ง และความน่าเชื่อถือของเซ็นเซอร์แก้ไขในการแยกแยะตำแหน่งขอบอย่างต่อเนื่องในสภาพแวดล้อมที่มีฝุ่น สำหรับผู้ผลิตริบบิ้น การสร้าง "บัตรบันทึกข้อมูลพารามิเตอร์" สำหรับอุปกรณ์แต่ละชิ้น โดยบันทึกช่วงแรงดึง รอบการสึกหรอของเครื่องมือ และอุณหภูมิและความชื้นของสภาพแวดล้อมสำหรับม้วนแม่แบบแต่ละชุดนั้นมีความหมายมากกว่าการพึ่งพาคำกล่าวอ้าง "ความแม่นยำสูง" เพียงอย่างเดียวโดยไม่ไตร่ตรอง ความแม่นยำในการตัดไม่ใช่สิ่งที่คุณสามารถซื้อได้ แต่เป็นสิ่งที่ต้องปรับแต่งและบำรุงรักษา
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 เครื่องตัดริบบิ้น
 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
 เครื่องตัดริบบิ้นพิมพ์การ์ด






