ความต้องการบรรจุภัณฑ์จำนวนน้อย ฉลากรักษาความปลอดภัย และการตกแต่งระดับพรีเมียม ผลักดันให้ผู้ผลิตหันมาใช้เครื่องตัดหลายวัสดุ เครื่องจักรเพียงเครื่องเดียวที่สามารถจัดการกับฟอยล์โฮโลแกรมรักษาความปลอดภัยในตอนเช้าและฟอยล์เย็นสำหรับการผลิตบรรจุภัณฑ์ในตอนบ่าย ไม่ใช่สิ่งฟุ่มเฟือยอีกต่อไป แต่เป็นสิ่งจำเป็นสำหรับการแข่งขัน อย่างไรก็ตาม การปฏิบัติต่อฟอยล์ทั้งสามประเภทนี้ว่าเป็นเพียง "ฟิล์มบางๆ" นั้นเป็นวิธีที่ทำให้เกิดรอยขรุขระ รอยย่น และม้วนที่ไม่ได้มาตรฐานได้เร็วที่สุด
คู่มือนี้จะอธิบายรายละเอียดเกี่ยวกับพารามิเตอร์เฉพาะของวัสดุสำหรับการตัดฟอยล์โฮโลแกรม ฟอยล์ปั๊มเย็น และฟอยล์ปั๊มร้อน บนแท่นตัดแบบใช้ร่วมกัน
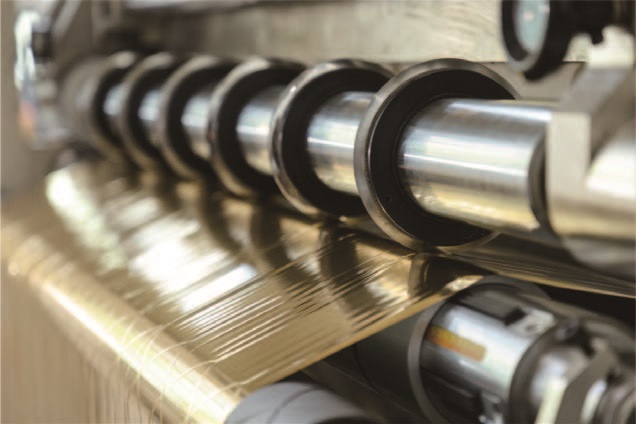
ทำความเข้าใจความเหลื่อมล้ำทางวัตถุ
ก่อนที่จะปรับปุ่มใดๆ ผู้ใช้งานต้องตระหนักว่าแผ่นฟอยล์เหล่านี้แตกต่างกันไม่เพียงแค่ความหนา แต่ยังแตกต่างกันในโครงสร้างของชั้นและคุณสมบัติทางกลอีกด้วย
ฟอยล์ปั๊มร้อนเป็นฟิล์มถ่ายโอนแบบหลายชั้น ชั้น PET เป็นตัวกลางที่ช่วยให้คงรูปทรง ตามด้วยชั้นปลดปล่อย ชั้นสีหรือชั้นเคลือบโลหะ และชั้นกาว ชั้นใช้งานต่างๆ นั้นเปราะบาง ชั้นปลดปล่อยถูกออกแบบมาให้แตกหักอย่างแม่นยำภายใต้ความร้อนและความดัน หมายความว่าแรงเสียดทานทางกลใดๆ ระหว่างการตัดสามารถกระตุ้นให้เกิดการแยกชั้นได้ก่อนกำหนด
ฟอยล์เย็นฟอยล์ชนิดนี้ได้รับการออกแบบมาสำหรับการถ่ายโอนด้วยกาวแบบอินไลน์ร่วมกับเครื่องพิมพ์ โดยทั่วไปแล้วจะบางกว่าและไวต่อแรงดึงมากกว่าฟอยล์ปั๊มร้อน เนื่องจากขาดโครงสร้างตัวรองรับที่แข็งแรงเหมือนกัน และอาศัยระบบกาวที่ไวต่อแรงกด ซึ่งอาจเสียหายได้จากแรงกดที่มากเกินไปหรือความร้อนสะสมระหว่างการตัด
ฟอยล์โฮโลแกรมไม่ว่าจะร้อนหรือเย็น ก็จะทำให้เกิดพื้นผิวนูนขนาดเล็ก ภาพโฮโลแกรมเป็นโครงสร้างจุลภาคทางกายภาพ ไม่ใช่แค่ลวดลายที่พิมพ์ลงไป การสัมผัสกับลูกกลิ้งนำทางที่สกปรก ใบมีดตัดที่คม หรือทางเดินของวัสดุที่สั่นสะเทือน อาจทำให้ตะแกรงกระจายแสงเปื้อนหรือเป็นรอย ทำให้คุณสมบัติการรักษาความปลอดภัยเสื่อมลงอย่างเห็นได้ชัด
รูปทรงและระยะห่างของใบมีด: ตัวแปรแรก
การปรับแต่งที่สำคัญที่สุดเมื่อเปลี่ยนไปใช้วัสดุสองชนิดนี้คือ ระยะห่างในการเฉือนและการซ้อนทับกัน
สำหรับฟอยล์ปั๊มร้อนระยะห่างด้านข้างระหว่างใบมีดวงกลมควรตั้งให้มากกว่าความหนาของฟอยล์เล็กน้อย โดยทั่วไปจะอยู่ในช่วง0.02 ถึง 0.05 มม.สำหรับวัสดุที่มีความบางมาก การซ้อนทับควรมีน้อยที่สุด โดยผู้ปฏิบัติงานจะอธิบายว่า "แตะกันแต่ไม่กดทับ" หากช่องว่างกว้างเกินไป ชั้นโลหะจะถูกฉีกขาดแทนที่จะถูกตัด ทำให้เกิดเสี้ยนที่ขัดขวางการส่งผ่านระหว่างการปั๊มขึ้นรูป หากช่องว่างแคบเกินไป ชั้นอะลูมิเนียมที่เปราะจะแตกหักภายใต้แรงกดด้านข้าง
ฟอยล์เย็นข้อดีคือใช้หลักการตัดแต่งขอบแบบเดียวกัน แต่เนื่องจากฟอยล์มักจะอ่อนนุ่มและไวต่อกาวมากกว่า ใบมีดจึงต้องคมกว่าและใช้งานได้นานกว่า ใบมีดทื่อบนฟอยล์เย็นจะทำให้เกิดความร้อนจากการเสียดสีซึ่งทำให้กาวอ่อนตัวลง ส่งผลให้ขอบที่ตัดติดหรือ "เชื่อม" กับชั้นที่อยู่ติดกันในระหว่างการม้วนกลับ ใบมีดที่ทำจากทังสเตนคาร์ไบด์หรือเคลือบเซรามิกเป็นที่แนะนำสำหรับการใช้งานต่อเนื่องเป็นเวลานานเพื่อรักษาความคมของใบมีด
ฟอยล์โฮโลแกรมวิธีนี้ต้องการระยะห่างที่อนุรักษ์นิยมที่สุดในบรรดาวิธีทั้งสาม ชั้นนูนไม่ทนต่อแรงกดใดๆ ควรตั้งระยะห่างไว้ที่ขอบล่างของช่วงที่ยอมรับได้สำหรับความหนาของฟิล์มฐาน สิ่งที่สำคัญไม่แพ้กันคือการเบี่ยงเบนตามแนวแกนของใบมีดหากค่าความคลาดเคลื่อนของเพลามีดเกินกว่าค่าที่กำหนด0.003 มม.พื้นผิวโฮโลแกรมจะแสดงรอยคลื่นเป็นระยะหรือการสูญเสียประกายแสง แม้ว่าความกว้างของการตัดจะถูกต้องตามขนาดแล้วก็ตาม การตรวจสอบด้วยเครื่องวัดความเที่ยงตรงของแกนมีดก่อนการทำโฮโลแกรมทุกครั้งจึงเป็นสิ่งจำเป็น ไม่ใช่ทางเลือก แต่เป็นมาตรฐานพื้นฐาน

ความตึงเครียด: จุดที่ฟอยล์ล้มเหลวแตกต่างกัน
แรงดึงเป็นตัวแปรที่มองไม่เห็น ฟอยล์ทั้งสามชนิดบางและยืดหยุ่นได้ แต่การตอบสนองทางยืดหยุ่นของพวกมันแตกต่างกันมากพอที่การตั้งค่าแรงดึงแบบ "ตั้งค่าแล้วไม่ต้องควบคุม" จะให้ผลลัพธ์ที่ยอมรับได้สำหรับวัสดุชนิดหนึ่ง แต่กลับให้ผลลัพธ์ที่ร้ายแรงสำหรับอีกวัสดุหนึ่ง
ฟอยล์ปั๊มร้อนสามารถทนต่อแรงดึงปานกลางได้เนื่องจากแผ่นรองรับ PET ค่อนข้างแข็งแรง จุดเริ่มต้นสำหรับฟอยล์อะลูมิเนียมไฟฟ้าขนาด 12 ไมโครเมตร มักถูกอ้างถึงว่า แรงดึงคลายออก 5–8 N / แรงดึงม้วนกลับ 8–12 N โดยข้อกำหนดที่สำคัญคือความผันผวนต้องอยู่ภายใน ±0.5 N แรงดึงม้วนกลับต้องลดลงเมื่อเส้นผ่านศูนย์กลางของม้วนเพิ่มขึ้น โดยทั่วไปจะลดลง 15–25% เพื่อป้องกันรอยย่นจากการบีบอัดชั้นใน
ฟอยล์เย็นต้องการแรงดึงที่ต่ำกว่าฟอยล์ปั๊มร้อนที่มีความหนาใกล้เคียงกัน ชั้นกาวไวต่อแรงกด และแรงดึงในการม้วนกลับที่มากเกินไปอาจทำให้ชั้นกาวไหลตัวและจับตัวเป็นก้อนได้ เริ่มต้นด้วยแรงดึงในการคลายที่ระดับต่ำสุดของช่วงที่เครื่องสามารถควบคุมได้ และค่อยๆ เพิ่มขึ้นจนกว่าแผ่นฟิล์มจะเรียบ หากม้วนที่เสร็จแล้วมีลักษณะ "ม้วนงอ" หรือขอบม้วนงอ ให้ลดความเรียวลงแทนที่จะเพิ่มแรงดึงที่ฐาน
ฟอยล์โฮโลแกรมวัสดุนี้มีคุณสมบัติทนต่อแรงดึงได้ดีในระดับปานกลาง แต่ทนต่อการเปลี่ยนแปลงของแรงดึงได้น้อยที่สุด ชั้นนูนมีความแข็งเมื่อเทียบกับวัสดุรองรับ และการเปลี่ยนแปลงของแรงดึงอย่างรวดเร็วอาจทำให้เกิดรอยแตกขนาดเล็กตามขอบรอยผ่า ซึ่งมองไม่เห็นในเครื่องม้วน แต่จะปรากฏเป็นประกายหลุดร่วงหลังจากปั๊มขึ้นรูปแล้ว การควบคุมแรงดึงแบบวงปิดด้วยโหลดเซลล์จึงเหมาะสมกว่าการควบคุมแรงบิดแบบวงเปิดสำหรับวัสดุนี้
การเลือกเพลาหมุนกลับและการชดเชยการลื่นไถล
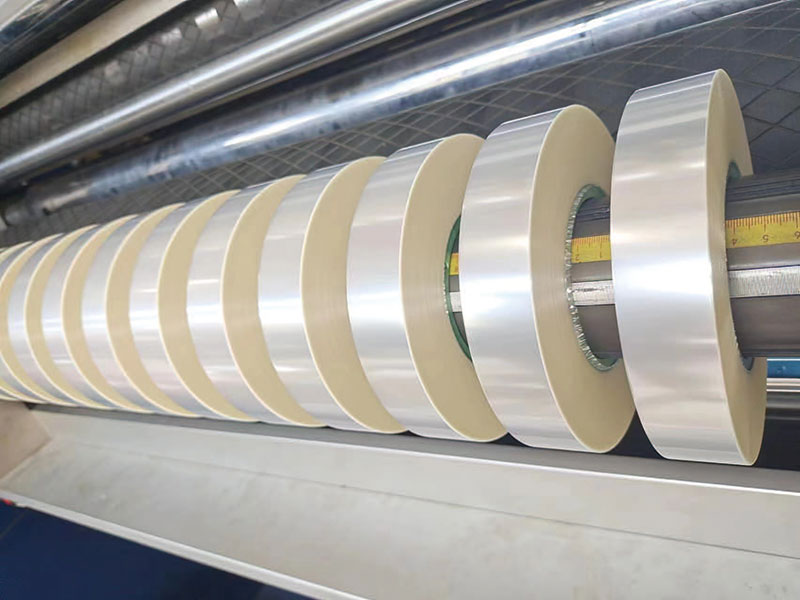
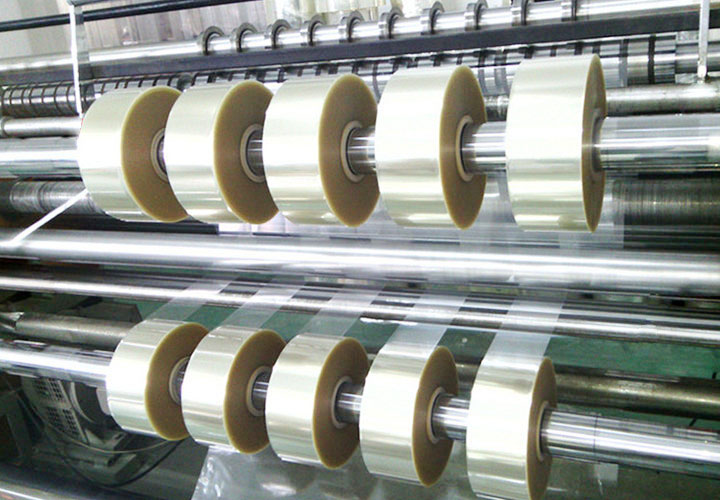
เมื่อทำการตัดแผ่นฟอยล์ที่มีความกว้างแคบ—ซึ่งพบได้ทั่วไปในแถบโฮโลแกรมที่ใช้ในเส้นใยรักษาความปลอดภัย—การเลือกเพลาสำหรับม้วนฟิล์มจะมีผลโดยตรงต่อคุณภาพของม้วนฟิล์ม แนะนำให้ใช้เพลาลมแบบมีแรงเสียดทาน (เพลาแบบดิฟเฟอเรนเชียล) สำหรับการม้วนฟิล์มหลายแถบของฟอยล์ทั้งสามประเภท วงแหวนสลิปจะชดเชยความหนาที่แตกต่างกันเล็กน้อยทั่วทั้งแผ่น ทำให้แต่ละแถบแคบๆ สามารถม้วนได้ด้วยแรงตึงที่สม่ำเสมอโดยไม่ขึ้นอยู่กับแถบข้างเคียง หากไม่มีระบบสลิปแบบดิฟเฟอเรนเชียล จุดที่หนาในแถบใดแถบหนึ่งจะทำให้ม้วนนั้นแน่นขึ้น แย่งแรงตึงจากแถบที่อยู่ติดกัน และทำให้ปลายม้วนไม่เรียบ
โดยเฉพาะอย่างยิ่งสำหรับฟิล์มรักษาความปลอดภัยแบบโฮโลแกรม การใช้ลูกกลิ้งกดแยกแต่ละแถบนั้นมีประโยชน์อย่างมาก พื้นผิวที่นูนขึ้นนั้นไวต่อทั้งแรงกดและการสั่นสะเทือน ลูกกลิ้งกดแบบเต็มความกว้างที่เชื่อมต่อหลายแถบจะถ่ายทอดความตึงที่แปรผันจากช่องหนึ่งไปยังอีกช่องหนึ่ง ลูกกลิ้งแต่ละตัวจะแยกแถบที่ตัดแต่ละแถบออกจากกัน รักษาความเรียบโดยไม่ทำลายโครงสร้างจุลภาคของโฮโลแกรม

การควบคุมไฟฟ้าสถิตและการปนเปื้อน
แผ่นฟอยล์ที่ทำจาก PET ก่อให้เกิดไฟฟ้าสถิตอย่างรุนแรง โดยเฉพาะอย่างยิ่งบริเวณจุดตัดที่แผ่นฟอยล์ถูกแยกออกจากกัน ฟอยล์ที่มีประจุไฟฟ้าจะดึงดูดฝุ่นและเศษผงในอากาศ ซึ่งจะฝังตัวอยู่ในม้วนเก็บและทำให้เกิดรูเล็กๆ หรือตำหนิในการพิมพ์ขั้นสุดท้าย มาตรการขั้นต่ำที่ควรแก้ไขคือ การติดตั้งแท่งไอออนไนซ์ไว้ก่อนถึงจุดหนีบของม้วนเก็บ สำหรับฟอยล์โฮโลแกรม ควรวางตำแหน่งแท่งไอออนไนซ์เพื่อให้ประจุไฟฟ้าเป็นกลางหลังจากตัดแล้ว แต่ก่อนที่แผ่นฟอยล์จะมาบรรจบกันที่แกนม้วนเก็บ
ความสะอาดของลูกกลิ้งก็มีความสำคัญไม่แพ้กัน คราบกาวแห้ง ฝุ่น หรือเศษโลหะใดๆ บนลูกกลิ้งนำทางจะถ่ายโอนไปยังพื้นผิวฟอยล์ สำหรับฟอยล์โฮโลแกรม การปนเปื้อนนี้ไม่ได้เป็นเพียงแค่เรื่องความสวยงามเท่านั้น แต่ยังสามารถทำลายเอฟเฟกต์แสงในบริเวณเฉพาะที่ได้อีกด้วย ควรจัดทำขั้นตอนการตรวจสอบและทำความสะอาดลูกกลิ้งเป็นประจำระหว่างการเปลี่ยนวัสดุ ไม่ใช่แค่ตอนเริ่มต้นกะทำงานเท่านั้น
รายการตรวจสอบการเปลี่ยนระบบที่ใช้งานได้จริง
เมื่อเปลี่ยนเครื่องพิมพ์เครื่องเดียวจากระบบปั๊มฟอยล์ร้อนไปเป็นระบบปั๊มฟอยล์เย็น และไปเป็นระบบปั๊มฟอยล์โฮโลแกรม ลำดับขั้นตอนต่อไปนี้จะช่วยลดการลองผิดลองถูกให้น้อยที่สุด:
1. ตรวจสอบการเบี่ยงเบนของเพลาใบมีดโดยใช้เครื่องวัดความคลาดเคลื่อนแบบหน้าปัด ห้ามดำเนินการต่อหากค่าเบี่ยงเบนในแนวรัศมีเกิน 0.003 มม. สำหรับฟิล์มโฮโลแกรม หรือ 0.005 มม. สำหรับฟิล์มชนิดอื่น
2. ตั้งค่าระยะห่างการเฉือนเหมาะสมกับวัสดุที่ป้อนเข้ามา: 0.02–0.05 มม. สำหรับการปั๊มร้อนและการพิมพ์ฟอยล์เย็น; ช่วงแคบที่สุดของช่วงนั้นสำหรับงานโฮโลแกรม
3. เปลี่ยนหรือตรวจสอบใบมีดควรใช้ฟอยล์เย็นและฟอยล์โฮโลแกรมโดยเริ่มจากคมมีดที่คมกริบหรือลับคมใหม่
4. เลือกแกนหมุนย้อนกลับขึ้นอยู่กับความกว้างของร่อง ใช้เพลาเลื่อนแบบดิฟเฟอเรนเชียลสำหรับรางหลายแถบที่แคบ
5. ตั้งค่าโปรไฟล์แรงดึงแบบค่อยเป็นค่อยไปเลือกขนาดให้เหมาะสมกับวัสดุ เริ่มจากขนาดที่ไม่ใหญ่มาก และค่อยๆ เพิ่มขนาดเมื่อความเรียบของพื้นผิวเว็บต้องการเท่านั้น
6. เปิดใช้งานการกำจัดไฟฟ้าสถิตและตรวจสอบการทำงานของแถบไอออน
7. ทดลองใช้งานระยะสั้นและตรวจสอบขอบรอยตัดภายใต้การขยายภาพ รอยขรุขระบนฟอยล์ปั๊มร้อนแสดงว่าช่องว่างกว้างเกินไป การสูญเสียประกายบนฟอยล์โฮโลแกรมแสดงว่าใบมีดเบี่ยงเบนหรือแรงตึงผันผวนมากเกินไป
บทสรุป
เครื่องตัดแผ่นฟอยล์เพียงเครื่องเดียวสามารถประมวลผลแผ่นฟอยล์โฮโลแกรม แผ่นฟอยล์ปั๊มเย็น และแผ่นฟอยล์ปั๊มร้อนได้อย่างประสบความสำเร็จ แต่จะทำได้ก็ต่อเมื่อผู้ปฏิบัติงานมองว่าการเปลี่ยนชนิดวัสดุเป็นการตั้งค่าเฉพาะวัสดุมากกว่าการเปลี่ยนความกว้าง ความแตกต่างที่สำคัญนั้นวัดได้ในหน่วยไมครอนและนิวตัน ได้แก่ ระยะห่างในการตัด การเบี่ยงเบนของใบมีด การปรับความตึง และการชดเชยการลื่นไถล หากตั้งค่าเหล่านี้ได้อย่างถูกต้อง เครื่องจักรก็จะกลายเป็นศูนย์กลางการสร้างกำไรที่ยืดหยุ่น แต่หากละเลยสิ่งเหล่านี้ แผ่นฟอยล์แต่ละชนิดก็จะพบข้อบกพร่องในแบบของตัวเอง
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 เครื่องตัดฟอยล์เย็น
 เครื่องตัดฟอยล์แบบดิจิทัล
 เครื่องตัดฟอยล์สำหรับงานพิมพ์สกรีน






