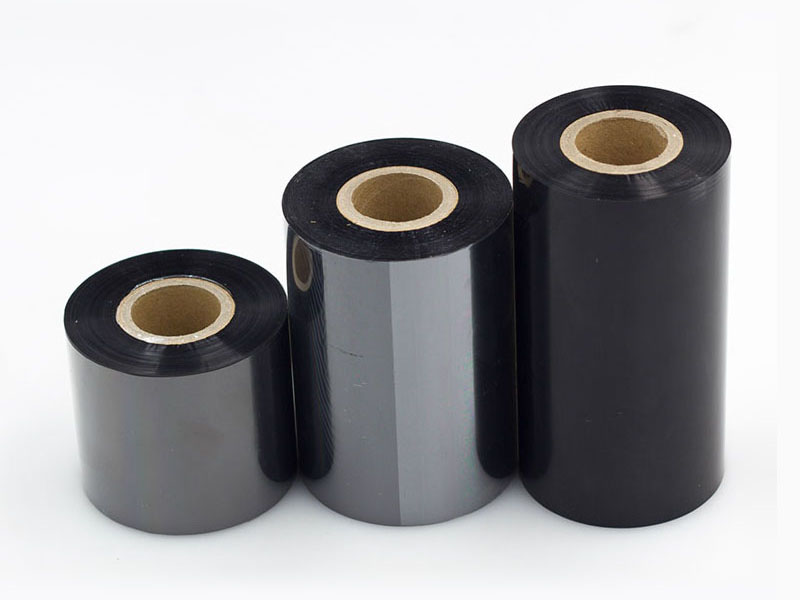
ในกระบวนการผลิตริบบิ้นถ่ายโอนความร้อน การตัดเป็นขั้นตอนสุดท้ายที่สำคัญซึ่งเป็นตัวกำหนดอัตราความสำเร็จของความยาวผลิตภัณฑ์สำเร็จรูป ข้อกำหนดของลูกค้าที่ว่า "100 เมตรต่อม้วน" หรือ "300 เมตรต่อม้วน" อาจดูเหมือนง่าย แต่ในความเป็นจริงแล้ว ข้อกำหนดเหล่านี้อาศัยฟังก์ชันการหยุดตามระยะของเครื่องตัดเพื่อให้ได้ "เบรก" ที่แม่นยำด้วยความเร็วสูง วัสดุพื้นฐานของริบบิ้นคือฟิล์ม PET ที่มีความหนาเพียง 4.5~10 ไมโครเมตร ซึ่งยืดและยับง่าย ทำให้การหยุดตามระยะเป็นมากกว่าแค่ "การนับและหยุด" บทความนี้จะวิเคราะห์แก่นทางเทคนิคของฟังก์ชันนี้จากสี่มิติ ได้แก่ การตรวจจับสัญญาณ ตรรกะการควบคุม กลยุทธ์การปิดระบบ และการปรับเทียบความแม่นยำ
1. แหล่งที่มาของสัญญาณนับเมตร: ใครเป็นผู้ "นับ" ความยาวของริบบิ้น
หลักการพื้นฐานของการหยุดทำงานโดยการนับเมตรคือการตรวจจับความยาวจริงของสายพานคาร์บอนที่เคลื่อนที่ได้อย่างแม่นยำ ปัจจุบันเครื่องตัดริบบิ้นทั่วไปมักใช้ตัวเข้ารหัสร่วมกับล้อนับเมตร โดยล้อนับเมตรจะถูกกดแนบสนิทกับลูกกลิ้งหรือพื้นผิวริบบิ้นของสายพาน เมื่อริบบิ้นเคลื่อนที่ มันจะขับเคลื่อนล้อนับเมตรให้หมุนไปพร้อมกัน และตัวเข้ารหัสแบบหมุนที่ติดตั้งอยู่ที่ปลายเพลาของล้อนับเมตรจะส่งสัญญาณพัลส์ออกมาตามนั้น
มีความสัมพันธ์การแปลงที่สำคัญอยู่ตรงนี้: ระบบควบคุมจำเป็นต้องรู้ว่า "แต่ละพัลส์สอดคล้องกับการเคลื่อนที่ของสายพานคาร์บอนกี่มิลลิเมตร" หรือก็คือค่าเทียบเท่าพัลส์ การคำนวณขึ้นอยู่กับเส้นรอบวงจริงของล้อนับเมตรและจำนวนพัลส์ต่อการหมุนหนึ่งรอบของตัวเข้ารหัส หากเส้นรอบวงเปลี่ยนแปลงเนื่องจากการสึกหรอของล้อนับเมตร หรือหากสัญญาณตัวเข้ารหัสสูญเสียพัลส์เนื่องจากการรบกวน ค่าเทียบเท่าพัลส์จะเปลี่ยนไป ทำให้ความแม่นยำในการนับเมตรเป็นไปไม่ได้ ดังนั้น เครื่องตัดที่มีความแม่นยำสูงจึงมักวางล้อนับเมตรไว้ด้านม้วนหลังจากใบมีดตัดเพื่อหลีกเลี่ยงการลื่นเล็กน้อยที่อาจเกิดขึ้นระหว่างการตัด ในขณะเดียวกันก็ต้องการตลับลูกปืนที่เรียบและพื้นผิวที่สะอาดเพื่อให้แน่ใจว่า "ทุกการหมุนเป็นการหมุนครบหนึ่งรอบ"

2. จากการนับไปสู่คำสั่ง: วิธีการเรียกใช้ตรรกะการหยุดทำงาน
เมื่อค่าสะสมของพัลส์จากตัวเข้ารหัสถึงความยาวเป้าหมายที่ตั้งไว้บนอินเทอร์เฟซการทำงาน ระบบควบคุมจะออกคำสั่งปิดระบบ แต่คำว่า "ปิดระบบ" ในบริบทของการตัดเฉือนความเร็วสูงนั้นเกี่ยวข้องกับการประสานงานด้านเวลาที่แม่นยำ
หากตัดสัญญาณเอาต์พุตของไดรฟ์อย่างหยาบๆ ริบบิ้นจะยังคงเคลื่อนที่ต่อไปได้อีกระยะหนึ่งเนื่องจากแรงเฉื่อย ทำให้ความยาวจริงเกินค่าที่ตั้งไว้ ดังนั้น การตั้งค่าระยะบัฟเฟอร์สำหรับการปิดระบบจึงมีความสำคัญอย่างยิ่ง เมื่อค่ามิเตอร์ถึง "ความยาวเป้าหมายลบด้วยระยะบัฟเฟอร์" ระบบจะเริ่มทำงานตามเส้นโค้งการลดความเร็ว เพื่อให้แน่ใจว่าความเร็วของอุปกรณ์เป็นศูนย์อย่างแม่นยำเมื่อถึงค่าเป้าหมาย ระยะบัฟเฟอร์นี้จำเป็นต้องปรับเปลี่ยนแบบไดนามิกตามความเร็วของสายและแรงเฉื่อยของการพันสายในปัจจุบัน ยิ่งความเร็วสูง ระยะบัฟเฟอร์ก็ยิ่งต้องยาวขึ้น
ในโซลูชันการดัดแปลงแบบเก่าบางแบบที่ใช้ไดรฟ์ความถี่แปรผัน จะมีการใช้กลยุทธ์การปิดระบบแบบสองสัญญาณ: เมื่อตัวนับส่งสัญญาณแรก ตัวแปลงความถี่จะลดความเร็วลงตามเวลาการลดความเร็วปกติ เมื่อส่งสัญญาณที่สอง มันจะกระตุ้นการปิดระบบอย่างรวดเร็วและต่อตัวต้านทานเบรก การลดความเร็วสองขั้นตอนนี้ช่วยปรับสมดุลระหว่างประสิทธิภาพและความแม่นยำ หลีกเลี่ยงสัญญาณเตือนกระแสเกินหรือการยืดของริบบิ้นที่เกิดจากการหยุดความเร็วสูงอย่างกะทันหัน ในระบบควบคุมเซอร์โวสมัยใหม่ เส้นโค้งการลดความเร็วจะถูกวางแผนโดยตรงโดยตัวควบคุมการเคลื่อนที่ และความสม่ำเสมอของตำแหน่งหยุดสามารถควบคุมได้ในระดับมิลลิเมตร

3. ภัยร้ายที่มองไม่เห็นซึ่งทำลายความแม่นยำในช่วงเวลาหยุดทำงาน: การลื่นไถลและความผันผวนของแรงตึง
แม้ว่าค่าที่นับได้จากตัวเข้ารหัสจะถูกต้อง และเส้นโค้งการลดขนาดจะถูกวางแผนไว้อย่างเหมาะสมแล้วก็ตาม ความยาวในการหยุดทำงานจริงอาจยังคงเบี่ยงเบนจากเป้าหมายได้ สาเหตุที่พบบ่อยที่สุดของการเบี่ยงเบน ณ จุดตัดริบบิ้นคือการลื่นไถลของล้อตัวนับเมตร พื้นผิวริบบิ้นเคลือบด้วยหมึก ทำให้ค่าสัมประสิทธิ์แรงเสียดทานไม่คงที่ หากแรงกดของลูกกลิ้งกดไม่เพียงพอหรือพื้นผิวปนเปื้อนด้วยผงหมึก ล้อตัวนับเมตรจะ "หยุดนิ่ง" บนริบบิ้น—ตัวเข้ารหัสกำลังนับ แต่ความยาวจริงที่ริบบิ้นเคลื่อนที่นั้นน้อยกว่าค่าที่บันทึกไว้ ส่งผลให้ผลิตภัณฑ์สำเร็จรูปสั้นลง
ความผันผวนของแรงดึงเป็นอีกปัจจัยหนึ่งที่ซ่อนอยู่ ในระหว่างการตัด ริบบิ้นจะถูกยืดออก ยิ่งแรงดึงมากเท่าไร ความยาวของริบบิ้นต่อพัลส์ก็จะยิ่งยาวขึ้นเท่านั้น (เนื่องจากริบบิ้นถูกยืดออก) หากแรงดึงในการม้วนเปลี่ยนแปลงอย่างกะทันหันในระหว่างช่วงลดความเร็วและหยุดการทำงาน การเปลี่ยนแปลงในการคืนตัวของริบบิ้นจะสะท้อนโดยตรงต่อระยะเวลาหยุดทำงาน เพื่อแก้ไขปัญหานี้ เครื่องตัดระดับสูงจึงเชื่อมโยงสัญญาณนับเมตรเข้ากับระบบควบคุมแรงดึงแบบวงปิด: ในช่วงหยุดบัฟเฟอร์ ระบบควบคุมแรงดึงจะลดช่วงความผันผวนลงพร้อมกัน ลดการเบี่ยงเบนของความยาวที่เกิดจากการคลายแรงดึงหรือการดึงแน่นเกินไป
นอกจากนี้ ไม่ควรละเลยพารามิเตอร์การชดเชยการเร่งและการลดความเร็ว ในระหว่างกระบวนการที่อุปกรณ์ลดความเร็วจากความเร็วสูงลงจนเป็นศูนย์ ระยะทางที่ริบบิ้นยังคงเคลื่อนที่ต่อไปเนื่องจากแรงเฉื่อยนั้นสัมพันธ์กับการลดความเร็ว ระบบควบคุมจะต้องชดเชยการเพิ่มขึ้นของพัลส์ในส่วนนี้โดยอัตโนมัติตามความเร็วปัจจุบัน มิเช่นนั้น อาจเกิดข้อผิดพลาดที่เป็นระบบ เช่น "ความแม่นยำที่ความเร็วต่ำ ความคลาดเคลื่อนที่ความเร็วสูง"

4. การสอบเทียบ: ตรวจสอบให้แน่ใจว่าค่าที่วัดได้นั้นสามารถทนต่อการชั่งน้ำหนักซ้ำๆ ได้
แม้แต่ระบบที่มีความแม่นยำสูงสุดก็ยังต้องการการสอบเทียบอย่างสม่ำเสมอ การสอบเทียบการวัดของเครื่องตัดริบบิ้นมักใช้วิธีการเดินสายพานแบบไดนามิก: ทำเครื่องหมายจุดเริ่มต้นของริบบิ้น ติดตั้งไม้บรรทัดเหล็กบนเครื่อง ตั้งค่าเครื่องให้ทำงาน 10 เมตรก่อนหยุด และวัดระยะทางที่เคลื่อนที่ หากค่าที่วัดได้คือ 9.98 เมตร ค่าสัมประสิทธิ์ความคลาดเคลื่อนคือ 0.998 คูณค่าเทียบเท่าพัลส์ปัจจุบันด้วยค่าสัมประสิทธิ์นี้ แล้วป้อนข้อมูลใหม่ ทำซ้ำการตรวจสอบจนกว่าค่าความคลาดเคลื่อนจะเข้าสู่ค่าที่ยอมรับได้
สำหรับการบำรุงรักษาตามปกติ ผู้ปฏิบัติงานควรให้ความสนใจกับสองจุดที่เสี่ยง ได้แก่ ความสะอาดของพื้นผิวล้อวัดระยะ และสภาพของสายเคเบิลเชื่อมต่อตัวเข้ารหัส การสะสมของผงหมึกจะเปลี่ยนขอบเขตที่มีประสิทธิภาพของล้อวัดระยะ และสายเคเบิลที่หลวมอาจทำให้เกิดการรบกวนของสัญญาณ โดยทั่วไป การตัดริบบิ้นต้องการข้อผิดพลาดในการนับระยะที่ควบคุมได้ไม่เกิน 0.3% ในขณะที่ผลิตภัณฑ์ที่มีความต้องการสูงต้องการไม่เกิน 0.1% หลังจากการปรับเทียบแล้ว ควรทำการตรวจสอบที่ความเร็วต่ำ ปานกลาง และสูง เพื่อยืนยันว่าพารามิเตอร์การชดเชยนั้นถูกต้องในทุกช่วงความเร็ว
บทสรุป
ฟังก์ชันการหยุดนับเมตรของเครื่องตัดริบบิ้นนั้นโดยพื้นฐานแล้วเป็นระบบวงปิดของ "การรับรู้-การตัดสินใจ-การดำเนินการ": ตัวเข้ารหัสจะตรวจจับความยาว ระบบควบคุมจะตัดสินใจว่าจะลดความเร็วเมื่อใด และระบบขับเคลื่อนและระบบเบรกจะหยุดการดำเนินการ ความแม่นยำในการประสานงานระหว่างทั้งสามส่วนนี้จะเป็นตัวกำหนดว่าตัวเลขบนมาตรวัดเมตรในแต่ละม้วนริบบิ้นนั้นถูกต้องหรือไม่เมื่อถึงมือลูกค้า สำหรับผู้ใช้งานอุปกรณ์ การทำความเข้าใจความสัมพันธ์ระหว่างค่าเทียบเท่าพัลส์และการลื่นไถล การให้คุณค่ากับการจับคู่ระยะห่างของบัฟเฟอร์และความตึง และการสร้างนิสัยการสอบเทียบอย่างสม่ำเสมอมีความหมายมากกว่าการแสวงหา "ความแม่นยำสูง" บนกระดาษ ท้ายที่สุดแล้ว ขั้นตอนต่อไปของการตัดริบบิ้นคือการพิมพ์แบบถ่ายโอนความร้อน ม้วนริบบิ้นที่สั้นเกินไปมักจะแสดงปัญหาเฉพาะเมื่อพิมพ์ฉลากเวอร์ชันสุดท้ายเท่านั้น ณ จุดนั้น การสูญเสียไม่ได้อยู่ที่ริบบิ้นเพียงม้วนเดียว
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 เครื่องตัดริบบิ้น
 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด






