ในกระบวนการผลิตริบบิ้นถ่ายโอนความร้อน การตัดเป็นปัจจัยสำคัญที่กำหนดผลผลิตและคุณภาพของผลิตภัณฑ์สำเร็จรูป ม้วนกว้างจะถูกตัดเป็นแถบแคบตามข้อกำหนดของลูกค้า และปัญหาที่ยุ่งยากที่สุดสำหรับผู้ผลิตในกระบวนการนี้คือ "ขอบไม่เรียบ" หากริบบิ้นเกิดการเบี่ยงเบนตามแนวแกนระหว่างการทำงานด้วยความเร็วสูง อาจทำให้ขอบไม่เรียบและต้องทิ้งม้วน หรือในกรณีที่แย่ที่สุด อาจทำให้แกนทั้งหมดเสียหาย หรือแม้กระทั่งทำให้หัวพิมพ์ราคาแพงเสียหายเนื่องจากขอบยื่นออกมา วิธีการแบบดั้งเดิมที่อาศัยสิ่งกีดขวางทางกลหรือการตรวจสอบด้วยตนเองแทบจะไม่มีประสิทธิภาพต่อยานพาหนะที่วิ่งด้วยความเร็วหลายร้อยเมตรต่อนาที คุณค่าของฟังก์ชันการแก้ไขอัตโนมัติอยู่ที่การรวมตัวแปรที่ควบคุมไม่ได้นี้เข้ากับวงจรปิดที่แม่นยำ เปลี่ยนการทำงานของการตัดจาก "การเลือกหลังเกิดเหตุ" ไปเป็น "การแก้ไขตัวเองแบบเรียลไทม์"

หัวใจสำคัญของการแก้ไขอัตโนมัติคือตรรกะควบคุมแบบวงปิดที่ประกอบด้วย "การรับรู้ - การตัดสินใจ - การดำเนินการ"“มันไม่ใช่เรื่องลึกลับ แต่ต้องอาศัยการประสานงานอย่างสูงระหว่างสามส่วน การตรวจจับจะดำเนินการโดยเซ็นเซอร์แก้ไข ซึ่งจะสแกนตำแหน่งด้านข้างของขอบริบบิ้นอย่างต่อเนื่อง แปลงค่าเบี่ยงเบนระดับไมครอนให้เป็นสัญญาณไฟฟ้า ในบรรดาโซลูชันหลักในปัจจุบัน เซ็นเซอร์อัลตราโซนิกเป็นที่นิยมใช้มากที่สุด เนื่องจากไม่ได้รับผลกระทบจากสีหรือความโปร่งใสของริบบิ้น ในขณะที่เซ็นเซอร์ออปโตอิเล็กทรอนิกส์จะทำงานได้อย่างเสถียรเมื่อความแตกต่างของสีขอบชัดเจน อุปกรณ์ระดับไฮเอนด์บางรุ่นใช้กล้อง CCD แบบแถวเส้น ทำให้ได้ความแม่นยำในการตรวจจับ ±0.1 มม. หรือสูงกว่านั้น กระบวนการตัดสินใจจะดำเนินการโดยตัวควบคุมอุตสาหกรรม ซึ่งมีอัลกอริธึม PID หรือแบบปรับตัวได้ในตัว ที่ไม่เพียงแต่ตอบสนองต่อค่าเบี่ยงเบนในปัจจุบันเท่านั้น แต่ยังสามารถคาดการณ์ค่าเบี่ยงเบนที่กำลังจะเกิดขึ้นโดยอิงจากความเร็วการเบี่ยงเบนและแนวโน้มในอดีต ออกคำสั่งปรับแต่งอย่างละเอียดล่วงหน้าเพื่อหลีกเลี่ยงความล่าช้าของการควบคุมแบบสวิตช์แบบดั้งเดิมที่ “ทำงานเฉพาะเมื่อออฟไลน์” ในระหว่างขั้นตอนการทำงาน เฟรมแก้ไขจะถูกขับเคลื่อนโดยมอเตอร์เซอร์โวหรือกระบอกสูบไฟฟ้าเพื่อเคลื่อนเฟรมเบี่ยงเบนไปทางด้านข้างเล็กน้อยตามรางเลื่อน ในโครงสร้างทั่วไป มอเตอร์รับสัญญาณจะอยู่กับที่ ไปยังฐานยึดซึ่งเชื่อมต่อกับรางเลื่อนอย่างยืดหยุ่น กลไกขับเคลื่อนจะดันที่นั่งยึดให้เคลื่อนที่ในแนวนอน ซึ่งจะช่วยนำทางเส้นทางของวัสดุทั้งหมดให้กลับสู่แนวเดิมโดยไม่สัมผัสกับพื้นผิวของริบบิ้น การแก้ไขแบบไม่สัมผัสนี้มีความสำคัญอย่างยิ่ง เนื่องจากสารเคลือบริบบิ้นมีความละเอียดอ่อนมาก และรอยขีดข่วนใดๆ ก็อาจทำให้ประสิทธิภาพการถ่ายเทความร้อนลดลงได้

อย่างไรก็ตาม การมีฮาร์ดแวร์ที่แม่นยำไม่ได้หมายความว่าจะได้พื้นผิวที่เรียบร้อยเสมอไปประสิทธิภาพของระบบแก้ไขความคลาดเคลื่อนอัตโนมัติในการใช้งานจริงขึ้นอยู่กับความละเอียดรอบคอบของกระบวนการแก้ไขข้อผิดพลาดเป็นอย่างมาก ควรติดตั้งเซ็นเซอร์ห่างจากเฟรมแก้ไขประมาณ 30 ถึง 50 เซนติเมตร เพื่อให้แน่ใจว่าจุดตรวจจับสามารถตรวจจับแนวโน้มความคลาดเคลื่อนล่วงหน้าได้ การปรับเทียบศูนย์ต้องวางขอบริบบิ้นให้อยู่ภายในช่วงการตรวจจับอย่างแม่นยำ มิฉะนั้น การดำเนินการทั้งหมดในภายหลังจะอิงตามเกณฑ์มาตรฐานที่ไม่ถูกต้อง สิ่งที่ละเอียดอ่อนยิ่งกว่าคือการตั้งค่าพารามิเตอร์ "โซนตาย" หากโซนตายเล็กเกินไป เฟรมศูนย์กลางจะสั่นบ่อยครั้งเนื่องจากการแก้ไขบ่อยครั้ง ทำให้เกิดลวดลายเป็นคลื่นบนพื้นผิวปลายม้วน หากโซนตายใหญ่เกินไป ความล่าช้าในการแก้ไขและค่าชดเชยสะสมจะไม่สามารถกำจัดได้ทันเวลา ประสบการณ์ในอุตสาหกรรมโดยทั่วไปเริ่มต้นด้วยค่า ± 0.2 มม. จากนั้นจึงปรับแต่งอย่างละเอียดตามสภาพการทำงานจริง ความเร็วในการตอบสนองก็ต้องตรงกับความเร็วเชิงเส้นด้วย การขยายสัญญาณที่เร็วเกินไปในการตัดที่ความเร็วต่ำอาจทำให้เกิดการสั่นไหวมากเกินไป ในขณะที่การตอบสนองที่ไม่เพียงพอที่ความเร็วสูงอาจทำให้การแก้ไขไม่สามารถตามทันความคลาดเคลื่อนได้ การปรับสมดุลพารามิเตอร์เหล่านี้มักต้องอาศัยผู้ปฏิบัติงานทำการทดลองซ้ำ ๆ ผ่านการเดินเครื่องเปล่าและการทดสอบสายรัด มากกว่าการตั้งค่าจากโรงงานเพียงครั้งเดียวที่จะแก้ไขปัญหาได้ในคราวเดียว
คุณค่าอีกประการหนึ่งของระบบแก้ไขนี้อยู่ที่การเชื่อมโยงอย่างลึกซึ้งกับการควบคุมแรงตึงการเบี่ยงเบนของริบบิ้นและความผันผวนของแรงดึงมักเป็นสาเหตุซึ่งกันและกัน: แรงดึงที่ไม่คงที่ทำให้เกิดการขยายตัวและการหดตัวด้านข้างของวัสดุ ส่งผลให้เกิดการเบี่ยงเบน; หลังจากเบี่ยงเบนแล้ว จะทำให้ปลายริบบิ้นที่ม้วนไม่เรียบ และทำให้แรงดึงเฉพาะจุดไม่สมดุลมากขึ้น ดังนั้น เครื่องตัดริบบิ้นความแม่นยำสูงจึงมักรวมการจัดตำแหน่งเข้ากับแรงดึงแบบวงปิดของลูกกลิ้งแกว่งแบบลอยตัว โดยทำการแก้ไขหยาบครั้งแรกที่ทางออกของใบมีดตัด และทำการแก้ไขละเอียดอีกครั้งก่อนการม้วน ทำให้เกิดสถาปัตยกรรมควบคุมที่ประสานกัน สำหรับแถบแคบที่มีความกว้างในการตัดน้อยกว่า 10 มิลลิเมตร การประสานงานนี้มีความสำคัญอย่างยิ่ง สายพานแคบมีความแข็งแกร่งด้านข้างที่อ่อนแอมาก หากแรงดึงสูงเกินไปในระหว่างการม้วน ริบบิ้นจะแคบลงเหมือนยางยืดที่ถูกยืดออกและหลุดออกจากร่อง ทำให้ยากที่จะดึงกลับคืนมาได้แม้จะใช้แรงเต็มที่ของระบบแก้ไขแล้วก็ตาม ผู้เชี่ยวชาญด้านการแก้ไขข้อผิดพลาดจะลดแรงตึงของขดลวดในระหว่างการตัดแถบแคบลงเหลือ 60-70% ของค่าปกติ พร้อมทั้งลดความเร็วของยานพาหนะลงอย่างเหมาะสม เพื่อให้มีช่วงเวลาตอบสนองที่เพียงพอสำหรับกลไกการแก้ไข

จากมุมมองที่เน้นผลลัพธ์ ประโยชน์จากการแก้ไขอัตโนมัติสามารถวัดผลได้โดยตรงการใช้เครื่องตัดแก้ไขขอบอัจฉริยะช่วยลดอัตราความเสียหายที่เกิดจากขอบกระดาษไม่เรียบจาก 3% ถึง 5% เมื่อเทียบกับวิธีการแบบดั้งเดิม เหลือต่ำกว่า 0.2% ตัวเลขนี้ไม่เพียงแต่ช่วยประหยัดต้นทุนวัสดุริบบิ้นเท่านั้น แต่ยังช่วยลดต้นทุนแฝงที่เกิดจากเวลาหยุดทำงาน การแก้ไขข้อผิดพลาด การแทรกแซงด้วยตนเอง และการส่งคืนสินค้าของลูกค้าได้อย่างมาก ผู้ปฏิบัติงานไม่ต้อง "จ้องมองขอบกระดาษอย่างเครียด" อีกต่อไป ทำให้สามารถจัดการเครื่องจักรหลายเครื่องพร้อมกันได้ ส่งผลให้ประสิทธิภาพการผลิตต่อหัวเพิ่มขึ้น สำหรับผลิตภัณฑ์ที่มีมูลค่าเพิ่มสูง เช่น ริบบิ้นทนความร้อนที่ทำจากเรซิน ลักษณะการแก้ไขแบบไม่สัมผัสยังช่วยป้องกันความเสียหายต่อการเคลือบขอบกระดาษ ซึ่งช่วยปกป้องอายุการใช้งานของหัวพิมพ์ในขั้นตอนสุดท้ายของการพิมพ์ได้อีกด้วย
แน่นอนว่า การแก้ไขอัตโนมัติไม่ใช่วิธีแก้ปัญหาทุกอย่าง มันเป็นการ "แก้ไขแบบเรียลไทม์หลังจากเกิดความคลาดเคลื่อน" แต่ไม่สามารถกำจัดสาเหตุหลักของความคลาดเคลื่อนได้ ปัญหาต่างๆ เช่น ความขนานที่มากเกินไปของลูกกลิ้งนำทาง รูปทรงหยักที่ไม่ดีที่ขอบริบบิ้น และการตัดสินใจผิดพลาดของเซ็นเซอร์ที่เกิดจากการดูดซับฝุ่นไฟฟ้าสถิตในโรงงาน จำเป็นต้องได้รับการปรับเทียบทางกลและบำรุงรักษาเป็นประจำทุกวันเพื่อแก้ไข สิ่งที่ระบบแก้ไขสามารถทำได้คือการเป็นด่านสุดท้ายในการป้องกันความแม่นยำของอุปกรณ์ที่ได้รับการปรับเทียบอย่างละเอียดแล้ว เมื่อมีฝุ่นบางๆ สะสมบนเลนส์เซ็นเซอร์ แม้แต่อัลกอริทึมที่ฉลาดที่สุดก็อาจถูกหลอกด้วยสัญญาณที่ผิดพลาดได้ เมื่อลูกกลิ้งนำทางเองมีความคลาดเคลื่อนของความขนาน 0.1 มิลลิเมตรต่อเมตร กลไกการแก้ไขจะต้องแก้ไขข้อบกพร่องของระบบเดียวกันซ้ำๆ ในแต่ละรอบการหมุน ดังนั้น ทัศนคติที่สมเหตุสมผลคือการมองว่าการแก้ไขความคลาดเคลื่อนอัตโนมัติเป็นส่วนสำคัญที่ขาดไม่ได้ของระบบการตัดที่แม่นยำ มากกว่าที่จะเป็นการแก้ไขปัญหาแบบครั้งเดียวจบที่รักษาได้ทุกอย่าง
เมื่อมองย้อนกลับไปถึงเส้นทางการพัฒนาของฟังก์ชันการแก้ไขอัตโนมัติของเครื่องตัดริบบิ้น ความสำคัญของมันได้ก้าวข้ามหน้าที่เดียวของการ "ป้องกันความเบี่ยงเบน" ไปนานแล้ว มันช่วยปลดล็อกข้อจำกัดด้านความเร็วในการตัดที่ไม่ถูกจำกัดด้วยปฏิกิริยาของมนุษย์ ทำให้สามารถประมวลผลแถบแคบและวัสดุที่บางมากได้ และเปลี่ยนความสม่ำเสมอของคุณภาพจาก "ฝีมือ" ที่ขึ้นอยู่กับมือของช่างผู้มีประสบการณ์ ไปสู่ "พารามิเตอร์" ที่สามารถทำซ้ำและตรวจสอบย้อนกลับได้ ในอุตสาหกรรมเทปในปัจจุบัน ที่กำไรลดลงและความต้องการของลูกค้าเกี่ยวกับความสม่ำเสมอของพื้นผิวปลายเทปเข้มงวดมากขึ้น ระบบแก้ไขอัตโนมัติที่ปรับแต่งมาอย่างดีจึงเป็นเหมือนผู้เฝ้าประตูที่เงียบแต่เชื่อถือได้ในสายการผลิต
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

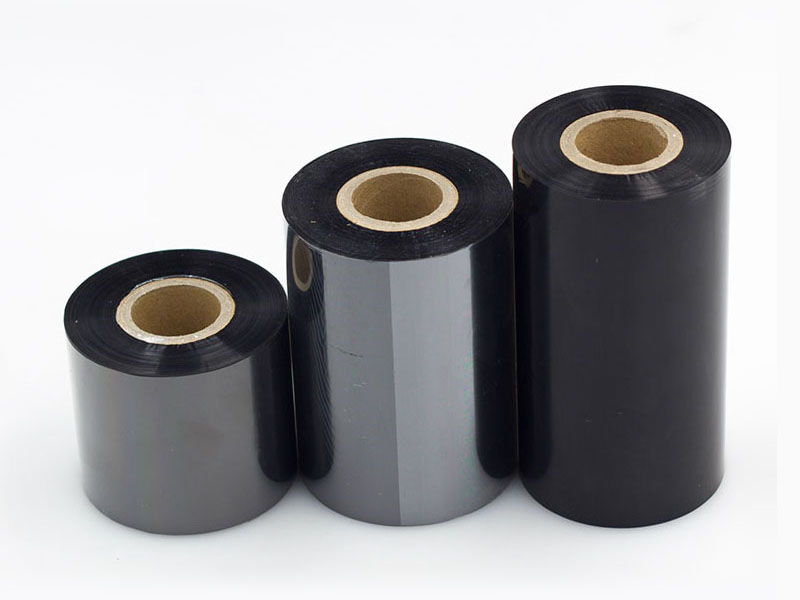



 เครื่องตัดริบบิ้น
 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด






