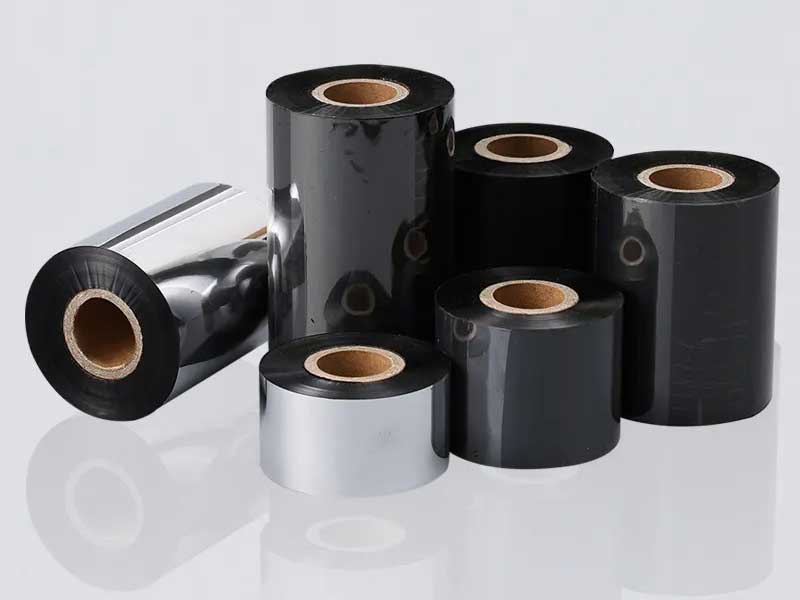
การตัดริบบิ้นเป็นกระบวนการสำคัญในการผลิตริบบิ้นถ่ายเทความร้อน และประสิทธิภาพของกระบวนการนี้เป็นตัวกำหนดความสามารถในการส่งมอบและต้นทุนที่แข่งขันได้โดยตรง อย่างไรก็ตาม วัสดุพื้นฐานของริบบิ้นคือฟิล์ม PET ที่มีความหนา 4.5~10 ไมโครเมตร ซึ่งยืดและย่นได้ง่าย และกระบวนการตัดนั้นมีความไวต่อแรงดึงและความแม่นยำสูง บริษัทหลายแห่งเผชิญกับปัญหา "ความเร็วเครื่องจักรที่ระบุไว้สูง แต่การทำงานจริงช้า" ซึ่งโดยพื้นฐานแล้วเกิดจากผลกระทบที่เกี่ยวพันกันของสายพานขาดบ่อยและการหยุดทำงาน การเปลี่ยนแปลงข้อกำหนดที่ยืดเยื้อ และการควบคุมแรงดึงที่ไม่เสถียร บทความนี้เสนอแผนการปรับปรุงประสิทธิภาพที่ใช้งานได้จริงจากสามมิติ ได้แก่ การจัดการเวลาหยุดทำงาน การเพิ่มประสิทธิภาพการสลับ และการปรับปรุงแรงดึง
1. การวินิจฉัยหาสาเหตุที่แท้จริงของการสูญเสียประสิทธิภาพ
ก่อนที่จะวางแผน จำเป็นต้องชี้แจงลักษณะที่แท้จริงของการสูญเสียประสิทธิภาพเสียก่อน จากข้อมูลภาคสนามของอุตสาหกรรม พบว่า การหยุดทำงานโดยไม่คาดคิดของเครื่องตัดริบบิ้นนั้น เกิดจากริบบิ้นขาดมากถึง 60% การม้วน/คลายริบบิ้นที่ไม่ดีคิดเป็น 25% และสัญญาณเตือนผิดพลาดจากระบบไฟฟ้าและเซ็นเซอร์คิดเป็น 15% เวลาในการจัดการโดยเฉลี่ยสำหรับริบบิ้นขาดแต่ละเส้นคือ 15-30 นาที หากเกิดขึ้น 4-5 ครั้งต่อวัน เฉพาะเวลาหยุดทำงานอย่างเดียวก็จะใช้เวลาทำงานที่มีประสิทธิภาพไปแล้ว 1.5-2.5 ชั่วโมง
อีกหนึ่งความสูญเสียที่มองไม่เห็นมาจากการเปลี่ยนแปลงข้อกำหนด ภายใต้แนวโน้มการสั่งซื้อแบบหลายข้อกำหนดและจำนวนน้อย การเปลี่ยนเครื่องมือและการปรับพารามิเตอร์เพียงครั้งเดียวบนเครื่องตัดแบบดั้งเดิมใช้เวลา 25-45 นาที ครอบคลุมห้าขั้นตอน ได้แก่ การถอดและประกอบชุดใบมีด การตั้งค่าพารามิเตอร์แรงตึงใหม่ การเปลี่ยนแกนเพลา การจัดแนวเทป และการตรวจสอบการตัดทดลอง การเปลี่ยนข้อกำหนด 5-8 ครั้งต่อวัน เทียบเท่ากับการสูญเสียกำลังการผลิตที่มีประสิทธิภาพ 2-3 ชั่วโมงต่อเครื่อง
ปัญหาที่ลึกกว่านั้นคือ เครื่องตัดแผ่นโลหะหลายเครื่องยังคงใช้ระบบควบคุมเบรกผงแม่เหล็กแบบวงเปิด ซึ่งความผันผวนของแรงดึงอาจสูงถึง ±10% ผู้ปฏิบัติงานจึงต้องลดความเร็วลงเพื่อรักษามวลพื้นฐานไว้—กำลังการผลิตของอุปกรณ์คือ 300 เมตร/นาที แต่ในความเป็นจริงสามารถทำงานได้เพียง 100-150 เมตร/นาที เท่านั้นหลักการสำคัญของการปรับปรุงประสิทธิภาพไม่ใช่การทำให้เครื่องจักรทำงานเร็วขึ้น แต่เป็นการทำให้มั่นใจว่าเครื่องจักรจะไม่ต้องหยุดทำงานที่ความเร็วสูงอีกต่อไป

2. การจัดการเวลาหยุดทำงาน: ลดอัตราการชำรุดของสายพานให้น้อยที่สุด
แถบที่ชำรุดเป็นสาเหตุหลักที่ทำให้ประสิทธิภาพลดลง และการรักษาต้องดำเนินการไปพร้อมกันจากสามด้าน ได้แก่ เครื่องมือตัด การแก้ไข และไฟฟ้าสถิต
การอัปเกรดเครื่องมือและการกำหนดมาตรฐานใบมีดสแตนเลสธรรมดาจะสึกหรอเร็วมากเมื่อทำการตัดวัสดุบาง 4.5 ไมโครเมตร ใบมีดทื่อจะเปลี่ยนการ "ตัด" เป็น "การบีบ" และเสี้ยนและการยึดติดที่รอยตัดจะทำให้เกิดการฉีกขาดโดยตรง แผนนี้แนะนำให้เปลี่ยนไปใช้เม็ดมีดทังสเตนคาร์ไบด์ที่มีความแข็งสูง ซึ่งสามารถยืดอายุการใช้งานได้ถึงสามเท่า ในขณะเดียวกัน ก็มีการกำหนดข้อกำหนดช่องว่างของเครื่องมือมาตรฐานไว้ คือ การซ้อนทับที่ควบคุมไว้ที่ 0.01~0.03 มม. ระยะห่างด้านข้างที่ 0.02~0.05 มม. และปรับเทียบด้วยเกจวัดความหนา ก่อนเริ่มงานทุกกะ หากสภาพแวดล้อมเอื้ออำนวย สายการผลิตสามารถนำอุปกรณ์ลับคมเครื่องมืออัตโนมัติมาใช้เพื่อลับคมใบมีดแบบออนไลน์ เพื่อหลีกเลี่ยงการแตกหักของชิ้นงานเป็นระยะๆ ที่เกิดจากความผันผวนของสภาพเครื่องมือ
ระบบการแก้ไขตอบสนองได้รวดเร็วขึ้นในระหว่างการตัดสายพานแคบ แถบโลหะมีความแข็งแรงด้านข้างต่ำมาก แม้แต่การรบกวนเพียงเล็กน้อยก็อาจทำให้เกิดการเบี่ยงเบน ส่งผลให้ขอบยกตัวขึ้น และระบบป้องกันการชนทำงาน ทำให้เครื่องหยุดทำงาน การเปลี่ยนเซ็นเซอร์แก้ไขการเบี่ยงเบนด้วยคลื่นอัลตราโซนิคแบบดั้งเดิมด้วยเซ็นเซอร์ดิจิทัลอินฟราเรดความแม่นยำสูงช่วยเพิ่มความเร็วในการตอบสนองได้ถึง 50% เมื่อรวมกับลูกกลิ้งยางที่ทำงานอยู่เพื่อดึงแถบโลหะให้แน่นก่อนและหลังการตัด จะช่วยลดการเบี่ยงเบนที่เกิดจากการวิ่งเกินได้อย่างมาก สำหรับแถบโลหะแคบที่มีความกว้างต่ำกว่า 10 มม. ควรลดแรงดึงในการคลายออกเหลือ 60%~70% ของแถบโลหะกว้างแบบเดิม เพื่อหลีกเลี่ยงแรงดึงที่มากเกินไปซึ่งอาจทำให้แถบโลหะ "บางลง" และหลุดออกจากร่องได้
การกำจัดสัญญาณรบกวนและการลดสัญญาณรบกวนฝุ่นละอองที่เกิดจากการดูดซับด้วยไฟฟ้าสถิตจากการตัดด้วยความเร็วสูง ไม่เพียงแต่ทำให้ขอบชิ้นงานสกปรกและทำให้คุณภาพของขอบที่ตัดลดลงเท่านั้น แต่ยังรบกวนเซ็นเซอร์ตรวจจับการขาดของชิ้นงานและทำให้เกิดสัญญาณเตือนผิดพลาดอีกด้วย จึงควรติดตั้งแท่งกำจัดไฟฟ้าสถิตแบบ AC ที่บริเวณทางผ่านของลูกกลิ้งเพื่อให้แน่ใจว่าความต้านทานการต่อลงดินของอุปกรณ์น้อยกว่า 4Ω ในขณะเดียวกัน ควรเปลี่ยนสายสัญญาณของเซ็นเซอร์เป็นสายคู่บิดเกลียวหุ้มฉนวนและต่อลงดินแยกต่างหาก โปรแกรม PLC จะเพิ่มตรรกะการยืนยันการหน่วงเวลา 50 มิลลิวินาที เพื่อกรองการหยุดฉุกเฉินผิดพลาดที่เกิดจากการรบกวนแบบทันทีทันใด
3. การปรับปรุงประสิทธิภาพสวิตช์: ลดเวลาในการเปลี่ยนข้อกำหนดลงครึ่งหนึ่ง
การหยุดการผลิตเนื่องจากการเปลี่ยนแปลงข้อกำหนดไม่ได้ก่อให้เกิดของเสียโดยตรง แต่เป็นช่องทางเพิ่มประสิทธิภาพที่ใหญ่ที่สุดในสถานการณ์การสั่งซื้อสินค้าหลากหลายประเภท แนวคิดหลักคือการเปลี่ยนจาก "การปรับแต่งบนเครื่อง" ไปเป็น "การปรับแต่งล่วงหน้าแบบออฟไลน์"
ชุดเครื่องมือแบบโมดูลาร์และสถานีตั้งค่าล่วงหน้าแบบออฟไลน์ใบมีดกลมสำหรับตัด, ปะเก็นรอง และลูกกลิ้งฐานล่าง ถูกรวมเข้าไว้ใน "กล่องใบมีด" แบบปลดเร็ว โดยแต่ละกล่องใบมีดจะตรงกับความกว้างในการตัดที่กำหนดไว้ ในระหว่างการใช้งาน ผู้ปฏิบัติงานสามารถประกอบและล็อคอุปกรณ์จับยึดแบบกำหนดเองล่วงหน้าได้โดยการคลิกเลือกความกว้างของการสั่งซื้อครั้งต่อไป เมื่อต้องการเปลี่ยนข้อกำหนด เพียงแค่ถอดตลับเก่าออกแล้วใส่เข้าไปในตลับใหม่ จากนั้นก็หนีบด้วยระบบลมด้วยปุ่มเดียว เวลาในการเปลี่ยนเครื่องมือสามารถลดลงจากเฉลี่ย 20 นาที เหลือต่ำกว่า 3 นาที พร้อมทั้งขจัดข้อผิดพลาดในการวางตำแหน่งของมนุษย์
เข้าถึงคลังสูตรการผลิตได้ด้วยการคลิกเพียงครั้งเดียวสำหรับริบบิ้นที่มีความกว้าง ความหนา และชนิดของวัสดุที่แตกต่างกัน จะมีพารามิเตอร์มากกว่า 20 ตัวที่แตกต่างกัน เช่น ความตึงในการคลายตัว แรงดันในการม้วนกลับของลูกกลิ้ง ความเร็วในการตัด และเวลาในการเร่ง/ลดความเร็ว หลังจากสร้างฐานข้อมูลสูตรอิเล็กทรอนิกส์แล้ว ผู้ปฏิบัติงานจะสแกนรหัสเพื่อเข้าถึงใบสั่งงาน และ PLC จะดาวน์โหลดพารามิเตอร์ทั้งหมดไปยังตัวแปลงความถี่และตัวควบคุมความตึงโดยอัตโนมัติ ลดเวลาในการตั้งค่าจาก 8-12 นาทีเหลือเพียง 10 วินาที และกำจัดเศษวัสดุจากการตัดทดลองที่เกิดจากข้อผิดพลาดในการป้อนข้อมูล ในด้านการม้วน เพลาขยายอากาศจะทำงานประสานกับหัวจับแบบปรับศูนย์กลางอัตโนมัติ เพลาเดียวกันนี้สามารถปรับให้เข้ากับเส้นผ่านศูนย์กลางภายในของท่อที่แตกต่างกันได้โดยการเปลี่ยนเส้นผ่านศูนย์กลางที่มีประสิทธิภาพของถุงลม และลดเวลาในการปรับศูนย์กลางเพลาจาก 5-8 นาทีเหลือเพียง 1 นาที
จากการคำนวณอย่างครอบคลุมพบว่า หลังจากนำมาตรการทั้งสามนี้ไปใช้แล้ว เวลาหยุดทำงานสำหรับการเปลี่ยนแปลงข้อกำหนดเพียงครั้งเดียวสามารถลดลงจาก 25-45 นาที เหลือต่ำกว่า 10 นาที สำหรับโรงงานที่มีการเปลี่ยนแปลงมากกว่าห้าครั้งต่อวัน นั่นหมายถึงกำลังการผลิตที่มีประสิทธิภาพเพิ่มขึ้นอีก 1.5-2 ชั่วโมงต่อวัน

4. ระบบควบคุมแรงตึงแบบวงปิด: ปลดปล่อยความเร็วในการออกแบบของอุปกรณ์
มาตรการสองข้อแรกช่วยแก้ปัญหาเรื่อง "การหยุด" ในขณะที่การเพิ่มแรงตึงช่วยแก้ปัญหาเรื่อง "การทำงานช้า" ความเร็วสูงสุดสำหรับการตัดริบบิ้นนั้นโดยพื้นฐานแล้วถูกกำหนดโดยความแม่นยำที่ควบคุมโดยแรงตึง
มอเตอร์แรงบิดแบบวงเปิดหรือเบรกผงแม่เหล็กแบบดั้งเดิมตอบสนองช้าและผันผวนมาก ที่ความเร็วสูง แรงดึงที่กระชากจะทำให้วัสดุเสียหายโดยตรง ข้อเสนอแนะนี้แนะนำให้ปรับปรุงด้านการคลายวัสดุเป็นตัวแปลงความถี่เวกเตอร์แบบวงปิดร่วมกับการป้อนกลับแรงดึงลูกกลิ้งแบบลอยตัว ซึ่งจะช่วยให้สามารถปรับ PID แบบเรียลไทม์และลดความผันผวนของแรงดึงจาก ±10% ให้เหลือภายใน ±0.5N ด้านการม้วนวัสดุใช้ขั้นตอนวิธีแรงดึงแบบเรียว ซึ่งจะลดแรงดึงโดยอัตโนมัติเมื่อเส้นผ่านศูนย์กลางเพิ่มขึ้น ป้องกันการเสียรูปจากการบีบอัดของชั้นในและการเกิดรอยย่นแบบ "แกนดอกเบญจมาศ" ในระหว่างขั้นตอนการเริ่มต้นและหยุด จะมีการควบคุมการเร่งและลดความเร็วแบบ S-curve เพื่อป้องกันการแตกหักของแถบวัสดุที่เกิดจากการเปลี่ยนแปลงแรงดึงอย่างกะทันหัน
สำหรับการผลิตแบบผสมผสานหลายชนิดในสายการผลิตเดียว ระบบจะจัดเก็บชุดพารามิเตอร์กระบวนการดึงมากกว่า 20 ชุด (จำแนกตามชนิดของวัสดุ ความกว้าง และความหนา) ไว้ล่วงหน้า และสามารถเรียกใช้งานได้ด้วยการคลิกเพียงครั้งเดียวเมื่อเปลี่ยนคำสั่งซื้อ ช่วยลดการปรับแต่งซ้ำๆ โดยผู้ปฏิบัติงานที่ต้องอาศัยประสบการณ์ หลังจากการอัพเกรดระบบควบคุมแรงดึงแบบวงปิดแล้ว ความเร็วในการทำงานที่เสถียรโดยทั่วไปจะเพิ่มขึ้น 30%~50% สายการผลิตที่ก่อนหน้านี้ทำงานได้เพียง 120 เมตร/นาที คาดว่าจะสามารถทำงานได้ถึง 180~200 เมตร/นาที ในขณะที่ยังคงรักษาผลผลิตของผลิตภัณฑ์ไว้ได้
5. การรับประกันสนับสนุนและผลลัพธ์ที่คาดหวัง
ประสิทธิภาพของวิธีการแก้ปัญหาทั้งสามนี้ขึ้นอยู่กับปัจจัยพื้นฐานสองประการ ประการแรก คือ การกำหนดระบบการบำรุงรักษาเชิงป้องกัน ได้มีการจัดทำรายการตรวจสอบประจำวันครอบคลุมถึงสถานะของใบมีด การทำความสะอาดลูกกลิ้งปรับความตึง การทำงานของแท่งไฟฟ้าสถิต และแรงดันของแหล่งจ่ายอากาศ ควรเปลี่ยนแหวนยางโพลียูรีเทนของลูกกลิ้งแรงดันม้วนทุกๆ 200 ชั่วโมงการทำงานเพื่อป้องกันการลื่นไถล ประการที่สอง คือ การควบคุมสภาพแวดล้อม โรงงานตัดริบบิ้นต้องติดตั้งพื้นปลอดฝุ่น ควบคุมอุณหภูมิและความชื้นให้อยู่ระหว่าง 20-25 องศาเซลเซียส และความชื้นสัมพัทธ์ 40-60% เพื่อลดการดูดซับฝุ่นและการสะสมของไฟฟ้าสถิต
จากข้อมูลกรณีศึกษาการปรับปรุงประสิทธิภาพในอุตสาหกรรมอย่างครอบคลุม พบว่า หลังจากดำเนินการตามแผนปรับปรุงประสิทธิภาพอย่างสมบูรณ์แล้ว ผลลัพธ์ที่คาดหวังคือ: เวลาหยุดทำงานโดยไม่คาดคิดลดลงกว่า 90% อัตราผลิตภัณฑ์สำเร็จรูปเพิ่มขึ้นจากประมาณ 93% เป็นมากกว่า 98% และผลผลิตต่อกะเพิ่มขึ้นประมาณ 50% สิ่งสำคัญคือต้องเน้นย้ำว่า การปรับปรุงประสิทธิภาพในการตัดริบบิ้นไม่ได้เกิดจาก "ความก้าวหน้าเพียงครั้งเดียว" ส่วนประกอบทั้งสี่ ได้แก่ เครื่องมือตัด แรงดึง การแก้ไข และการเปลี่ยนลำดับ ล้วนมีความสัมพันธ์กัน และข้อบกพร่องใดๆ ในส่วนใดส่วนหนึ่งจะทำให้ประสิทธิภาพโดยรวมลดลงจนถึงระดับคอขวด คุณค่าของวิธีการแก้ปัญหาไม่ได้อยู่ที่ความก้าวหน้าของเทคโนโลยีใดเทคโนโลยีหนึ่ง แต่ขึ้นอยู่กับการจัดการทั้งสี่ขั้นตอนในฐานะระบบ ทำให้เครื่องจักรสามารถทำงานได้อย่างต่อเนื่องและเสถียรด้วยความเร็วสูง
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดริบบิ้น
 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด






