ในกระบวนการผลิตริบบิ้นถ่ายโอนความร้อน การตัดเป็น "ขั้นตอนสุดท้าย" ที่กำหนดคุณภาพของผลิตภัณฑ์สำเร็จรูป ริบบิ้นประกอบด้วยฟิล์มฐาน PET และชั้นเคลือบหมึกที่มีความหนาเพียง 4.5 ถึง 20 ไมครอน ความผันผวนของแรงดึงและความคลาดเคลื่อนของความแม่นยำในระหว่างการตัดอาจทำให้วัสดุเคลือบที่มีราคาแพงกลายเป็นเศษวัสดุ สถิติแสดงให้เห็นว่าภายใต้โหมดการทำงานแบบดั้งเดิม อัตราการสูญเสียวัสดุในขั้นตอนการตัดริบบิ้นอาจสูงถึง 8%–15% การเลือกเครื่องตัดที่เหมาะสมจึงไม่ใช่แค่การซื้ออุปกรณ์ชิ้นหนึ่ง แต่เป็นการสร้างระบบการผลิตที่ควบคุมการสูญเสียตั้งแต่ต้นทาง
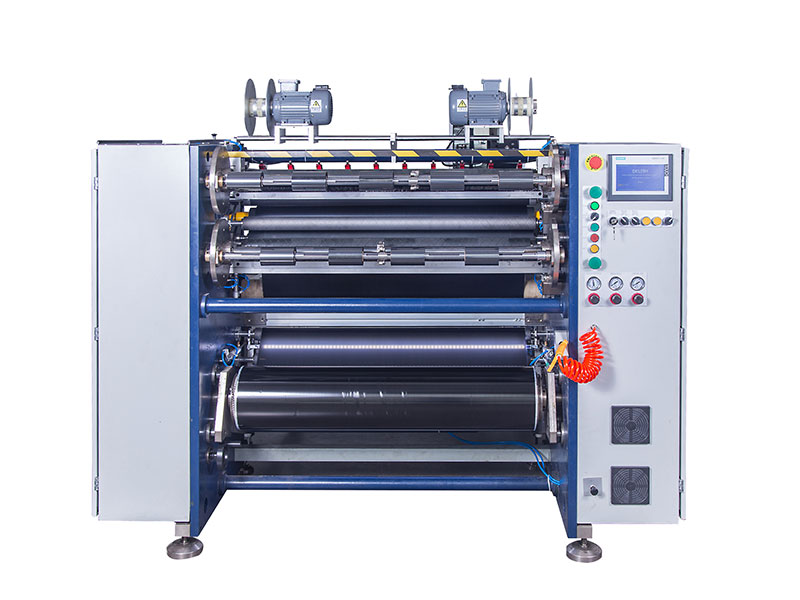
1. การสูญเสียที่ประเมินต่ำเกินไป: หลุมดำต้นทุนในขั้นตอนการตัดแบ่ง
ก่อนที่จะพิจารณาทางเลือกต่างๆ สิ่งสำคัญคือต้องระบุแหล่งที่มาของการสูญเสียก่อน การสูญเสียวัสดุระหว่างการตัดริบบิ้นไม่ได้กระจายอย่างสม่ำเสมอ แต่กระจุกตัวอยู่ในจุดสำคัญหลายจุด
ค่าใช้จ่ายคงที่ที่มักถูกมองข้ามมากที่สุดคือ การสูญเสียในช่วงเปลี่ยนผ่านระหว่างการผลิต ทุกครั้งที่มีการเปลี่ยนม้วนหลัก ตั้งแต่การปิดระบบและการเจาะฟิล์ม ไปจนถึงการปรับเสถียรภาพการตัด ส่วนเปลี่ยนผ่านมักจะต้องใช้ริบบิ้นคาร์บอนประมาณ 5-15 เมตร หากบริษัทตั้งค่าความยาวช่วงเปลี่ยนผ่านที่ยาวกว่าปกติ แต่ละคำสั่งซื้อจะใช้วัสดุหลายเมตรหรือมากกว่านั้น วิธีที่ประหยัดกว่าคือการใช้เศษวัสดุที่ชำรุดจากคำสั่งซื้อก่อนหน้าหรือริบบิ้นคาร์บอนที่ใช้แล้วเป็นวัสดุสำหรับการเจาะฟิล์มในคำสั่งซื้อใหม่ หลีกเลี่ยงการใช้วัสดุจริงสำหรับการเจาะฟิล์มครั้งแรกในทุกคำสั่งซื้อ
การแตกหักและการยืดตัวของสายพานที่เกิดจากแรงตึงที่ควบคุมไม่ได้เป็นปัญหาที่มองไม่เห็นแต่ร้ายแรง ริบบิ้นมีความไวต่อแรงตึงสูง: แรงตึงที่มากเกินไปทำให้ฟิล์มฐาน PET ยืดตัว ทำให้ความกว้างลดลงหลังจากการตัดและส่งผลให้ขนาดไม่แม่นยำ หากแรงตึงต่ำเกินไป วัสดุจะหลวม เป็นรอยย่น และไม่สม่ำเสมอขณะม้วน ข้อมูลแสดงให้เห็นว่าความผันผวนของแรงตึงเป็นสาเหตุหลักของการแตกหักของสายพาน คิดเป็นสัดส่วนมากถึง 60% ของเหตุการณ์หยุดทำงานโดยไม่คาดคิด อุปกรณ์ที่ควบคุมด้วยคลัตช์ผงแม่เหล็กแบบดั้งเดิมสามารถรองรับความผันผวนของแรงตึงได้ถึง ±10% ในขณะที่ระบบวงปิดอัตโนมัติเต็มรูปแบบสามารถรักษาความผันผวนไว้ได้ภายใน ±1.5%
เศษวัสดุเหลือทิ้งนั้นถูกมองว่าเป็น "การสูญเสียที่จำเป็น" มานานแล้ว เมื่อขดลวดตัดเข้าใกล้ท่อกระดาษกลวง เส้นผ่านศูนย์กลางจะลดลง ทำให้ความตึงไม่คงที่ ในช่วงสิบเมตรสุดท้ายหรือแม้แต่หลายสิบเมตรของริบบิ้นคาร์บอน คุณภาพไม่สามารถรับประกันได้ ดังนั้นจึงต้องทิ้งไป การควบคุมความตึงแบบเรียวและโหมดเส้นผ่านศูนย์กลางม้วนเล็ก สามารถลดปริมาณเศษวัสดุเหลือทิ้งนี้ได้อย่างมาก

2. การเลือกแกนหลัก: พารามิเตอร์หลักสามประการเป็นตัวกำหนดเกณฑ์พื้นฐานสำหรับการสูญเสีย
การเลือกเครื่องตัดแผ่นโลหะไม่จำเป็นต้องยุ่งยากด้วยตารางการกำหนดค่าที่ซับซ้อน เพียงแค่พิจารณาพารามิเตอร์หลักสามประการต่อไปนี้ คุณก็สามารถระบุได้อย่างรวดเร็วว่าอุปกรณ์นั้นสามารถลดการสูญเสียตั้งแต่ต้นทางได้หรือไม่
ความแม่นยำในการตัด: หัวใจสำคัญของคุณภาพ
ความแม่นยำในการตัดริบบิ้นมีผลโดยตรงต่อความสม่ำเสมอของความกว้างและคุณภาพของขอบริบบิ้นที่เสร็จสมบูรณ์ หากความแม่นยำไม่เพียงพอ อาจทำให้ขอบริบบิ้นหยาบ ริบบิ้นลื่นระหว่างการพิมพ์ และอาจทำให้หัวพิมพ์เสียหายได้
มาตรฐานอ้างอิงอุตสาหกรรมที่ชัดเจน: ในกรณีฉลากเชิงพาณิชย์ทั่วไป ค่าความคลาดเคลื่อน ± 0.3–0.5 มม. ถือว่าเพียงพอต่อความต้องการ; ป้ายอิเล็กทรอนิกส์ที่มีความแม่นยำสูงหรือการใช้งานในอุตสาหกรรมทั่วไปต้องการค่าความคลาดเคลื่อน ± 0.1 มม.; ฉลากทางการแพทย์และริบบิ้นแคบพิเศษ (ความกว้างน้อยกว่า 10 มม.) ต้องการความแม่นยำสูงมากภายใน ±0.05 มม.
ข้อควรปฏิบัติสำคัญ: อย่าเชื่อถือค่าทางทฤษฎีในตารางพารามิเตอร์ ควรขอให้ผู้ผลิตทำการทดลองตัดจริง ณ สถานที่จริง โดยใช้เครื่องรีดริบบิ้นของคุณเอง และใช้เวอร์เนียร์คาลิเปอร์วัดความคลาดเคลื่อนระหว่างความกว้างของการตัดกับค่าที่ตั้งไว้ โดยใช้ข้อมูลตัวอย่างจริงเป็นมาตรฐาน
ความเร็วในการตัด: ความสมดุลระหว่างประสิทธิภาพและคุณภาพ
ความเร็วในการตัดกำหนดปริมาณผลผลิตต่อหน่วยเวลา แต่แนวทาง "ความเร็วสูงอย่างเดียว" นั้นเป็นกับดักแห่งการสูญเสียอย่างแท้จริง ความสัมพันธ์ระหว่างความเร็วและผลผลิตไม่ได้เป็นไปในเชิงเส้นตรงอย่างง่ายๆ แต่มี "ช่วงความคุ้มค่าทางเศรษฐกิจที่เหมาะสม" อยู่
สามารถใช้ค่าความเร็วเป็นข้อมูลอ้างอิงได้: รุ่นประหยัดความเร็วต่ำ 50–100 เมตร/นาที เหมาะสำหรับงานผลิตจำนวนน้อยและหลากหลายชนิด; รุ่นใช้งานทั่วไปความเร็วปานกลาง 150–250 เมตร/นาที ตอบสนองความต้องการเชิงพาณิชย์ส่วนใหญ่; รุ่นการผลิตความเร็วสูง 300–500 เมตร/นาที เหมาะสำหรับการผลิตต่อเนื่องขนาดใหญ่ อย่างไรก็ตาม ความเร็วสูงสุดที่ระบุไว้มักเป็นเพียง "ข้อมูลจากห้องปฏิบัติการ" และความเร็วที่ใช้งานได้จริงจะได้รับผลกระทบอย่างมากจากวัสดุของริบบิ้น: ริบบิ้นที่ทำจากแว็กซ์จะอ่อนนุ่มและสามารถตัดได้อย่างเสถียรที่ความเร็วสูง; ริบบิ้นแบบผสมมักต้องลดความเร็วลง 10%–20%; ริบบิ้นเคลือบที่ทำจากเรซินจะแข็งและมีความเหนียวต่ำ ต้องใช้ความเร็วต่ำกว่าริบบิ้นที่ทำจากแว็กซ์ 20%–30%
ข้อมูลการวิจัยยังเผยให้เห็นความสัมพันธ์เชิงปริมาณระหว่างความเร็วและผลผลิต: ในช่วงความเร็วปานกลาง 250 เมตร/นาที ผลผลิตสามารถสูงสุดถึง 98.5%; เมื่อความเร็วเกิน 500 เมตร/นาที อัตราผลผลิตของผลิตภัณฑ์สำเร็จรูปจะลดลงต่ำกว่า 90% และปัญหาต่างๆ เช่น ครีบ รอยแตก และการลอกของสารเคลือบ จะเกิดขึ้นเป็นจำนวนมาก ความเสถียรมีความสำคัญมากกว่าความเร็วสูงสุด เมื่อเลือกแบบจำลอง ควรสังเกตสถานะการม้วนขณะเริ่มต้นที่ความเร็วสูงและการหยุดฉุกเฉินที่ความเร็วปกติ
ความสม่ำเสมอของปริมาณ: 'ต้นทุนแฝง' ที่ถูกมองข้าม
ความเรียบร้อยของพื้นผิวปลายม้วนเป็นตัวบ่งชี้ที่มักถูกมองข้ามมากที่สุดในการเลือกผลิตภัณฑ์ แต่กลับส่งผลโดยตรงต่อความเรียบเนียนของการพิมพ์หลังการม้วน ค่าเบี่ยงเบนของพื้นผิวปลายม้วนควรควบคุมให้อยู่ภายใน ±1 มม. และอุปกรณ์ระดับสูงสามารถทำได้ถึง ±0.5 มม.
สาเหตุหลักของปัญหาที่ปลายแผ่นเทปคือ "รอยบิ่น" "รอยหยัก" หรือรอยพับภายใน ซึ่งทั้งหมดนี้เกิดจากการควบคุมแรงดึงและอุปกรณ์แก้ไขที่ไม่เพียงพอ ปัญหาเหล่านี้อาจไม่ชัดเจนในระหว่างการตัด แต่ลูกค้าปลายทางอาจประสบปัญหาการเดินเทปที่ไม่เสถียร การพิมพ์ผิดพลาด หรือแม้แต่เทปขาด เมื่อเลือกแบบจำลอง ควรให้ความสำคัญกับแบบจำลองที่มีระบบควบคุมแรงดึงแบบวงปิดและการแก้ไขความเบี่ยงเบนแบบแอคทีฟ และควรตรวจสอบ ณ สถานที่จริงเพื่อให้แน่ใจว่าแขนม้วนเทปมีความสม่ำเสมอและค่าการเบี่ยงเบนของแกนหมุนมีขนาดเล็กเพียงพอหรือไม่

3. การตรวจสอบการตั้งค่า: การควบคุมแรงตึงคือ "หัวใจ" ของอุปกรณ์
นอกเหนือจากพารามิเตอร์แล้ว การจัดเรียงส่วนประกอบหลักยังเป็นตัวกำหนดระดับการสึกหรอที่แท้จริงในระหว่างการใช้งานระยะยาว ในบรรดาส่วนประกอบเหล่านี้ คุณภาพของระบบควบคุมแรงดึงมีผลต่อความเรียบของขดลวดมากกว่า 50%
แผ่นวัสดุที่เป็นริบบิ้นนั้นบางมากและมีคุณสมบัติความยืดหยุ่นหนืดอย่างเห็นได้ชัด ที่ความเร็วต่ำ การควบคุมแรงดึงค่อนข้างง่าย แต่ที่ความเร็วสูง ความแตกต่างของแรงเฉื่อยระหว่างการม้วนและการคลายตัวจะเพิ่มขึ้นอย่างรวดเร็ว เมื่อเซ็นเซอร์วัดแรงดึงตอบสนองช้า แรงดึงที่พุ่งสูงขึ้นอย่างฉับพลันจะยืดแผ่นวัสดุ ทำให้เกิดการ "คอด" หรือแม้กระทั่งการขาดของแผ่นวัสดุ
ให้ความสำคัญกับระบบควบคุมแรงดึงแบบวงปิดอัตโนมัติเต็มรูปแบบ ซึ่งสามารถตรวจสอบและปรับแรงดึงแบบเรียลไทม์ในระหว่างขั้นตอนการคลาย การดึง และการม้วน ในระหว่างการเร่งความเร็วและการลดความเร็ว ควรควบคุมความผันผวนให้อยู่ภายใน ±1.5% การควบคุมความเรียวก็มีความสำคัญไม่แพ้กัน ม้วนที่เสร็จแล้วควรมีความแข็งค่อยๆ ลดลงจากแกนกลางไปยังวงแหวนด้านนอกเพื่อป้องกันการบิดงอภายในหรือการยุบตัวของวงแหวนด้านนอก สำหรับริบบิ้นที่บางมาก ต้องให้ความสนใจด้วยว่าค่าแรงดึงที่เสถียรขั้นต่ำของอุปกรณ์ตรงตามข้อกำหนดหรือไม่
ในแง่ของการกำหนดค่าการม้วน แถบเลื่อนแบบใช้เพลาเป็นสิ่งสำคัญสำหรับริบบิ้นคุณภาพสูงและการผลิตหลายขนาด แต่ละชุดม้วนจะติดตั้งวงแหวนเลื่อนอิสระที่สามารถปรับแรงบิดแบบเรียลไทม์ตามการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางม้วน ช่วยแก้ปัญหา "หลวมด้านใน แน่นด้านนอก" หรือ "แน่นจนเป็นแกน" ได้อย่างมีประสิทธิภาพ แถบเลื่อนแบบใช้ลมให้ความแม่นยำในการควบคุมสูงกว่าแบบกลไก ทำให้เหมาะสำหรับสถานการณ์ที่ต้องเปลี่ยนขนาดบ่อยครั้ง
ระบบเครื่องมือมีผลโดยตรงต่อคุณภาพของขอบชิ้นงาน การเบี่ยงเบนในแนวรัศมีของเพลาเครื่องมือควรควบคุมให้อยู่ภายใน 0.01 มม. ยิ่งการเบี่ยงเบนน้อยเท่าไร ขอบชิ้นงานก็จะยิ่งเรียบร้อยมากขึ้นเท่านั้น ใบมีดสี่เหลี่ยม (แบบมีดโกน) เหมาะสำหรับริบบิ้นบางที่มีความหนาต่ำกว่า 70 ไมโครเมตร ในขณะที่ใบมีดกลม (แบบกรรไกร) เหมาะสำหรับวัสดุหนาและริบบิ้นที่มีกระดาษรองหลัง ช่องว่างระหว่างใบมีดและร่องควรควบคุมให้อยู่ระหว่าง 0.02–0.05 มม. และควรเปลี่ยนใบมีดที่สึกหรอเป็นประจำเพื่อป้องกันการเกิดเสี้ยน
4. การปรับตัวให้เข้ากับการผลิตอย่างยืดหยุ่น: กุญแจสำคัญในการลดการสูญเสียระหว่างการเปลี่ยนสายการผลิต
เมื่อเผชิญกับแนวโน้มการสั่งซื้อแบบ "ล็อตเล็ก ๆ หลายสเปค" ระยะเวลาที่ยาวนานที่ต้องใช้ในการเปลี่ยนเครื่องตัดแบบดั้งเดิมจึงมีความสำคัญมากขึ้นเรื่อย ๆ การเปลี่ยนสเปคแต่ละครั้งจำเป็นต้องปิดเครื่องเพื่อตั้งค่าพารามิเตอร์ใหม่ ซึ่งใช้เวลาในการตั้งค่าประมาณ 20 นาที และต้องอาศัยประสบการณ์ของผู้ปฏิบัติงานเป็นอย่างมาก
ในการเลือกแบบจำลอง ควรให้ความสำคัญกับความสามารถในการเปลี่ยนชิ้นงานอย่างรวดเร็ว เครื่องจักรที่มีระบบหมุนเครื่องมืออิสระและระบบจัดการสูตรที่ขับเคลื่อนด้วยเซอร์โวมอเตอร์ ช่วยให้ผู้ปฏิบัติงานเพียงแค่ป้อนข้อมูลจำเพาะของคำสั่งซื้อใหม่ลงในหน้าจอสัมผัส ระบบก็จะสามารถวางตำแหน่งใบมีดและปรับค่าความตึงได้โดยอัตโนมัติ ลดเวลาในการเปลี่ยนชิ้นงานจากหลายสิบนาทีเหลือเพียงไม่กี่นาทีหรือแม้แต่หลายสิบวินาที เครื่องจักรควรสามารถจัดเก็บพารามิเตอร์กระบวนการสำหรับผลิตภัณฑ์หลายร้อยหรือหลายพันรายการ ทำให้สามารถเรียกใช้โดยตรงเมื่อผลิตคำสั่งซื้อเดียวกันอีกครั้ง ช่วยลดของเสียจากการตัดทดลองที่เกิดจากการปรับแต่งเครื่องจักรซ้ำๆ
นอกจากนี้ อัลกอริทึมการจัดวางตำแหน่งเครื่องมืออัตโนมัติยังช่วยเพิ่มประสิทธิภาพการใช้ความกว้างของลูกกลิ้งหลักให้สูงสุด หลังจากป้อนค่าความกว้างของผลิตภัณฑ์สำเร็จรูปแล้ว ระบบจะคำนวณแผนผังการจัดวางเครื่องมือที่เหมาะสมที่สุดโดยอัตโนมัติ ช่วยหลีกเลี่ยงการสิ้นเปลืองที่เกิดจากการทดสอบการจัดวางเครื่องมือด้วยตนเองซ้ำๆ
สรุป: การทดลองตัดมีความสำคัญมากกว่าการกำหนดพารามิเตอร์
การเลือกเครื่องตัดริบบิ้นนั้นโดยพื้นฐานแล้วเกี่ยวข้องกับการหาจุดสมดุลระหว่างความแม่นยำ ความเร็ว ความเสถียร และความยืดหยุ่นที่เหมาะสมกับธุรกิจของลูกค้า ไม่มีอุปกรณ์ใดที่ดีที่สุด มีแต่เพียงอุปกรณ์ที่เหมาะสมที่สุดเท่านั้น
ไม่ว่าเอกสารข้อมูลจำเพาะจะสวยงามแค่ไหน การใช้เครื่องรีดริบบิ้นของคุณเองเพื่อทดลองตัดในสถานที่จริงก่อนซื้อเป็นวิธีที่มีประสิทธิภาพที่สุดในการหลีกเลี่ยงปัญหา ควรเน้นที่สามมิติหลัก ได้แก่ คุณภาพขอบที่ความกว้างต่างๆ (ขนาดที่แคบที่สุดและกว้างที่สุด) การม้วนที่เรียบร้อยระหว่างการเริ่มต้นด้วยความเร็วสูงและการหยุดฉุกเฉิน และความสะดวกในการเปลี่ยนคำสั่งซื้อ เครื่องตัดริบบิ้นที่ปรับแต่งมาอย่างแท้จริงสำหรับการผลิตจริงนั้นมีคุณค่าไม่เพียงแค่ในด้านประสิทธิภาพการผลิตเท่านั้น แต่ยังรวมถึงการใช้ริบบิ้นคาร์บอนทุกเมตรอย่างคุ้มค่าผ่านการควบคุมการสูญเสียด้วย
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



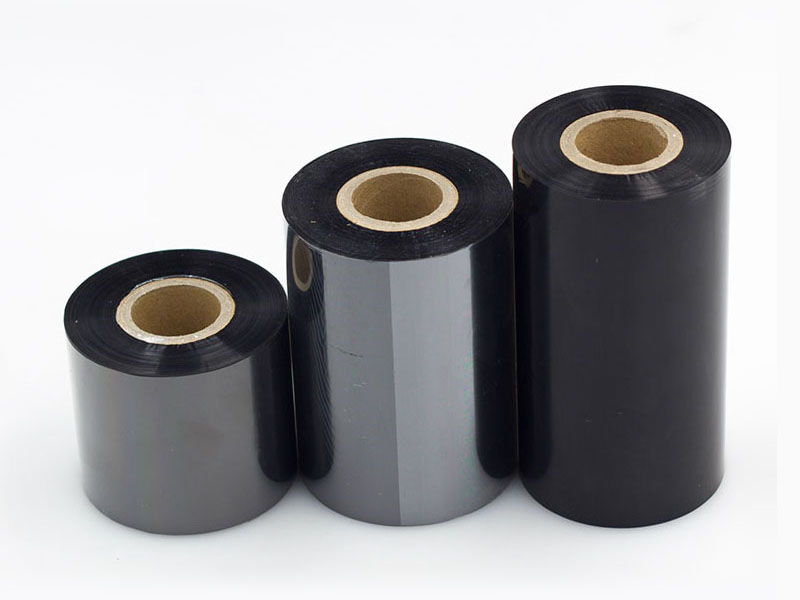

 เครื่องตัดริบบิ้น
 เครื่องตัดริบบิ้นบาร์โค้ด
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS5 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS8 H PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนอัตโนมัติ RSDS6 PLUS
 เครื่องตัดริบบิ้นถ่ายเทความร้อนแบบกึ่งอัตโนมัติ RSDS1 PLUS
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด






