เครื่องตัดริบบิ้นสีส่วนใหญ่ใช้สำหรับตัดและม้วนวัสดุแบบม้วนกว้าง เช่น ริบบิ้นสีสำหรับเครื่องพิมพ์บัตรและริบบิ้นถ่ายโอนความร้อน วัสดุเหล่านี้บางมาก (โดยปกติเพียง 4.5~10 ไมโครเมตร) และมีความไวต่อการเปลี่ยนแปลงของแรงดึงและความแม่นยำในการตัดสูง หากคุณพิจารณาเพียงราคาหรือรูปลักษณ์เมื่อเลือกซื้อรุ่นใดรุ่นหนึ่ง คุณอาจได้เครื่องที่ "หมุนได้แต่ตัดไม่ดี" โดยการผสมผสานแนวทางปฏิบัติในอุตสาหกรรมและพารามิเตอร์ของอุปกรณ์ โดยเน้นที่พารามิเตอร์หลักสามประการ ได้แก่ ความแม่นยำในการตัด การควบคุมแรงดึง และความเรียบร้อยของการม้วน คุณจะสามารถตัดสินได้ว่าเครื่องจักรนั้นคุ้มค่าที่จะซื้อหรือไม่
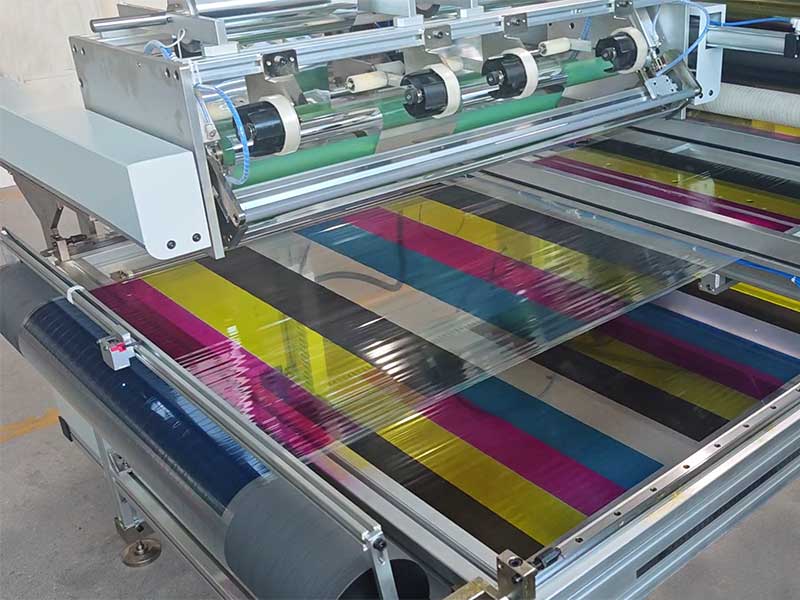
พารามิเตอร์หลักข้อแรก: ความแม่นยำในการตัด ซึ่งเป็นตัวกำหนดว่าผลิตภัณฑ์สำเร็จรูปสามารถนำไปใช้งานได้หรือไม่
เกณฑ์แรกสำหรับการตัดริบบิ้นสีคือค่าความคลาดเคลื่อนของความกว้าง เครื่องพิมพ์บัตรและเครื่องพิมพ์บาร์โค้ดมีช่องใส่ริบบิ้นที่แคบมาก หากขอบริบบิ้นหยาบหรือมีความคลาดเคลื่อนของความกว้างมากเกินไป อาจทำให้ริบบิ้นไม่ตรงแนวและพิมพ์เนื้อหาไม่ครบ และในกรณีที่รุนแรง อาจทำให้หัวพิมพ์สึกหรอได้
เมื่อเลือกซื้อรุ่นต่างๆ คุณไม่ควรดูแค่ "ความแม่นยำสูงสุด" ที่ผู้ผลิตกล่าวอ้างเท่านั้น แต่ควรแยกแยะระดับความแม่นยำด้วย สำหรับการใช้งานฉลากโลจิสติกส์ทั่วไป ± 0.3~0.5 มม. มักจะเพียงพอ แต่สำหรับกรณีต่างๆ เช่น ริบบิ้นสี แท็กอิเล็กทรอนิกส์ และรหัสตรวจสอบย้อนกลับทางการแพทย์ แนะนำให้ใช้ค่า ± ภายใน 0.1 มม. สำหรับข้อกำหนดที่แคบมากหรือการพิมพ์ความละเอียดสูง ต้องถึงระดับ ±0.05 มม. สิ่งสำคัญที่ควรทราบคือ ตัวเลขในตารางพารามิเตอร์มักวัดภายใต้สภาวะที่เหมาะสม วิธีที่ปลอดภัยกว่าคือการทดลองตัดม้วนเทปสีของคุณเองในสถานที่จริง และใช้เวอร์เนียร์คาลิเปอร์วัดความกว้างของผลิตภัณฑ์สำเร็จรูปหลายๆ ชิ้นเพื่อตรวจสอบว่าค่าเบี่ยงเบนนั้นคงที่และควบคุมได้หรือไม่ แทนที่จะสั่งซื้อโดยอิงจากแคตตาล็อกตัวอย่างเพียงอย่างเดียว
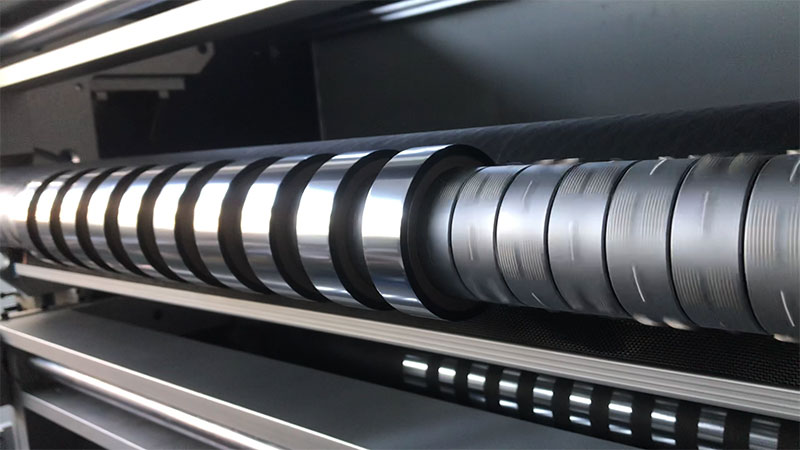
เบื้องหลังความแม่นยำนั้น คือการสนับสนุนจากเครื่องมือและระบบการจัดตำแหน่ง การตัดริบบิ้นสีมักใช้ใบมีดทรงกลมหรือแบบแขวน วัสดุของเครื่องมือมีตั้งแต่โลหะผสมทั่วไปไปจนถึงเหล็กทังสเตนและการเคลือบเซรามิก การเคลือบแข็ง เช่น วัสดุที่ทำจากเรซิน จำเป็นต้องใช้ใบมีดที่มีความแข็งสูงกว่า เพื่อให้แน่ใจว่าการตัดเรียบและลดฝุ่น ในขณะเดียวกัน ระบบการแก้ไขจะทำงานตลอดกระบวนการม้วน ตั้งแต่การคลายม้วนไปจนถึงการม้วน ระบบแก้ไขด้วยโฟโตอิเล็กทริก CCD ตอบสนองได้ดีกับวัสดุ เช่น ริบบิ้นสี ซึ่งอาจมีคุณสมบัติสะท้อนแสงหรือโปร่งแสง และสามารถแก้ไขความเบี่ยงเบนได้ทันที หากอุปกรณ์ละเว้นการแก้ไขแบบแอคทีฟและอาศัยการจำกัดขอบเชิงกลเพียงอย่างเดียว จะเป็นการยากที่จะรักษาเสถียรภาพในระยะยาวของความตรงในการตัด
พารามิเตอร์หลักข้อที่สอง: การควบคุมแรงตึง ซึ่งเป็นตัวกำหนดว่ากระบวนการตัดนั้นมีความเสถียรหรือไม่
แผ่นฟิล์ม PET บางพิเศษที่ใช้เป็นวัสดุรองรับเทปสีนั้น มีความไวต่อแรงดึงสูงมาก หากแรงดึงสูงเกินไป ฟิล์มจะยืดและเสียรูป ทำให้ชั้นหมึกมีโอกาสหลุดร่วงเป็นผง ในทางกลับกัน หากแรงดึงต่ำเกินไป แถบเทปจะสั่นคลอนที่ขอบตัด ส่งผลให้รอยตัดไม่เรียบ และหลวมย่นเมื่อม้วนเก็บ อุตสาหกรรมเรียกการควบคุมแรงดึงว่า "หัวใจ" ของเครื่องตัดเทป และนี่ไม่ใช่คำกล่าวเกินจริง
ในการประเมินคุณภาพของระบบควบคุมแรงตึง สิ่งสำคัญคือการตรวจสอบว่าการคลายและการม้วนนั้นถูกควบคุมอย่างอิสระในระบบวงปิดหรือไม่ อุปกรณ์ราคาถูกมักใช้คลัตช์ผงแม่เหล็กเพียงชุดเดียวในการคลายและม้วนท่อพร้อมกัน และเมื่อเส้นผ่านศูนย์กลางของขดลวดเปลี่ยนไป แรงตึงก็จะค่อยๆ เปลี่ยนไป การกำหนดค่าที่ดีกว่าคือการควบคุมด้านการคลายด้วยเบรกผงแม่เหล็กหรือมอเตอร์เซอร์โวเพื่อให้แรงตึงคงที่ ในขณะที่ด้านการม้วนขับเคลื่อนอย่างอิสระด้วยมอเตอร์ความถี่แปรผันหรือเซอร์โว พร้อมฟังก์ชันแรงตึงแบบเรียว—เมื่อเส้นผ่านศูนย์กลางของม้วนที่เสร็จแล้วเพิ่มขึ้น แรงตึงจะลดลงโดยอัตโนมัติเพื่อป้องกันไม่ให้ชั้นนอกเกิดรอยย่นหรือติดกับชั้นใน สำหรับสถานการณ์ที่ม้วนแถบสีบนเพลาหลายตัวพร้อมกัน เพลาเลื่อนเป็นคุณสมบัติที่จำเป็น ช่วยให้แต่ละม้วนเลื่อนได้อย่างอิสระและปรับแรงบิดได้อย่างอิสระ แก้ปัญหา "แน่นอันหนึ่งหลวมอันหนึ่ง"
เมื่อเลือกซื้อรุ่นใดรุ่นหนึ่ง คุณสามารถถามคำถามเฉพาะเจาะจงกับผู้ผลิตได้ เช่น แรงดึงของขดลวดจะลดลงโดยอัตโนมัติเมื่อเส้นผ่านศูนย์กลางของขดลวดเพิ่มขึ้นหรือไม่? หากอีกฝ่ายตอบได้เพียงว่า "ปรับด้วยโพเทนชิโอมิเตอร์แบบแมนนวล" นั่นหมายความว่าการควบคุมแรงดึงยังอยู่ในขั้นตอนวงจรเปิด และยากที่จะรับประกันผลผลิตเมื่อตัดแถบสีบางๆ
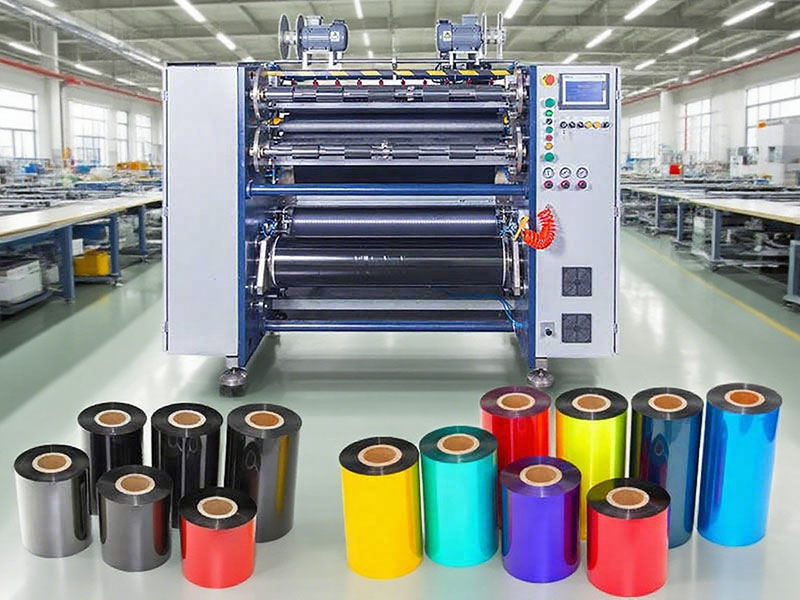
พารามิเตอร์หลักที่ 3: ความเรียบร้อยของการพันขดลวด ซึ่งเป็นตัวกำหนดว่ากระบวนการต่อไปจะดำเนินไปอย่างราบรื่นหรือไม่
ความเรียบร้อยในการม้วนเทปเป็น "ต้นทุนแฝง" ที่มักถูกมองข้าม หากม้วนเทปสีที่ตัดแล้วมีขอบบาน ขอบหยัก หรือมีรอยย่นภายใน ความต้านทานในการคลายเทปหลังจากใส่เข้าไปในเครื่องพิมพ์จะไม่สม่ำเสมอ ในกรณีที่ดีที่สุด อาจเกิดรอยบุ๋มเป็นเส้นสีขาว ในกรณีที่แย่ที่สุด อาจทำให้เทปขาดได้ ในอุตสาหกรรมโดยทั่วไปแล้ว กำหนดให้ควบคุมความเบี่ยงเบนของปลายเทปให้อยู่ภายใน ±1 มม. โดยอุปกรณ์ที่ดีกว่าสามารถทำได้ถึง ±0.5 มม.
ความสม่ำเสมอไม่ได้เกิดขึ้นจากการ "บังคับ" การม้วนเทป แต่ขึ้นอยู่กับสองปัจจัยหลัก คือ ประการแรก การควบคุมแรงดึงแบบวงปิดที่กล่าวถึงไปแล้ว และประการที่สอง วิธีการยึดติดของลูกกลิ้งกดม้วนเทป การม้วนแบบพื้นผิวใช้ลูกกลิ้งเสียดทานในการขับเคลื่อนขดลวดสำเร็จรูป ช่วยลดความผันผวนของแรงดึงและทำให้พื้นผิวเรียบขึ้น การม้วนแบบเพลาเลื่อนเหมาะสำหรับการผลิตหลายขนาดพร้อมกัน โดยแต่ละขดลวดสามารถควบคุมแรงบิดได้อย่างอิสระ นอกจากนี้ ความเข้ากันได้ของขนาดม้วนเทปก็เป็นสิ่งสำคัญที่ควรตรวจสอบ ม้วนเทปสีสำเร็จรูปมักมีขนาด 1 นิ้วและครึ่งนิ้ว การที่อุปกรณ์รองรับทั้งสองขนาดและการเปลี่ยนม้วนเทปทำได้ง่ายเพียงใดส่งผลโดยตรงต่อประสิทธิภาพการเปลี่ยนแปลงคำสั่งซื้อในแต่ละวัน
คู่มือฉบับย่อ: นั่งตามความต้องการของคุณ
| สถานการณ์การใช้งาน | ข้อกำหนดด้านความแม่นยำในการตัด | การกำหนดค่าแรงตึงบรรทัดล่าง | เป้าหมายสำหรับความเรียบร้อยของม้วนกระดาษ |
| ริบบิ้นฉลากโลจิสติกส์แบบดั้งเดิม | ±0.3~0.5 มม. | การคลายผงแม่เหล็ก + การพันใหม่ด้วยความถี่แปรผัน | ± ภายใน 1 มม. |
| ริบบิ้นสีสำหรับติดการ์ด/แท็กอิเล็กทรอนิกส์ | ±0.1 มม. | แรงตึงแบบวงปิดคู่ + แรงตึงแบบเรียว | ±0.5~1 มม. |
| ข้อกำหนดที่แคบเป็นพิเศษ / ความละเอียดสูง | ระดับความคลาดเคลื่อน ± 0.05 มม. | เซอร์โวแบบวงปิดเต็มรูปแบบ + เพลาเลื่อน | ± ภายใน 0.5 มม. |
คำเตือนสุดท้าย: อย่าไล่ตามความเร็วสูงอย่างไม่ลืมหูลืมตา เครื่องจักรที่มีอัตราความเร็วสูงกว่า 300 เมตร/นาที มักจะต้องลดความเร็วลงเมื่อตัดเทปเรซินหรือเทปสีบางพิเศษ และผลผลิตที่ได้จริงอาจไม่ดีไปกว่าเครื่องจักรความเร็วปานกลางที่ทำงานได้อย่างเสถียรในช่วง 150-200 เมตร/นาที หลักการเลือกที่สำคัญคือการพิจารณาความเสถียรและผลผลิตที่ความเร็วที่ใช้งานทั่วไป มากกว่าการเน้นที่ตัวเลขสูงสุด นำม้วนแม่แบบของคุณมาทดสอบการตัด วัดความกว้าง ตรวจสอบพื้นผิวปลาย และตรวจสอบเส้นโค้งแรงดึง เฉพาะเมื่อผ่านเกณฑ์ทั้งสามนี้แล้ว เครื่องจักรจึงจะคุ้มค่าสำหรับการเจรจาต่อรองในรอบต่อไป
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


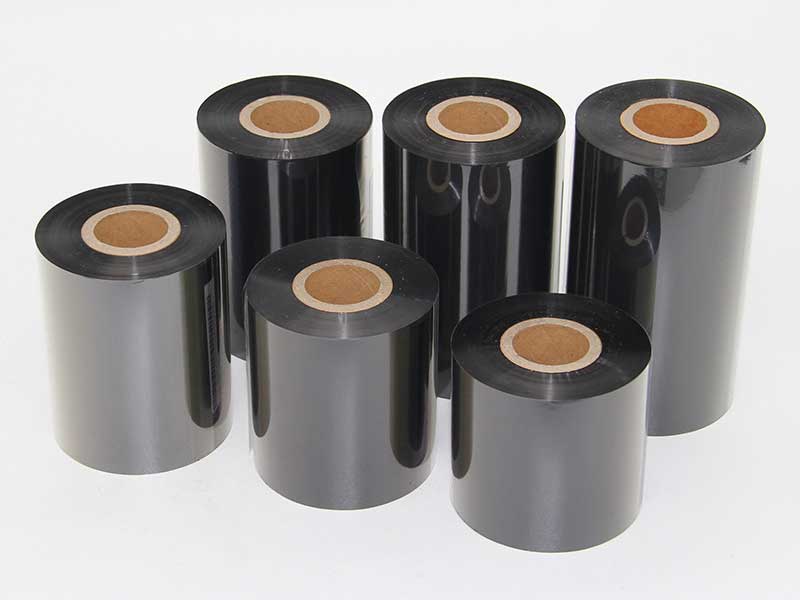 เครื่องตัดริบบิ้นคาร์บอน
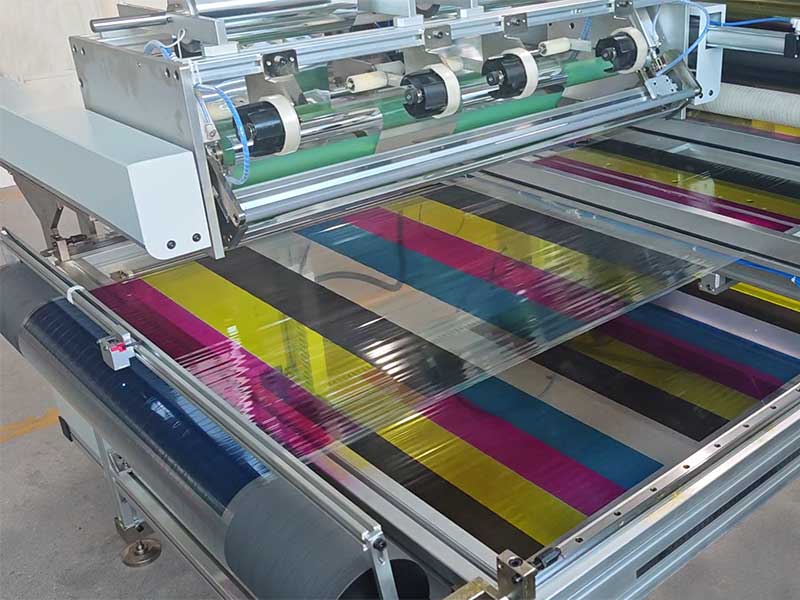 เครื่องตัดริบบิ้นสี






