เมื่อซื้อเครื่องตัดเทปด้านเดียว ผู้เริ่มต้นหลายคนมักจะตกอยู่ในสองขั้ว: อย่างแรกคือดูแต่ราคา คิดว่า "ขอแค่หมุนได้ก็พอ" หรืออย่างที่สองคือเลือกตามสเปคสูงๆ โดยไม่พิจารณาให้ดี จนสุดท้ายพบว่าอุปกรณ์ "ไม่เหมาะสม" เมื่อซื้อมาใช้งาน จริงๆ แล้ว หลักการสำคัญในการเลือกเครื่องตัดเทปนั้นไม่ซับซ้อน ไม่ใช่ว่าของแพงกว่าจะดีกว่า แต่ยิ่ง "เหมาะสม" มากเท่าไหร่ก็ยิ่งดีเท่านั้น
ดังนั้น พารามิเตอร์ใดบ้างที่กำหนดว่าเครื่องตัดแผ่นโลหะจะตอบสนองความต้องการในการผลิตของคุณได้หรือไม่—สิ่งเหล่านี้คือ "ตัวชี้วัดที่ชัดเจน" ด้านล่างนี้คือภาพรวมอย่างเป็นระบบจากสี่มิติ
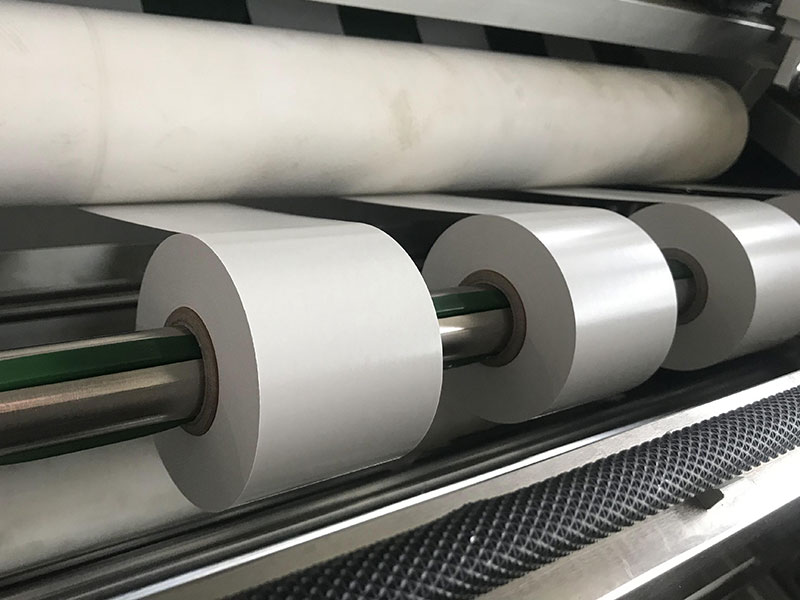
1. ความแม่นยำและคุณภาพการตัด: "เส้นชี้ชะตา" ของผลิตภัณฑ์สำเร็จรูป
ความแม่นยำในการตัดเป็นตัวบ่งชี้หลักในการประเมินประสิทธิภาพของเครื่องตัด และเป็นตัวกำหนดโดยตรงว่าเทปที่เสร็จแล้วตรงตามข้อกำหนดของลูกค้าหรือไม่ โดยทั่วไปความแม่นยำจะประกอบด้วยสองมิติ ได้แก่ ความคลาดเคลื่อนของความกว้างและความเรียบของหน้าตัด
ค่าความคลาดเคลื่อนของความกว้าง หมายถึง ความเบี่ยงเบนระหว่างความกว้างจริงของเทปที่ผลิตเสร็จแล้วกับความกว้างที่กำหนดไว้ เทปปิดกล่องกระดาษ BOPP มาตรฐานสามารถตอบสนองความต้องการด้วยความแม่นยำ ± 0.1 มม. ถึง ±0.2 มม. อย่างไรก็ตาม เทปที่ใช้ในฉนวนอิเล็กทรอนิกส์ ด้านการแพทย์ และด้านอื่นๆ มักต้องการความแม่นยำ ± 0.05 มม. หรือสูงกว่านั้น การตรวจสอบความเรียบของปลายเทปจะตรวจสอบว่าขอบของม้วนเทปที่ตัดแล้วเรียบ ไม่มีเสี้ยน และไม่มีปัญหา "การม้วนเป็นเส้นใย"
ปัจจัยหลักที่ส่งผลต่อความแม่นยำนั้นอยู่ที่ระบบเครื่องมือ ใบมีดกลม (แบบใบมีดตัดบนและล่าง) ให้ความแม่นยำสูง ตัดได้เรียบร้อย และมีอายุการใช้งานยาวนาน ทำให้เป็นตัวเลือกหลักสำหรับงานที่ต้องการความแม่นยำสูงในปัจจุบัน ใบมีดแบนมีราคาถูก เหมาะสำหรับเทปที่หนากว่าหรือเทปที่มีความต้องการพื้นผิวเรียบน้อยกว่า แต่ความแม่นยำจะลดลงอย่างรวดเร็วหลังจากการใช้งานในระยะยาว ใบมีดลมเหมาะสำหรับวัสดุที่บางมาก แต่มีต้นทุนการลงทุนและการบำรุงรักษาที่สูงกว่า
คำแนะนำในการซื้อ: อย่าเชื่อ "ความแม่นยำทางทฤษฎี" ในโบรชัวร์ วิธีที่น่าเชื่อถือที่สุดคือ นำวัสดุที่ "แข็งที่สุด" ของคุณ — วัสดุที่บางที่สุด นุ่มที่สุด และเหนียวที่สุด — ไปให้ผู้ผลิตทดลองตัดที่โรงงาน ใช้เวอร์เนียร์คาลิเปอร์วัดความคลาดเคลื่อนของความกว้างของผลิตภัณฑ์สำเร็จรูป และสังเกตผลลัพธ์ที่ผิวหน้าชิ้นงานด้วยตนเอง
2. การจับคู่ความเร็วและประสิทธิภาพ: อย่าจ่ายเงินสำหรับประสิทธิภาพที่คุณไม่จำเป็นต้องใช้
ความเร็วในการตัดส่งผลโดยตรงต่อผลผลิตรายวัน แต่มีความเข้าใจผิดกันทั่วไปคือ "ความเร็วสูงสุด" ที่ผู้ผลิตระบุไว้นั้นมักจะเป็นค่าสูงสุดภายใต้สภาวะที่เหมาะสมที่สุด ความเร็วในการทำงานที่เสถียรในความเป็นจริงต่างหากคือสิ่งที่สำคัญอย่างแท้จริง
เครื่องตัดแผ่นโลหะราคาประหยัดในท้องตลาดทำงานด้วยความเร็วประมาณ 100–150 เมตร/นาที รุ่นความเร็วปานกลางถึงสูงทำงานที่ 200–300 เมตร/นาที และรุ่นระดับสูงสามารถทำงานด้วยความเร็วเกิน 400 เมตร/นาที ยิ่งความเร็วสูงเท่าไหร่ ความต้องการระบบควบคุมแรงดึง ความสม่ำเสมอในการม้วน และระบบแก้ไขข้อผิดพลาดก็ยิ่งมากขึ้นเท่านั้น การมุ่งเน้นแต่ความเร็วสูงโดยไม่พิจารณาอย่างรอบคอบอาจนำไปสู่การหยุดทำงานบ่อยครั้งเพื่อแก้ไขข้อผิดพลาด และทำให้เกิดเศษวัสดุจำนวนมาก
สำหรับผู้เริ่มต้นหรือสถานการณ์การผลิตจำนวนน้อย เครื่องจักรที่มีความเร็วปรับได้ตั้งแต่ 0–120 เมตร/นาที ถือเป็นตัวเลือกที่ใช้งานได้จริงมากกว่า เพราะเริ่มต้นใช้งานง่ายและควบคุมคุณภาพได้ ผู้ผลิตที่มีประสบการณ์และผลิตในปริมาณปานกลางสามารถพิจารณาเครื่องจักรที่มีความเร็ว 150–200 เมตร/นาที ในขณะที่เครื่องจักรความเร็วสูงกว่า 300 เมตร/นาที จำเป็นสำหรับการผลิตขนาดใหญ่ระดับมืออาชีพ ขอแนะนำให้ประเมินความเร็วที่ต้องการโดยย้อนกลับจากปริมาณผลผลิตต่อวัน โดยเผื่อไว้ 20%–30% และเน้นที่ประสิทธิภาพการทำงานที่แม่นยำของอุปกรณ์ที่ "ความเร็วประหยัด"
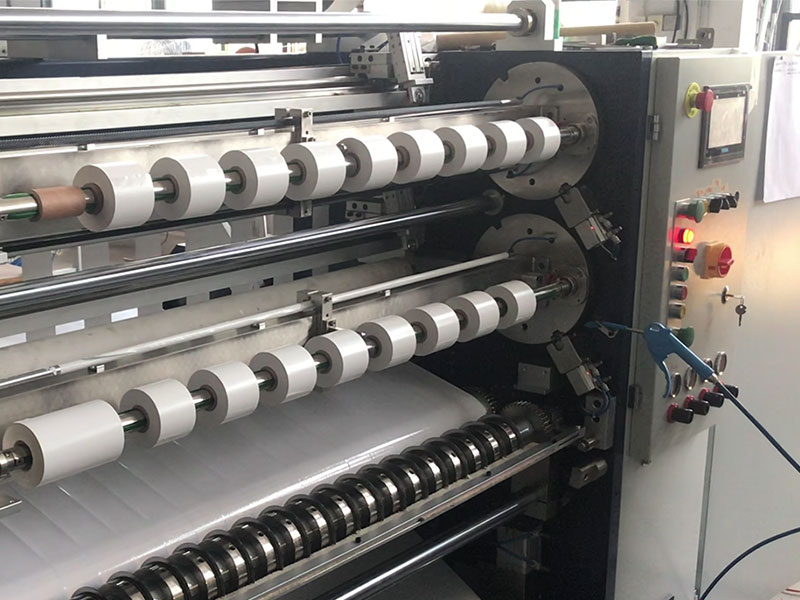
3. ความเข้ากันได้ของวัสดุและการควบคุมแรงดึง: "เกณฑ์ที่ซ่อนอยู่" ที่มักถูกมองข้าม
มีวัสดุรองรับแบบมีกาวด้านเดียวหลายประเภท และวัสดุแต่ละชนิดก็มีความต้องการอุปกรณ์ที่แตกต่างกันอย่างมาก เทปกาวปิดกล่องกระดาษ BOPP ต้องการความเร็วสูงแต่ความแม่นยำปานกลาง วัสดุพื้นฐานของกระดาษปิดบัง/เทปวาชิฉีกขาดง่ายและต้องการการควบคุมแรงดึงที่เสถียรมาก วัสดุฟิล์มป้องกันมีความบางมากและมีแนวโน้มที่จะเกิดไฟฟ้าสถิตและฟองอากาศ จึงต้องการอุปกรณ์ป้องกันไฟฟ้าสถิตและฟังก์ชันการม้วนที่มีความหนืดต่ำ เทปอุตสาหกรรมพิเศษ (เช่น โพลีอิไมด์) มีมูลค่าสูงและมีความกว้างแคบ จึงต้องการความเรียบสูงมากที่ปลายด้านหนึ่ง
เบื้องหลังความแตกต่างเหล่านี้ ระบบควบคุมแรงดึงเป็นหัวใจสำคัญทางเทคนิคที่กำหนดความสำเร็จหรือความล้มเหลวของการตัดเทป เทปด้านเดียวเป็นวัสดุที่มีความยืดหยุ่น แรงดึงที่ไม่คงที่อาจทำให้เทปยืดและเสียรูป ความแน่นไม่สม่ำเสมอ (เช่น ม้วนเป็น "ดอกกะหล่ำ") การจัดแนวผิดพลาด หรือแม้กระทั่งวัสดุขาด ปัจจุบันมีวิธีการควบคุมแรงดึงหลักๆ สองวิธี ได้แก่ คลัตช์อนุภาคแม่เหล็ก (การควบคุมแบบวงเปิด) ซึ่งประหยัดแต่มีแนวโน้มที่จะร้อนขึ้นได้ง่าย เหมาะสำหรับเทป BOPP ทั่วไป และมอเตอร์เซอร์โวที่รวมกับการควบคุมแบบวงปิดซึ่งให้ความแม่นยำสูงกว่า (สามารถควบคุมความผันผวนของแรงดึงได้ภายใน ±1%) และสำหรับวัสดุที่ไวต่อแรงดึง เช่น ฟิล์ม PET บางๆ และกระดาษปิดบัง การควบคุมเซอร์โวแบบวงปิดแทบจะเป็นสิ่งที่จำเป็น
คำแนะนำในการเลือกซื้อ: ขั้นแรก ให้ลิสต์ประเภทของเทปทั้งหมดที่คุณต้องการใช้ตัด แล้วใช้เทปประเภทที่บางที่สุด แคบที่สุด เหนียวที่สุด หรือยืดหยุ่นที่สุด เป็นเกณฑ์ในการประเมินประสิทธิภาพของอุปกรณ์
4. ความสามารถในการพันขดลวดและความเข้ากันได้ของแกน: "พารามิเตอร์ที่ซ่อนอยู่" ซึ่งส่งผลต่อกระบวนการขั้นต่อไป
พารามิเตอร์นี้มักถูกมองข้าม แต่เป็นตัวกำหนดโดยตรงว่าม้วนสำเร็จรูปสามารถปรับให้เข้ากับอุปกรณ์ของลูกค้าได้หรือไม่ ยิ่งเส้นผ่านศูนย์กลางการม้วนสูงสุดมีขนาดใหญ่ขึ้น (เช่น φ300 มม., φ400 มม.) ความยาวของม้วนเดี่ยวก็จะยิ่งยาวขึ้น และการปรับเปลี่ยนที่จำเป็นก็จะน้อยลง อย่างไรก็ตาม การเพิ่มเส้นผ่านศูนย์กลางจะเพิ่มความแตกต่างของแรงดึงภายใน ซึ่งอาจทำให้สายพานเสียรูปหรือปลายสายพานไม่เรียบได้ง่าย ดังนั้นจึงควรประเมินอย่างรอบด้านโดยพิจารณาจากวัสดุเป็นหลัก
ความเข้ากันได้ของเส้นผ่านศูนย์กลางภายในของแกนก็มีความสำคัญไม่แพ้กัน โดยทั่วไปแล้วจะใช้แกนพลาสติกขนาด 3 นิ้ว 6 นิ้ว หรือ 1 นิ้ว เครื่องตัดระดับสูงใช้ระบบจับยึดแบบไร้เพลาหรือระบบเพลาขยายด้วยอากาศ ทำให้สามารถเปลี่ยนแกนได้ในเวลาเพียงไม่กี่นาที ส่วนเครื่องระดับล่างอาจต้องเปลี่ยนแกนด้วยตนเอง ซึ่งเสียเวลาและลดความแม่นยำ หากลูกค้าของคุณต้องการแกนหลายขนาด ควรเลือกแบบที่มีอุปกรณ์เปลี่ยนแกนได้รวดเร็ว
นอกจากนี้ ระดับของระบบอัตโนมัติกำลังกลายเป็นมิติสำคัญในการจำแนกเกรดของอุปกรณ์ การเปลี่ยนตำแหน่งเครื่องมือด้วยตนเองต้องใช้เวลาหยุดเครื่อง 10-30 นาที ในขณะที่ระบบเปลี่ยนตำแหน่งเครื่องมืออัตโนมัติป้อนข้อมูลจำเพาะผ่านหน้าจอสัมผัส และตัวจับยึดเครื่องมือจะเคลื่อนไปยังตำแหน่งโดยอัตโนมัติ ช่วยลดเวลาในการเปลี่ยนข้อมูลจำเพาะเหลือไม่ถึง 1 นาที ในสถานการณ์ที่มีคำสั่งซื้อจำนวนมากและการเปลี่ยนแปลงข้อมูลจำเพาะบ่อยครั้ง ความแตกต่างด้านประสิทธิภาพนี้จะสะสมกลายเป็นต้นทุนแรงงานจำนวนมากอย่างรวดเร็ว
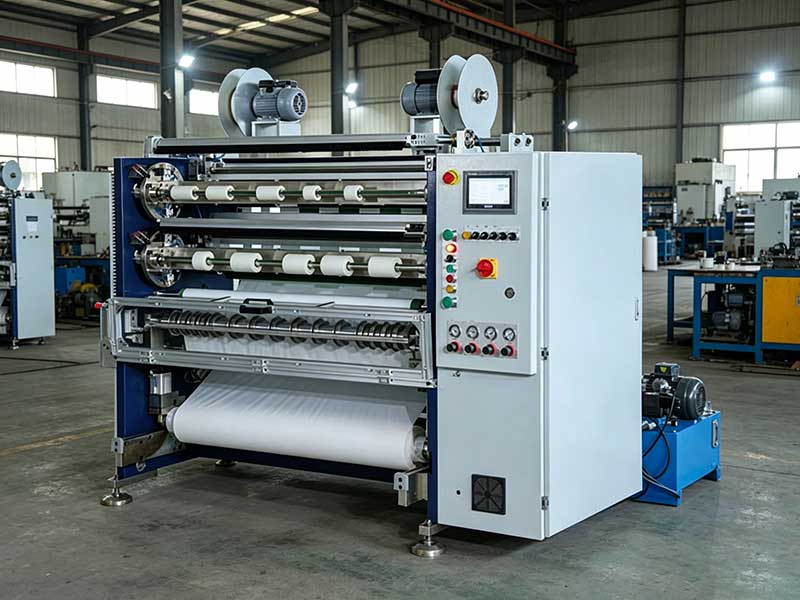
การเลือกใช้งานจริง: สามขั้นตอนที่จะช่วยให้คุณได้อุปกรณ์ที่เหมาะสม
โดยพิจารณาจากพารามิเตอร์ข้างต้น การคัดเลือกสามารถสรุปได้เป็นสามขั้นตอน:
ขั้นตอนแรก: ระบุความต้องการของคุณเองให้ชัดเจนระบุความกว้างสูงสุดของม้วนหลักที่คุณใช้ในแต่ละวัน ความกว้างในการตัดที่แคบที่สุด วัสดุเทปที่ใช้โดยทั่วไป ปริมาณการผลิตเฉลี่ยต่อวัน และข้อกำหนดเฉพาะของแต่ละล็อต ข้อมูลเหล่านี้เป็นพื้นฐานสำหรับการตัดสินใจทั้งหมดในขั้นตอนต่อไป
ขั้นตอนที่สอง: การทดสอบเครื่องจักร ณ สถานที่จริงด้วยวัสดุที่ "ยากที่สุด"นี่คือมาตรฐานทองคำสำหรับการตรวจสอบประสิทธิภาพที่แท้จริงของอุปกรณ์ ซึ่งเชื่อถือได้มากกว่าการอ่านตารางพารามิเตอร์เพียงอย่างเดียว เน้นการสังเกตความเรียบร้อยของหน้าตัด ความคลาดเคลื่อนของความกว้างที่วัดได้ และให้ผู้ผลิตสาธิตกระบวนการเปลี่ยนและปรับแต่งเครื่องมือทั้งหมด
ขั้นตอนที่สาม: คำนวณต้นทุนรวม ไม่ใช่แค่ราคาโทรศัพท์อย่างเดียวเครื่องตัดเทปที่มีความแม่นยำต่ำอาจทำให้สิ้นเปลืองวัสดุเทปเป็นมูลค่ามากกว่าส่วนต่างราคาของเครื่องจักรต่อปี จึงจำเป็นต้องเปรียบเทียบราคาอุปกรณ์ ค่าใช้จ่ายรายปีสำหรับวัสดุสิ้นเปลือง เช่น ใบมีดและลูกกลิ้งยาง การใช้พลังงาน และค่าบำรุงรักษาอย่างรอบด้าน
โดยสรุปแล้ว การเลือกเครื่องตัดยางด้านเดียวที่เหมาะสมที่สุดนั้น ขึ้นอยู่กับการหาจุดสมดุลที่เหมาะสมที่สุดระหว่างความแม่นยำ ประสิทธิภาพ และความเสถียร ไม่จำเป็นต้องเชื่อในความเร็วสูงสุดหรือแบรนด์ที่ใหญ่ที่สุดเสมอไป เครื่องที่ "ลงตัว" ต่างหากที่จะสร้างผลกำไรอย่างต่อเนื่องให้กับคุณได้
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 เครื่องตัดฟิล์ม
 เครื่องตัดริบบิ้น
 เครื่องตัดและม้วนกระดาษ
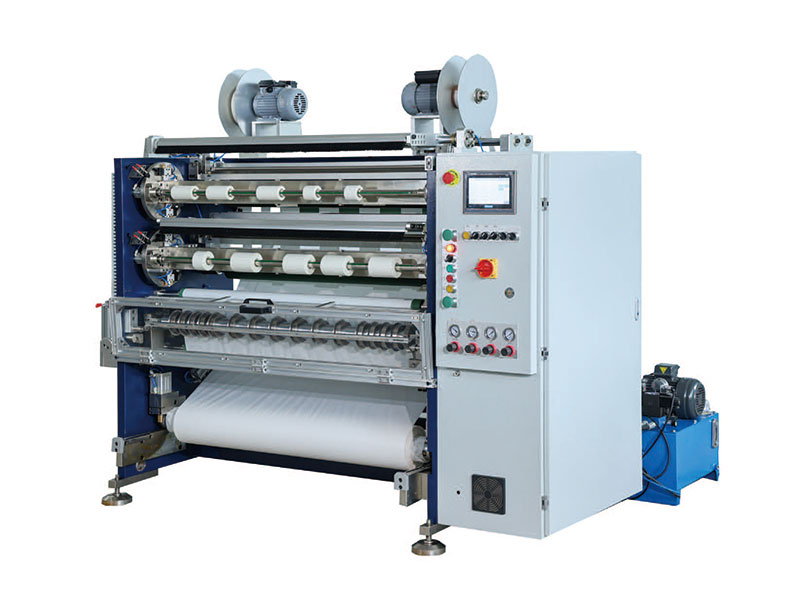 เครื่องตัดเทป
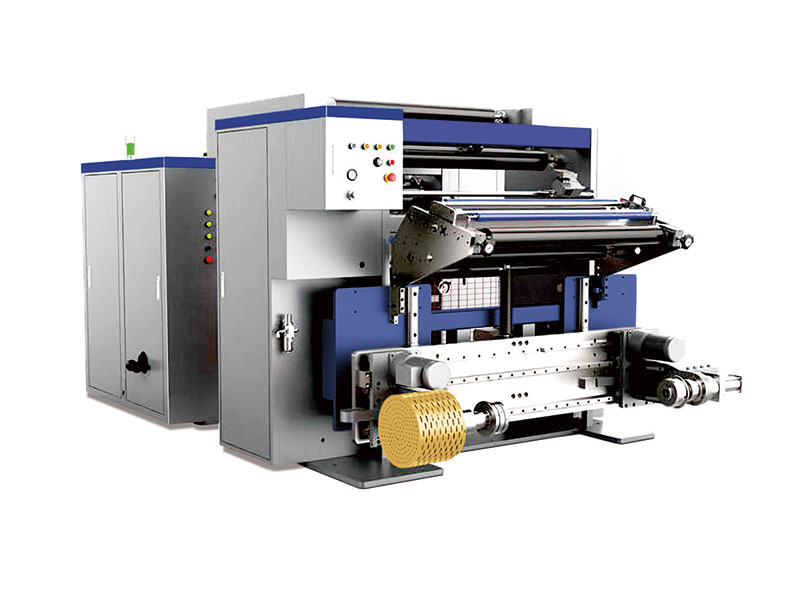 เครื่องตัดความเร็วสูง
 เครื่องตัดริบบิ้นบาร์โค้ด
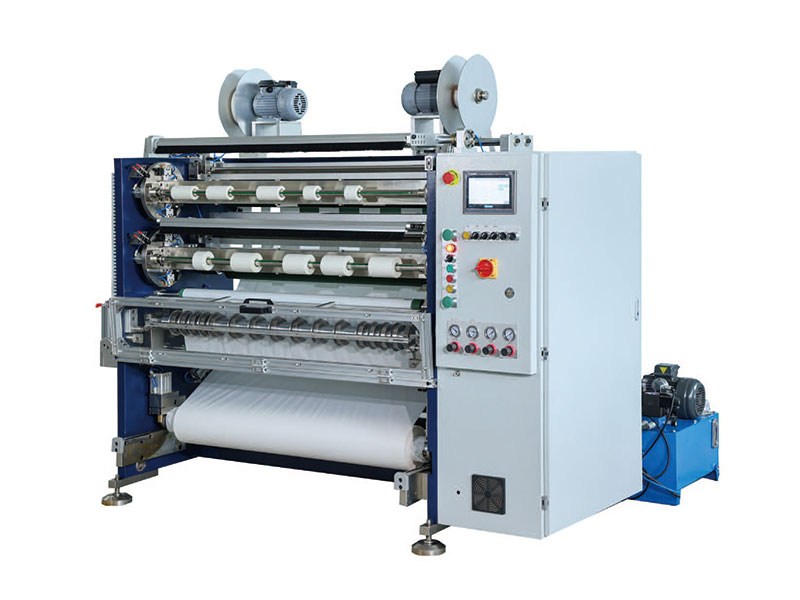 เครื่องตัดกาวด้านเดียว
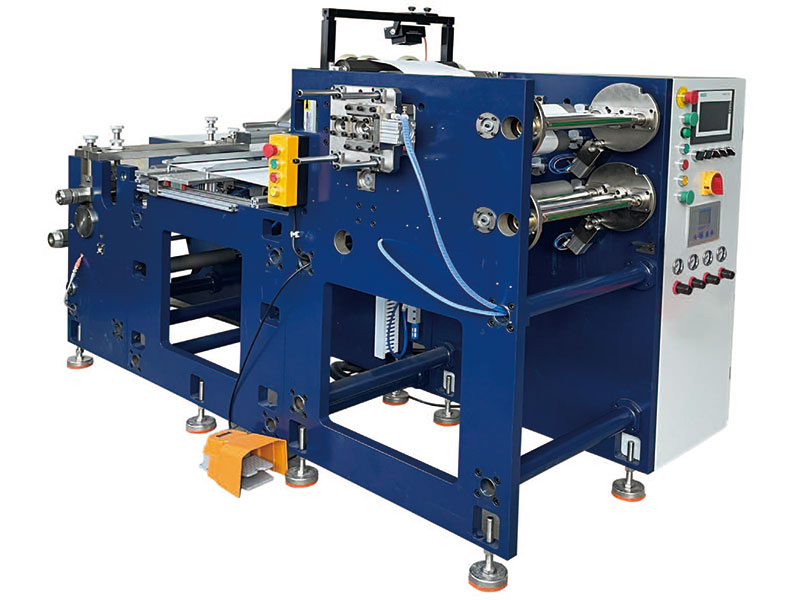 เครื่องตัดฉลาก






