ในอุตสาหกรรมการบรรจุภัณฑ์ การพิมพ์ และการตกแต่ง การปั๊มร้อนยังคงเป็นหนึ่งในวิธีที่มีประสิทธิภาพที่สุดในการเพิ่มมูลค่าให้กับผลิตภัณฑ์ด้วยความเงางามของโลหะที่เป็นเอกลักษณ์และคุณภาพสัมผัสระดับพรีเมียม เครื่องตัดซึ่งเป็นกระบวนการต้นน้ำในการผลิตปั๊มร้อน มีผลโดยตรงต่อประสิทธิภาพการปั๊มในขั้นตอนต่อไป ผลผลิตของผลิตภัณฑ์สำเร็จรูป และต้นทุนการผลิตโดยรวม ด้วยราคาอุปกรณ์ที่แตกต่างกันตั้งแต่หลักหมื่นไปจนถึงกว่าล้านดอลลาร์ การตัดสินใจเลือกที่ถูกต้องจึงต้องอาศัยการประเมินอย่างเป็นระบบมากกว่าการคาดเดา
แผ่นฟอยล์สำหรับปั๊มร้อนโดยทั่วไปประกอบด้วยฟิล์มฐาน PET หนา 12 ถึง 25 ไมโครเมตร ชั้นปลดปล่อย ชั้นสี และชั้นกาว วัสดุนี้บางมาก ไวต่อแรงดึง และเสี่ยงต่อการเสียรูปในระหว่างการใช้งาน รอยขรุขระ รอยย่น หรือรอยแตกขนาดเล็กบนขอบที่ตัดอาจทำให้ฟอยล์แตก การปั๊มไม่สมบูรณ์ หรือเกิด "จุดสีทอง" ในระหว่างกระบวนการปั๊ม ปัจจัยทั้งเจ็ดด้านล่างนี้เป็นกรอบการทำงานที่มีโครงสร้างสำหรับการประเมินเครื่องตัดฟอยล์ตามความต้องการในการผลิตจริง
1. ความแม่นยำในการตัด: รากฐานของผลผลิตที่มีคุณภาพ
ความแม่นยำในการตัดแบ่งชิ้นงานเป็นตัวกำหนดโดยตรงว่ากระบวนการปั๊มขึ้นรูปในขั้นตอนถัดไปจะดำเนินไปได้อย่างราบรื่นหรือไม่ โดยทั่วไปแล้ว การใช้งานปั๊มขึ้นรูปด้วยความร้อนทั่วไปจะยอมรับความคลาดเคลื่อนได้ ±0.3 มม. ในขณะที่อุตสาหกรรมบรรจุภัณฑ์ระดับไฮเอนด์ ยาสูบ และสินค้าแบรนด์หรูต้องการความคลาดเคลื่อน ±0.1 มม. หรือแคบกว่านั้น ภายในปี 2026 มาตรฐานหลักๆ ได้พัฒนาไปถึง ±0.03 มม. โดยรุ่นพรีเมียมจะมีความคลาดเคลื่อนถึง ±0.01 มม.
ในการประเมินความแม่นยำ ผู้ซื้อควรพิจารณามากกว่าแค่ข้อกำหนดคงที่ การทดสอบที่แท้จริงอยู่ที่ความแม่นยำแบบไดนามิก นั่นคือความสม่ำเสมอของความกว้างของรอยตัดในระหว่างการทำงานด้วยความเร็วสูงอย่างต่อเนื่อง ระบบขับเคลื่อนด้วยเซอร์โวมอเตอร์ที่รวมกับตัวเครื่องเหล็กหล่อหรือเหล็กอัลลอยด์ที่มีความแข็งแรงสูงเป็นพื้นฐานสำคัญในการรักษาความแม่นยำภายใต้สภาวะการผลิต ในระหว่างการทดลองใช้งาน ควรขอข้อมูลการวัดความกว้างในการตัดต่อเนื่องอย่างน้อย 500 เมตร โดยให้ความสำคัญเป็นพิเศษกับความเสถียรในระหว่างช่วงเร่งความเร็วและลดความเร็ว

2. ระบบควบคุมแรงดึง: หัวใจสำคัญสำหรับวัสดุบาง
ฟิล์มฐาน PET ของฟอยล์ปั๊มร้อนมีความไวต่อการเปลี่ยนแปลงความตึงสูงมาก ความตึงที่มากเกินไปจะทำให้เกิดการยืด การเสียรูป และข้อผิดพลาดในการจัดตำแหน่ง ในขณะที่ความตึงที่ไม่เพียงพอจะทำให้ม้วนหลวมและขอบเบี่ยงเบน สำหรับฟอยล์บางพิเศษที่มีความหนาต่ำกว่า 12 ไมโครเมตร แม้แต่ความผันผวนของความตึงเพียงเล็กน้อยก็อาจส่งผลเสียต่อโครงสร้างจุลภาคแบบโฮโลแกรมหรือเลเซอร์ของวัสดุได้
ระบบควบคุมแรงตึงเซอร์โวแบบวงปิดสมบูรณ์เป็นสิ่งจำเป็นสำหรับการผลิตที่เน้นคุณภาพ ระบบนี้ใช้เซ็นเซอร์ความแม่นยำสูงเพื่อให้ข้อมูลป้อนกลับแบบเรียลไทม์และปรับแรงตึงแบบไดนามิกในขั้นตอนการคลาย การดึง และการม้วนกลับ ความแม่นยำในการควบคุมแรงตึงควรอยู่ที่ ±0.5N หรือ ±5% ของค่าที่ตั้งไว้ โดยระบบระดับสูงสามารถทำได้ถึง ±0.3%
เทคโนโลยีแรงดึงแบบเรียวก็มีความสำคัญไม่แพ้กัน เนื่องจากเมื่อเส้นผ่านศูนย์กลางการม้วนเพิ่มขึ้นระหว่างการผลิต แรงดึงคงที่อย่างต่อเนื่องจะบีบอัดชั้นด้านใน ทำให้เกิดการเสียรูปทรงแบบ "แกนดอกไม้" หรือโครงสร้างโฮโลแกรมบิดเบี้ยว แรงดึงแบบเรียวจะลดแรงดึงในการม้วนโดยอัตโนมัติตามเส้นโค้งที่ตั้งไว้ ช่วยปกป้องชั้นด้านในในขณะที่รักษาความแข็งแรงของม้วนด้านนอก
3. วิธีการผ่าและระบบการตัด: การกำหนดคุณภาพของขอบชิ้นงาน
ระบบการตัดคือหัวใจสำคัญที่ทำให้ได้คุณภาพสูงสุด ฟอยล์ปั๊มร้อนที่มีชั้นกาวมักจะติดกับใบมีดธรรมดา ทำให้เกิดรอยขรุขระและเส้นใย ใบมีดแบบวงกลมชนิดตัดเฉือนได้กลายเป็นมาตรฐานอุตสาหกรรมสำหรับฟอยล์ปั๊มร้อน เนื่องจากให้พื้นผิวการตัดที่เรียบเนียน อายุการใช้งานของใบมีดที่ยาวนาน และความเหมาะสมสำหรับการเปลี่ยนแปลงข้อกำหนดบ่อยครั้ง
วัสดุของใบมีดควรเป็นคาร์ไบด์หรือเคลือบด้วยเพชรเพื่อป้องกันการสะสมของคราบเหนียวและรักษาความคมของคมมีดได้ยาวนาน ความแข็งแรงของเพลาใบมีดก็มีความสำคัญเช่นกัน สำหรับความกว้างในการตัดที่เกิน 1.6 เมตร หากความแข็งแรงของเพลาไม่เพียงพอ อาจทำให้การตัดไม่สมบูรณ์ตรงกลางและตัดเกินขอบได้
รูปทรงในการตัดก็มีความสำคัญเช่นกัน สำหรับแผ่นฟอยล์บาง ใบมีดด้านบนที่มีมุม 15° ถึง 20° ร่วมกับใบมีดด้านล่างที่แบนหรือโค้งเล็กน้อย จะสร้างการตัดเฉือนที่เหมาะสม แทนที่จะเป็นการบีบอัด สอบถามผู้จำหน่ายเกี่ยวกับใบรับรองวัสดุของใบมีด และว่าอุปกรณ์รองรับการปรับการทำงานของใบมีดแบบอัตโนมัติหรือแบบละเอียดหรือไม่
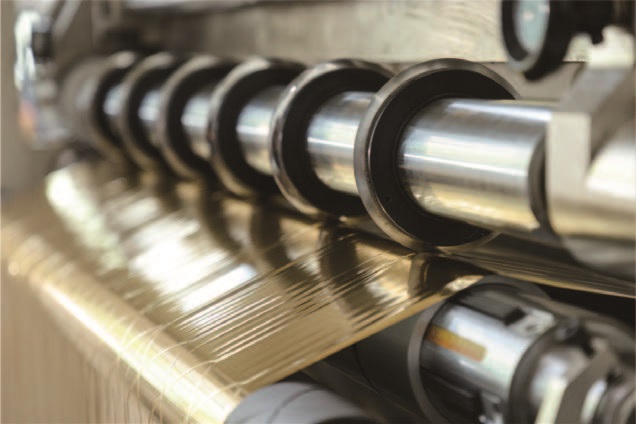
4. ระบบแก้ไขและนำทางเว็บ: การตรวจสอบให้แน่ใจว่าขอบตรง
ในระหว่างการทำงานด้วยความเร็วสูง ม้วนฟอยล์มักจะเบี่ยงเบน ทำให้ขอบไม่เรียบ ซึ่งนำไปสู่การวางแนวที่ไม่ถูกต้องบ่อยครั้งในเครื่องปั๊มขึ้นรูปในขั้นตอนถัดไป ระบบแก้ไขที่เชื่อถือได้จะช่วยรักษาตำแหน่งของแผ่นฟอยล์ให้ถูกต้องก่อนที่จะเข้าสู่บริเวณการตัด
การเลือกเซ็นเซอร์เป็นจุดตัดสินใจที่สำคัญ เซ็นเซอร์แบบโฟโตอิเล็กทริกมีปัญหาในการใช้งานกับวัสดุสะท้อนแสงหรือโลหะ ทำให้เซ็นเซอร์อัลตราโซนิกเป็นตัวเลือกที่เหมาะสมกว่าสำหรับการใช้งานกับฟอยล์ปั๊มร้อน การตรวจจับด้วยอัลตราโซนิกไม่ได้รับผลกระทบจากสีของฟอยล์ การสะท้อนแสงของโลหะ หรือลวดลายโฮโลแกรม ทำให้ได้ประสิทธิภาพที่สม่ำเสมอในวัสดุทุกประเภท ความแม่นยำในการแก้ไขควรอยู่ในช่วง ±0.5 มม. หรือแคบกว่านั้น
ระบบที่มีการกำหนดค่าระดับสูงกว่าจะผสานรวมระบบตรวจจับภาพ CCD ที่สามารถจดจำเครื่องหมายขอบที่พิมพ์หรือตำแหน่งของลวดลาย เพื่อให้มั่นใจได้ว่าการวางตำแหน่งของร่องตัดจะตรงกับแบบที่ต้องการอย่างแม่นยำ สำหรับการใช้งานที่เกี่ยวข้องกับแผ่นฟิล์มโฮโลแกรมหรือแผ่นฟิล์มเลเซอร์ที่มีโครงสร้างจุลภาคละเอียด ความแม่นยำระดับนี้ไม่ใช่ทางเลือก แต่เป็นข้อกำหนดที่จำเป็นในการรักษาเอฟเฟกต์ภาพของวัสดุ
5. การกำจัดฝุ่นและไฟฟ้าสถิต: ป้องกันข้อบกพร่องที่มองไม่เห็น
ในระหว่างการตัดเฉือน แรงเสียดทานของใบมีดจะก่อให้เกิดอนุภาคอะลูมิเนียมขนาดเล็กและฝุ่นพลาสติก สิ่งปนเปื้อนเหล่านี้จะเกาะติดกับพื้นผิวฟอยล์และทำให้เกิด "รอยบุ๋ม" หรือ "จุดด่าง" ในระหว่างการปั๊มร้อน ซึ่งนำไปสู่ผลิตภัณฑ์ที่ไม่ได้มาตรฐาน ไฟฟ้าสถิตจะยิ่งทำให้ปัญหารุนแรงขึ้นโดยการดึงดูดฝุ่นเพิ่มเติมและทำให้วัสดุเลื่อนหลุดในระหว่างการม้วน
ระบบจัดการฝุ่นที่มีประสิทธิภาพจะผสมผสานลูกกลิ้งกาวแบบสัมผัสเข้ากับมีดลมไอออนแบบไม่สัมผัสหรือช่องดูดฝุ่นที่ติดตั้งไว้ในบริเวณตัด ควรติดตั้งแท่งกำจัดไฟฟ้าสถิตทั้งที่สถานีม้วนและคลายเพื่อทำให้ประจุเป็นกลางก่อนที่จะดึงดูดสิ่งปนเปื้อน
สำหรับฟอยล์โลหะหรือฟอยล์ที่มีพื้นผิวหยาบซึ่งก่อให้เกิดฝุ่นจำนวนมากในระหว่างกระบวนการผลิต จำเป็นต้องใช้ระบบดูดฝุ่นแบบเฉพาะที่มีกำลังการดูดเพียงพอ ในโรงงานที่ผลิตฟอยล์โฮโลแกรมหรือฟอยล์โปร่งใสซึ่งความสมบูรณ์แบบของพื้นผิวเป็นสิ่งสำคัญยิ่ง พื้นที่ตัดทั้งหมดอาจต้องอยู่ในห้องปลอดฝุ่นหรือมีการควบคุมฝุ่นเฉพาะจุด
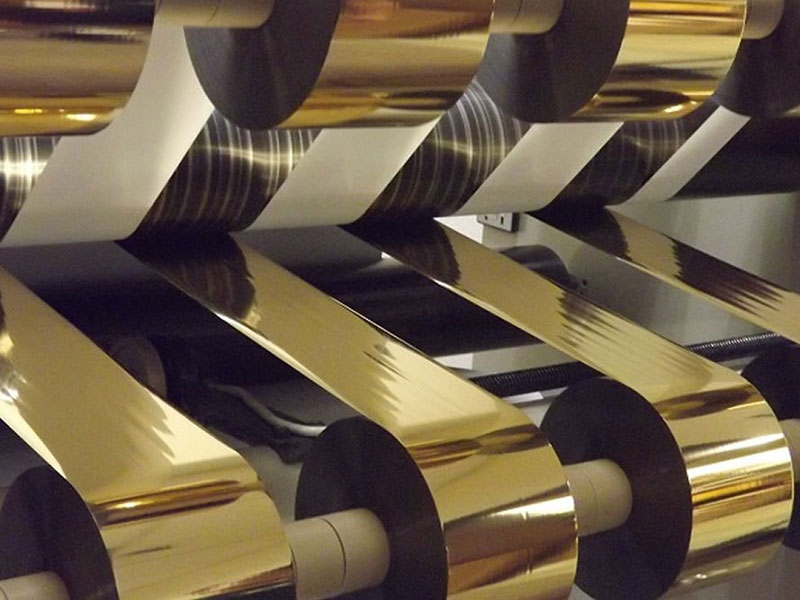
6. ระบบอัตโนมัติและการจัดวางตำแหน่งเครื่องมือ: ลดเวลาในการเปลี่ยนเครื่องมือ
ข้อกำหนดของฟอยล์ปั๊มร้อนมีตั้งแต่เส้นแคบขนาด 2 มม. ไปจนถึงบล็อกสีมาตรฐานขนาด 120 มม. ทำให้การเปลี่ยนแปลงคำสั่งซื้อบ่อยครั้งเป็นเรื่องปกติในกระบวนการผลิต ประสิทธิภาพของการเปลี่ยนแปลงเหล่านี้ส่งผลโดยตรงต่อประสิทธิภาพโดยรวมของอุปกรณ์
การปรับเครื่องมือด้วยตนเองนั้น ผู้ปฏิบัติงานจะต้องปรับตำแหน่งของที่ยึดใบมีดแต่ละอันทีละตัว ซึ่งกระบวนการนี้อาจใช้เวลา 15 ถึง 30 นาทีต่อการเปลี่ยนคำสั่งซื้อหนึ่งครั้ง ระบบกำหนดตำแหน่งเครื่องมืออัตโนมัติที่ขับเคลื่อนด้วยมอเตอร์เซอร์โวจะช่วยลดเวลาดังกล่าวเหลือเพียง 1-5 นาที โดยให้ผู้ปฏิบัติงานป้อนความกว้างของการตัดที่ต้องการ และเครื่องจักรจะกำหนดตำแหน่งเครื่องมือโดยอัตโนมัติ สำหรับการดำเนินงานที่ต้องรับมือกับคำสั่งซื้อจำนวนน้อยหลายรายการต่อวัน ความสามารถนี้จะคืนทุนได้อย่างรวดเร็วผ่านการใช้ประโยชน์จากเครื่องจักรที่เพิ่มขึ้น
ระบบล็อคเครื่องมือแบบไฮดรอลิกหรือนิวแมติกช่วยให้แรงดันสม่ำเสมอทั่วทุกกลุ่มเครื่องมือและป้องกันการเคลื่อนที่ตามแนวแกนระหว่างการทำงาน อุปกรณ์ขนถ่ายอัตโนมัติและอุปกรณ์จับยึดแบบรวดเร็วช่วยเพิ่มประสิทธิภาพการทำงานให้ดียิ่งขึ้น ทำให้ผู้ปฏิบัติงานเพียงคนเดียวสามารถควบคุมเครื่องจักรหลายเครื่องได้
7. ต้นทุนรวมในการเป็นเจ้าของ: นอกเหนือจากราคาซื้อ
ราคาซื้อเป็นเพียงส่วนหนึ่งของต้นทุนที่แท้จริงของเครื่องตัดเท่านั้น เครื่องราคาถูกที่เกิดปัญหาขัดข้องบ่อยครั้ง สร้างของเสียมากเกินไป และต้องปรับแต่งอยู่ตลอดเวลา อาจมีต้นทุนสูงกว่าเครื่องคุณภาพสูงภายในหกเดือนของการใช้งาน
ผลผลิตของวัสดุเป็นปัจจัยสำคัญที่ส่งผลต่อต้นทุน การตัดด้วยความแม่นยำสูงสามารถลดอัตราการสูญเสียวัสดุจากมากกว่า 5% เหลือต่ำกว่า 1.5% โดยรุ่นระดับสูงสามารถใช้ประโยชน์จากวัสดุได้เกิน 98% สำหรับฟอยล์โฮโลแกรมหรือฟอยล์พิเศษที่มีราคาแพง ความแตกต่างนี้เพียงอย่างเดียวก็คุ้มค่ากับการลงทุนในอุปกรณ์ที่มีความแม่นยำสูงแล้ว
ต้นทุนจากการหยุดทำงานนั้นสะสมได้อย่างรวดเร็ว เครื่องจักรที่ต้องใช้เวลา 30 นาทีในการเปลี่ยนคำสั่ง เทียบกับเครื่องจักรที่ใช้เวลาเพียง 5 นาที ส่งผลให้เสียเวลาการผลิตไปอย่างมากตลอดทั้งปี ความน่าเชื่อถือของอุปกรณ์ ความพร้อมของอะไหล่ และชื่อเสียงของแบรนด์ของส่วนประกอบหลัก เช่น PLC มอเตอร์เซอร์โว และเซ็นเซอร์ ล้วนมีส่วนช่วยให้การดำเนินงานมีเสถียรภาพในระยะยาว
ข้อกำหนดในการบำรุงรักษาก็ส่งผลต่อต้นทุนโดยรวมเช่นกัน ใบมีดที่ต้องลับคมหรือเปลี่ยนบ่อยๆ จะเพิ่มทั้งต้นทุนโดยตรงและเวลาในการทำงาน ใบมีดที่ทำจากคาร์ไบด์หรือเคลือบเพชรอาจมีราคาสูงกว่าในตอนแรก แต่จะให้ประสิทธิภาพการใช้งานที่ยาวนานกว่าและคุณภาพการตัดที่สม่ำเสมอกว่า
การตัดสินใจขั้นสุดท้าย
ก่อนตัดสินใจซื้อ ควรทดลองใช้งานกับวัสดุการผลิตของคุณเองก่อน ตรวจสอบคุณภาพขอบที่ตัดด้วยกล้องขยาย ตรวจสอบการจัดแนวหน้าตัดของม้วนหลังจากตัด และสังเกตความเสถียรของเครื่องจักรระหว่างการเร่งความเร็วและการลดความเร็ว ขอข้อมูลกราฟความตึงจากผู้จำหน่ายเพื่อประเมินว่าระบบตอบสนองอย่างไรในระหว่างการเปลี่ยนความเร็ว
อุปกรณ์ที่มีคุณค่าที่สุดไม่จำเป็นต้องเป็นอุปกรณ์ที่เร็วที่สุดหรือมีฟังก์ชันการใช้งานครบครันที่สุด แต่เป็นอุปกรณ์ที่ให้ผลลัพธ์การตัดที่สะอาดสม่ำเสมอ ลดของเสียให้น้อยที่สุด และใช้งานได้อย่างน่าเชื่อถือสำหรับวัสดุและปริมาณการผลิตที่เฉพาะเจาะจงของคุณ การประเมินอย่างเป็นระบบตามปัจจัยทั้งเจ็ดนี้จะช่วยให้การลงทุนของคุณได้รับผลตอบแทนในระยะยาวทั้งในด้านคุณภาพและประสิทธิภาพ
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 เครื่องตัดฟอยล์เย็น
 เครื่องกรอริบบิ้นพิมพ์การ์ด
 เครื่องตัดริบบิ้นพิมพ์การ์ด
 เครื่องตัดฟอยล์โฮโลแกรม
 เครื่องตัดฟอยล์ปั๊มร้อน
 เครื่องตัดฟอยล์ปั๊มร้อน (RSDS7H) 1350
 เครื่องตัดฟอยล์ปั๊มร้อน RSDS7H 1350 PLUS






